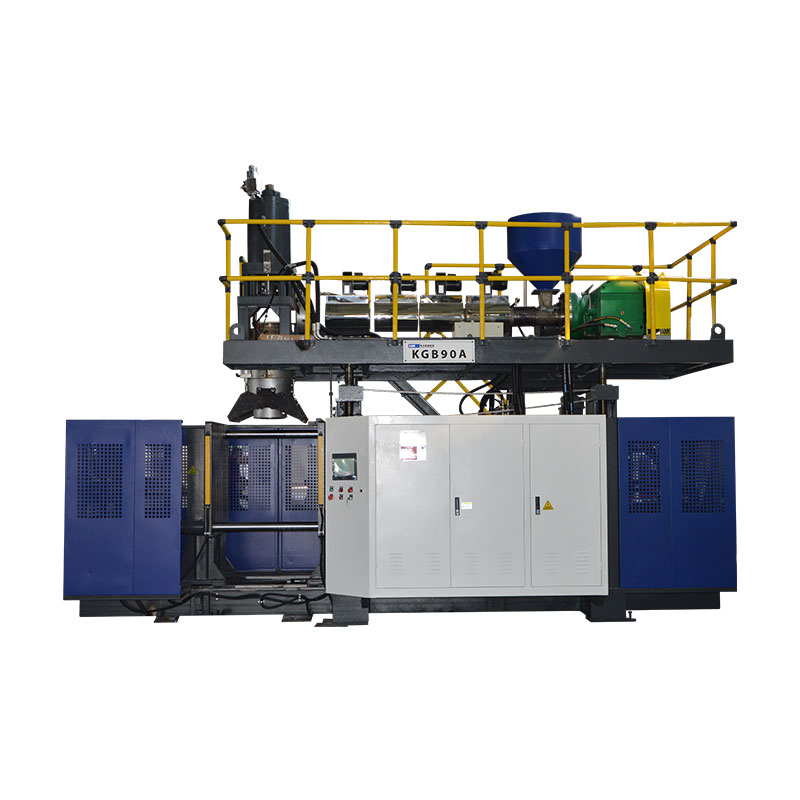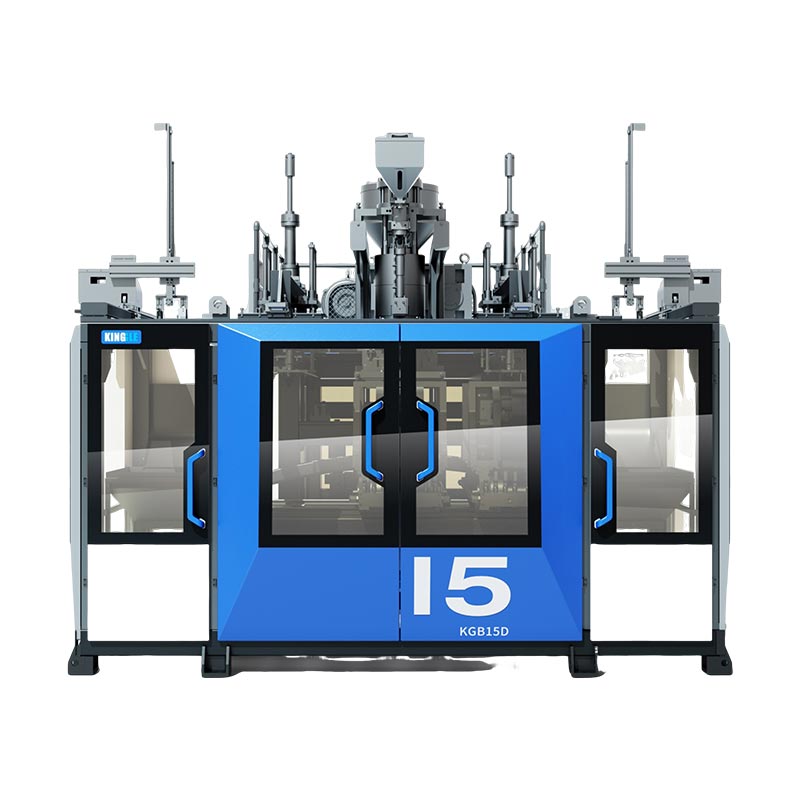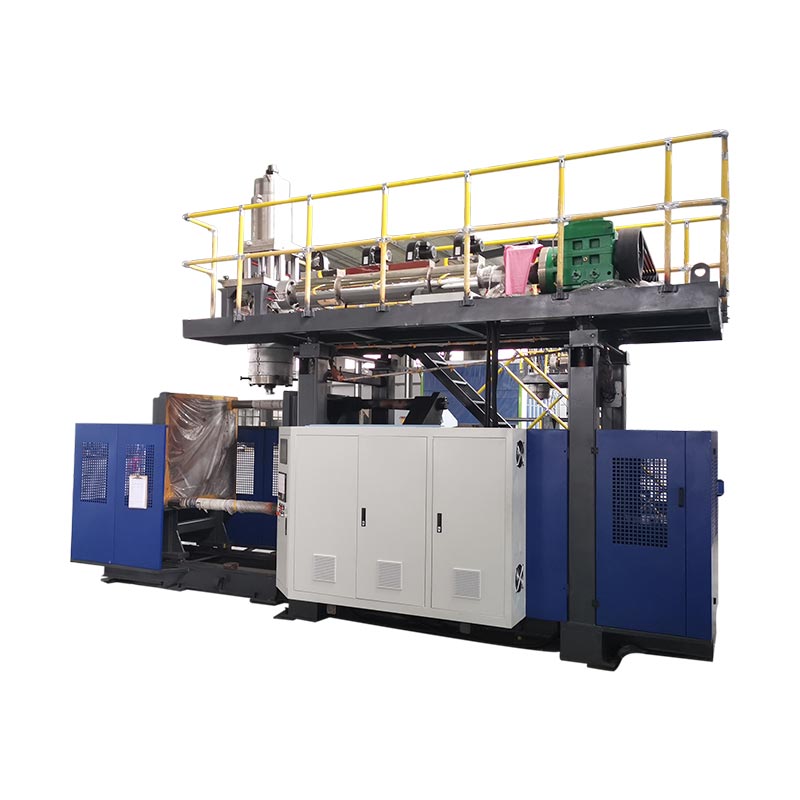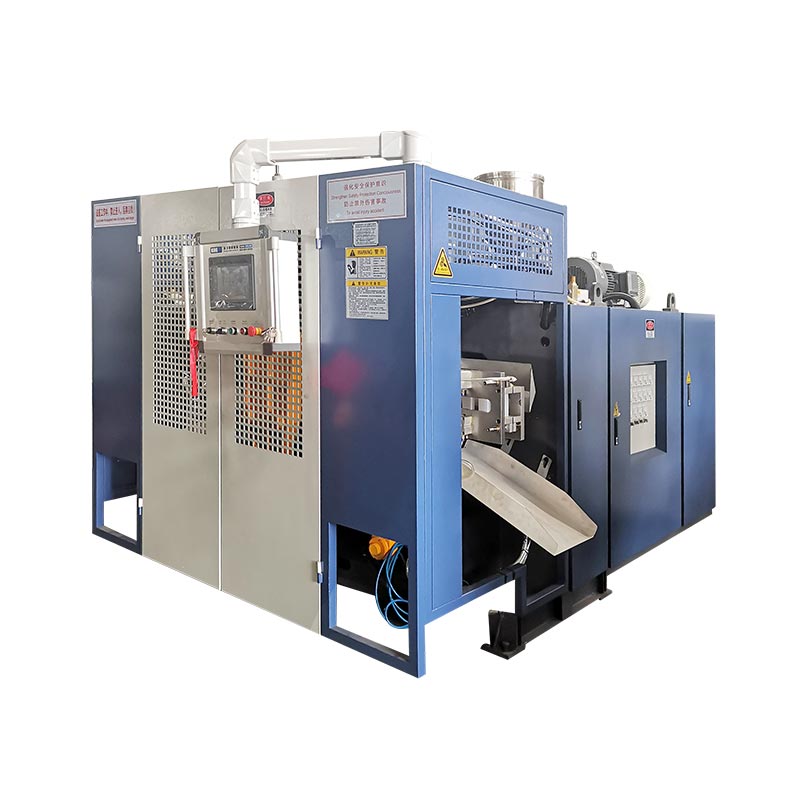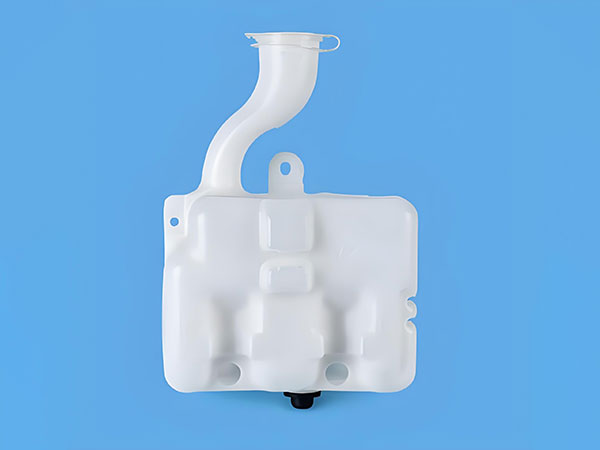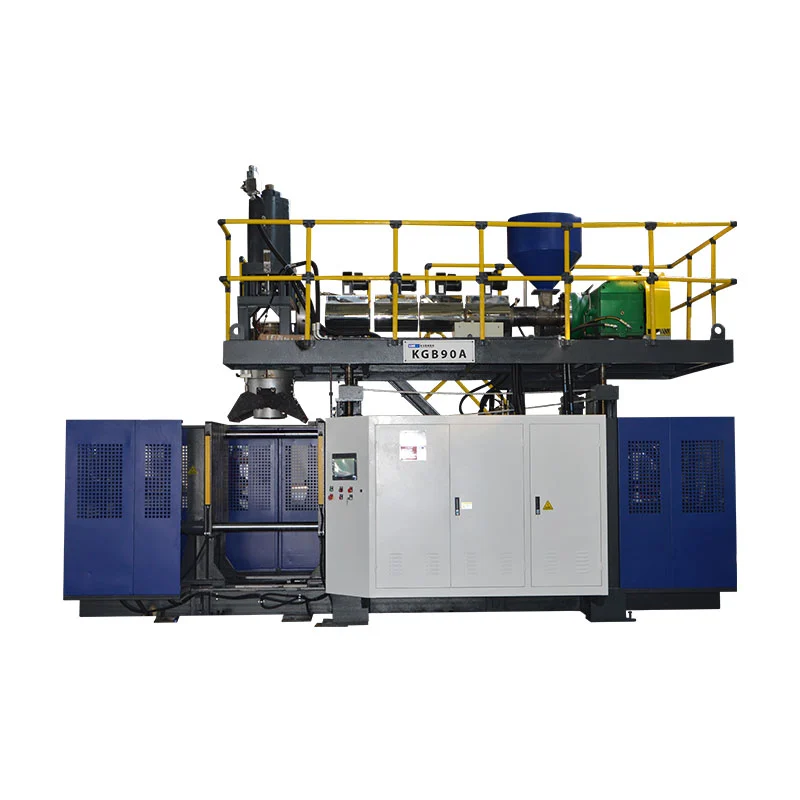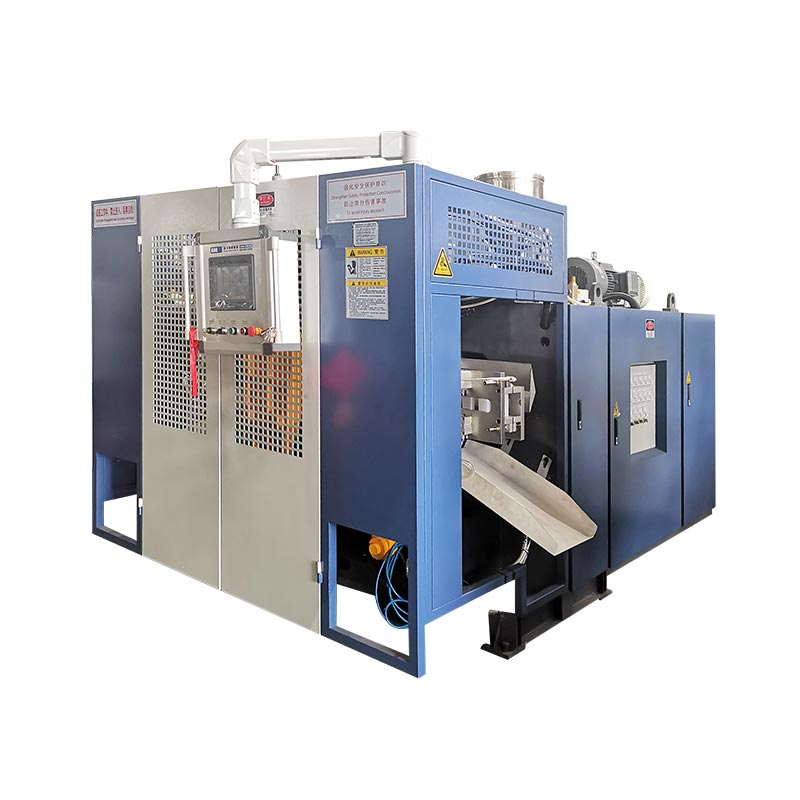
ඔටෝමෝටිව් බ්ලෝ මෝල්ඩින් වායු නාලිකා සහ තරල සංචිත වැනි හිස් කොටස් නිපදවිය හැක. උපකරණ තෝරා ගැනීම ආරම්භ වන්නේ කොටස් ඇඳීම, නිශ්චිත දුම්මල සහ පිළිගැනීමේ අවශ්යතා සමඟිනි. යන්ත්රයක ප්රචාරණය කරන ලද බහාලුම් පරිමාවෙන් පමණක් එය විශේෂිත නාලිකාවක් සාදනු ඇත්ද, එහි අච්චුවට ඉඩ සලසන්නේද හෝ අවශ්ය නිමි ප්රතිදානය ලබා දෙයිද යන්න තහවුරු කළ නොහැක.
ප්රයෝජනවත් මිලදී ගැනීමේ සමාලෝචනයක් සම්පූර්ණ ක්රියාවලිය හරහා කොටස අනුගමනය කරයි: සැකසීම, ඉවත් කිරීම, කැපීම, එකලස් කිරීම සහ පරීක්ෂා කිරීම. නාමික නිමැවුම හෝ මිල සංසන්දනය කිරීමට පෙර අනිවාර්ය නිෂ්පාදන සහ මෙවලම් අවශ්යතා විසඳන්න. එසේ නොමැති නම්, වේගවත් අච්චු චක්රයක් තවමත් එහි බෙදා හැරීමේ ඉලක්කය මග හැර ඇති නිෂ්පාදන සෛලයක් සැඟවිය හැක.

බ්ලෝ මෝල්ඩින් මෝටර් රථ කොටස්: යෙදුම් සහ ක්රියාවලි යෝග්යතාවය
මෝටර් රථ කොටස් හිස් බව මත නොව, කළ යුතු දේ අනුව කණ්ඩායම් කරන්න. මැදිරි වායු නලයක්, එන්ජින් වාතය ලබා ගැනීමේ අංගයක් සහ දියර ජලාශයක් සඳහා විවිධ සමාලෝචන අවශ්ය වේ. යන්ත්ර යෝජනාවක් පිළිතුරු දිය යුතු ප්රශ්න ඔවුන්ගේ මෙහෙයුම් කොන්දේසි සහ අතුරුමුහුණත් තීරණය කරයි.
| කොටසක් පවුල | ස්ථාපිත කිරීමට යෙදවුම් | උපකරණ සහ මෙවලම් ප්රශ්න |
|---|---|---|
| කැබින් HVAC නාලිකා | ගුවන් මාර්ගය, සම්බන්ධතා ජ්යාමිතිය, ස්ථාපන අවකාශය සහ නිශ්චිත ක්රියාකාරී චෙක්පත් | යෝජිත මාර්ගයට ශරීරය සෑදිය හැකි අතර ප්රවේශ විය හැකි කප්පාදුව සහ පරීක්ෂණ ස්ථාන තැබිය හැකිද? |
| එන්ජින් වාතය ලබා ගන්නා කොටස් | නිශ්චිත උෂ්ණත්වය, පීඩනය හෝ රික්ත තත්වයන්, මාධ්ය නිරාවරණය සහ සම්බන්ධතා අවශ්යතා | දුම්මල, සාදන මාර්ගය සහ සම්පූර්ණ සෛලය එම විශේෂිත තත්වයන්ට ගැලපේද? |
| දියර ජලාශ | දියර, සේවා කොන්දේසි, වරායන්, සවිකරන විශේෂාංග සහ පිළිගැනීමේ නිර්ණායක | ශරීරය, අතුරුමුහුණත් සහ පසුකාලීන එකලස් කිරීමක් නිෂ්පාදනය කර සත්යාපනය කරන්නේ කෙසේද? |
| අනෙකුත් හිස් තාක්ෂණික කොටස් | පැටවුම් නඩු, මානයන්, එකලස් කිරීමේ විශේෂාංග සහ අපේක්ෂිත භාවිතය | බ්ලෝ මෝල්ඩින් සුදුසුද, නැතහොත් වෙනත් සෑදීමේ හෝ එක්වන මාර්ගයක් සැසඳිය යුතුද? |
ඉන්ධන පද්ධති ව්යාපෘති වෙනම අනුමත මාර්ගයක තබා ගන්න. උදාහරණ වශයෙන්,RISE ප්ලාස්ටික් ඉන්ධන ටැංකි ගිනි පරීක්ෂාව විස්තර කරයිUN රෙගුලාසි 34 යටතේ, ඇමුණුම 5, වගන්තිය 5. එය නිශ්චිත පරීක්ෂණ විෂය පථයක් මිස සම්පූර්ණ අනුමැතිය පිරික්සුම් ලැයිස්තුවක් නොවේ. සැබෑ ඉන්ධන පද්ධති ව්යාපෘතිය සඳහා අදාළ වෙළෙඳපොළ, අවශ්යතා සහ අනුමත කිරීමේ වගකීම් ස්ථාපිත කිරීම; "කාර් ටැංකි" ලැයිස්තුගත කරන යන්ත්ර නාමාවලියක් අනුකූල ඉන්ධන ටැංකි නිෂ්පාදනයක් ස්ථාපිත නොකරයි.
පිඹින ලද HVAC නාලිකා: ජ්යාමිතිය, අතුරුමුහුණත් සහ යන්ත්ර අවශ්යතා
පිඹින ලද HVAC නාලිකා සඳහා, ගුවන් මාර්ගය සහ සෑම සම්බන්ධතාවයක්ම එකට සමාලෝචනය කරන්න. සෑදිය හැකි ශරීරයකට තවමත් කපා ගත හැකි, ස්ථානගත කර පරීක්ෂා කළ හැකි විවරයන් අවශ්ය වේ. එබැවින් අභිරුචි ප්ලාස්ටික් නාලිකාව අච්චු කරන ලද ජ්යාමිතිය සහ අපේක්ෂිත නිමි ජ්යාමිතිය යන දෙකම සමඟ උද්ධෘත මට්ටමට ළඟා විය යුතුය.
කුටියේ වාතාශ්රය එන්ජිමේ වාතය ලබා ගැනීමේ අවශ්යතා වලින් වෙන් කරන්න
දෙකම වාතය රැගෙන යන නිසා එන්ජිමේ වාතය ලබා ගන්නා ද්රව්ය හෝ පරීක්ෂණ තත්ත්වය මැදිරි නාලිකාවකට මාරු නොකරන්න. ස්ථාපන පරිසරය, අනුමත ද්රව්ය සහ විශේෂිත කොටස සඳහා අවශ්ය චෙක්පත් වාර්තා කරන්න. පීඩනය, රික්තය, උෂ්ණත්ව චක්රය හෝ තරල නිරාවරණය වැදගත් නම්, ව්යාපෘති පිරිවිතරයේ අදාළ කොන්දේසි හඳුනා ගන්න.
අච්චු විවරය පමණක් නොව, නිමි සම්බන්ධතාවය සමාලෝචනය කරන්න
සම්බන්ධක අවසන් කිරීම්, දත්ත සවිකිරීම, කොටස් වෙනස් කිරීම් සහ ඇඳීමේ යෝජිත සිඳීම් ස්ථාන සලකුණු කරන්න. ඉන්පසු කොටස නිම කිරීමේ හෝ පරීක්ෂණ සවිකිරීමක වාඩි වන්නේ කෙසේදැයි පරීක්ෂා කරන්න. ප්රයෝජනවත් සමාලෝචන ප්රශ්නයක් වන්නේ එකම දත්ත පද්ධතියට කැපීමේදී, මැනීමේදී සහ එකලස් කිරීමේදී එම කොටස අඛණ්ඩව ස්ථානගත කළ හැකිද යන්නයි.
සෛලය නිර්වචනය කිරීමට පෙර ඕනෑම අවශ්ය ප්රවාහයක්, ඡේදයක්, සවි කිරීමක් හෝ මුද්රා තැබීමේ චෙක්පතක් සඳහන් කරන්න. මෙම චෙක්පත් සඳහා කැපවූ සවිකිරීම් හෝ වෙනම ස්ථාන අවශ්ය විය හැක. බ්ලෝ මෝඩින් යන්ත්රය සමඟ පැමිණේ යැයි උපකල්පනය කරනවාට වඩා ඔවුන්ට පවරා ඇති සැපයුම්කරුවෙකු සහ පිළිගැනීමේ ක්රමයක් තිබිය යුතුය.
යන්ත්ර ප්රමාණය තෝරා ගැනීමට පෙර ක්රියාවලි මාර්ගය තෝරන්න
විශාල යන්ත්රයක් තෝරා ගැනීමට පෙර පැරිසන් පුස් කුහරයට ළඟා වන්නේ කෙසේදැයි සාකච්ඡා කරන්න. පැරිසන් යනු ක්රියාවලිය සෑදෙන සහ පිම්බෙන උණුසුම් කුහර නළයයි. එහි හැසිරවීම සහ ස්ථානගත කිරීම ජ්යාමිතියට අනුරූප විය යුතුය.
සාම්ප්රදායික නිස්සාරණය එදිරිව ත්රිමාණ චූෂණ බ්ලෝ මෝල්ඩින්
ත්රිමාණ චූෂණ බ්ලෝ මෝල්ඩින් පිළිබඳ ටෝරේගේ තාක්ෂණික පැහැදිලි කිරීමදිගු, සංකීර්ණ හිස් හැඩයන් සඳහා අච්චු කුහරයකට පැරිසන් හඳුන්වා දීම චූෂණ විස්තර කරයි. මෙය වෙනම ක්රියාවලි සැකැස්මකි. කොටසක් ඉවත් කරන රොබෝවක් සහිත සාම්ප්රදායික නිස්සාරණ පිඹින යන්ත්රයක් එම හැකියාවට සමාන සාක්ෂියක් ලෙස නොසැලකිය යුතුය.
අපහසු මාර්ගයක් සඳහා, සැබෑ ජ්යාමිතිය සහ දුම්මල භාවිතයෙන් මාර්ග සමාලෝචනයක් ඉල්ලා සිටින්න. සාම්ප්රදායික නිස්සාරණ පිඹින මෝල්ඩින්, විශේෂිත ස්ථානගත කිරීම් හෝ චූෂණ මාර්ගයක් සහ සුදුසු අවස්ථාවලදී සම්බන්ධ වූ අච්චු කොටස් සසඳන්න. සැසඳීම සෑම මෝටර් රථ නාලිකාවකටම එක් මාර්ගයක් ගැලපේ යැයි උපකල්පනය කරනවාට වඩා ශක්යතා, අතුරුමුහුණත් සහ පහළ වැඩ කටයුතු ආමන්ත්රණය කළ යුතුය.
උණු කිරීම බෙදා හැරීම සහ ධාවක වින්යාසය වෙන වෙනම තබා ගන්න
අඛණ්ඩ නිස්සාරණය සහ ඇකියුමුලේටර්-හෙඩ් මෙහෙයුම දියවීම බෙදා හැරීම විස්තර කරයි. පැරිසන් ස්ථානගත කිරීම ක්රියාවලියේ වෙනස් කොටසක් විස්තර කරයි. හයිඩ්රොලික්, සර්වෝ-හයිඩ්රොලික් සහ විදුලි ධාවක ක්රියාව විස්තර කරයි. වෙන් වෙන් අක්ෂ මත මේවා සංසන්දනය කිරීම උද්ධෘත අර්ථ නිරූපණය කිරීම පහසු කරන අතර ස්වයංක්රීය ලේබලයක් සෑදීමේ හැකියාව සඳහා නැගී සිටීම වළක්වයි.
සැබෑ වාහන යෙදුම සඳහා බ්ලෝ මෝල්ඩින් දුම්මල තෝරන්න
පොලිමර් පවුල පමණක් නොව ශ්රේණිය සඳහන් කරන්න. "PA" හෝ "PP" ශක්තිමත් කිරීම, වෙනස් කිරීම, සැකසීමේ හැසිරීම සහ අපේක්ෂිත කොටස සඳහා යෝග්යතාවය පිළිබඳ විවෘත ප්රශ්න ඉතිරි කරයි. Envalior ගේDurethan PA6 කළඹ, උදාහරණයක් ලෙස, නල සහ වායු නල සඳහා පිඹින මෝල්ඩින් ශ්රේණි සහ ශක්තිමත් කරන ලද ශ්රේණි වෙන්කර හඳුනා ගනී. පෙළපත් නාමයක් හුවමාරු කළ හැකි වට්ටෝරුවක් හඳුනා නොගනී.
ශ්රේණියට ගැලපෙන ද්රව්ය සකස් කිරීම සහ ප්ලාස්ටික් කිරීම
වත්මන් ශ්රේණියේ විශේෂිත සැකසුම් උපදෙස් ලබා ගන්න. යෝජිත වියලීම සහ පෝෂණ සැකැස්ම, අවශ්ය ස්ථානවල තෙතමනය මැනීම, ඉස්කුරුප්පු ඇණ සහ හිස යෝග්යතාවය, උෂ්ණත්ව පාලනය සහ සංයෝගයට අවශ්ය ඕනෑම ඇඳුම්-ප්රතිරෝධී පිරිවිතර පරීක්ෂා කරන්න. මේවා තාක්ෂණික තහවුරු කිරීම සඳහා අයිතමයන්, සියලු ඉංජිනේරු ප්ලාස්ටික් සඳහා එක් වියළන උෂ්ණත්වය ප්රකාශයට පත් කිරීමට හේතු නොවේ.
ටෝරේ විසින් දියවන දුස්ස්රාවීතාවය සහ හැඩය රඳවා තබා ගැනීමේ ස්ථායීතාවය පිඹින මෝල්ඩින් දුම්මල යෝග්යතාවයට අදාළ ලෙස හඳුනා ගනී. අත්හදා බැලීමක් අතරතුර ද්රව්ය තත්ත්වය සහ ක්රියාවලි සැකසීම් වාර්තා කරන්න, එවිට සැකසෙන ගැටලුවක් දන්නා වට්ටෝරුවකට එරෙහිව විමර්ශනය කළ හැක. යන්ත්රයක ප්රකාශිත HDPE නිස්සාරණ අනුපාතය වෙනස් දුම්මලයක් සමඟ එහි බෙදා හැරීමේ අනුපාතයට සාක්ෂියක් ලෙස පිළිගන්න එපා.
අනුමත වට්ටෝරුව තුළ නැවත අඹරන්න
ප්රභවය, සැකසුම් ඉතිහාසය සහ රෙග්රයින්ඩ් කිරීමේ යෝජිත අනුපාතය, පාරිභෝගික අවසරය සහ වට්ටෝරුව සුදුසුකම් ලැබීමට අවශ්ය චෙක්පත් සමඟ සටහන් කරන්න. අපේක්ෂිත නිෂ්පාදන මිශ්රණය පරීක්ෂා කරන්න. වර්ජින් දුම්මල පමණක් භාවිතා කරන අත්හදා බැලීමක් පසුව නැවත නැවත එකතු කිරීමකින් කාර්ය සාධනය තහවුරු නොකරයි.
කොටස් ඇඳීම බ්ලෝ මෝල්ඩින් උපකරණ අවශ්යතා බවට පරිවර්තනය කරන්න
පිඹින උපකරණ සමාලෝචනය කිරීමට අවශ්යතා-සාක්ෂි වගුවක් භාවිතා කරන්න. සෑම අනිවාර්ය අවශ්යතාවයකටම අනුරූප පිරිවිතරයක්, ඇඳීම් හෝ අත්හදා බැලීමේ වාර්තාවක් අවශ්ය වේ. නොවිසඳුනු අයිතම වගකිව යුතු පාර්ශ්ව විසින් වසා දමන තුරු දෘශ්යමානව පැවතිය යුතුය.
| අවශ්යතාවය | යෝජනාව පරීක්ෂා කරන්න | සාක්ෂි සහ වසා දැමීම |
|---|---|---|
| ද්රව්ය සහ දළ වෙඩි ඉල්ලුම | ශ්රේණියේ විශේෂිත ප්ලාස්ටික්කරණය, භාවිතා කළ හැකි වෙඩි තැබීම සහ බෙදා හැරීම; නිමි බර පමණක් නොව ක්රියාවලි සීරීම් ඇතුළත් කරන්න | ද්රව්ය වාර්තාව සහ නියෝජිත පිහිටුවීමේ අත්හදා බැලීම |
| අච්චු ස්ථාපනය | ලියුම් කවරය, සවි කිරීම, අච්චු ඝණකම සහ ස්කන්ධය, උපයෝගිතා සහ සේවා ප්රවේශය | අච්චු-මැෂින් අතුරුමුහුණත ඇඳීම |
| විවෘත කිරීම සහ ඉවත් කිරීම | විවෘත අවකාශය, අවශ්ය අච්චු චලනයන්, ග්රිපර් මාර්ගය සහ උණුසුම් කොටස සඳහා නිෂ්කාශනය | චලන සමාලෝචනය සහ සාක්ෂි ඉවත් කිරීමේ අනුපිළිවෙල |
| විවේචනාත්මක බිත්ති කලාප | හිස මෙවලම්, පැරිසන් පාලනය සහ යෝජිත පරීක්ෂණ ස්ථාන | ඇඳීම් සීමාවන්ට එරෙහිව සිතියම්ගත මිනුම් |
| නිමි අතුරුමුහුණත් | සවි කිරීම් කැපීම, සම්බන්ධ කිරීම, එකලස් කිරීම සහ ස්ථානගත කිරීම | නිමි-කොටස මාන සහ ක්රියාකාරී චෙක්පත් |
| පිළිගත් ප්රතිදානය | සම්පූර්ණ කොටුව, ගණන් කිරීමේ ලක්ෂ්යය, බාධා කිරීම් නීති සහ හැසිරවීම ප්රතික්ෂේප කරන්න | පිළිගත් ප්රමාණ සහ නැවතුම් වාර්තා සමඟ කාලානුරූපී අත්හදා බැලීම |
මම වාහන පිඹින ව්යාපෘතියක් සමාලෝචනය කරන්නේ කෙසේද?
ඔටෝමෝටිව් බ්ලෝ මෝල්ඩින් ව්යාපෘතියක් සඳහා, යන්ත්ර ධාරිතාව ගැන සාකච්ඡා කිරීමට පෙර මම කොටස් ඇඳීම සමාලෝචනය කරමි. මගේ ආරම්භක ප්රශ්න ද්රව්ය ශ්රේණිය, මෙහෙයුම් පරිසරය, සම්බන්ධතා ලකුණු සහ පිළිගැනීමේ අවශ්යතා ගැන සැලකිලිමත් වේ. යන්ත්රයක නාමික බහාලුම් පරිමාව තිරගත කිරීමේ යොමුවක් ලෙස පවතිනු ඇත, නාලිකාවක් හෝ අක්රමවත් ජලාශයක් අනුමත කිරීමේ පදනම නොවේ.
අත්හදා බැලීමේ කොටසක් එහි බර ඉලක්කය සපුරා ගත් නමුත් දේශීය බිත්ති ඝණකම පරීක්ෂා කිරීම අසාර්ථක වුවහොත්, සමස්ත කොටසේ බර වැඩි කිරීමට පෙර මම ද්රව්ය බෙදා හැරීම විමර්ශනය කරමි. මම නියම කරන ලද පරීක්ෂණ ස්ථාන පැරිසන් පැතිකඩ, ද්රව්ය සැකසීම, මෙවලම් සහ වාර්තාගත ක්රියාවලි සැකසුම් සමඟ සංසන්දනය කරමි. අදාළ කොටස් පරීක්ෂාව මඟින් ගැටලුව විසඳන බව පෙන්වන තෙක් සෑම තැනකම ද්රව්ය එකතු කිරීම යෝජිත වෙනසක් ලෙස පවතිනු ඇත.
මෙවලම් සමාලෝචනය අච්චුව තහඩු අතරට ගැලපෙනවාද යන්නට වඩා වැඩි යමක් ආවරණය කරයි. මම සවි කිරීම, අච්චු ඝණකම, විවෘත අවකාශය, අවශ්ය චලනයන් සහ සම්පූර්ණ කොටස-ඉවත් කිරීමේ මාර්ගය පරීක්ෂා කරමි. වරායන් සහ සවිකිරීමේ අංගයන් හැඩගැන්වීමෙන් පසු කැපීම, ස්ථානගත කිරීම සහ පරීක්ෂා කිරීම සඳහා පැහැදිලි සැලැස්මක් ද අවශ්ය වේ.
නිශ්චිත ඉංජිනේරු-ප්ලාස්ටික් ශ්රේණියක් සඳහා, මම එහි සැකසුම් මාර්ගෝපදේශය ඉල්ලා සිටින අතර යෝජිත වියළීම, පෝෂණය, ඉස්කුරුප්පු සහ හිස සැකසුම සත්යාපනය කරමි. වෙනත් දුම්මලයක් සමඟ කාර්ය සාධනය පිළිබඳ සාක්ෂියක් ලෙස මම HDPE ප්රතිදාන රූපයක් භාවිතා නොකරමි. ඕනෑම යෝජිත රෙග්රයින්ඩ් වට්ටෝරුව අදාළ ද්රව්ය සහ පාරිභෝගික අවශ්යතාවලට යටත්ව පවතිනු ඇත.
නිෂ්පාදන සෛලය අනුමත කිරීමට පෙර, මම අත්හදා බැලීමේ සැලැස්මට පහළ වැඩ ඇතුළත් කරමි. අච්චු කරන ලද නාලිකාවක් තවමත් එකඟ වූ කප්පාදුව, එකලස් කිරීම සහ පරීක්ෂා කිරීමේ අදියරයන් පසු කළ යුතුය. මම පිළිගත් ප්රතිදානය, බාධා කිරීම් සහ අතින් ගැලපීම් වාර්තා කරමි, පසුව නිවැරදි කිරීම් හෝ වැඩිදුර සාක්ෂි අවශ්ය අයිතම වලින් සම්මත අවශ්යතා වෙන් කරන්නෙමි.
මගේ නිර්දේශය එම සොයාගැනීම් මත රඳා පවතී. විශාල යන්ත්රයක් නිෂ්පාදන හිඟයකට මගේ ස්වයංක්රීය ප්රතිචාරයක් නොවේ; වාත්තු කිරීම, හැසිරවීම, නිම කිරීම හෝ පරීක්ෂා කිරීම මගින් සීමා කිරීම සිදු වූයේ දැයි මම මුලින්ම තහවුරු කරමි.
පුස් නිර්මාණය, බිත්ති බෙදා හැරීම සහ තීරණාත්මක අතුරුමුහුණත්
නිමි කොටසක බර යනු සම්පූර්ණ වස්තුවේ එක් මිනුමක් වේ. එය වංගුවකදී, සම්බන්ධතාවයකදී හෝ pinch-off එකකදී ඝනකම හඳුනාගත නොහැක. චිත්ර ඇඳීමෙන් සහ ක්රියාකාරීත්වයෙන් පරීක්ෂණ ස්ථාන ස්ථාපිත කරන්න, පසුව නිර්වචනය කරන ලද කොටස් තත්ත්වයකින් සිදු කරන ලද මිනුම් සංසන්දනය කරන්න.
වෙනම කල්පවත්නා සහ පරිධිය පාලනය
කොටසෙහි වට ප්රමාණය වටා බිත්ති බෙදා හැරීමෙන් වෙන්ව කල්පවත්නා පැරිසන් ක්රමලේඛනය සමාලෝචනය කරන්න. Toray එහි ත්රිමාණ චූෂණ ක්රියාවලි සාකච්ඡාවේදී අරය බිත්ති-ඝණකම පාලනය විස්තර කරයි. යෝජිත පද්ධතියේ සැබෑ පාලන කාර්යයන් තහවුරු කරන්න; විශාල ක්රමලේඛන ලක්ෂ්ය ගණනකින් පමණක් සෑම තීරණාත්මක ස්ථානයක්ම එහි සීමාව සපුරාලන බව පෙන්නුම් නොකරයි.
දේශීය අසමත් වීමක් සඳහා, කොටසෙහි එහි ස්ථානයට මිනුම් සිතියම්ගත කර අදාළ ක්රියාවලිය සහ මෙවලම් විචල්යයන් විමර්ශනය කරන්න. ඒවායේ බලපෑම් පරීක්ෂා කළ හැකි වන පරිදි වෙනස්කම් සොයා ගත හැකි ලෙස තබා ගන්න. පවතිනparison වැඩසටහන් මාර්ගෝපදේශයපාලන මාතෘකාව වඩාත් විස්තරාත්මකව පැහැදිලි කරයි.
නිම කිරීම සහ එකලස් කිරීම හරහා දත්ත රැගෙන යන්න
නිශ්චිත දත්තවලට සාපේක්ෂව තොට, කැපූ දාර සහ සවිකරන විශේෂාංග මනිනු ලබන ආකාරය නිර්වචනය කරන්න. කොටසෙහි ආධාරක සහ මිනුම් තත්ත්වය පිළිබඳව එකඟ වන්න. භාවිතා කරමින් අච්චු සහ සවි කිරීම් සැපයුම්කරුවන් සමඟ මෙම අතුරුමුහුණත් සමාලෝචනය කරන්නඅච්චු නිර්මාණය සහ යන්ත්ර අතුරුමුහුණත පරීක්ෂා කිරීම, අච්චු අනුමැතියෙන් පසු නිම කිරීම වෙනම ප්රශ්නයක් ලෙස සලකනවාට වඩා.
සම්පූර්ණ ඔටෝමෝටිව් බ්ලෝ මෝල්ඩින් කෝෂය නිර්වචනය කරන්න
දුම්මල සකස් කිරීමේ සිට පිළිගත් කොටස් ගණන් කිරීමේ ස්ථානය දක්වා මාර්ගය අඳින්න. කොටසට අවශ්ය තැන පමණක් ඉවත් කිරීම, කැපීම, විවෘත කිරීම, සම්බන්ධ කිරීම, එකලස් කිරීම සහ පරීක්ෂා කිරීම ඇතුළත් කරන්න. එක් එක් මෙහෙයුම සඳහා, සැපයුම්කරු නම් කරන්න, පිළිගැනීමේ සාක්ෂි සහ ඒකාබද්ධ කිරීම සඳහා වගකීම.
ස්ථාන අතුරුමුහුණත් පරීක්ෂා කරන්න: කොටසක් මාරු කරන ආකාරය, එය පිහිටා ඇති ආකාරය, පහළ දුම්රිය ස්ථානය නතර වූ විට සිදුවන්නේ කුමක්ද සහ ප්රතික්ෂේප කළ කොටස් වෙන් කරන්නේ කෙසේද. උපුටා දැක්වීමක් මඟින් යන්ත්ර සාදන්නා විසින් සපයනු ලබන උපකරණ වෙනත් අය විසින් සපයනු ලබන උපකරණ වලින් වෙන්කර හඳුනාගත යුතුය. දස්වයංක්රීය රේඛා වින්යාස මාර්ගෝපදේශයමෙම සැපයුම් සීමාවන් ආවරණය කරයි.
කොටසේ ක්රියාකාරිත්වය සහ පිරිවිතර වලින් පරීක්ෂණ තෝරන්න. කාන්දු පරීක්ෂණයක්, අවශ්ය වූ විට, මානය, ඡේදය, එකලස් කිරීම හෝ කල්පැවැත්ම සාක්ෂි ප්රතිස්ථාපනය නොකරයි. සෑම මෝටර් රථ යෙදුමක් සඳහාම එක් සාමාන්ය පරීක්ෂණ ලැයිස්තුවක් වළක්වා ගන්න.
කොටස සහ නිෂ්පාදන ක්රියාවලිය වෙන වෙනම ඔප්පු කරන්න
චිත්ර සංශෝධනය, අනුමත ද්රව්ය සහ අපේක්ෂිත වට්ටෝරුව වටා නියෝජිත අත්හදා බැලීමක් සැලසුම් කරන්න. අච්චුව, සැකසුම, ද්රව්ය ගොඩක් සහ මිනුම් සැලැස්ම වාර්තා කරන්න. පිළිගත් ප්රමාණ තබා ගන්න, හේතු ප්රතික්ෂේප කරන්න, නැවැත්වීම් සහ අතින් මැදිහත්වීම් චක්ර වාර්තාව සමඟ තබා ගන්න.
සැපයුම්කරුවෙකුගේ යන්ත්ර පරීක්ෂාව සහ පාරිභෝගිකයාගේ නිෂ්පාදන කොටස අනුමත කිරීම විවිධ අරමුණු සඳහා සේවය කරයි.AIAG හි පොදු PPAP දළ විශ්ලේෂණයනිෂ්පාදන අනුපාත යටතේ ධාවනය වන සත්ය නිෂ්පාදනයක් තුළ අඛණ්ඩව සපුරාලන සැලසුම් වාර්තා සහ පිරිවිතර සමඟ නිෂ්පාදන කොටස් අනුමැතිය සම්බන්ධ කරයි. එම විෂය පථය යන්ත්ර චලිතයක් නිරූපණය කිරීමට හෝ එක් පිළිගත හැකි නියැදියක් නිෂ්පාදනය කිරීමට වඩා පුළුල් ය.
| ක්රියාකාරිත්වය | එය ආමන්ත්රණය කරන ප්රශ්නය | නිර්වචනය කිරීමට සාක්ෂි | තමා විසින්ම පිහිටුවන්නේ නැත |
|---|---|---|---|
| යන්ත්රය හෝ සෛල FAT | සපයන ලද උපකරණ එකඟ වූ පිළිගැනීමේ විෂය පථය තෘප්තිමත් කරයිද? | කොන්ත්රාත් චෙක්පත්, වින්යාස කිරීම, අත්හදා බැලීමේ කොන්දේසි සහ විවෘත අයිතම වාර්තාව | සියලුම නිමි-කොටස් කාර්යයන් හෝ පාරිභෝගික නිෂ්පාදන අනුමැතිය |
| කොටසක් ක්රියාකාරී වලංගුකරණය | නිමි කොටස නිශ්චිත භාවිත අවශ්යතා සපුරාලන්නේද? | අදාළ මාන, එකලස්, ක්රියාකාරී සහ කල්පැවැත්ම වාර්තා | ඇගයීමට ලක් වූ කොන්දේසි වලින් පිටත තිරසාර නිෂ්පාදන කාර්ය සාධනය |
| පාරිභෝගික නිෂ්පාදන කොටස අනුමැතිය | අපේක්ෂිත නිෂ්පාදන ක්රියාවලිය පාරිභෝගිකයාගේ අදාළ අනුමත අවශ්යතා සපුරාලන්නේද? | අවශ්ය අවස්ථාවලදී PPAP ඇතුළුව පාරිභෝගිකයන් විසින් අර්ථ දක්වා ඇති ඉදිරිපත් කිරීම් සහ නිෂ්පාදන සාක්ෂි | අවශ්ය සමාලෝචනයකින් තොරව වෙනස් කරන ලද ද්රව්ය, ඇඳීම හෝ ක්රියාවලිය සඳහා අනුමැතිය |
ව්යාපෘති පිළිගැනීමේ සැලැස්මේ නියැදි ප්රමාණ, අත්හදා බැලීමේ කාලසීමාව, මිනුම් ක්රම සහ ඕනෑම සංඛ්යානමය නිර්ණායක සකසන්න. සාමාන්ය යන්ත්ර ලිපියකින් විශ්වීය Cpk ඉලක්කයක් හෝ ධාවන කාල සීමාවක් ණයට නොගන්න. උපකරණ කොටස සඳහා, භාවිතා කරන්නFAT සැලසුම් මාර්ගෝපදේශයඑකඟ වූ චෙක්පත් ස්ථාපිත කිරීමට.
සෑම අවශ්යතාවයක්ම සම්මත වූ පරිදි වසන්න, නිවැරදි කිරීමේ වැඩ සහ නැවත පරීක්ෂා කිරීම අවශ්ය වේ, නැතහොත් තවමත් සත්යාපනය කර නොමැත. අවසාන කාණ්ඩ දෙකට හිමිකරුවෙකු සහ වසා දැමීමේ සාක්ෂි පැවරීම. මෙම තත්ත්වයන් වෙන්ව තබා ගැනීමෙන් අසම්පූර්ණ අත්හදා බැලීමක් පෙනෙන නිෂ්පාදන නිකුතුවක් වීම වළක්වයි.
පිළිගත් කොටස් මායිමේදී ප්රතිදානය සහ පිරිවැය සසඳන්න
එකඟ වූ චෙක්පත් සමත් වන නිමි මෝටර් රථ කොටස් ගණන් කරන්න. ඉලක්කයට වෙනස් කිරීම්, බාධා කිරීම් සහ පහළ මෙහෙයුම් ඇතුළත් වේද යන්න සඳහන් කරන්න, සහ සෑම දුම්රිය ස්ථානයකටම එකම කාල පදනමක් භාවිතා කරන්න. බලන්නනිෂ්පාදන අනුපාත ගණනය කිරීමේ මාර්ගෝපදේශයනාමික චක්ර සහ පිළිගත් ප්රතිදානය අතර වෙනස සඳහා.
HVAC නාලිකා සෛලයක් එහි අච්චු චක්රයෙන් ඔබ්බට ඇගයීම
උපකල්පිත මෝටර් රථ HVAC නල ව්යාපෘතියක් සඳහා, මම නියමිත පැයකට පිළිගත් කොටස් 95ක අවශ්යතාවයකින් ආරම්භ කරමි. තනි කුහර අච්චුවක්, තත්පර 32 අච්චු චක්රයක්, 90% අච්චු-අදියර ධාවන ලබා ගැනීමේ හැකියාව සහ සම්පූර්ණ ක්රියාවලිය හරහා 96% ක අවසාන පිළිගත් අස්වැන්නක් උපකල්පනය කරන්න.
නාමික වාත්තු අනුපාතය පැයකට 3,600 ÷ 32 හෝ කොටස් 112.5 ක් වනු ඇත. උපකල්පිත ධාවන ලබා ගැනීමේ හැකියාව යෙදීමෙන් නියමිත පැයකට කොටස් 101.25 ක වාත්තු කිරීමේ අදියරේ ධාරිතාව ඉතිරි වේ.
එම අගය නිමි ප්රතිදානය ස්ථාපිත නොකරයි. කැපීම, හැසිරවීම සහ පරීක්ෂා කිරීමේ ධාරිතාව ද මම සංසන්දනය කරමි. පහත වගුවේ දැක්වෙන්නේ දුම්රිය නැවතුම් පොළවල් අතර අමතර ස්ථාන මාරු පාඩු හෝ අන්තර්ක්රියා නොමැති බව උපකල්පනය කරමින් සැලසුම් අවස්ථා දෙකක් පෙන්වයි. පහළ ධාරිතා සංඛ්යා දෙකම නියමිත වේලාවන් භාවිතා කරන අතර දැනටමත් උපකල්පනය කරන ලද ස්ථාන බාධා කිරීම් සඳහා ඉඩ ලබා දේ; 96% අස්වැන්න අවසානයේ එක් වරක් යොදනු ලැබේ.
| සැලසුම් මිනුම | ආරම්භක පහළම දර්ශනය | සංශෝධිත පහළම දර්ශනය |
|---|---|---|
| වාත්තු කිරීමේ අදියර ධාරිතාව | කොටස් 101.25/පැයට | කොටස් 101.25/පැයට |
| පහළ සැකසුම් ධාරිතාව | කොටස් 90/පැයට | කොටස් 105/පැයට |
| උපකල්පනය කරන ලද අවසාන පිළිගත් අස්වැන්න | 96% | 96% |
| ප්රක්ෂේපිත පිළිගත් ප්රතිදානය | කොටස් 86.4/පැයට | කොටස් 97.2/පැයට |
| අවශ්ය පිළිගත් ප්රතිදානය | කොටස් 95/පැයට | කොටස් 95/පැයට |
ආරම්භක අවස්ථාවෙහිදී, අවසාන අස්වැන්න දීමනාවට පෙර පහළ ධාරිතාව සෛලය පැයකට කොටස් 90කට සීමා කරනු ඇත. එබැවින් ප්රක්ෂේපිත පිළිගත් ප්රතිදානය පැයකට කොටස් 90 × 0.96 = 86.4 අවශ්යතාවයට වඩා අඩු වනු ඇත.
මම මීළඟට පැයකට කොටස් 105ක් සැකසීමේ හැකියාව ඇති පහළ විධිවිධානයක් ඇගයීමට ලක් කරමි. වාත්තු කිරීමේ අදියර සමඟ සැපයුම සීමා කිරීමත් සමඟ, ප්රක්ෂේපිත පිළිගත් ප්රතිදානය පැයකට කොටස් 101.25 × 0.96 = 97.2 බවට පත්වේ.
සංශෝධිත ගණනය කිරීම ඉලක්කය ඉක්මවා යන්නේ පැයකට කොටස් 2.2 කින් පමණි. මම එය සීමිත සැලසුම් ප්රධාන කාමරයක් ලෙස සලකමි, අනුමත නිෂ්පාදන අනුපාතයක් පිළිබඳ සාක්ෂියක් නොවේ. නියෝජිත සෛල අත්හදා බැලීමක් තවමත් සත්ය චක්රය, බාධා කිරීම්, පහළ කාර්ය සාධනය සහ පිළිගත් අස්වැන්න තහවුරු කිරීමට අවශ්ය වනු ඇත.
මෙම සංසන්දනය විශාල පිඹින යන්ත්රයක් ඉල්ලා සිටීමට පෙර ඉංජිනේරු සමාලෝචනය නිම කිරීම සහ පරීක්ෂා කිරීමේ සැකැස්ම වෙත යොමු කරනු ඇත.
එකම නිෂ්පාදන විෂය පථය සසඳන්න
එක් එක් යෝජනාවේ යන්ත්රය, අච්චුව, ද්රව්ය සකස් කිරීම, නිම කිරීමේ සවි කිරීම්, පරීක්ෂා කිරීම, ඒකාබද්ධ කිරීම සහ අත්හදා බැලීම් පිරිවැය වෙන් කරන්න. යන්ත්ර-පමණක් මිලක් සම්පූර්ණ සෛල මිලක් සමඟ කෙලින්ම සැසඳිය නොහැක. පිළිගත් නිමැවුම් සහ ව්යාපෘති ඉල්ලුමට සාපේක්ෂව අතිරේක ධාරිතාව තක්සේරු කිරීම; විශාල යන්ත්රයක් මගින් පහළ ප්රවාහයේ බාධකයක් ඉවත් කරනු ඇතැයි නොසිතන්න.
Kinggle සඳහා මෝටර් රථ කොටස් RFQ සූදානම් කරන්න
කිංගල්ගේ ප්රකාශිත ඇකියුමුලේටර් වේදිකා මූලික සාකච්ඡාවක් සඳහා පිරිවිතර යොමු සපයයි. ඒවා උපකල්පිත නල උදාහරණය සඳහා හෝ සෑම මෝටර් රථ කොටසක් සඳහාම ස්වයංක්රීය තේරීම් නොවේ. යෝජිත ද්රව්ය, පුස් සහ සම්පූර්ණ නිෂ්පාදන විෂය පථය තවමත් තාක්ෂණික සමාලෝචනයක් අවශ්ය වේ.
| විමර්ශන ක්ෂේත්රය | KGB80A | KGB100B |
|---|---|---|
| ප්රචාරණය කළ උපරිම බහාලුම් ධාරිතාව | 30 එල් | ලීටර් 120 |
| කලම්ප බලය | 215 kN | 440 kN |
| අච්චු තහඩු ප්රමාණය, W × H | 750 × 860 මි.මී | 1,200 × 1,200 මි.මී |
| උපරිම පුස් ප්රමාණය, W × H | 520 × 860 මි.මී | 920 × 1,200 මි.මී |
| අච්චු ඝණකම | 360 සිට 420 මි.මී | 510 සිට 600 දක්වා මි.මී |
| ලැයිස්තුගත යෙදුම් සම්බන්ධතාවය | වාහන අමතර කොටස් නල මාර්ග | වාහන අමතර කොටස් සහ කාර් ටැංකි |
වගුව සම්බන්ධිත Kinggle නිෂ්පාදන පිටුවලින් තෝරාගත් ක්ෂේත්ර ප්රතිනිෂ්පාදනය කරයි. ප්ලැටෙන් ප්රමාණය සහ උපරිම අච්චු ප්රමාණය විවිධ ක්ෂේත්ර වේ. සම්පූර්ණ චලන ලියුම් කවරයක්, ශ්රේණියේ විශේෂිත ප්රතිදානයක්, විශේෂිත චූෂණ ක්රියාවලියක් හෝ ඉන්ධන පද්ධති අනුමැතියක් තහවුරු නොකරයි. යෝජිත ගොඩනැගීම සඳහා අතුරු මුහුණත ඇඳීම සහ වින්යාසය ඉල්ලන්න.

ඉල්ලූ යන්ත්ර පරිමාවක් පමණක් නොව, සමාලෝචන පැකේජයක් යවන්න
- සංශෝධන, නිමි ජ්යාමිතිය, දත්ත සහ තීරණාත්මක බිත්ති හෝ අතුරු මුහුණත් අවශ්යතා සහිත 3D සහ 2D කොටස් ඇඳීම්.
- නිශ්චිත දුම්මල ශ්රේණිය, අනුමත නිෂ්පාදන වට්ටෝරුව සහ අදාළ සැකසුම් උපදෙස්.
- කොටස් බර, සැලසුම් කළ අච්චු සැකැස්ම, පවතින මෙවලම් තොරතුරු සහ යෝජිත නිම කිරීමේ අනුපිළිවෙල.
- එහි කාල පදනම, වාර්ෂික ඉල්ලුම, නිෂ්පාදන මිශ්රණය සහ පරීක්ෂණ අවශ්යතා සමඟ අවශ්ය පිළිගත් ප්රතිදානය.
- අඩවි කොන්දේසි සහ අච්චුව, සහායක, නිම කිරීම, පරීක්ෂා කිරීම සහ ඒකාබද්ධ කිරීම සපයන්නේ කවුරුන්ද යන්න පිළිබඳ පැහැදිලි ලැයිස්තුවක්.
මෙම යෙදවුම් යන්ත්ර වින්යාසයක් අවසන් කිරීමට පෙර තාක්ෂණික සමාලෝචන ලිපිනයට ගැලපෙන, නොවිසඳුනු අවශ්යතා සහ අත්හදා බැලීමේ කොන්දේසි වලට ඉඩ දෙයි.
නිතර අසන ප්රශ්න
සෑම මෝටර් රථ වායු නලයක්ම සාම්ප්රදායික බ්ලෝ මෝල්ඩින් යන්ත්රයකින් සෑදිය හැකිද?
නැත. ජ්යාමිතිය, නිශ්චිත දුම්මල, අතුරුමුහුණත් සහ මෙවලම් ප්රවේශය සමාලෝචනය කරන්න. සමහර හැඩතල විශේෂිත පැරිසන් ස්ථානගත කිරීම, චූෂණ පිඹින හෝ සම්බන්ධ වූ කොටස් ඇගයීමට සහතික වේ. පිටතට ගන්නා රොබෝ යන්ත්රයක් සහිත සාම්ප්රදායික යන්ත්රයක් එම හැදීමේ හැකියාවන් තමන් විසින්ම ස්ථාපිත නොකරයි.
වාහන කොටසක් සඳහා යන්ත්රයක් තෝරා ගැනීමට ඇකියුමුලේටර් පරිමාව ප්රමාණවත්ද?
නැත. භාවිතා කළ හැකි වෙඩි ඉල්ලුම, ද්රව්ය-විශේෂිත බෙදාහැරීම, අච්චු ස්ථාපනය, විවෘත අවකාශය, අවශ්ය චලනයන්, කොටස් ඉවත් කිරීම සහ පහළට වැඩ කිරීම ද සමාලෝචනය අවශ්ය වේ. ප්රචාරණය කරන ලද බහාලුම් පරිමාවක් යනු පිරික්සීමේ යොමුවකි, අක්රමවත් තාක්ෂණික කොටසක් සඳහා සම්පූර්ණ තේරීම් ක්රමයක් නොවේ.
HDPE යන්ත්රයකට නිශ්චිත ඉංජිනේරු-ප්ලාස්ටික් ශ්රේණියක් සැකසීමට හැකිද?
ඒ සඳහා ද්රව්ය සකස් කිරීම, ප්ලාස්ටික්කරණය, හිස මෙවලම්, පාලන සහ යෝජිත ක්රියාවලිය පිළිබඳ ශ්රේණි-විශේෂිත සමාලෝචනයක් අවශ්ය වේ. ප්රකාශිත HDPE නිස්සාරණ අනුපාතයක් වෙනත් දුම්මලයක් සමඟ ප්රතිදානය ඔප්පු නොකරයි. වින්යාසය තහවුරු කර අපේක්ෂිත ද්රව්ය සමඟ නියෝජිත අත්හදා බැලීමක් ක්රියාත්මක කරන්න.
කොටසකට එහි බර ඉලක්කය සපුරා ගත හැකි නමුත් බිත්ති ඝණකම පරීක්ෂා කිරීම අසාර්ථක වන්නේ ඇයි?
බර සම්පූර්ණ කොටස විස්තර කරයි, ඝනකම පරීක්ෂාවකින් ස්ථානයක් මනිනු ලැබේ. සම්පූර්ණ බරෙහි අනුරූප වෙනසක් නොමැතිව කලාප අතර ද්රව්ය වෙනස් ලෙස බෙදා හැරිය හැක. අසාර්ථක වූ ස්ථානය සිතියම්ගත කර එය නිවැරදි කරන්නේ කෙසේද යන්න තීරණය කිරීමට පෙර අදාළ ද්රව්ය, මෙවලම් සහ ක්රියාවලි කොන්දේසි විමර්ශනය කරන්න.
යන්ත්රයක් FAT සම්මත කිරීමෙන් පාරිභෝගික නිෂ්පාදන කොටස් අනුමැතිය සම්පූර්ණ වේද?
අංක FAT එකඟ වූ උපකරණ පිළිගැනීමේ විෂය පථය ආවරණය කරයි. නිමි-කොටස වලංගු කිරීම සහ පාරිභෝගික නිෂ්පාදන අනුමැතිය සඳහා ඔවුන්ගේම අදාළ සාක්ෂි අවශ්ය වේ. PPAP අවශ්ය වූ විට, උපකරණ බෙදා හැරීම අනුමැතිය ලෙස සලකනවාට වඩා පාරිභෝගිකයාගේ ඉදිරිපත් කිරීම් සහ නිෂ්පාදන ක්රියාත්මක අවශ්යතා තහවුරු කරන්න.
ඔටෝමෝටිව් බ්ලෝ මෝල්ඩින් යන්ත්රයක් මිලදී ගැනීම අභිරුචි පිඹින ලද කොටස් ලබා ගැනීම හා සමානද?
නැත. උපකරණ ප්රසම්පාදනය යන්ත්රෝපකරණ, මෙවලම් අතුරුමුහුණත්, නිෂ්පාදන ක්රියාවලියක් සඳහා ඒකාබද්ධ කිරීම සහ පිළිගැනීමේ විෂය පථය සම්බන්ධ වේ. නිමි කොටස් ලබා ගැනීම එම කොටස් නිෂ්පාදනය කිරීම සහ සැපයීම සඳහා නිෂ්පාදකයාගේ වගකීම වේ. සැපයුම්කරුවන් සංසන්දනය කිරීමට පෙර ඉල්ලා සිටින්නේ කුමන විෂය පථයද යන්න පැහැදිලි කරන්න.
වාහන-කොටස උපකරණ සමාලෝචනයක් සඳහා, ඇඳීම සහ ද්රව්ය අවශ්යතා හරහා යවන්නකිංගල්ගේ සම්බන්ධතා පිටුවහෝ ඊමේල්sales@kinggle.com. දුරකථන:+86-574-87103665. සමාගමේ තොරතුරු ලබා ගත හැකියKinggle About page.
යන්ත්රයට සම්බන්ධ වීමට පෙර නිෂ්පාදන මාර්ගය අනුමත කරන්න
කොටස සහ ද්රව්ය සමඟ ආරම්භ කරන්න, සැකසීමේ මාර්ගය නිරවුල් කරන්න, සහ චිත්රය පැහැදිලි උපකරණ සහ වලංගු කිරීමේ අවශ්යතා බවට පත් කරන්න. ඉන්පසුව පිළිගත් කොටස් මායිමේ සම්පූර්ණ යෝජනා සසඳන්න. අනිවාර්ය සුදුසු ගැටලුවකට විසඳුමක් අවශ්ය වේ; වේගවත් චක්රයක් හෝ අඩු මිලදී ගැනීමේ මිලකට එය වසා දැමිය නොහැක.