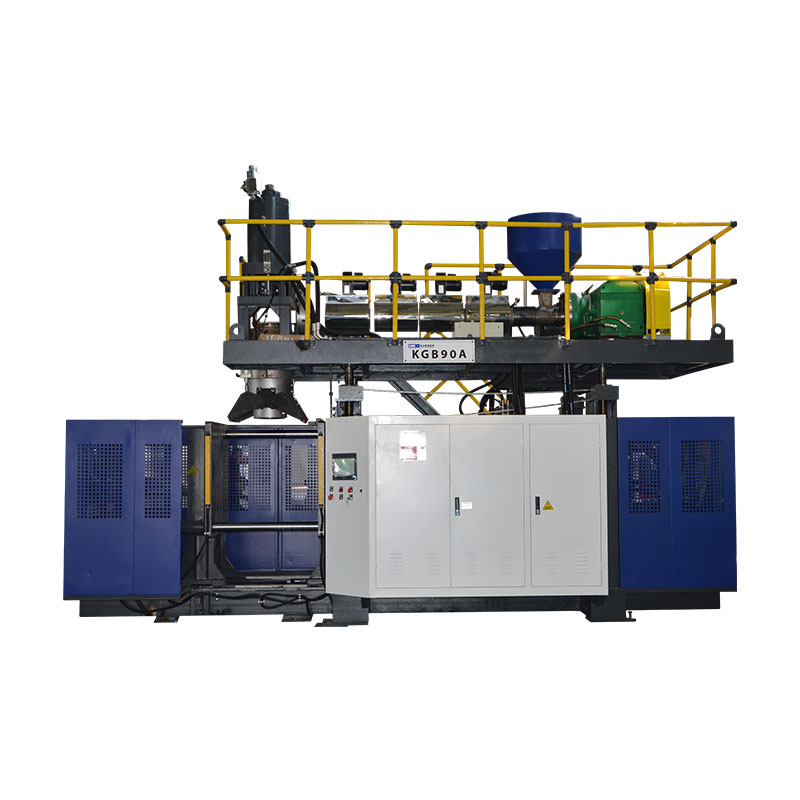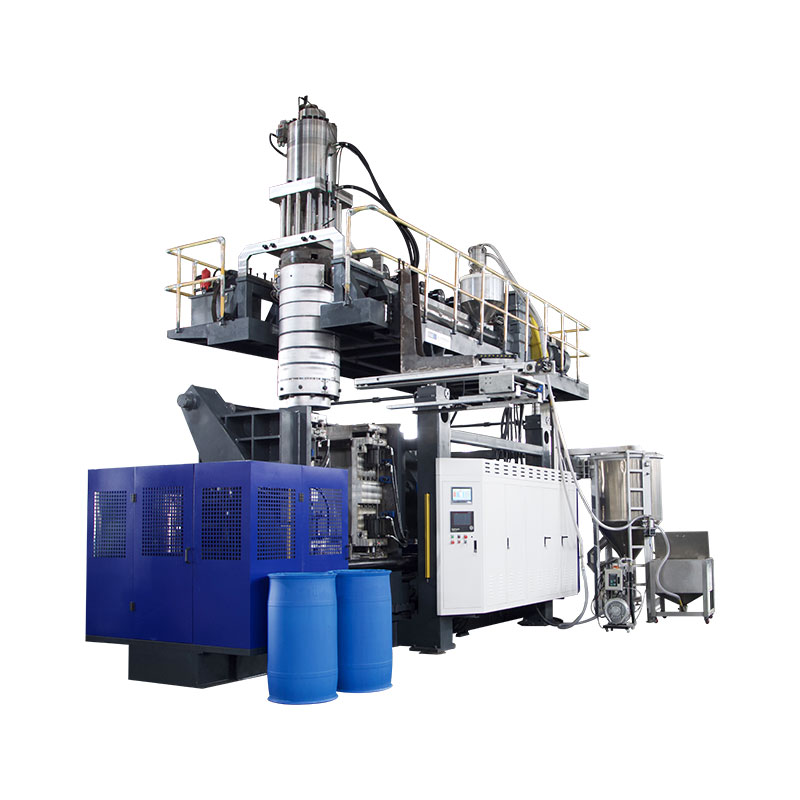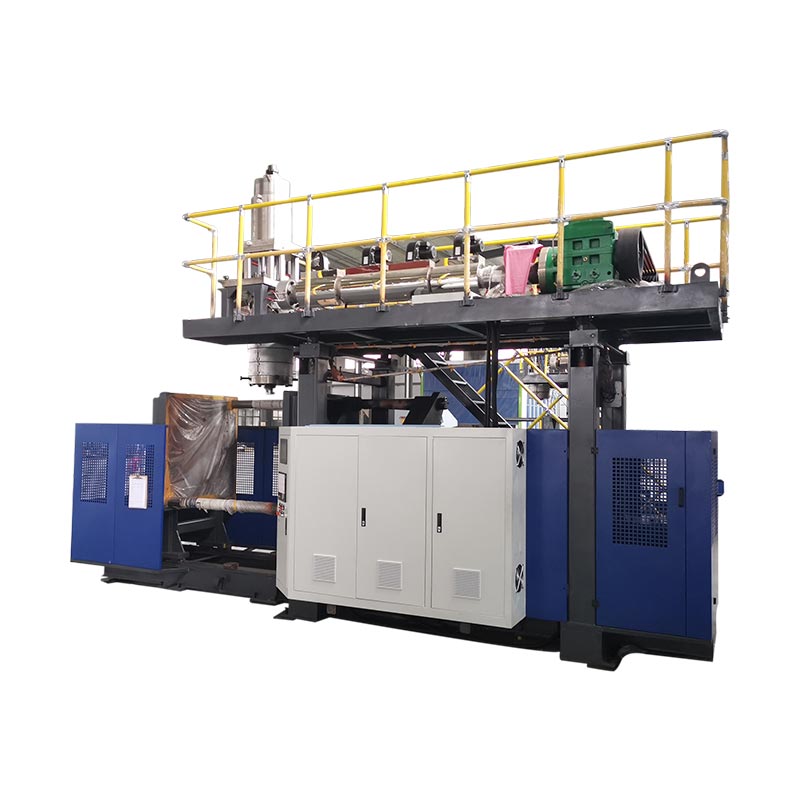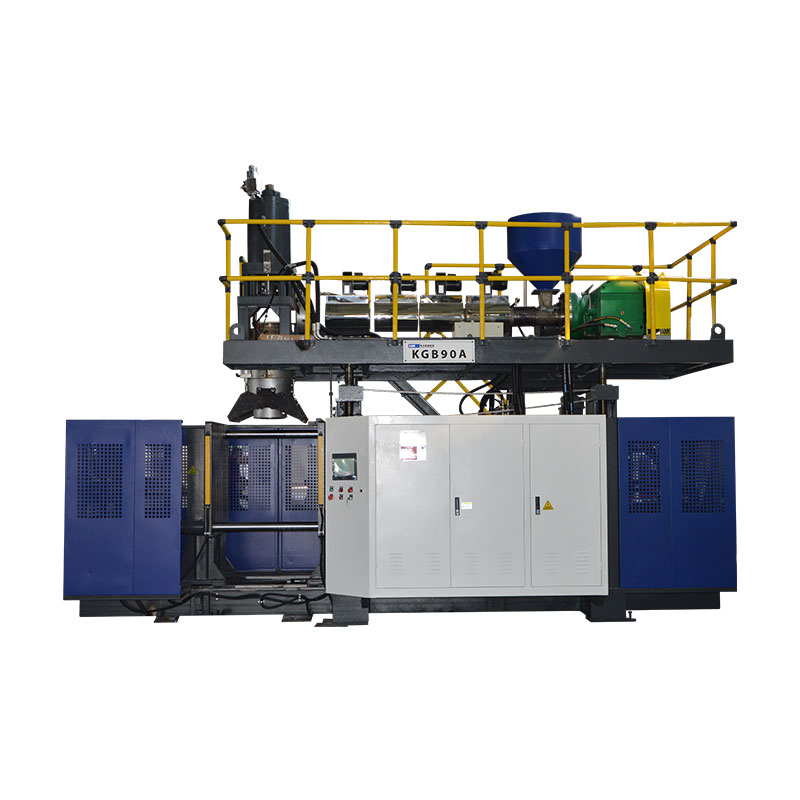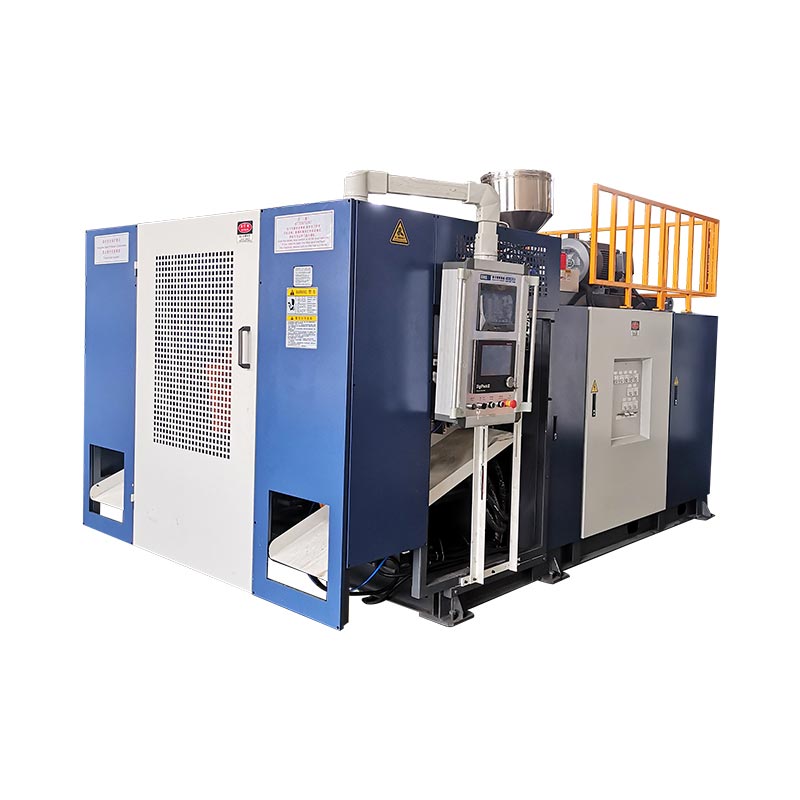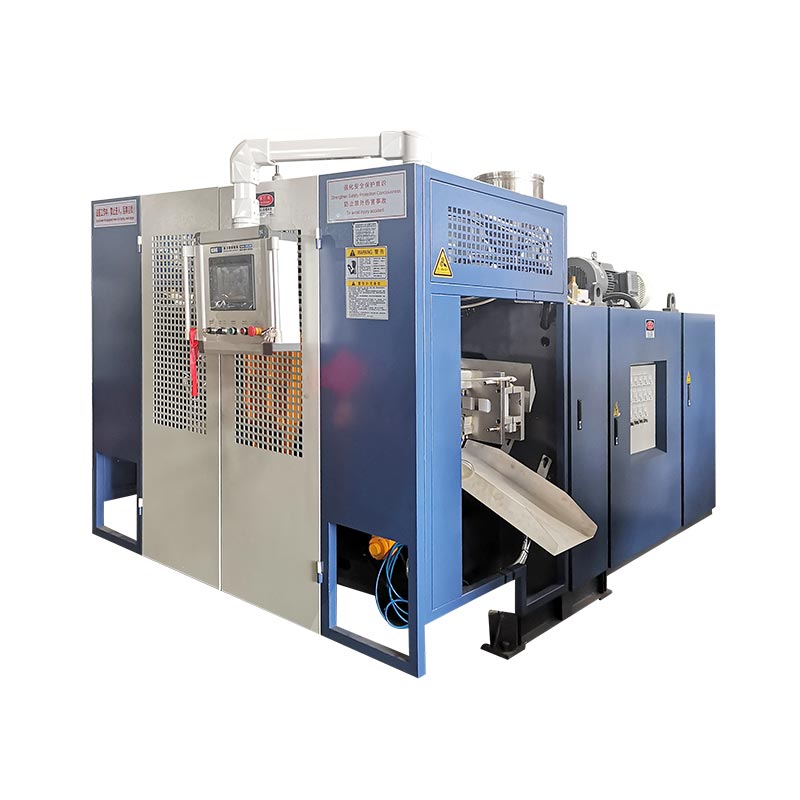
පිඹින චක්ර කාලය අඩු කළ යුත්තේ කණ්ඩායම වත්මන් චක්රය පරිභෝජනය කරන ස්ථානය මැන බලා පිළිගත් කොටස තවමත් එහි පිරිවිතර සපුරාලන බව තහවුරු කිරීමෙන් පසුව පමණි.සිසිලනය බොහෝ විට විශාලතම කොටස අත්පත් කර ගනී, නමුත් parison delivery, clamp motion, blowing, exhaust, take-out සහ downstream waiting යන වේගයද සැකසිය හැක. ස්ථාවර පදනමක් ගොඩනඟා, එක් සාක්ෂි සහිත සීමාවක් නම් කරන්න, එය පාලනය කරන විචල්යය පමණක් වෙනස් කරන්න, ඉන්පසු කෙටි චක්රය තබා ගැනීමට පෙර පිළිගත් ප්රතිදානය, බිත්ති බෙදා හැරීම, මානයන්, පශ්චාත්-ඉජෙක්ෂන් හැඩය, අවශ්ය ක්රියාකාරී පරීක්ෂණ සහ දෝෂ සංසන්දනය කරන්න, නිෂ්පාදිතය, දුම්මල, අච්චුව, උපයෝගිතා තත්ත්වය සහ අවසාන වට්ටෝරු සංශෝධනය කිරීමෙන් ප්රතිඵලය නැවත නැවත සිදු කළ හැකිය.

නිෂ්පාදන කණ්ඩායම් විසින් භාවිතා කරන පාරිභාෂිතය:බ්ලෝ මෝල්ඩින් චක්ර කාල ප්රශස්තිකරණය, නිස්සාරණ පහර අච්චු චක්ර කාලය, බෝතල් පිඹීමේ යන්ත්ර චක්ර කාලය, පිඹින යන්ත්ර ප්රතිදානය, චක්රය අඩු කිරීම, සිසිලන කාලය ප්රශස්තකරණය සහ බ්ලෝ මෝල්ඩින් නිෂ්පාදන කාර්යක්ෂමතාව. මෙම නියමයන් එකම ව්යාපාරික ඉලක්කයකට යොමු කරයි, නමුත් තාක්ෂණික කාර්යය ආරම්භ වන්නේ ඉලක්කගත ප්රතිශතයකට වඩා මනින ලද ක්රියාවලියකිනි.
චක්රය සීමා කළ හැකි ස්ථාන හයක්
| සයිකල් බ්ලොක් | යන්ත්රයේ මැන බලන්න | කෙටි කිරීමට පෙර සාක්ෂි | පසුව දිස්විය හැකි අසාර්ථකත්වය |
|---|---|---|---|
| පැරිසන් හෝ වෙඩි තැබීම | පුනරාවර්තනය කළ හැකි ආරම්භක/අවසාන සංඥාව, පැරිසන් දිග, වෙඩි තැබීම හෝ සමුච්චය ස්ථානය | ස්ථාවර බෙදාහැරීම සහ අච්චුව වැසීමට නිවැරදි සම්බන්ධතාවය | එල්ලා වැටීම, කෙටි පැරිසන්, වෙබ්, බර හෝ පැතිකඩ මාරු කිරීම |
| වසා දමා අගුලු දමන්න | විධානය, ස්ථාන ප්රතිපෝෂණය සහ සම්පූර්ණ කිරීමේ තත්වය | පැහැදිලි චලනය, සම්පූර්ණ වසා දැමීම සහ අනුමත යන්ත්ර තත්ත්වය | ෆ්ලෑෂ්, පින්ච් හානිය, අසම්පූර්ණ වසා දැමීම හෝ ගැටීම |
| පිඹින්න සහ පිට කරන්න | සිදුවීම අතරතුර කාලය, යන්ත්ර ඇතුල් කිරීමේ වායු සමීකරණය සහ පීඩන හැසිරීම | සම්පූර්ණ උද්ධමනය, විස්තර, වාතාශ්රය සහ ආරක්ෂිතව මුදා හැරීම | අසම්පූර්ණ කොටස, පිපිරවීම, ඇලවීම හෝ කලින් විවෘත කිරීම |
| සිසිලනය | පරිපථය, අච්චු උෂ්ණත්ව රටාව සහ පිටකිරීමේදී කොටස් තත්ත්වය අනුව සැපයුම සහ ආපසු යාමේ තත්ත්වය | ස්ථායී මානයන්, බිත්තිය, බෙල්ල, පාදය සහ පශ්චාත්-ඉජෙක්ෂන් හැඩය | Warpage, oval neck, shrinkage, rocker bottom හෝ hot trimming |
| පිටතට ගෙනයාම සහ පහළට | රොබෝ, වාහකය, ට්රයිමර් සහ පරීක්ෂක අනුපිළිවෙල | කොටස නිෂ්පාදන වේගයේ දී එක් එක් අතුරු මුහුණත ඉවත් කරයි | ගැටීම්, ජෑම්, ටිම් හානි හෝ පරීක්ෂක පසුබෑම |
01 / මූලිකරේඛාව ඇත්ත වශයෙන්ම ක්රියාත්මක වන චක්රය සමඟ ආරම්භ කරන්න
චක්ර කාල ව්යාපෘතියකට පුනරාවර්තනය කළ හැකි එක් මිනුම් ලක්ෂ්යයක් අවශ්ය වේ. අඛණ්ඩ නිස්සාරණ රේඛාවක් මත, එම ලක්ෂ්යය පැරිසන් කැපීම හෝ ඊළඟ නැවත නැවත යන්ත්ර අනුපිළිවෙලෙහි ආරම්භය හා සම්බන්ධ සංඥාව විය හැකිය. ඇකියුලේටර යන්ත්රයක, වෙඩි තැබීම් සකස් කිරීම, සමුච්චිත ස්ථානය, තල්ලු කිරීම සහ අච්චු අනුපිළිවෙල හරහා නිෂ්පාදනය වඩා හොඳින් අවබෝධ කර ගත හැකිය. සම්පූර්ණ සාදන සිදුවීමකට වරක් දිස්වන සංඥාවක් තෝරා එය ලේඛනගත කරන්න. එක් යන්ත්රයකින් HMI ඉලක්කයක් තවත් යන්ත්රයකින් අතින්-කාල නිරීක්ෂණයක් සමඟ සසඳන්න එපා.
කිංගල්-සත්කාරකMoog DigiPack III අත්පොතවෙනස පැහැදිලිව විස්තර කරයි. අඛණ්ඩ නිස්සාරණය සඳහා, පාලකයට පැරිසන් පැතිකඩ චක්රීය වේලාවට සම්බන්ධ කළ හැකි අතර අනුක්රමික ආරම්භක සංඥා අතර පරතරය මැනිය හැක. ඇකියුලේටර් යන්ත්රයක් සඳහා, ද්රව්ය පිටතට තල්ලු කරන අතරතුර පැරිසන් පැතිකඩ සමුච්චක ස්ථානයට සම්බන්ධ වේ. මෙම වෙනස වැදගත් වන්නේ එකම වේලාව සංස්කරණය කිරීම මඟින් එක් යන්ත්රයක බිත්ති පැතිකඩ මාරු කළ හැකි අතර අනෙක් යන්ත්රයට වෙනස් බලපෑමක් ඇති කළ හැකි බැවිනි.
සාමාන්ය විචලනය දැකීමට ප්රමාණවත් තරම් අඛණ්ඩ සිදුවීම් වාර්තා කරන්න. බලාගාරය නියැදි කාලසීමාව තෝරාගත යුතුය, නමුත් එය සැබෑ මෙහෙයුම් රටාව ආවරණය කළ යුතුය: ද්විත්ව දුම්රිය මාර්ගයේ ස්ථාන දෙකම, අදාළ සියලුම ඩයි අවුට්ලට් හෝ කුහර, සාමාන්ය කොටස් ඉවත් කිරීම සහ මුදා හැරීම පාලනය කරන පහළ උපකරණ. අනතුරු ඇඟවීම්, කෙටි නැවතුම් සහ අතින් මැදිහත්වීම් වෙන වෙනම සටහන් කරන්න. වර්ගීකරණය නොකළ අක්රීය කාලය ඇතුළත් සාමාන්යයක් චක්රය සඟවන අතර හොඳම තනි සිදුවීමක් පුනරාවර්තන බව සඟවයි.
පිළිගත් කොටස කාල වාර්තාව අසල තබා ගන්න. නිෂ්පාදනය සහ අච්චු සංශෝධනය, දුම්මල ශ්රේණිය සහ කැබලි අක්ෂර, වර්ණය හෝ නැවත සකස් කිරීමේ රීතිය, වට්ටෝරු සංශෝධනය, සත්ය උෂ්ණත්ව තත්ත්වය, යන්ත්ර-ආදාන වාතය සහ සිසිලන-ජල තත්ත්වය, කොටස් බර, තීරණාත්මක බිත්ති ස්ථාන, මානයන් සහ අවශ්ය ක්රියාකාරී පරීක්ෂණ ග්රහණය කර ගන්න. මෙම වාර්තාව මූලික පදනම වේ. කෙටි අත්හදා බැලීම අසාර්ථක වුවහොත්, කණ්ඩායමට එය මතකයෙන් ප්රතිනිර්මාණය කරනවාට වඩා දන්නා ක්රියාවලියකට ආපසු යා හැක.
02 / රෝග විනිශ්චයඊළඟ චක්රය සීමා කරන සිදුවීම සොයා ගන්න
බොහෝ HMIs කාල සැකසුම් සංස්කරණය කිරීමට පහසු කරයි. එම පහසුව කණ්ඩායමකට එය පාලනය කරන්නේ කුමක් දැයි සොයා ගැනීමට පෙර විශාලතම දෘශ්ය සංඛ්යාව අඩු කිරීමට මඟ පෑදිය හැක. චක්රය භෞතික කොටස්වලට කඩා ඒවායේ සීමාවන් නරඹන්න: පැරිසන් හෝ වෙඩි තැබීම සකස් කිරීම, අච්චු මාරු කිරීම, වසා දැමීම සහ අගුළු දැමීම, පහර-පින් චලනය, උද්ධමනය, සිසිලනය, පිටාර ගැලීම, විවෘත කිරීම, පිටතට ගැනීම සහ පහළට හැසිරවීම. සමහර අවහිර කිරීම් මාලාවක් සිදු වේ. අනෙක් ඒවා අතිච්ඡාදනය වේ. සම්පූර්ණ චක්රය සකසා ඇත්තේ මීළඟ හැදීමේ සිදුවීම ආරම්භ වීමට පෙර අවසන් කළ යුතු මාර්ගය මගිනි.
සරල කාලසටහනක් සැකසීම් ලැයිස්තුවකට වඩා ප්රයෝජනවත් වේ. එක් එක් වාරණ සඳහා ආරම්භක සහ අවසන් සංඥා වාර්තා කර සැබෑ ප්රතිපෝෂණ සමඟ විධානය සංසන්දනය කරන්න. සිසිලනය අවසන් වන නමුත් යන්ත්රය රොබෝ-පැහැදිලි සංඥාවක් සඳහා රැඳී සිටින්නේ නම්, සිසිලන කාලය අඩු කිරීමෙන් චක්රය වෙනස් නොකර උණුසුම් කොටසක් සෑදිය හැක. අච්චුව නැවත පැමිණෙන විට ඊළඟ පැරිසන් සූදානම් නැතිනම්, වේගවත් විවෘත කිරීම මඟින් ප්රතිදානය ඉහළ නැංවිය නොහැක. ට්රයිමරයකට නව වේගයකින් කොටස් ඉවත් කළ නොහැකි නම්, සීමාව පහළට ගමන් කර ඇත.
කිංගල්ගේHMI සැකසුම් සහ අනතුරු ඇඟවීමේ මාර්ගෝපදේශයමෙම හේතුව නිසා නියම අගයන්ගෙන් කට්ටල අගයන් වෙන් කරයි. පාලකය ඉල්ලා සිටි දේ විධානයක් පෙන්වයි. සංවේදක තත්ත්වය, පිහිටුම් ප්රතිපෝෂණ සහ භෞතික නිරීක්ෂණ මගින් ක්රියාව සිදු වූවාද යන්න පෙන්වයි. යන්ත්රයේ අනතුරු ඇඟවීමේ ඉතිහාසයට අනුපිළිවෙලට බාධා කළ පළමු අන්තර් අගුළු හෝ අවසරය ද හෙළි කළ හැකිය. යළි පිහිටුවීමක් හොඳම ඉඟිය ඉවත් කළ හැකිය.
වට්ටෝරුව සංස්කරණය කිරීමට පෙර සෑම ප්රමාදයක්ම වර්ග කරන්න. කොටස සෑදීමට සහ ස්ථාවර කිරීමට නිෂ්පාදන කාලය අවශ්ය වේ. කොන්දේසි සහිත කාලය චලිතයක් ආරක්ෂා කරයි හෝ සත්යාපිත තත්වයක් බලා සිටියි. වැළැක්විය හැකි බලා සිටීම ප්රමාද වූ රොබෝවෙකු, අස්ථායී උපයෝගීතාව, අවහිර වූ සිසිලන පරිපථය, නොගැලපෙන පැරිසන්, අතින් තහවුරු කිරීම හෝ පහළට තදබදයෙන් පැමිණේ. නඩත්තු පාඩුව සිදුවන්නේ ඇඳීම, කාන්දු වීම, දුර්වල ලිහිසි කිරීම, හානි වූ සංවේදක හෝ පෙළගැස්වීමේ ගැටළු මගිනි. සෑම පන්තියකටම වෙනස් හිමිකරුවෙකු සහ වෙනස් නිවැරදි කිරීමක් ඇත.
03 / තාපය ඉවත් කිරීමසිසිලන කාලය කපා හැරීමට පෙර සිසිලන කාර්ය සාධනය තහවුරු කරන්න
LyondellBasell ගේPolyolefin Blow Molding සඳහා මාර්ගෝපදේශයබොහෝ පොලිඔලෆින් බ්ලෝ මෝල්ඩින් යෙදුම්වල අච්චු චක්රයේ වැඩි කොටසක් සිසිලනය ගන්නා බව සඳහන් කරයි. මාර්ගෝපදේශය උණු උෂ්ණත්වය, පුස් උෂ්ණත්වය, ජල ප්රවාහය සහ කැළඹීම වැනි තාප හුවමාරු තත්වයන් සමඟ කෙටි චක්ර සම්බන්ධ කරයි, නමුත් තවමත් අපේක්ෂිත කොටසේ ගුණාත්මකභාවය අවශ්ය වේ. මෙය රෝග විනිශ්චය සඳහා ප්රයෝජනවත් දිශාවකි, විශ්ව කිංග්ල් අගයන් සමූහයක් නොවේ.
සිසිලන ප්රභවයෙන් ආරම්භ කර සැබෑ පරිපථය අනුගමනය කරන්න. චිලර් සංදර්ශකය පමණක් නොව, ස්ථායී නිෂ්පාදනයේ දී සිසිලන සැපයුම සහ ප්රතිලාභ තත්ත්වය වාර්තා කරන්න. අච්චුවට නියමිත ප්රවාහය ලැබෙන්නේද සහ සමාන්තර පරිපථ සමතුලිතද යන්න පරීක්ෂා කරන්න. උණුසුම් පරිපථයක්, සීමා කරන ලද හෝස්, දූෂිත නාලිකාව, වැරදි සම්බන්ධතාවයක්, වායු සාක්කුවක්, කාන්දු වන මුද්රාවක් හෝ වෙනත් යන්ත්රයක් සමඟ බෙදා ගත් තාප බරක් සොයන්න. දබ්ලෝ මෝල්ඩින් යන්ත්ර උපයෝගිතා මාර්ගෝපදේශයශාක සැපයුම සහ යන්ත්ර ඇතුල්වීමේ තත්ත්වය වෙන්කර හඳුනාගත යුත්තේ මන්දැයි පැහැදිලි කරයි.
අච්චුව සහ ඉවත් කරන ලද කොටස සිතියම්ගත කරන්න. තනි මතුපිට කියවීමක් බෙල්ල ඇතුළු කිරීම්, පින්ච් ප්රදේශ, ඝන හැන්ඩ්ල්, ගැඹුරු පාද සහ වෙනම පරිපථ සහිත අච්චුවක් නියෝජනය කළ නොහැක. ශාකයේ අනුමත මිනුම් ක්රමය භාවිතා කර නැවත නැවතත් කළ හැකි ස්ථාන සංසන්දනය කරන්න. විරූපණය දිස්වන විට නිරීක්ෂණය කරන්න: අච්චුව ඇතුළත, පිටතට ගැනීමේදී, කැපීමේදී, සිසිලන වාහකය මත හෝ කොටස කාමර තත්ත්වයට පැමිණි පසු. විනාඩියකට පිළිගත හැකි ලෙස පෙනෙන උණුසුම් කොටසක් පසුව ඕවලාකාර බෙල්ලක්, පාෂාණ පතුලේ, හැකිලීම හෝ මාන ප්ලාවිතය පෙන්විය හැක.
ෆෝමෝසා ප්ලාස්ටික්'Polyethylene Extrusion Blow Molding Process Guideකොටසක් ඉතා උණුසුම් වන විට ඇති විය හැකි හේතු අතර කෙටි චක්රයක්, ඉහළ අච්චු උෂ්ණත්වයක් සහ අවහිර වූ සිසිලන නාලිකා ලැයිස්තුගත කරයි. එය ප්රමාණවත් නොවන අච්චු සිසිලනය warpage සමඟ සම්බන්ධ කරන අතර ජල ප්රවාහය, අච්චු උෂ්ණත්වය සහ නාලිකා තත්ත්වය පරීක්ෂා කිරීමට උපදෙස් දෙයි. මෙම සම්බන්ධතා සිසිලන පරීක්ෂණයකට සහය දක්වයි, නමුත් දුම්මල ශ්රේණිය, අච්චුව සහ නිෂ්පාදන පිරිවිතර පිළිගත හැකි මෙහෙයුම් කවුළුව තීරණය කරයි.
පුරුද්දෙන් සිසිලනකාරක උෂ්ණත්වය අඩු නොකරන්න. ඝනීභවනය මතුපිට උෂ්ණත්වය, පරිසර උෂ්ණත්වය සහ ආර්ද්රතාවය අතර සම්බන්ධතාවය මත රඳා පවතී. අච්චුව මත හෝ ඒ වටා ඇති ජලය කොටසට බලපාන අතර උපකරණ හෝ සේවා ස්ථානයේ ගැටළු ඇති කරයි. ඝනීභවනය මෙහෙයුම් මායිම අසල ඇති විට කාමරයේ තත්ත්වය වාර්තා කරන්න, සිසිලනකාරකය, අච්චුව සහ ශාක ක්රියා පටිපාටි අනුගමනය කරන්න. ප්රවාහ ව්යාප්තිය වැඩි දියුණු කිරීම හෝ සීමා කළ පරිපථයක් පිරිසිදු කිරීම උෂ්ණත්ව ඉලක්කය චලනය නොකර තාප හුවමාරුව ප්රතිසාධනය කළ හැක.
04 / කොටස් නිර්මාණයබිත්ති බෙදා හැරීම අච්චුව ඉවත් කළ යුතු තාපය කොපමණද යන්න වෙනස් කරයි
සිසිලන ඉල්ලුම කොටසෙහි ප්ලාස්ටික් අනුගමනය කරයි. ඝන ප්රදේශයක තුනී ප්රදේශයකට වඩා උණුසුම් ද්රව්ය අඩංගු වන අතර අසල බිත්ති පිටකිරීම සඳහා සූදානම් වූ පසු මෘදුව පැවතිය හැක. සම්පූර්ණ සිසිලන අදියර දිගු කිරීමෙන් එම එක් ස්ථානයක් ආරක්ෂා කළ හැකි නමුත්, එය අච්චුවේ අනෙක් සෑම ප්රදේශයක්ම දිගු කාලයක් රඳවා තබා ගනී. දිගු චක්රයක් නොවැළැක්විය හැකි යැයි පිළිගැනීමට පෙර, මනින ලද බිත්ති සිතියම සැලසුම් අවශ්යතාවය සහ පැරිසන් සිට කුහරය දක්වා අපේක්ෂිත දිගුව සමඟ සසඳන්න.
Kinggle විසින් සත්කාරකත්වය සපයන Moog DigiPack III අත්පොත පැහැදිලි කරන්නේ පැරිසන් ක්රමලේඛනය නිෂ්පාදන දිග දිගේ ඩයි පරතරය පාලනය කරන බවයි. එය දිගු සිසිලනය සමඟ අනවශ්ය බර බිත්ති කොටස් සම්බන්ධ කරන අතර අත්හදා බැලීමේ බහාලුම්වල මනින ලද බිත්ති ඝණත්වයට එරෙහිව පැතිකඩ සත්යාපනය කළ යුතු බව පැහැදිලි කරයි. මෙම සම්බන්ධතාවය ප්රවේශමෙන් භාවිතා කරන්න. සංශෝධිත කොටස තවමත් නිෂ්පාදනයට අදාළ වන බර, අවම බිත්තිය, බලපෑම, ඉහළ බර, පහත වැටීම, පීඩනය, රසායනික-ප්රතිරෝධය සහ මාන අවශ්යතා සපුරාලන්නේ නම් මිස ද්රව්ය ඉවත් කිරීම චක්රීය කාල කෙටි මගක් නොවේ.
පළමුව නිමි කොටසෙහි උණුසුම් හෝ විකෘති කලාපය සොයා ගන්න. ඉන්පසු එම ස්ථානය parison program, mould Stretch, pinch-off සහ cooling circuit වෙත සම්බන්ධ කරන්න. පැතිකඩ, වලිග ග්රහණය හෝ ජ්යාමිතිය වෙතින් බර පදනමක් පැමිණිය හැකිය. උණුසුම් හසුරුවකට වෙබ් කිරීම, දේශීය දිගු කිරීම, වාතාශ්රය හෝ සිසිලනය ඇතුළත් විය හැකිය. උණුසුම් බෙල්ලක් බ්ලෝ-පින් ස්පර්ශය, සිසිලනය ඇතුළු කිරීම, අතිරික්ත ද්රව්ය හෝ ප්රමාද වූ මුදා හැරීම ඇතුළත් විය හැකිය. දparison වැඩසටහන් මාර්ගෝපදේශයපෙනුම අනුව ලක්ෂ්ය සංස්කරණය කරනවාට වඩා පැතිකඩ ද්රව්ය චලනය කිරීම සඳහා මිනුම් මත පදනම් වූ ක්රමයක් සපයයි.
අච්චු නිර්මාණය ද පවතින තාප හුවමාරු මාර්ගය සකසයි. නාලිකා ස්ථානගත කිරීම, ප්රවාහ මාර්ගය, ඇතුළු කිරීම්, ගෙල තැනීම, වාතාශ්රය, මතුපිට ස්පර්ශය සහ කොටස් රේඛා නිර්මාණය මඟින් කොටස කෙතරම් ඉක්මනින් ස්ථායී වේද යන්න සීමා කළ හැකිය. කිංගල් භාවිතා කරන්නextrusion blow molding අච්චු නිර්මාණ මාර්ගෝපදේශයඋපයෝගිතා සහ අනුමත බිත්ති බෙදා හැරීම සත්යාපනය කිරීමෙන් පසුව එකම උණුසුම් කලාපය පවතින විට. ස්ථීර දේශීය බාධාවකට පුස් නිවැරදි කිරීමක් අවශ්ය විය හැකිය, තවත් කාල ගණක වෙනසක් නොවේ.

අනුමත කොටස බර ප්රතිඵලයක් ලෙස තබා ගන්න, එකම පාලනය නොවේ. එකම සම්පූර්ණ බර සහිත කොටස් දෙකකට විවිධ බිත්ති බෙදාහැරීම් සහ සිසිලන හැසිරීම් තිබිය හැක. කාර්ය සාධනය පාලනය කරන ස්ථාන කොටස් කිරීම හෝ මැනීම, සහ නිෂ්පාදන පාලන සැලැස්ම මගින් අර්ථ දක්වා ඇති අවස්ථාවේ පශ්චාත්-ඉජෙක්ෂන් හැඩය පරීක්ෂා කරන්න. ද්රව්යමය ඉතුරුම් පිළිබඳ සාමාන්ය ප්රකාශයකට වඩා බිත්ති ඝණත්වය වැඩ ප්රයෝජනවත් ක්රියාවලි සාක්ෂි බවට පත්වන්නේ මෙලෙසය.
05 / යන්ත්ර තර්කනයඅඛණ්ඩ සහ සමුච්චිත යන්ත්ර එක් කාල ආකෘතියක් බෙදා නොගනී
අඛණ්ඩ නිස්සාරණ පහර මෝල්ඩින් යන්ත්රයක් මත, පිටකිරීමේ යන්ත්රය අඛණ්ඩව පැරිසන් එකක් ලබා දෙන අතර අච්චු මධ්යස්ථාන එකක් හෝ කිහිපයක් ඒවායේ අනුපිළිවෙල හරහා ගමන් කරයි. එබැවින් චක්ර කාලය, පැරිසන් දිග, කැපුම් කාලය සහ බිත්ති ඝනකම වැඩසටහන සම්බන්ධ කළ හැක. චක්රය වෙනස් වුවහොත්, පාලකය තවමත් අපේක්ෂිත පැතිකඩ භෞතික පැරිසන් දිගේ සහ අච්චුව තුළ තැබිය යුතුය. පැතිකඩ මාරු කරන කෙටි ස්ථාන අනුපිළිවෙලක් මධ්යස්ථ වේග වෙනසක් නොවේ.
Moog පාලක අත්පොත අඛණ්ඩ යන්ත්ර සඳහා කාලය මත පදනම් වූ පැතිකඩ පාලනය සහ සමුච්චිත යන්ත්ර සඳහා ස්ථාන-පාදක පාලනය විස්තර කරයි. අඛණ්ඩ සැකසුමකදී, අනුප්රාප්තික පැරිසන් කැපීම් වැනි ආරම්භක සංඥා අතර පරතරයෙන් චක්ර කාලය තීරණය කළ හැක. ඇකියුමුලේටර් සැකසුමකදී, බිත්ති පැතිකඩ තල්ලු කිරීමේදී ඇකියුලේටර ස්ථානය අනුගමනය කරයි. මෙම ප්රකාශිත වෙනස වන්නේ වෙනත් රේඛාවකින් චක්ර කාල ක්රමයක් ණයට ගැනීමට පෙර ශාකයක් යන්ත්රය සහ පාලක මාදිලිය හඳුනා ගත යුත්තේ මන්ද යන්නයි.
ඇකියුමියුලේටර් යන්ත්රයක් ද අච්චු අනුපිළිවෙල ඉදිරියට යන අතරතුර අවශ්ය වෙඩි තැබීම සකස් කළ යුතුය. අච්චුව ඊළඟ වෙඩි තැබීමට සූදානම් වීමට පෙර ප්ලාස්ටික්කරණය හෝ සමුච්චය කිරීම අවසන් වේද යන්න විමසන්න. ඇකියුලේටරය තවමත් පුරවන්නේ නම්, අච්චුව විවෘත කිරීමෙන් තත්පර කපා හැරීම සම්පූර්ණ චක්රය අඩු නොකළ හැකිය. සමුච්චය ඉක්මනින් අවසන් වුවහොත්, අච්චු සහ සිසිලන මාර්ගය බාධාවක් විය හැකිය. එක් ඉලක්ක අගයකින් සූදානම අනුමාන කිරීම වෙනුවට සැබෑ වෙඩි තැබීම් සකස් කිරීම, කුෂන් හෝ අවසන් ස්ථානය, දියවන තත්ත්වය සහ බර කොටස සටහන් කරන්න.
දුම්රිය ස්ථාන සැකැස්ම කාලරේඛාව ද වෙනස් කරයි. ද්විත්ව නැවතුම්පොළ අඛණ්ඩ යන්ත්රයකට එක් නැවතුම්පොළක් භාවිතා කළ හැකි අතර අනෙක සිසිලන හෝ කොටසක් මුදා හරින අතර, නමුත් පිටකිරීම, ඩයි හෙඩ්, මාරු චලිතය, සිසිලන පද්ධතිය සහ පහළට යන උපකරණ අතිච්ඡාදනය සඳහා සහාය විය යුතුය. කිංගල්ගේතනි නැවතුම්පොළ එදිරිව ද්විත්ව ස්ථාන සංසන්දනයමෙම ධාරිතාව තීරණය පැහැදිලි කරයි. බහු-හිස් සහ බහු-කුහර පිරිසැලසුම් එක් සිද්ධියකට කොටස් සහ අලෙවිසැල් හෝ කුහර අතර සමතුලිතතාවයට බලපායි; දබහු-හිස් එදිරිව බහු-කුහර මාර්ගෝපදේශයඑම නියමයන් වෙන් කරයි.
යන්ත්ර සංසන්දනය කිරීමේදී නිවැරදි හරය භාවිතා කරන්න. පිහිටුවීමේ සිදුවීමක් සෑම විටම එක් කොටසක් නොවේ. සියලුම අදාළ ප්රධානීන්, කුහර සහ ස්ථානවලින් පිළිගත් කොටස් ගණන් කරන්න, ඉන්පසු එම කොටස් විකිණීමට හැකි සීමාවන් ඇතුළත් කරන්න. නිස්සාරණය, සිසිලනය, සිඳීම හෝ ගුණාත්මක ස්ථායීතාවය වේගය පවත්වා ගත නොහැකි නම් වේගවත් වියලි චලිතයක් සහිත යන්ත්රයකට තවමත් පැයකට අඩු පිළිගත් කොටස් නිපදවිය හැක.
06 / අනුපිළිවෙලඋපද්රව අතිච්ඡාදනය නොවී පොරොත්තු කාලය ප්රතිසාධනය කරන්න
සිසිලනය සහ පැරිසන් බෙදාහැරීම තේරුම් ගැනීමෙන් පසුව, ක්රියාවන් අතර ඇති හිඩැස් පරීක්ෂා කරන්න. ප්රමාදයක් අවශ්ය වනවාට වඩා ඓතිහාසික විය හැක, නමුත් එය නිෂ්කාශනය, පීඩන ස්ථායීකරණය, පිටාර ගැලීම, සංඥා තහවුරු කිරීම හෝ ආරක්ෂිතව භාරදීම ද සැපයිය හැකිය. එක් එක් ප්රමාදය ආරක්ෂා කරන්නේ කුමන තත්ත්වයද යන්න හඳුනා ගන්න. එවිට එම තත්ත්වය සඳහා දැනටමත් පාලකයට විශ්වාසදායක ප්රතිපෝෂණ තිබේදැයි පරීක්ෂා කරන්න. සත්යාපිත සම්පූර්ණ කිරීමේ සංඥාවක් සමඟ ස්ථාවර රැඳී සිටීමක් ප්රතිස්ථාපනය කිරීමෙන් පුනරාවර්තන හැකියාව වැඩිදියුණු කළ හැකි නමුත් යන්ත්ර සැලසුම් සහ අනුමත පාලන තර්කනය එයට සහාය දක්වන විට පමණි.
කිංගල් සත්කාරකත්වය දරයිස්වයංක්රීය පිඹින යන්ත්ර මෙහෙයුම් අත්පොතපුස් වැසීම, පිඹින වේලාව, පිටාර ආශ්රිත ක්රියා, අච්චු ක්ෂුද්ර විවෘත කිරීම, බ්ලෝ-පින් චලනය සහ රොබෝ ප්රමාදයන් වැනි කාල කාණ්ඩ වෙන් කරයි. අත්පොත සත්ය නිෂ්පාදනයට හෝ නිෂ්පාදන තත්ත්වයට නැවත නැවතත් අගයන් සම්බන්ධ කරයි. එහි අතුරු මුහුණත ලේඛනගත යන්ත්ර පවුලට අදාළ වන අතර ආකෘතිය, විකල්පය හෝ මෘදුකාංග අනුවාදය අනුව වෙනස් විය හැක, එබැවින් එය නිර්දේශිත තත්පරවල සාමාන්ය ලැයිස්තුවක් බවට පත් නොකළ යුතුය.
යන්ත්ර ක්රියාපටිපාටිය මඟින් අවසර දී ඇති අඩු කළ සහ පාලනය කළ තත්ත්වයේ භෞතික අනුපිළිවෙල නරඹන්න. හෝස්, කේබල්, බ්ලෝ පින්, කෝර්, පිටතට ගැනීමේ උපාංග සහ කොටස සම්පූර්ණ මාර්ගය හරහා පැහැදිලිව පවතින බව තහවුරු කරන්න. විධානය සහ ප්රතිපෝෂණ එකට කියවන්න. චලිතයක් කලින් ස්ථානයට ළඟා වුවද, අනුපිළිවෙල තවමත් රැඳී සිටින්නේ නම්, නිශ්චිත අවසරය සොයා ගන්න. ප්රතිපෝෂණය ප්රමාද වී හෝ කඩින් කඩ පැමිණේ නම්, එය වසන් කළ ටයිමරය අඩු කිරීමට පෙර සංවේදකය, යාන්ත්රණය හෝ උපයෝගීතා හේතුව නිවැරදි කරන්න.
පහළ වැඩ එකම කාලරේඛාවකට අයත් වේ. රොබෝවෙකු ඉක්මනින් අච්චුව ඉවත් කළ හැකි නමුත් දැනටමත් පිරී ඇති වාහකයක් මත කොටස් තැබිය හැකිය. ට්රයිමර් එකකට ස්ථායී කොටසක උෂ්ණත්වයක් අවශ්ය විය හැක. යන්ත්ර ප්රතිදානය ඉහළ ගිය පසු කාන්දු පරීක්ෂකයක් බාධාවක් විය හැකිය. යන්ත්රයේ චක්ර කිහිපයකදී පමණක් නොව, පළමු තිරසාර ධාවනය හරහා පෝලිම් දිග වාර්තා කිරීම සහ හේතු නැවැත්වීම. වේගවත්ම ආරක්ෂිත යන්ත්ර චක්රය දෝෂ හෝ තදබදය එක් ස්ථානයකට ගෙන ගියහොත් එය ප්රයෝජනවත් නොවේ.
07 / අත්හදා බැලීමතවත් මාරුවක් පුනරාවර්තනය කළ හැකි පාලිත චක්ර කාල අත්හදා බැලීමක් ධාවනය කරන්න
ප්රයෝජනවත් අත්හදා බැලීමක් ආරම්භ වන්නේ “පුස් පරිපථ B ආරක්ෂිත පිටකිරීම සීමා කරන්නේද?” වැනි ප්රශ්නයකිනි. හෝ "සංවේදකය සත්යාපනය කිරීමෙන් පසුව රොබෝ-පැහැදිලි ප්රමාදය පවතිනවාද?" එය ආරම්භ වන්නේ “චක්රය වේගවත් කරන්න” යන්නෙන් නොවේ. සැකසහිත බාධාව, වෙනස්වීම, අපේක්ෂිත ප්රතිචාරය සහ නඩු විභාගය ප්රතික්ෂේප කළ හැකි කොටස් චෙක්පත් සඳහන් කරන්න. නියැදි අතර ගැලපීම් කිහිපයක් සිදු නොවන පරිදි වට්ටෝරු සංස්කරණ පාලනය කිරීමට එක් පුද්ගලයෙකුට සහ ප්රතිඵල වාර්තා කිරීමට එක් පුද්ගලයෙකුට පවරන්න.
-
අනුමත මූලික පදනම කැටි කරන්න.මුදා හරින ලද සැකසුම් සුරකින්න හෝ මුද්රණය කරන්න, නිෂ්පාදන පැකේජය හඳුනාගෙන පිළිගත් සාම්පල තබා ගන්න. ස්ථායී තත්ව යටතේ සත්ය චක්ර විචලනය සහ පිළිගත් ප්රතිදානය වාර්තා කරන්න.
-
එක් සීමාවක් නම් කරන්න.අනුක්රමික කාලරාමුව, සිසිලන සිතියම, උපයෝගිතා කියවීම්, අනතුරු ඇඟවීමේ ඉතිහාසය සහ පහළ නිරීක්ෂණ භාවිතා කරන්න. මෙම බාධාව පෙන්නුම් කරන සාක්ෂි ලියන්න.
-
අවසර ලත් වෙනස් කිරීම නිර්වචනය කරන්න.යන්ත්රය, අච්චුව සහ දුම්මල ලේඛන භාවිතා කරන්න. පාලිත ගැලපුම් සීමාවක් සහ ආපසු පැමිණීමේ ලක්ෂයක් සකසන්න. නිරීක්ෂණ කවුළුව තුළ වෙනත් විචල්යයක් වෙනස් නොකරන්න.
-
ප්රතික්ෂේප කිරීමේ ප්රේරක සකසන්න.අස්ථායී parison, අසම්පූර්ණ චලිතය, උණුසුම් හෝ ඇලෙන කොටස්, warpage, මාන චලනය, බර හෝ බිත්ති අසාර්ථක වීම, ෆ්ලෑෂ්, පිපිරීම, අනතුරු ඇඟවීම්, තදබදය හෝ අනාරක්ෂිත හැසිරීම වැනි අදාළ සලකුණු ඇතුළත් කරන්න.
-
ස්ථායීකරණය හරහා ධාවනය කරන්න.කාලය, ස්ථානය, හිස හෝ කුහරය අනුව කොටස් සලකුණු කරන්න. වෙනස් වූ විචල්යයට නව ස්ථාවර තත්ත්වයකට පැමිණීමට කාලය අවශ්ය නම් පළමු කෑල්ලෙන් නව තත්ත්වය විනිශ්චය නොකරන්න.
-
පිළිගත් නිෂ්පාදන කවුළුව මැන බලන්න.පාලිත දෘශ්ය, බර, බිත්ති, මාන සහ ක්රියාකාරී චෙක්පත් යොදන්න. විකිණිය හැකි කොටසක් නිර්වචනය කරන විට පහළට කැපීම, පරීක්ෂා කිරීම සහ ඇසුරුම් කිරීම ඇතුළත් කරන්න.
-
තබා ගන්න, ප්රතික්ෂේප කරන්න හෝ විමර්ශනය කරන්න.නිර්වචනය කළ කවුළුව පසුකර පිළිගත් ප්රතිදානය වැඩි දියුණු වූ විට පමණක් වෙනස රඳවා තබා ගන්න. ගුණාත්මකභාවය හෝ පාලනය පිරිහෙන්නේ නම් මූලික රේඛාව ප්රතිසාධනය කරන්න. අත්හදා බැලීම භෞතික හේතුවක් හෙලිදරව් කරන විට මෙවලමක්, උපයෝගිතා හෝ නඩත්තු ක්රියාවක් විවෘත කරන්න.
නියැදි සැලැස්ම රේඛාවට අනුරූප විය යුතුය. ද්විත්ව නැවතුම් යන්ත්රයක් මත, දෙපැත්තටම ඇතුළත් කරන්න. බහු-හිස් සැකසුමකදී, හිස අනන්යතාවය ආරක්ෂා කරන්න. බහු-කුහර අච්චුවක් මත, ප්රායෝගිකව කුහර අනන්යතාවය ආරක්ෂා කරන්න. සාමාන්යයෙන් එක් උණුසුම් පරිපථයක් හෝ එක් තුනී ප්රතිදානයක් සැඟවිය හැක. දපිඹින අච්චු දෝෂ මාර්ගෝපදේශයස්ථාවර සහ අහඹු රටා විවිධ චෙක්පත් වලට මග පෙන්වන ආකාරය පෙන්වයි.
අත්හදා බැලීම් වාර්තාවල පැරණි අගය, නව අගය, වෙනස් වූ කාලය, වගකිව යුතු පුද්ගලයා, සත්ය චක්ර බෙදා හැරීම, ද්රව්ය තොගය, උපයෝගිතා තත්ත්වය, නියැදි හැඳුනුම්පත්, මනින ලද ප්රතිඵල, ප්රතික්ෂේප කිරීම් සහ අවසාන තීරණය ඇතුළත් විය යුතුය. හැඩය සහ දෝෂ පිහිටීම සඳහා ඡායාරූප ප්රයෝජනවත් වේ, නමුත් ඒවා මිනුම් ප්රතිස්ථාපනය නොකරයි. ක්රියාවලිය මූලික මට්ටමට නැවත පැමිණේ නම්, එයද වාර්තා කරන්න. අසාර්ථක අත්හදා බැලීමක් තවමත් එම අදහසම නැවත නැවත සිදුවීම වැළැක්විය හැකිය.
08 / ධාරිතාවවියළි චක්ර චලිතයෙන් නොව පිළිගත් කොටස් වලින් ප්රතිදානය ගණනය කරන්න
වියළි චක්ර ප්රතිදානය සම්පූර්ණ ද්රව්ය, සිසිලනය සහ අර්ධ-පිළිගැනීමේ බරකින් තොරව යන්ත්ර චලනය විස්තර කරයි. එය චලන හැකියාව පරීක්ෂා කිරීම සඳහා ප්රයෝජනවත් වේ, නමුත් එය විකිණිය හැකි නිෂ්පාදනයේ පොරොන්දුවක් නොවේ. නිෂ්පාදන ගණනය කිරීම සඳහා සැබෑ කොටස, දුම්මල, අච්චුව, හිස හෝ කුහරය ගණනය කිරීම, සිසිලන පද්ධතිය, පහළ උපකරණ සහ පිළිගැනීමේ ක්රමය භාවිතා කළ යුතුය. මේ නිසා කිංගල්ගේව්යාපෘති තොරතුරු ක්රියාවලියයන්ත්රයක් නිර්දේශ කිරීමට පෙර නිෂ්පාදන ප්රමාණය, බර, ද්රව්ය, ඝණකම සහ ප්රතිදාන අවශ්යතා ඉල්ලා සිටී.
නියෝජිත නිෂ්පාදන කවුළුවක් හරහා සෘජුවම පිළිගත් ප්රතිදානය මැනීම. නිර්වචනය කරන ලද මුදා හැරීමේ නිර්ණායක සමත් වන කොටස් පමණක් ගණන් කරන්න, සහ සැලසුම් කළ නැවතුම්, සැලසුම් නොකළ නැවතුම්, පිහිටුවීම් නැතිවීම් සහ ප්රතික්ෂේප කිරීම් වෙන වෙනම වාර්තා කරන්න. එක් පැහැදිලි කළ නොහැකි කාර්යක්ෂමතා සාධකයක් තුළ ඒවා සඟවන්න එපා. රේඛාව එක් ඉසව්වකට කොටස් කිහිපයක් නිපදවන්නේ නම්, නැවතුම්පොළ, හිස හෝ කුහරය අනුව ගණන් කිරීම සමථයකට පත් කරන්න එවිට ආබාධිත ප්රතිදානයක් සම්පූර්ණයෙන් අතුරුදහන් නොවේ.
| මෙට්රික් | ගණනය කිරීම හෝ නිරීක්ෂණය කිරීම | භාවිතා කරන්න | පොදු වාර්තා දෝෂය |
|---|---|---|---|
| චක්ර තත්පර | නැවත නැවතත් ස්ථායී චක්ර හරහා එකම සිදුවීම අතර කාලය | යන්ත්ර-සිදුවීම් වේගය සහ විචලනය පෙන්වයි | කෙටිම තනි සිදුවීම වාර්තා කිරීම |
| එක් සිද්ධියකට කොටස් | එක් සම්පූර්ණ පිහිටුවීමේ සිදුවීමක් මගින් මුදා හරින ලද පිළිගත් භෞතික කොටස් | පරිමාව සමඟ හිස්, කුහර සහ ස්ථාන සම්බන්ධ කරයි | සෑම අලෙවිසැලක්ම නිෂ්පාදනය කරන බව උපකල්පනය කරයි |
| න්යායාත්මක පැයක ප්රතිදානය | (3,600 / චක්ර තත්පර) × එක් සිදුවීමකට කොටස් | බාධාවකින් තොරව තත්ත්වයේ සැසඳීම සැලසුම් කිරීම | ප්රතිඵලය සහතික කළ නිෂ්පාදනය කැඳවීම |
| පිළිගත් පැයක ප්රතිදානය | පිළිගත් කොටස් / නිරීක්ෂණය කරන ලද නිෂ්පාදන වේලාවන් | පරීක්ෂා කරන ලද නිෂ්පාදන පැකේජයෙන් භාවිතා කළ හැකි ප්රතිදානය පෙන්වයි | පිරිසිදු කිරීම, සැකසීම හෝ ප්රතික්ෂේප කළ කොටස් ගණන් කිරීම |
| ප්රතිඵලය වෙනස් කරන්න | ගැළපෙන තත්ත්ව යටතේ, පෙර පිළිගත් ප්රතිදානය අඩු කිරීමෙන් පසු පිළිගත් ප්රතිදානය | සංස්කරණය සැබෑ ඉලක්කය වැඩි දියුණු කළේ දැයි පරීක්ෂා කරයි | විවිධ නිෂ්පාදන, මාරුවීම් හෝ උපයෝගිතා සංසන්දනය කිරීම |
වේගයට අමතරව ගුණාත්මකභාවය වාර්තා කරන්න. බර සහ බිත්ති ප්රතිඵල, තීරණාත්මක මානයන්, ක්රියාකාරී-පරීක්ෂණ ප්රතිඵල, සීරීම් හෝ රඳවන ගණන, උපයෝගිතා තත්ත්වය සහ වට්ටෝරු සංශෝධනය ඇතුළත් කරන්න. තත්පර දෙකක අඩු කිරීමකට මුල් චක්රය, කොටස් ගණන, පිළිගත් අස්වැන්න සහ පරීක්ෂණ කොන්දේසි නොමැතිව ස්වාධීන අර්ථයක් නොමැත. එබැවින් මෙම ලිපිය ප්රතිශත වැඩිදියුණු කිරීමේ ඉලක්කයක් ප්රකාශයට පත් නොකරයි. ප්රතිඵලය ගැනුම්කරුගේ රේඛා දත්ත වලින් පැමිණිය යුතුය.
නව යන්ත්රයක් හෝ අච්චුවක් සඳහා, අත්හදා බැලීමට පෙර ප්රතිදාන ක්රමය නිර්වචනය කරන්න. කිංගල්ගේකර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශයනිශ්චිත නිෂ්පාදන, ද්රව්ය, පුස් සහ උපයෝගිතා තත්ත්වයන් සමඟ මනින ලද ධාවනය සම්බන්ධ කරන ආකාරය පැහැදිලි කරයි. භාවිතා කරන්නආරම්භක පිරික්සුම් ලැයිස්තුවනියමිත කාලයට පෙර ස්ථාවර තත්වයක් ඇති කර ගැනීමට සහවෙනස් කිරීමේ මාර්ගෝපදේශයපිහිටුවීමේ පාඩුව ස්ථාවර නිෂ්පාදනයෙන් වෙන්ව තබා ගැනීමට.
09 / සීමාවන්ක්රියාවලිය පාලනය නැති වූ විට අත්හදා බැලීම නවත්වන්න
ආරක්ෂකයෙකු, ඉන්ටර්ලොක් එකක්, හදිසි නැවතුමක් හෝ අන්තරායකර-බලශක්ති පාලනයක් අපේක්ෂිත පරිදි ක්රියාත්මක නොවන්නේ නම්, නවතා අනුමත තත්ත්වය ප්රතිසාධනය කරන්න. අනපේක්ෂිත යන්ත්ර චලනය, ඝට්ටන අවදානම, අසාමාන්ය හයිඩ්රොලික් හෝ වායුමය හැසිරීම්, හානියට පත් පීඩන සංරචක, විදුලි උනුසුම් වීම, කාන්දුවීම් හෝ ප්රදර්ශනය කරන ලද ප්රතිපෝෂණ සහ භෞතික පිහිටීම අතර එකඟ නොවීම සඳහා නවත්වන්න. චක්ර-කාල වැඩ කිසිවිටෙක දෝෂයක් වටා ක්රියා කිරීමට අවසර නොදේ.
අර්ධ සාක්ෂි ද නඩු විභාගය නතර කළ හැකිය. තවදුරටත් නිවැරදි ස්ථානයට නොපැමිණෙන පැරිසන්, අසම්පූර්ණ පුස් වැසීම, ෆ්ලෑෂ් ඉහළ යාම, අස්ථායී බර, සිහින් විවේචනාත්මක බිත්ති, පිපිරුම්, අසම්පූර්ණ විස්තර, ඇලවීම, කැපීමේ හානිය, යුධ පිටුව, ඕවලාකාර බෙල්ල, පාෂාණ පතුල, හැකිලීම හෝ ක්රියාකාරී-පරීක්ෂණ අසාර්ථක වීම සඳහා බලා සිටින්න. Formosa හි ක්රියාවලි මාර්ගෝපදේශය මෙම රෝග ලක්ෂණ කිහිපයක් අධික තාපය, ප්රමාණවත් සිසිලනය, කෙටි චක්රයක් හෝ සිසිලන නාලිකා තත්ත්වය සමඟ සම්බන්ධ කරයි. හේතුව සොයා නොගෙන පුළුල් සිසිලන කාලය එකතු කරනවාට වඩා නිවැරදි රෝග විනිශ්චය නැවත විවෘත කිරීමට රෝග ලක්ෂණය භාවිතා කරන්න.
සීමාව වැඩි කිරීම, පුස්-නාලිකාව වෙනස් කිරීම, මිය යාම හෝ බ්ලෝ-පින් වෙනස් කිරීම, පාලන-වැඩසටහන් වෙනස් කිරීම, අන්තර් අගුළු වෙනස් කිරීම, පීඩන-පද්ධති වැඩ කිරීම හෝ සුදුසුකම් ලත් දුම්මල සහ යන්ත්ර කවුළුවෙන් පිටත ක්රියාත්මක කිරීම අවශ්ය වූ විට උත්සන්න කරන්න. භාවිතා කරන්නවැළැක්වීමේ නඩත්තු මාර්ගෝපදේශයනැවත නැවතත් කළ හැකි උපකරණ සොයා ගැනීම් සඳහා. අබලන් වූ යාන්ත්රණයක් චක්රය මන්දගාමී විය හැක, නමුත් වේගවත් විධානයක් එය අලුත්වැඩියා නොකරනු ඇත.
මුදා හරින ලද මූලික පදනමක් සමඟ ව්යාපෘතිය අවසන් කරන්න. ශාකයේ අනුමත ක්රියාවලිය හරහා පමණක් වට්ටෝරුව යාවත්කාලීන කරන්න, නියැදිය සහ මිනුම් වාර්තාව අමුණන්න, ප්රතිඵලය ආවරණය කරන්නේ කුමන නිෂ්පාදනය, අච්චුව, දුම්මල සහ යන්ත්ර වින්යාසයද යන්න සඳහන් කරන්න. ප්රතික්ෂේප කළ අත්හදා බැලීම් වෙනස් කිරීමේ ලොගයේ තබා ගන්න. ඊළඟ මාරුව පිළිගත් චක්රය ප්රතිනිෂ්පාදනය කර එහි සීමාවන් පැහැදිලි කළ හැකි විට, වැඩිදියුණු කිරීම සාමාන්ය නිෂ්පාදනය සඳහා සූදානම් වේ.
10 / පිළිතුරුබ්ලෝ මෝල්ඩින් චක්ර කාලය ගැන නිතර අසන ප්රශ්න
නිස්සාරණ පහර අච්චු චක්ර කාලය තීරණය කරන්නේ කුමක් ද?
චක්ර කාලය තීරණය වන්නේ පැරිසන් හෝ වෙඩි තැබීම සකස් කිරීම, අච්චු චලනය, උද්ධමනය, සිසිලනය, පිටාර ගැලීම, විවෘත කිරීම, පිටතට ගැනීම සහ පහළට හැසිරවීම හරහා අවශ්ය මන්දගාමීම මාර්ගය මගිනි. නිෂ්පාදන ජ්යාමිතිය, බිත්ති බෙදා හැරීම, දුම්මල හැසිරීම, අච්චු සිසිලනය, යන්ත්ර ගෘහ නිර්මාණ ශිල්පය සහ පිළිගත් කොටස් නිර්ණායක සියල්ලම එම මාර්ගයට බලපායි. කුමන ටයිමරය වගකිව යුතුද යන්න තීරණය කිරීමට පෙර සත්ය අනුපිළිවෙල සහ ප්රතිපෝෂණ සංඥා මැන බලන්න.
සිසිලනය සෑම විටම පහර අච්චු චක්රයේ දිගම කොටසද?
LyondellBasell's Blo molding මාර්ගෝපදේශයට අනුව, බොහෝ polyolefin යෙදුම්වල වාත්තු චක්රයේ වැඩි කොටසක් සිසිලනය ගනී, නමුත් එය සෑම රේඛාවකම ස්වයංක්රීයව ක්රියාකාරී බාධාවක් නොවේ. පැරිසන් බෙදා හැරීම, සමුච්චය පිරවීම, අච්චු මාරු කිරීම, රොබෝ නිෂ්කාශනය, කැපීම හෝ පරීක්ෂා කිරීම ඊළඟ ආරම්භය පාලනය කළ හැකිය. සිසිලනය අඩු කිරීම සම්පූර්ණ චක්රය වෙනස් කරයිද නැතහොත් උණුසුම් කොටස පමණක් පිට කරයිද යන්න කාලරාමුවක් පෙන්වයි.
යුද්ධයක් ඇති නොකර සිසිලන කාලය අඩු කරන්නේ කෙසේද?
පළමුව සිසිලන සැපයුම සහ ආපසු පැමිණීමේ කොන්දේසි, පරිපථ ශේෂය, නාලිකා පිරිසිදුකම, අච්චු උෂ්ණත්ව රටාව සහ කොටසෙහි උණුසුම් ස්ථානය තහවුරු කරන්න. ඇඳීම සහ අනුමත ක්රියාවලිය සමඟ බිත්ති බෙදා හැරීම සසඳන්න. එක් ලේඛනගත කොන්දේසියක් වෙනස් කරන්න, ක්රියාවලිය ස්ථාවර කිරීමට ඉඩ දෙන්න, සහ අවශ්ය පශ්චාත්-ඉජෙක්ෂන් කාල පරතරයෙන් පසුව මානයන් සහ හැඩය පරීක්ෂා කරන්න. එම දේශීය උණුසුම් කලාපයම පවතී නම්, අච්චුව හෝ බිත්ති බෙදා හැරීම සඳහා ඉංජිනේරු සමාලෝචනයක් අවශ්ය විය හැකිය.
කෙටි චක්රයක් සෑම විටම පහර අච්චු ප්රතිදානය වැඩි කරයිද?
නැත. ප්රතිදානය වැඩි වන්නේ වෙනස් වූ චක්රය රේඛා සීමාව වන අතර අමතර කොටස් පිළිගන්නා විට පමණි. වේගවත් යන්ත්ර සිදුවීමක් මඟින් උණුසුම් කොටස්, වැඩි ප්රතික්ෂේප කිරීම්, රොබෝ ජෑම්, කැපීමේ හානිය හෝ පරීක්ෂක පසුබෑමක් නිර්මාණය කළ හැකිය. ගැලපෙන නිෂ්පාදන, ද්රව්ය, පුස්, උපයෝගිතා සහ ගුණාත්මක තත්ත්වයන් යටතේ නිරීක්ෂණය කරන ලද පැයකට පිළිගත් කොටස් සසඳන්න. වියළි චක්ර චලිතය, න්යායික ප්රතිදානය සහ පිළිගත් නිෂ්පාදනය වෙනම සංඛ්යා ලෙස තබා ගන්න.
පැරිසන් ක්රමලේඛනය චක්ර කාලයට බලපාන්නේ කෙසේද?
නිෂ්පාදනය දිගේ ද්රව්ය අසුන් ගන්නා තැන පැරිසන් ක්රමලේඛනය වෙනස් වේ. අනවශ්ය බර ප්රදේශ සඳහා වැඩි සිසිලසක් අවශ්ය විය හැකි අතර, අධික තුනී ප්රදේශ නිෂ්පාදන පරීක්ෂණ අසාර්ථක විය හැක. අඛණ්ඩ යන්ත්ර වලදී, බිත්ති පැතිකඩ චක්ර කාලය සමඟ සමමුහුර්ත කළ හැකිය, එබැවින් කාල වෙනසක් මඟින් පැතිකඩ ස්ථානගත කිරීම වෙනස් කළ හැකිය. සුරකින ලද වක්රය නිවැරදි යැයි උපකල්පනය කරනවා වෙනුවට චක්රය වෙනස් වීමෙන් පසු බිත්ති ස්ථාන, කොටස් බර සහ පැතිකඩ පෙළගැස්ම තහවුරු කරන්න.
චක්ර කාල ගැටලුවක් සඳහා Kinggle වෙත යැවිය යුතු දත්ත මොනවාද?
යන්ත්ර ආකෘතිය සහ පාලක අනුවාදය, නිෂ්පාදන ඇඳීම, අච්චුව සහ මෙවලම් හැඳුනුම්පත්, දුම්මල ශ්රේණිය සහ කැබලි අක්ෂර, වට්ටෝරු සංශෝධනය, ආරක්ෂිත ස්ථානයක සිට ලබාගත් චක්ර වීඩියෝව, සිදුවීම් කාලරාමුව, අනතුරු ඇඟවීමේ ඉතිහාසය, කොටස් බර සහ බිත්ති සිතියම, විවේචනාත්මක මානයන්, දෝෂ ඡායාරූප, යන්ත්ර ඇතුළු වාතය සහ සිසිලන-ජල නිරීක්ෂණ, පහළට නැවතීමේ හේතු සහ පිළිගත් ප්රතිදානය යවන්න. මෙම සාක්ෂිය සිසිලනය, මෙවලම්, පාලන, උපයෝගිතා, ද්රව්ය සහ රේඛීය සමතුලිතතා හේතු වෙන් කිරීමට උපකාර කරයි.

නිෂ්පාදනය සහ චක්රය එක් පද්ධතියක් ලෙස සාකච්ඡා කරන්න
සැබෑ කොටස ඇඳීම, දුම්මල, අච්චුව, යන්ත්ර වින්යාසය, වත්මන් චක්ර කාලරාමුව, උපයෝගිතා නිරීක්ෂණ සහ මනින ලද ගුණාත්මක ප්රතිඵල යවන්න. Kinggle හට යන්ත්රය, මෙවලම්, පාලන සහ නිෂ්පාදන ඉලක්කය වටා ඇති සාක්ෂි සමාලෝචනය කළ හැක.
ඔබේ නිෂ්පාදන දත්ත යවන්නමෙම මාර්ගෝපදේශය සඳහා භාවිතා කරන ලද මූලාශ්ර
Kinggle-සත්කාරක අත්පොත ලේඛනගත පාලනයන් සහ යන්ත්ර අනුපිළිවෙල පිළිබඳ ප්රකාශයන්ට සහාය දක්වයි. පොලිමර්-නිෂ්පාදක මාර්ගෝපදේශ සිසිලනය සහ දෝෂ සම්බන්ධතා සඳහා සහාය වේ. එක්සත් ජනපද ආරක්ෂක මායිම සඳහා OSHA මූලාශ්ර ඇතුළත් වේ. මෙම මූලාශ්ර කිසිවක් සෑම නිෂ්පාදනයක් හෝ යන්ත්රයක් සඳහාම විශ්ව චක්ර ඉලක්කයක් සපයන්නේ නැත.
- කිංගල්-සත්කාරක ස්වයංක්රීය පිඹින යන්ත්ර මෙහෙයුම් අත්පොත, 2026 සැප්තැම්බර් 8 දින ප්රවේශ විය.
- Moog DigiPack III Parison Wall thickness Controller Manual, MRJ06301, Kinggle විසින් සත්කාරකත්වය දරනු ලබන, 2026 සැප්තැම්බර් 8 වෙනිදා ප්රවේශ විය.
- LyondellBasell, Polyolefin Blow Molding සඳහා මාර්ගෝපදේශයකි, 2026 සැප්තැම්බර් 8 දින ප්රවේශ විය.
- ෆෝමෝසා ප්ලාස්ටික්, පොලිඑතිලීන් නිස්සාරණය බ්ලෝ මෝල්ඩින් ක්රියාවලි මාර්ගෝපදේශය, 2026 සැප්තැම්බර් 8 දින ප්රවේශ විය.
- OSHA 29 CFR 1910.147, අන්තරායකර බලශක්ති පාලනය, 2026 සැප්තැම්බර් 8 දින ප්රවේශ විය.
- OSHA 29 CFR 1910.212, සියලුම යන්ත්ර සඳහා සාමාන්ය අවශ්යතා, 2026 සැප්තැම්බර් 8 දින ප්රවේශ විය.