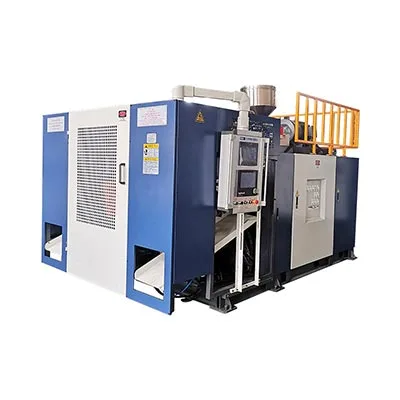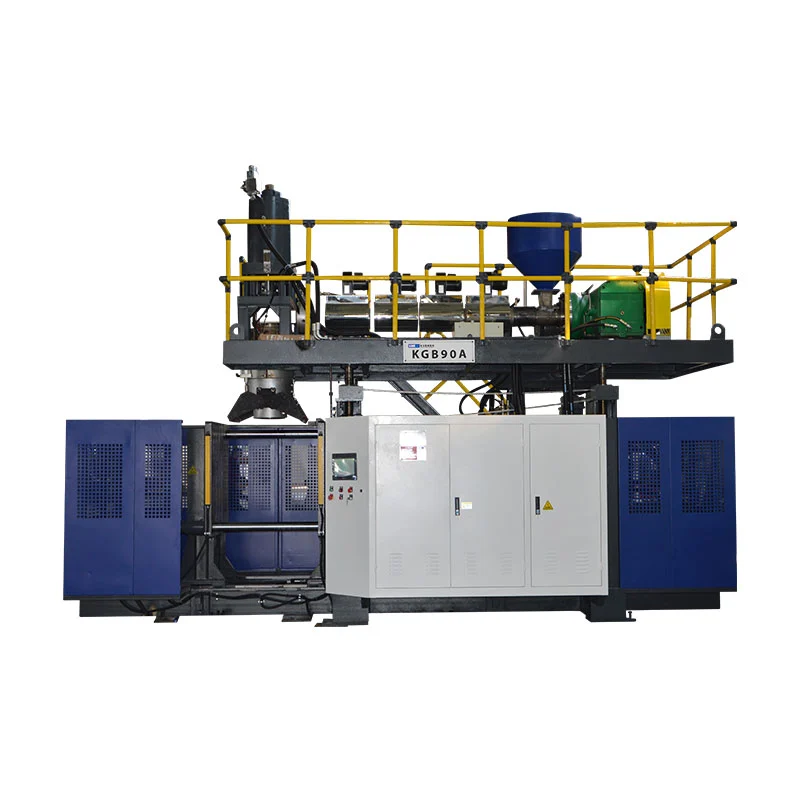

ස්වයංක්රීය බ්ලෝ මෝඩින් යන්ත්රයක් තෝරාගත යුත්තේ එය ලබා දිය යුතු නිෂ්පාදනය සහ අච්චු කිරීමෙන් පසු ඇතුළත් කර ඇති ක්රියාවන් අනුව ය—උද්ධරණයේ “ස්වයංක්රීය” යන වචනයෙන් නොවේ. නිස්සාරණ පහර අච්චුව සඳහා, එක් නිෂ්පාදන පද්ධතියක් ලෙස දුම්මල, මෙවලම්, පිටතට ගැනීම, කැපීම, පරීක්ෂා කිරීම සහ මාරු කිරීම සඳහන් කරන්න. නාමාවලිය වියළි චක්ර රූපයක් නොව අවසාන විසර්ජන ලක්ෂ්යයේදී පිළිගත් බහාලුම්වලට එරෙහිව වින්යාස කිරීම අනුමත කිරීම අපි නිර්දේශ කරමු.
මිනිසුන් තවමත් ෆ්ලෑෂ් ඉවත් කරන විට, බෝතල් පරීක්ෂා කරන විට හෝ පෙට්ටි පුරවන අතරතුර අච්චු යන්ත්රයකට ස්වයංක්රීය චක්රයක් ධාවනය කළ හැකිය. එය කුඩා, වෙනස්වන නිෂ්පාදන පරාසයක් සඳහා නිවැරදි විධිවිධානය විය හැකිය. ආයෝජන නඩුව එම රැකියා අතුරුදහන් වී ඇතැයි උපකල්පනය කරන්නේ නම් එය වැරදි වැඩපිළිවෙළකි. මිල සංසන්දනය කිරීමට පෙර මායිම නිර්වචනය කරන්න.
නියෝගයකට පෙර වැදගත් තීරණ පහක්
- ස්වයංක්රීය මට්ටම් සංසන්දනය කිරීමට පෙර කොටසට වාත්තු කිරීමේ ක්රියාවලිය ගලපන්න.
- හස්තීයව පවතින වැඩ ඇතුළුව, සෑම මාරුවීම් සහ නිම කිරීමේ මෙහෙයුමක් නිර්වචනය කරන්න.
- කැපීම, පරීක්ෂා කිරීම සහ ඇසුරුම් ධාරිතාව සමඟ අච්චු අනුපාතය සමතුලිත කරන්න.
- බාධාවකින් තොරව නිෂ්පාදනය පමණක් නොව, දෝෂ ප්රතිසාධනය සහ වෙනස් කිරීම් පරීක්ෂා කරන්න.
- එකම කොන්දේසි යටතේ පිළිගත් බහාලුමකට මුළු රේඛීය පිරිවැය සසඳන්න.

බ්ලෝ මෝල්ඩින්හිදී "ස්වයංක්රීය" ආවරණය කරන්නේ කුමක්ද?
"ස්වයංක්රීය" යනු මෙහෙයුම් පාලනය කරන ආකාරය විස්තර කරයි. ප්ලාස්ටික් කොටස සෑදෙන්නේ කෙසේදැයි හඳුනා නොගනී. ස්වයංක්රීය නිස්සාරණ පිඹින යන්ත්රයකට සහ PET බෝතල් පිඹින යන්ත්රයකට ක්රමලේඛනගත අනුපිළිවෙලවල් ක්රියාත්මක කළ හැකි නමුත් ඒවාට විවිධ ද්රව්ය සකස් කිරීම, මෙවලම් සහ නිම කිරීමේ විධිවිධාන අවශ්ය වේ. සම්පුර්ණයෙන්ම ස්වයංක්රීය බ්ලෝ මෝල්ඩින් යන්ත්රයක් සොයන ගැණුම්කරුවෙකු ක්රියාවලි ප්රශ්නය පළමුව විසඳිය යුතුය.
නිස්සාරණ පහර අච්චු ගැසීමේදී, යන්ත්රය පැරිසන් නම් උණු කළ නලයක් සාදයි. අච්චුව එම නළය අල්ලා ගන්නා අතර වාතය හිස් කොටස සාදයි. PET ස්ට්රෙච් බ්ලෝ මෝල්ඩින් දිගු කර පුම්බා ඇති පූර්ව ආකෘතියක් භාවිතා කරයි. HDPE ඩිටර්ජන්ට් බෝතල් රේඛාවක් සඳහා PET පූර්ව ආකෘති-පූරණය කිරීමේ මාර්ගෝපදේශය සම්පූර්ණ මිලදී ගැනීමේ මාර්ගෝපදේශයක් නොවන්නේ මන්දැයි එම විවිධ ආරම්භක ආකෘති පැහැදිලි කරයි.
| තීරණය | නිස්සාරණ පහර වාත්තු කිරීම | PET දිගු පහර අච්චුව |
|---|---|---|
| ආරම්භක පෝරමය | නිස්සාරණය කළ උණු කළ පැරිසන් | PET පූර්ව ආකෘතිය |
| පොදු මිලදී ගැනීමේ සන්දර්භය | HDPE බෝතල්, හසුරුවන බහාලුම් සහ කාර්මික හිස් කොටස් | පෙර සැකසුම් වලින් සාදන ලද පිරිසිදු බීම බෝතල් |
| ස්වයංක්රීය ප්රශ්න | කොටස මුදා හැරීම, ෆ්ලෑෂ් ඉවත් කිරීම, කැපීම, පරීක්ෂා කිරීම සහ මාරු කිරීම | පෙර සැකසුම හැසිරවීම, උණුසුම/දිගු පිඹීමේ අනුපිළිවෙල සහ බෝතල් මාරු කිරීම |
ක්රියාවලි යොමුව:කිංගල්ගේ බ්ලෝ මෝල්ඩින් යන්ත්ර මාර්ගෝපදේශකය. නිෂ්පාදන ජ්යාමිතිය සහ දුම්මල ශ්රේණිය අවසාන ක්රියාවලි තේරීම තීරණය කරයි.
යන්ත්රය, සෛලය සහ රේඛාව වෙන් කරන්න
යන්ත්ර මට්ටමේ ස්වයංක්රීය චක්රයක් එකඟ වූ අච්චු අනුපිළිවෙල ආවරණය කරයි. ස්වයංක්රීය සෛලයක් එම යන්ත්රය වටා නිර්වචනය කළ හැසිරවීම හෝ අවසන් කිරීම එක් කරයි. නිෂ්පාදන රේඛාවක් එකඟ වූ පිළිගත් නිෂ්පාදන සීමාවක් හරහා අනුක්රමික මෙහෙයුම් සම්බන්ධ කරයි. ඇසුරුම් කිරීම එම සීමාව තුළ විය හැකිය, නැතහොත් එය වෙනම කර්මාන්තශාලා මෙහෙයුමක් ලෙස පැවතිය හැකිය.
මේවා ප්රයෝජනවත් මිලදී ගැනීමේ වෙනස්කම් මිස සෑම සැපයුම්කරුවෙකුම එකම පාරිභාෂිතය භාවිතා කරන බවට පොරොන්දුවක් නොවේ. නියම මෙහෙයුම් පිරිවිතරයේ තබන්න. උපකරණ ලැයිස්තුවක් නොමැතිව "සම්පූර්ණයෙන්ම ස්වයංක්රීය" විවිධ අර්ථකථන සඳහා වැඩි ඉඩක් තබයි.
අපි පුළුල් ලේබලයක් හරහා “ස්වයංක්රීය අච්චු ගැසීම, දිශානත පිටතට ගැනීම, පැහැපත් කිරීම සහ කාන්දු වීම පරීක්ෂා කළ විසර්ජනය” වැනි නිශ්චිත විස්තරයකට අනුග්රහය දක්වමු. නිමි භාණ්ඩය දිස්වන ස්ථානය සහ තවමත් අවධානය යොමු කළ යුතු දේ ගැනුම්කරුට එය කියයි. සාමාන්ය අච්චු අනුපිළිවෙල පුනරාවර්තන අතින් හැසිරවීමකින් තොරව ක්රියාත්මක වන විට පවා ද්රව්ය නැවත පිරවීම, නියැදීම, සීරීම් හැසිරවීම සහ පෙට්ටි වෙනස් කිරීම් සඳහා හිමිකරුවන් අවශ්ය වේ.
එලෙසම, ස්වයංක්රීය පාලනය යනු සියලුම විදුලි ධාවකයකට සමාන නොවේ. ධාවක වර්ගය, ස්ථාන සැකැස්ම, හිස ගණන් කිරීම සහ ස්වයංක්රීයකරණ විෂය පථය වෙනම තේරීම් වේ. එක් වාරික පිරිවිතරයක් ලෙස සලකනවා වෙනුවට රැකියාවට එරෙහිව සෑම එකක්ම සමාලෝචනය කරන්න.
කොටස සහ නිෂ්පාදන කාලසටහන සමඟ ආරම්භ කරන්න
බෝතලයක නාමික පරිමාව එහි නිෂ්පාදන රේඛාව නියම කිරීමට ප්රමාණවත් නොවේ. පටු වටකුරු බෝතලයක් සහ පුළුල් හසුරුවන භාජනයකට එකම දියර පරිමාවක් රැගෙන යා හැකි නමුත් විවිධ අච්චු, පිටතට ගැනීමේ මෙවලම් සහ ආධාරක අවශ්ය වේ. රේඛාව හැසිරවිය යුත්තේ සැබෑ බාහිර හැඩය මිස වියුක්ත "2 L නිෂ්පාදනයක්" නොවේ.
කොටස් ඇඳීම සහ විසර්ජනයේදී අපේක්ෂිත අවසන් තත්ත්වය සමඟ ආරම්භ කරන්න. බෙල්ලේ නිමාව, හසුරුව විවෘත කිරීම, ශරීර මානයන්, ඉලක්ක බර සහ තීරණාත්මක තත්ත්ව අවශ්යතා වාර්තා කරන්න. නිශ්චිත දුම්මල ශ්රේණිය, වර්ණ පැකේජය සහ එකඟ වූ ප්රතිචක්රීකරණය කළ හෝ නැවත ඇඹරීමේ තත්ත්වය තහවුරු කරන්න. මෙම විස්තර අපේක්ෂිත රැකියාවට අදාළ යෝජිත අත්හදා බැලීමක් සිදු කරයි.
විකුණුම් සැලැස්ම නිෂ්පාදන අවශ්යතාවයක් බවට පරිවර්තනය කරන්න
මාරුවීම් ගණන, කණ්ඩායම් ප්රමාණයන් සහ වෙනස්වන සංඛ්යාතය සමඟ මාරුවකට පිළිගත් බහාලුම් නිර්වචනය කරන්න. බොහෝ ඇණවුම් සඳහා කෙටි ධාවන සහ පුළුල් මෙවලම් වෙනස්කම් අවශ්ය නම් ඉහළ පැයක අනුපාතයක් අඩු ප්රයෝජනවත් වේ. මන්දගාමී නමුත් වෙනස් කිරීමට පහසු සෛලයක් එම නිෂ්පාදන මිශ්රණය වඩා හොඳින් ගැලපේ. උපරිම නාමාවලි ප්රතිදානයෙන් පමණක් කිසිදු නිගමනයකට එළඹිය නොහැක.
පළමු දියත් කිරීමේ බෝතලය පමණක් නොව නිෂ්පාදන පවුල ලැයිස්තුගත කරන්න. පුළුල්ම කොටස, බරම කොටස සහ ග්රහණය කර ගැනීමට හෝ කැපීමට අපහසුම කොටස හඳුනා ගන්න. මේවා විවිධ SKU විය හැක. ඉන්පසුව මූලික ගොඩනැගීමේදී කුමන නිෂ්පාදන ක්රියාත්මක විය යුතුද සහ අනාගත මෙවලම් හෝ වෙනම උපකරණ අවශ්යද යන්න තීරණය කරන්න.
- පරීක්ෂණ ලිපිය කැටි කරන්න:ඇඳීම සංශෝධනය, ෙරසින්, නිමි බර සහ අවශ්ය පරීක්ෂණ.
- බෙදා හැරීමේ කොන්දේසිය සකසන්න:කපන ලද, පරීක්ෂා කරන ලද, දිශානුගත, ගණන් කරන ලද හෝ ඇසුරුම් කරන ලද.
- කාලසටහන නිර්වචනය කරන්න:මාරුවකට හොඳ බහාලුම්, මෙහෙයුම් වේලාවන් සහ සැලසුම් කළ SKU වෙනස්කම්.
- මෙවලම් පවුල පරීක්ෂා කරන්න:අච්චු, හිස් තණතීරුව, ග්රහණ සවි කිරීම්, කූඩු කැපීම සහ පරීක්ෂණ මුද්රා.
- සෛල ලියුම් කවරය අනුමත කරන්න:උපයෝගිතා, ආරක්ෂාව, සේවා ප්රවේශය සහ නිෂ්පාදන ප්රවාහය.
ස්ථාන ගණන, මිය යන අලෙවිසැල් සහ කුහර සඳහා වෙනම සමාලෝචනයක් අවශ්ය වේ. ස්ථාන දෙකක් යනු අලෙවිසැල් දෙකක් නොවේ. බහු-හිස් පිඹින යන්ත්රයක් සෑම බෝතල් හැඩයක්ම පිටවන පරතරය සමඟ අනුකූල නොවේ. බහු ස්ථර හිසක් බිත්ති ඉදිකිරීම විස්තර කරයි, එක් සිද්ධියකට නිමි බහාලුම් ගණන නොවේ.
කිංගල්ගේබහු-හිස් එදිරිව බහු-කුහර මාර්ගෝපදේශයඑම වින්යාස වෙනස්කම් පැහැදිලි කරයි. ස්වයංක්රීය පිරිසැලසුම සවි කිරීමට පෙර එම සමාලෝචනය භාවිතා කරන්න. කුහරය සැකැස්ම සමථයකට පත් වූ පසු, පිටතට ගැනීම සහ නිම කිරීමේ උපකරණ මාරු කිරීම සහ තත්ත්ව පරීක්ෂාවන් හරහා එක් එක් ස්ථානය ආරක්ෂා කළ යුතුය.
එබැවින් වඩාත් ප්රයෝජනවත් විමසුමට චිත්ර ඇඳීම, ද්රව්ය පිරිවිතර, නිෂ්පාදන කාලසටහන සහ තත්ත්ව නිර්වචනය ඇතුළත් වේ. HDPE බෝතල් නිෂ්පාදන මාර්ගයක් සඳහා, එම යෙදවුම් නොමැතිව "ස්වයංක්රීය ප්ලාස්ටික් බෝතල් සෑදීමේ යන්ත්රයක්" සඳහා ඉල්ලීමක් නිවැරදි රේඛා විෂය පථය ස්ථාපිත කළ නොහැක.
නිෂ්පාදනයේ ගුණාත්මක භාවය සකසන යන්ත්ර පද්ධති පරීක්ෂා කරන්න
පහළ ගලා යන ස්වයංක්රීයකරණයට අස්ථායී පැරිසන්, නුසුදුසු පිංචක් හෝ අච්චුව හැසිරවීමට නොහැකි තරම් මෘදු වන කොටසක් අලුත්වැඩියා කළ නොහැක. හුවමාරු පද්ධතියට නැවත නැවතත් කළ හැකි ප්රතිඵල ලබා දීමට පෙර අච්චු සැකසීමේ ක්රියාවලිය නැවත නැවතත් කළ හැකි ලිපියක් නිපදවිය යුතුය. එසේ නොමැති නම්, රොබෝවරයා නොගැලපෙන කොටස් චලනය කිරීමට නිශ්චිත මාර්ගයක් බවට පත්වේ.
බ්ලෝ මෝල්ඩින් යන්ත්රයක වැදගත් කොටස් අතරට එක්ස්ට්රූඩර්, ඩයි හෙඩ්, ක්ලැම්පින් යුනිට්, බ්ලෝ සිස්ටම්, සිසිලන පරිපථ සහ පාලන ඇතුළත් වේ. සංරචක නම් වලින් පමණක් තෝරා ගැනීම වෙනුවට අනුමත කොටස සඳහා ඔවුන්ගේ දායකත්වය සමාලෝචනය කරන්න. පිළිගත් PLC සන්නාමයක්, උදාහරණයක් ලෙස, සපයන ලද වට්ටෝරු කාර්යයන් හෝ පහළ සන්නිවේදනය ස්ථාපිත නොකරයි.
| පද්ධතිය | සමාලෝචනය කළ යුතු දේ | ඉල්ලීමට සාක්ෂි |
|---|---|---|
| නිස්සාරණය සහ හිස මැරීම | ෙරසින් යෝග්යතාවය, දළ පැරිසන් ඉල්ලුම සහ පිටවන ශේෂය | නිෂ්පාදන සාම්පල සහ හඳුනාගත් ද්රව්යමය තත්ත්වයන් |
| පැරිසන් පාලනය | කොටසෙහි තීරණාත්මක ස්ථානවල බිත්ති බෙදා හැරීම | ස්ථානය-විශේෂිත මිනුම් සහ සුරකින ලද වට්ටෝරුව |
| පුස් සහ කලම්ප | මෙවලම් ගැලපීම, පින්ච්-ඕෆ් සහ නිදහස් නිෂ්කාශනය | අනුමත ඇඳීම් සහ අච්චු-කොටස් පරීක්ෂාව |
| සිසිලනය සහ හැසිරවීම | සැලසුම්ගත මුදා හැරීමේ සහ ග්රහණය කිරීමේ ස්ථානවල කොටසෙහි දෘඪතාව | සත්ය කොටස සමඟ අත්හදා බැලීම මාරු කරන්න |
| පාලනයන් | අනුපිළිවෙල, එලාම්, වට්ටෝරු විෂය පථය සහ පහළ සංඥා | කාර්ය නිරූපණය සහ අතුරු මුහුණත් ලැයිස්තුව |
සංයුක්ත යොමුවක්: Kinggle's 2 L තනි-නැවතුම් යන්ත්රය
දKGB2L නිෂ්පාදන පිටුවඋපරිම බහාලුම් ධාරිතාව 2 L, 50 mm ඉස්කුරුප්පුවක්, 30 kg/h HDPE ද්රවාංක ධාරිතාව සහ 360 × 380 mm උපරිම අච්චු ප්රමාණය ලැයිස්තුගත කරයි. එය 100 ml-1 L පරාසයක කුඩා බෝතල් සඳහා ද්වි-, තුන- සහ හතර-අවුට්ලට් වින්යාසයන් ද විස්තර කරයි. මෙම අගයන් යෝජිත කාර්යයක් තිරගත කිරීමට උපකාරී වේ; ඒවා මෙවලම් සමාලෝචනයක් ප්රතිස්ථාපනය නොකරයි.
එම පිටුවම 600 PC/HR "ප්රතිදානය (වියළි චක්රය)" ලෙස ලේබල් කරයි. එය හඳුනාගත් ෂැම්පු බෝතලයක, අච්චුවක සහ නිම කිරීමේ රේඛාවක පිළිගත් ප්රතිදානය නොවේ. නිෂ්පාදන අවශ්යතාවයක් සඳහා සැබෑ ද්රව්ය, සිසිලන කාලය, ක්රියාකාරී ස්ථාන සහ පරීක්ෂණ තත්ත්වය අවශ්ය වේ. වියළි චක්ර ප්රවේශය ප්රකාශිත චලන යොමුව ලෙස සලකන්න.
බහු පිටවීමේ යෝජනාවක් සඳහා, ඒකාබද්ධ දළ පැරිසන් ස්කන්ධය මෙන්ම කුහරයට ගැළපීම පරීක්ෂා කරන්න. නිමි බෝතල් බරින් නිස්සාරණය ද සපයන ෆ්ලෑෂ් බැහැර කරයි. තවත් අලෙවිසැල් මගින් නිස්සාරණය, සිසිලනය සහ එකට නිම කිරීම සඳහා ඇති ඉල්ලුම වැඩි කළ හැක. ප්රයෝජනයට ගත හැකි නිෂ්පාදන අනුපාතයක් ශීර්ෂ ගණනින් පමණක් ස්ථාපිත කළ නොහැක.
අපි වාත්තු පද්ධතිය අනුමත කරන්නේ තීරනාත්මක කොටස් මිනුම් සහ හුවමාරු හැසිරීම එකඟ වූ කොන්දේසි යටතේ ස්ථාවර වූ පසුව පමණි. එම ගැටළු නිරාකරණය කිරීමට පෙර වාහකයක් එකතු කිරීම ගැටලුව තවත් පහළට ගෙන යයි. බිත්ති බෙදා හැරීම සඳහා, භාවිතා කරන්නparison වැඩසටහන් මාර්ගෝපදේශයනිෂ්පාදන ඇඳීම සමඟ.
පෝෂණය කිරීමේ සිට පිළිගත් බහාලුම් දක්වා රේඛාව සඳහන් කරන්න
බ්ලෝ මෝල්ඩින් ස්වයංක්රීයකරණය සඳහා ප්රබලම පිරිවිතර සෑම ක්රියාවක් හරහාම නිෂ්පාදිතය අනුගමනය කරයි. එය එක් එක් මොඩියුලයට ලැබෙන දේ, එය ලබා දෙන දේ සහ ඊළඟ මොඩියුලයට සම්බන්ධය අයිති කාටදැයි කියයි. එකඟ වූ ක්රියාවලි සීමාවකින් තොරව රොබෝවරු, වාහක සහ සංවේදක දිගු ලැයිස්තුවකට වඩා මෙය ප්රයෝජනවත් වේ.
කිංගල් විසින් ප්රකාශයට පත් කරන ලදීස්වයංක්රීයකරණ හැකියාවන්පහළට කැපීම, පරීක්ෂා කිරීම සහ ඇසුරුම් කිරීම ඇතුළත් වේ. බෝතල් ව්යාපෘතියක් සඳහා, එම හැකියාව නිශ්චිත විෂය පථයකට පරිවර්තනය කරන්න. ස්වයංක්රීය deflashing, neck trimming, leak testing සහ packing විවිධ කාර්යයන් වේ; කිසිවෙක් තවත් කෙනෙකුගේ සිට නිහඬව උපකල්පනය නොකළ යුතුය.
| මෙහෙයුම | විසඳිය යුතු ප්රශ්නය | පිළිගැනීමේ පරීක්ෂාව |
|---|---|---|
| පෝෂණය කිරීම | සම්ප්රේෂණය, මිශ්ර කිරීම සහ ද්රව්ය මට්ටමේ පාලනය සපයන්නේ කවුද? | අනුමත ද්රව්ය සැලසුම් නොකළ සැපයුම් බාධාවකින් තොරව ආප්ප වෙත ළඟා වේ. |
| ඉවතට ගන්න | කොටස ග්රහණය කර ඇත්තේ කොතැනද, සහ ඒකකයෙන් පිටවන්නේ කුමන දිශානතියද? | පරීක්ෂණ ලිපියේ අතපසු වූ මාරුවීමක් හෝ පිළිගත නොහැකි ලකුණු කිරීමක් නොමැත. |
| Deflashing සහ trimming | කුමන ෆ්ලෑෂ් සහ අවසන් විශේෂාංග ඉවත් කරන්නේද? | අවශ්ය දාර, බෙල්ල සහ හසුරු විවරයන් කොටස් නිර්වචනය සපුරාලයි. |
| පරීක්ෂා කිරීම සහ ප්රතික්ෂේප කිරීම | කුමන පරීක්ෂණ පේළිගතද, සහ අසාර්ථක කොටස් වෙන් කරන්නේ කෙසේද? | එකඟ වූ අභියෝග සාම්පල හඳුනාගෙන නිවැරදිව යොමු කෙරේ. |
| ප්රවාහනය සහ ඇසුරුම් කිරීම | මීළඟ දුම්රිය ස්ථානයට ළඟා විය යුතු බෝතල් තත්ත්වය සහ සැකැස්ම කුමක්ද? | එකඟ වූ අනුපාතයට මාරු කිරීම, සමුච්චය කිරීම සහ අවසන් ගණන් කිරීමේ කටයුතු. |
සෑම මායිමකටම අනුකලනය හිමිකරු ලෙස නම් කරන්න. යන්ත්ර සැපයුම්කරු පිටතට ගැනීම සපයන්නේ නම් සහ වෙනත් සැපයුම්කරුවෙකු කාන්දු පරීක්ෂකය සපයන්නේ නම්, යමෙකු තවමත් බෝතල් දිශානතිය, මාරු උස, පරතරය සහ අතට අත දීම අනුමත කළ යුතුය. ගැළපෙන පෙනුමක් ඇති මොඩියුල මිලදී ගැනීම ඒකාබද්ධ සෛලයක් මිලට ගැනීම හා සමාන නොවේ.
එම සංඥා අවශ්ය තැන්වල "සූදානම්," "කොටසක් වර්තමානය," "චක්රය සම්පූර්ණ" සහ දෝෂ තත්ත්වයන් නියෝජනය කරන්නේ කෙසේදැයි එකඟ වන්න. නැවතුමක් ආරම්භ කරන්නේ කුමන පාලකයද සහ ආරම්භක දෝෂය වාර්තා කරන්නේ කුමන ඒකකයද යන්න හඳුනා ගන්න. නිශ්චිත ගෘහ නිර්මාණ ශිල්පය ව්යාපෘති-විශේෂිත වේ, නමුත් වගකීම නොපැහැදිලිව පැවතිය නොහැක.
පිළිගත් නිෂ්පාදන මාර්ගයෙන් වෙන් වෙන්ව සීරීම් ප්රවාහය පරීක්ෂා කරන්න. ඉවත් කරන ලද ෆ්ලෑෂ් සඳහා එකතුවක් සහ එකඟ වූ ස්වභාවයක් අවශ්ය වේ. නැවත භාවිතය ද්රව්ය සහ නිෂ්පාදන අවශ්යතා මත රඳා පවතී; ස්වයංක්රීය ඇඹරුම් යන්ත්ර සම්බන්ධතාවයක් කිසිදු regrind ප්රතිශතයකට අවසර නොදේ. ද්රව්ය වට්ටෝරුව පාලනය කරන්න.
බෝතල් කාන්දු පරීක්ෂාව සඳහා, පරීක්ෂණ ක්රමය, සවිකිරීම, මුද්රා තැබීමේ තත්ත්වය සහ එකඟ වූ අභියෝග සාම්පල නිර්වචනය කරන්න. පරීක්ෂණ මධ්යස්ථානයක් හරිත ප්රතිඵලයක් පෙන්වීමට වඩා වැඩි යමක් කළ යුතුය. ප්රතික්ෂේප කළ කොටස් හොඳ නිෂ්පාදන වාහකය වෙත නොදැනුවත්ව ආපසු යාමට ඉඩ නොදී, අසාර්ථකත්වය විශ්වාසදායක ලෙස වෙන් කිරීම සහ ගණන් වාර්තා කිරීම අවශ්ය වේ.
විෂය පථය ඇඳීම නඩත්තු කිරීම සහ අච්චු වෙනස් කිරීමේ ප්රවේශය ද පෙන්විය යුතුය. Kinggle භාවිතා කරන්නඋපයෝගිතා සහ කර්මාන්තශාලා පිරිසැලසුම් මාර්ගෝපදේශයබලය, වාතය, ජලය සහ අභ්යවකාශය ඇතුළු සියලු සහායක සමඟ සම්බන්ධීකරණය කිරීමට.
අච්චු යන්ත්රය කිරීමට පෙර භාර දීමෙන් ප්රතිදානය සීමා කළ හැකිය
බ්ලෝ මෝල්ඩින් නිෂ්පාදන රේඛාවක් ලබා දෙන්නේ එහි සම්බන්ධිත ක්රියාකාරකම්වලට පවත්වා ගත හැකි දේ පමණි. වේගවත්ම මොඩියුලය මන්දගාමී ට්රයිමර්, පරීක්ෂක හෝ ඇසුරුම් ස්ථානය සඳහා දින නියමයක් නොමැතිව වන්දි ගෙවිය නොහැක. කෙටි බාධාවකින් ප්රකෘතිමත් වීමට බෆර රේඛාවට කාලය ලබා දෙයි; ඔවුන් කල්පවත්නා ධාරිතාව නොගැලපීම ඉවත් නොකරයි.
මුලින්ම සෑම උපකරණයක්ම එකම පදනමක් මත තබන්න. සංඛ්යාවෙන් අදහස් වන්නේ හැඩගැන්වීමේ සිදුවීම්, දළ කොටස්, පරීක්ෂා කළ කොටස් හෝ පිළිගත් බහාලුම් ද? එය අඛණ්ඩ ධාවනය පමණක් ආවරණය කරයිද, නැතහොත් නැවත පිරවීම සහ සාමාන්ය නැවතුම් ඇතුළත්ද? එම අර්ථ දැක්වීම් ගැලපීමෙන් පසුව පමණක් ගාස්තු සසඳන්න.
පැහැදිලිව උපකල්පනය කරන ලද නිෂ්පාදන පදනමක් සහිත වැඩ කරන ලද උදාහරණයක්
වාත්තු කිරීම සහ කැපීමෙන් පසු පැයකට බහාලුම් 480 ක් නිකුත් කරන යෝජිත රේඛාවක් සලකා බලන්න. එහි එක්-ස්ථාන කාන්දු පරීක්ෂකයට සම්පූර්ණ පැටවීම, පරීක්ෂණය, තීරණය සහ බෑම අනුපිළිවෙල සඳහා තත්පර 8ක් අවශ්ය යැයි උපකල්පනය කරන්න. එහි පරිපූර්ණ ධාරිතාව පැයකට බහාලුම් 3,600 ÷ 8 = 450 කි. මේවා සැලසුම් උපකල්පන මිස මනින ලද Kinggle යන්ත්ර ප්රතිඵලයක් නොවේ.
එන අනුපාතය: 480/h · Ideal tester ධාරිතාව: 450/h · සමුච්චය: 30/h
පරීක්ෂක නැවතුම් නොමැතිව වුවද, පැමිණෙන කොටස් පැයකට බහාලුම් 30 කින් එහි ධාරිතාව ඉක්මවා යයි. භාවිත කළ හැකි ස්ථාන 15ක් සහිත බෆරයක් 15 ÷ 30 = පැය 0.5 කින් හෝ විනාඩි 30 කින් පුරවනු ඇත. හිස් වාහකයකින් පේළිය ආරම්භ කිරීම කෙටි නිරූපණයක් සතුටුදායක ලෙස පෙනෙනු ඇත. අසමතුලිතතාවය තවමත් පවතී.
දැන් සම්පූර්ණ පරීක්ෂක නැවතුමක් සලකා බලන්න. උපකල්පනය කරන ලද 480/h යන අනුපාතය අනුව, කොටස් විනාඩියකට 8 ට පැමිණේ. එම නිදහස් ස්ථාන 15 ලබා දෙන්නේ එම බෆරය පිරී යාමට පෙර තත්පර 113ක් පමණ වන විනාඩි 15 ÷ 8 = 1.875 ක් පමණි. මන්දගාමී වීමකදී සහ සම්පූර්ණ නැවතුමකදී සමුච්චිත අනුපාතය වෙනස් වේ.
එම ගණනය කිරීම් ප්රයෝජනවත් වන්නේ තනතුරු අව්යාජ ලෙස භාවිතා කළ හැකි නම් පමණි. ඉඟි, මුරකරුවෙකුට ස්පර්ශ කරන හෝ අවශ්ය දිශානතිය සුරැකිය නොහැකි බෝතලයක් වලංගු බෆර ස්ථානයක් නිර්මාණය නොකරයි. ආරක්ෂිත සමුච්චය සීමාවට පැමිණීමට පෙර පාලනයන්ට එකඟ වූ ප්රතිචාරයක් ද අවශ්ය වේ.
ජ්යාමිතිය මෙන්ම වේගය පරීක්ෂා කරන්න
පිටතට ගැනීමේ මෙවලම් සහ වාහකයන් එහි සත්ය මුදා හැරීමේ තත්වයේ කොටස හැසිරවිය යුතුය. නැවත නැවතත් අල්ලා ගත හැකි ස්ථානයක් හඳුනා ගන්න. බෙල්ල, ශරීරය හෝ ෆ්ලෑෂ් එම ස්ථානය සපයන්නේද යන්න සහ ඊළඟ මාරු කිරීමට පෙර එය කපා ඉවත් කරන්නේද යන්න පරීක්ෂා කරන්න. පළමු පිකප් එකේ තිබෙන විශේෂාංගයක් දෙවැන්නෙහි නොපවතියි.
යන්ත්ර වේගය වැඩි කිරීමට පෙර අපි එම දත්ත දාමය විසඳන්නෙමු. සංවේදී වේගයකින් මාරු වන සහ පුරෝකථනය කළ හැකි පරිදි ප්රකෘතිමත් වන රේඛාවක් නැවත නැවතත් අතින් නැවත ස්ථානගත කිරීම අවශ්ය වන එකකට වඩා හොඳ නිෂ්පාදන වත්කමකි. කැමති විසඳුම සංශෝධිත මෙවලම් විය හැකිය, වෙනස් මාරු අනුපිළිවෙලක් හෝ අතිරේක පහළ ධාරිතාව - වේගවත් අච්චු චක්රයක් නොවේ.
අවසාන වශයෙන්, එකඟ වූ පරීක්ෂණ ස්ථානයෙන් පසුව පිළිගත් බහාලුම් ගණන් කරන්න. රෝග විනිශ්චය සඳහා උඩුගංගත දළ ගණන් තබා ගන්න, නමුත් ඒවා නැව්ගත කිරීමේ-ප්රතිදාන අගය ලෙස භාවිතා නොකරන්න. කිංගල්ගේකර්මාන්තශාලා පිළිගැනීමේ මාර්ගෝපදේශයනිෂ්පාදන අනන්යතාවය, මායිම් ගණන් කිරීම සහ නිරීක්ෂණ කාලය එකම වාර්තාවට අයත් වන්නේ මන්දැයි පැහැදිලි කරයි.
රේඛාවට ප්රතිසාධනය කර නිෂ්පාදන වෙනස් කළ හැකි බව ඔප්පු කරන්න
සුමට ස්වයංක්රීය ධාවනයක් ඔප්පු කරන්නේ එක් මෙහෙයුම් තත්වයක් පමණි. නිෂ්පාදනයට නැවත පිරවීම, අසාර්ථක මාරු කිරීම්, ප්රතික්ෂේප කළ කොටස්, අවහිර වූ වාහක සහ නිෂ්පාදන වෙනස් කිරීම් ඇතුළත් වේ. සෛලය පාලිත නිෂ්පාදනයට නැවත පැමිණෙන්නේද යන්න තීරණය කරන්නේ ප්රතිචාරය නිසා එම සිදුවීම් පිළිගැනීමේ සැලැස්මේ ස්ථානයක් ලැබිය යුතුය.
කම්හල පැත්තෙන්, අපි ඔප දැමූ නිරූපණයකට පෙර වැරදි ප්රතිසාධනය තබමු. බෝතලයකට පිකප් එක මග හැරී ගියහොත්, ඊළඟ ප්රශ්නය වන්නේ යමෙකුට එය කොපමණ ඉක්මනින් ආපසු තැබිය හැකිද යන්න නොවේ. ප්රශ්න වන්නේ අතපසුවීම හඳුනාගත්තේ කුමක්ද, කුමන චලනය නතර වූයේද යන්න සහ නැවත ආරම්භ කිරීමට පෙර සෛලය දන්නා තත්වයක් තහවුරු කරන්නේ කෙසේද යන්නයි. නැවත නැවත අත් නිවැරදි කිරීම සාමාන්ය ස්වයංක්රීය ක්රියාකාරිත්වය නොව විමර්ශනය කිරීමට ඇති රෝග ලක්ෂණයකි.
මුදා හැරීමෙන් පසු තුනී බිත්ති සහිත බෝතලයක් ඉඟි කරන විට, ක්රියාවලි සැකසුම් කිහිපයක් වෙනස් කිරීමට පෙර අපි ග්රහණය සහ ආධාරක තත්ත්වය පරීක්ෂා කරන්නෙමු. මාරු කිරීමේදී කොටසෙහි දෘඪතාව, සවි කිරීම් සම්බන්ධතා ස්ථාන සහ චලන අනුපිළිවෙල සමාලෝචනය කරන්න. ඉන්පසු එක් පාලිත නිවැරදි කිරීමක් අත්හදා බලා නැවත කොටස පරීක්ෂා කරන්න. වැඩි ග්රහණය පීඩනය පළමු එක සවි කිරීම වෙනුවට වෙනත් දෝෂයක් නිර්මාණය කළ හැකිය.
කාන්දුවීම් ප්රතික්ෂේප කරන විට එම විනය අදාළ වේ. බලපෑමට ලක් වූ සාම්පල සංරක්ෂණය කර පිහිටීම සහ වේලාව හඳුනා ගන්න. අච්චු කරන ලද බෙල්ල සහ පින්ච්-ඕෆ් සමඟ පරීක්ෂණ මුද්රාව සහ සවි කිරීම් තත්ත්වය පරීක්ෂා කරන්න. කාන්දු වන පරීක්ෂණ සම්බන්ධතාවයක් සහ කාන්දු වන බහාලුමක් විවිධ නිවැරදි කිරීම් අවශ්ය වේ. එම හේතු වෙන් නොකර අච්චු වට්ටෝරුව වෙනස් කිරීම කාලය නාස්ති කර වරද සැඟවිය හැක.
දෝෂය සිදුවීමට පෙර ප්රතිසාධනය නිර්වචනය කරන්න
- ආරම්භක දෝෂය, බලපෑමට ලක් වූ මොඩියුලය සහ නිෂ්පාදන ස්ථානය වාර්තා කරන්න.
- අනුමත පාලන සහ ආරක්ෂණ සැලසුම මගින් අර්ථ දක්වා ඇති තත්වයට සෛලය ගෙන එන්න.
- නියමිත හුදකලාව සහ ප්රවේශ ක්රියා පටිපාටිය යටතේ බලයලත් පුද්ගලයින් දෝෂය විසඳන්න.
- නැවත ආරම්භ කිරීමට පෙර ස්ථාන මාරු කිරීම, පරීක්ෂා කිරීම සහ ප්රතික්ෂේප කිරීම්වල කොටස් සමථයකට පත් කරන්න.
- එකඟ වූ ප්රතිසාධන අනුපිළිවෙල හරහා නැවත ආරම්භ කරන්න, පසුව අවශ්ය නිෂ්පාදන පරීක්ෂාවන් සත්යාපනය කරන්න.
මේවා සැලසුම් පියවරයන් මිස ආරක්ෂිත උපකරණ ඇතුළු කිරීමට හෝ අන්තර් අගුලු මඟ හැරීමට අවසර නැත. ඒකාබද්ධ සෛලයට මොඩියුල අන්තර්ක්රියා සහ අපේක්ෂා කළ හැකි මැදිහත්වීම් ආවරණය වන අවදානම් තක්සේරුවක් අවශ්ය වේ.ISO 12100:2010යන්ත්රෝපකරණ අවදානම තක්සේරු කිරීම සහ අවදානම් අඩු කිරීම සඳහා පොදු මූලධර්ම සකස් කරයි; ව්යාපෘතිය අදාළ යන්ත්ර-විශේෂිත සහ ගමනාන්ත අවශ්යතා ද හඳුනාගත යුතුය.
සුරකින ලද වට්ටෝරුව අනිවාර්යයෙන්ම සම්පූර්ණ වෙනස් කිරීමක් නොවේ
පිකර්, ටිම් කූඩුව සහ පරීක්ෂකය අතින් සකස් කර තිබියදී වට්ටෝරුවක් උෂ්ණත්වය සහ අච්චු චලනයන් සිහිපත් කරයි. ගබඩා කර ඇති ස්ථාන මොනවාද, මෝටර්රථකරණය කර ඇති සහ භෞතික මෙවලම් වෙනස් කිරීමක් අවශ්ය වන ස්ථාන මොනවාදැයි විමසන්න. ටෙක්නිගේක්රියාවලිය ස්වයංක්රීය ලේඛනපිකර්, deflashing සහ කාන්දු-පරීක්ෂක ස්ථාන සඳහා ආකෘති-සම්බන්ධිත සැකසුම් සඳහා කර්මාන්ත උදාහරණයක් සපයයි. එය නියම කිරීමට විෂය පථය නිදර්ශනය කරයි; එය සෑම යන්ත්රයකම එම කාර්යයන් ස්ථාපිත නොකරයි.
එකඟ වූ ක්රමය යටතේ එක් ආකෘතියක අවසාන පිළිගත් කොටසේ සිට ඊළඟට පළමු පිළිගත් කොටස දක්වා වෙනස් කිරීමේ කාලය නිර්වචනය කරන්න. මෙවලම් වැඩ, ගැලපීම්, ද්රව්ය සංක්රමණය සහ තත්ත්ව නිකුතුව වෙන වෙනම වාර්තා කරන්න. ඉක්මන් වට්ටෝරුව නැවත කැඳවීම ඇත්ත වශයෙන්ම ඉතිරි කරන්නේ කුමක්ද සහ යාන්ත්රික හෝ ක්රියාවලි කාර්යයක් ලෙස පවතින දේ මෙය හෙළි කරයි.
ස්වයංක්රීය ලේබල් නොව පිළිගත් බහාලුමක පිරිවැය සසඳන්න
අර්ධ ස්වයංක්රීය එදිරිව සම්පූර්ණ ස්වයංක්රීය පිඹින යන්ත්ර සංසන්දනය එකම නිෂ්පාදන සහ නිෂ්පාදන කාලසටහන සමඟ ආරම්භ විය යුතුය. එසේ නොමැති නම්, මිල අඩු මිල ගණන් සරලව හැසිරවීම, පරීක්ෂා කිරීම හෝ අනෙකුත් උද්ධෘතයට ඇතුළත් වන ඇසුරුම් බැහැර කළ හැක. උපකරණ එකතුව සංසන්දනය කිරීමට පෙර සමාන බෙදාහැරීමේ සීමාවන් සසඳන්න.
ස්වයංක්රීයකරණය වඩාත් ආරක්ෂාකාරී වන්නේ එය නිශ්චිත පුනරාවර්තන බාධාවක් ඉවත් කරන විටය. එය අතින් ෆ්ලෑෂ් ඉවත් කිරීම, නොගැලපෙන මාරු කිරීම, දුෂ්කර පරීක්ෂණ භාරදීම හෝ වේගය පවත්වා ගත නොහැකි ඇසුරුම් මෙහෙයුමක් විය හැකිය. බාධාව හඳුනා නොගෙන වැඩි ස්වයංක්රීයකරණයක් මිලට ගැනීමෙන් පිළිගත් ප්රතිදානය වැඩි දියුණු නොකර නඩත්තු සහ වෙනස් කිරීමේ කටයුතු එකතු කළ හැක.
පිරිවැය මායිම නිමැවුම් මායිම තරම් පුළුල්ව තබා ගන්න
පිළිගත් බහාලුම් සඳහා පිරිවැය = එකඟ වූ නිෂ්පාදන සීමාව තුළ මුළු පිරිවැය ÷ එම සීමාව තුළ භාරදුන් පිළිගත් බහාලුම්
සංසන්දනය කිරීමට අදාළ පිරිවැය ඇතුළත් කළ යුතුය: ද්රව්ය, ශ්රමය, උපයෝගිතා, මෙවලම්, නඩත්තුව සහ තෝරාගත් ප්රාග්ධනය හෝ උඩිස් ප්රතිකාරය. විකල්ප දෙකම සඳහා එකම ගිණුම්කරණ ක්රමය භාවිතා කරන්න. එහි පිරිවැය මෝල්ඩින්-මැෂින් උද්ධෘතයෙන් පිටත පිහිටා ඇති නිසා පහළ ධාරාවේ රොබෝවක් නොමිලේ නොවේ.
පුනරාවර්තන මානව කාර්යයන් ලැයිස්තුගත කරන්න. යමෙක් තවමත් ද්රව්ය නැවත පිරවිය හැක, සීරීම් ගෙනයාම, නියැදි කොටස් ගෙනයාම, පෙට්ටි ප්රතිස්ථාපනය කිරීම, මෙවලම් නඩත්තු කිරීම සහ අනතුරු ඇඟවීම් වලට ප්රතිචාර දැක්විය හැක. ස්වයංක්රීය අනුපිළිවෙල ක්රියාත්මක වන විට පමණක් නොව, සාමාන්ය මාරුවක් හරහා වැඩ බර ඇස්තමේන්තු කරන්න. ප්රමාද වූ චෙක්පත් හෝ ප්රතිසාධනයකින් තොරව ක්රියාකරුවෙකුට සෛල එකකට වඩා ආරක්ෂිතව සේවය කළ හැකිද යන්න තීරණය කරන්න.
නිරීක්ෂණ කාලය සඳහා kWh හි විද්යුත් ශක්තිය සහ එම කාල සීමාවේ පිළිගත් බහාලුම් භාවිතා කරන්න. kW හි බලය වෙනස් ප්රමාණයකි. සම්පූර්ණ රේඛාවක් සංසන්දනය කිරීමේදී එකඟ වූ සහායක ඇතුළත් කරන්න, විශේෂයෙන් යෝජනා අතර සම්පීඩකයක්, චිලර් හෝ ඇඹරුම් යන්තයක් වෙනස් වන්නේ නම්. දඋපයෝගිතා අවශ්යතා මාර්ගෝපදේශයසම්බන්ධිත බලය සහ මෙහෙයුම් ඉල්ලුම ද වෙන් වෙන්ව පැවතිය යුත්තේ මන්දැයි පැහැදිලි කරයි.
නිතර නිතර ආකෘති වෙනස් කිරීම් සඳහා, එක් එක් SKU සඳහා අවශ්ය සවි කිරීම් සහ අමතර මෙවලම් පරීක්ෂා කරන්න. අඩු ආරම්භක සෛල මිල දුෂ්කර වෙනස් කිරීම් හෝ අමතර ආකෘති කොටස් මගින් පියවා ගත හැක. අනෙක් අතට, ප්රායෝගික අතින් නිම කිරීමේ මාර්ගයක් සහිත අඩු පරිමාවකින් යුත් නිෂ්පාදනයක් සඳහා නවීන හුවමාරු පද්ධතියක් අනවශ්ය විය හැකිය.
ඔවුන් ඉවත් කරන නිෂ්පාදන බාධාව, ඔවුන්ට සත්යාපනය කළ හැකි පිළිගත් ප්රතිදානය සහ ඔවුන් අත්හැර දමන පුනරාවර්තන කාර්යය අනුව යෝජනා ශ්රේණිගත කිරීම අපි නිර්දේශ කරමු. එම ප්රතිලාභ කර්මාන්තශාලාවේ සැබෑ කාලසටහනට ගැලපෙන විට වඩාත් ස්වයංක්රීය සෛලයක් එහි ස්ථානය උපයා ගනී. "මිනිසුන් රහිත" යනු ප්රමාණවත් මූල්ය තර්කයක් නොවේ.
විශ්වීය ආපසු ගෙවීමේ හිමිකම් පෑමකට වඩා සංවේදී අවස්ථා සඳහා විමසන්න. ගැණුම්කරුගේම පිරිවැය භාවිතා කරමින් අපේක්ෂිත ඉල්ලුම, අඩු භාවිතය සහ නිතර වෙනස්වීම් සසඳන්න. එමඟින් විකුණුම් පරිමාව හෝ නිෂ්පාදන මිශ්රණය වෙනස් වන විට පවා ආයෝජන තීරණය ප්රයෝජනවත් වේ.
ඇණවුම ලබා දීමට පෙර වින්යාසය අනුමත කරන්න
මිලදී ගැනීමේ ඇණවුමට පෙර තෝරාගත් සංකල්පය එකඟ වූ උපකරණ ලැයිස්තුවක්, සෛල පිරිසැලසුම සහ පිළිගැනීමේ ප්රොටෝකෝලය බවට පත් කරන්න. වඩාත්ම මිල අධික අපැහැදිලිය බොහෝ විට අතුරුදහන් වූ සංවේදකයක් නොවේ. එය එක් එක් පාර්ශ්ව වෙනත් අයෙකුට අයිති යැයි සිතූ සීමාවකි.
සංයුක්ත බෝතල් ව්යාපෘතියක් සඳහා, ද2 L තනි-නැවතුම් වේදිකාවකොන්ක්රීට් ආරම්භක ලක්ෂ්යයක් ඉදිරිපත් කරයි. එහි ප්රකාශිත අච්චු ලියුම් කවරය සහ කුඩා බෝතල් බහු අලෙවිසැල් විකල්පයන් මූලික සුදුසු සමාලෝචනයකට ඉඩ සලසයි. සැබෑ ඇඳීම, දුම්මල, හිස සැකැස්ම සහ පහළ විෂය පථය යෝජිත ගොඩනැගීම තීරණය කරයි. එම වින්යාසය පරිමාවෙන් පමණක් තෝරා නොගන්න.
මිලදී ගැනීමේ ප්රශ්නවලට අත්හදා බැලීමේ පිළිතුරු සාදන්න
අත්හදා බැලීමේදී එකඟ වූ නිෂ්පාදන නිර්වචනය භාවිතා කළ යුතු අතර උපුටා ගත් ප්රතිදානයට සහාය වන මෙහෙයුම් ඇතුළත් කළ යුතුය. කාන්දු පරීක්ෂාව හෝ කැපීම බෙදාහැරීමේ සීමාවේ කොටසක් නම්, සම්බන්ධයක් නොමැති ස්වාධීන චක්රයක් ඉදිරිපත් කරනවාට වඩා සෛලය සමඟින් එය නිරූපණය කරන්න. ස්ථාන කිහිපයකින් දුර්වල පිටවීමක් හෝ කුහරයක් සැඟවිය හැකි නියැදි අනන්යතාවය සුරකින්න.
පිළිගැනීමේ වාර්තාව සෑම හිමිකම් පෑමක්ම ක්රමයකට, සීමාවකට සහ නිරීක්ෂණය කළ ප්රතිඵලයකට සම්බන්ධ කළ යුතුය. යටින් පවතින කොන්දේසියකින් තොරව "සමත් වූවා" වැනි වචනයක් ගැනුම්කරුගේ කර්මාන්තශාලාවේ කොමිස් කිරීම මඟ පෙන්විය නොහැක. දKinggle FAT මාර්ගෝපදේශයඑම සාක්ෂි සඳහා සම්පූර්ණ රාමුවක් සපයයි.
- අනන්යතාවය ගොඩනඟන්න:යන්ත්රය, මෙවලම්, පාලන අනුවාදය සහ ඇතුළත් මොඩියුල.
- පරීක්ෂණ කොන්දේසි:නිෂ්පාදන, ෙරසින්, ක්රියාකාරී ස්ථාන සහ උපයෝගිතා තත්ත්වයන්.
- ගුණාත්මකභාවය:විවේචනාත්මක මිනුම්, ක්රියාකාරී පරීක්ෂණ සහ හේතු ප්රතික්ෂේප කිරීම.
- රේඛා කාර්ය සාධනය:පිළිගත් ගණන, නිරීක්ෂණ කාලය, නැවතුම් සහ මැදිහත්වීම්.
- ප්රතිසාධනය:එකඟ වූ වැරදි අවස්ථා සහ නැවත ආරම්භ කිරීමේ අනුපිළිවෙල.
- භාර දෙන්න:ඇඳීම්, අත්පොත්, මෙවලම් තොරතුරු, උපස්ථ සහ විවෘත අයිතම.
පැලෑටි සේවා හෝ තෙවන පාර්ශවීය උපකරණ නැව්ගත කිරීමට පෙර ප්රතිනිෂ්පාදනය කළ නොහැකි ස්ථාන පිළිගැනීමෙන් වෙනම කර්මාන්තශාලා පිළිගැනීම. ඉතිරි චෙක්පත් කල්තියා හඳුනාගෙන වගකීම පැවරිය යුතුය. කර්මාන්තශාලා අත්හදා බැලීමක් එයට ඇතුළත් නොවූ කොන්දේසි සත්යාපනය කිරීමට නිහඬව ප්රකාශ නොකළ යුතුය.
පුහුණුව සාමාන්ය ක්රියාකාරිත්වය ආවරණය කළ යුතු අතර රැකියා ස්වයංක්රීයකරණය ඉතිරි වේ. ක්රියාකරුවන්ට අසාර්ථක මාරුවක් හඳුනා ගැනීමටත්, ආරම්භක අනතුරු ඇඟවීම අර්ථ නිරූපණය කිරීමටත් අනුමත ප්රතිසාධන ක්රමය අනුගමනය කිරීමටත් අවශ්ය වේ. නඩත්තු කිරීමට සෛලයට සහාය වීමට අවශ්ය චිත්ර, ඇඳුම්-කොටස් තොරතුරු සහ ප්රවේශය අවශ්ය වේ.
කිංගල් සමඟ ස්වයංක්රීය නිස්සාරණ පහර අච්චු වින්යාසයක් සාකච්ඡා කරන්න.බහාලුම් ඇඳීම, දුම්මල ශ්රේණිය, නිමි බර, අවශ්ය පරීක්ෂණ, නිෂ්පාදන කාලසටහන සහ සැලසුම් කර ඇති පහළ මෙහෙයුම් හරහා යවන්න.ව්යාපෘති විමර්ශන පිටුව.
අමතන්න:sales@kinggle.com · +86-574-87103665. නිශ්චිත නිෂ්පාදනයක් සහ රේඛා මායිම යන්ත්ර මිල සඳහා පමණක් ඉල්ලීමකට වඩා වින්යාස සමාලෝචනය වඩාත් ප්රයෝජනවත් කරයි.
නිතර අසන ප්රශ්න
ස්වයංක්රීය පිඹින යන්ත්රයක් සම්පූර්ණ නිෂ්පාදන රේඛාවකට සමානද?
නැත. නිෂ්පාදන ඉවත් කිරීම, කැපීම, පරීක්ෂා කිරීම හෝ ඇසුරුම් කිරීම වෙන වෙනම පවතින අතර ස්වයංක්රීය යන්ත්රයකට අච්චු චලනයන් පාලනය කළ හැක. සම්පූර්ණ නිෂ්පාදන රේඛාවක් එම මෙහෙයුම් අතර හුවමාරු, පාලන සහ තත්ත්ව සීමාව නිර්වචනය කරයි. ඇතුළත් කර ඇති සෑම මොඩියුලයක්ම, අත්පොත කාර්යයක් සහ බැහැර කළ සේවාවක් හඳුනා ගන්නා උපකරණ ලැයිස්තුවක් සහ පිරිසැලසුමක් ඉල්ලා සිටින්න. මිලදී ගැනීමේ පිරිවිතර, ස්වයංක්රීය යන වචනය නොවේ, පැමිණෙන්නේ කුමක්ද යන්න තීරණය කරයි.
සම්පූර්ණයෙන්ම ස්වයංක්රීය පිඹින යන්ත්රයකට තවමත් ක්රියාකරුවන් අවශ්යද?
ඔව්. ද්රව්ය නැවත පිරවීම, ගුණාත්මක නියැදීම, මෙවලම් වෙනස් කිරීම, නඩත්තු කිරීම සහ දෝෂ ප්රතිසාධනය සඳහා තවමත් පවරා ඇති වගකීම් අවශ්ය වේ. ස්වයංක්රීයකරණයට සෑම නිෂ්පාදන කාර්යයක්ම ඉවත් නොකර නැවත නැවත හැසිරවීම ඉවත් කළ හැක. සම්පූර්ණ වැඩ මුරය සහ ඇසුරුම් කිරීම සහ සීරීම් හැසිරවීම ඇතුළුව සැබෑ සේවා පිරිසැලසුම වටා කාර්ය මණ්ඩලය සැලසුම් කරන්න. සහායක කාර්ය මණ්ඩලය කැමරා රාමුවෙන් පිටත රැඳී සිටින කෙටි නිරූපණයකින් ශ්රම ඇස්තමේන්තුවක් ලබා නොගන්න.
ස්වයංක්රීය deflashing, Bottle leak testing සහ packing සම්මත ලෙස ඇතුළත් කර තිබේද?
ඒවා යැයි නොසිතන්න. උද්ධෘතය එක් එක් මෙහෙයුම, සපයන ලද උපකරණ, නිෂ්පාදන-විශේෂිත මෙවලම්, පරීක්ෂණ ක්රමය සහ ප්රතික්ෂේප කරන මාර්ගය හඳුනාගත යුතුය. පිටතට ගැනීමේ ඒකකයක් කාන්දු පරීක්ෂකයක් නොවන අතර ස්වයංක්රීය වාහකයක් ස්වයංක්රීය ඇසුරුම් පද්ධතියක් නොවේ. එක් එක් උද්ධෘත මොඩියුලය සඳහා, එයට ලැබෙන නිම නොකළ කොන්දේසිය කුමක්ද සහ එය ලබා දෙන්නේ කුමන පිළිගත් තත්ත්වයද යන්න විමසන්න.
දැනට පවතින නිස්සාරණ පිඹින යන්ත්රයක් ස්වයංක්රීය කළ හැකිද?
විය හැකි නමුත් ශක්යතාව රඳා පවතින්නේ පවතින පාලන පද්ධතිය, ආරක්ෂාව, පවතින ඉඩ, අච්චු විවෘත කිරීම, නිෂ්පාදන මුදා හැරීම සහ මාරු කිරීමේ සැකැස්ම මත ය. යෝජිත ග්රහණය, කැපීම සහ පරීක්ෂණ සවි කිරීම් සඳහා කොටස ද ගැලපේ. රොබෝවක් හෝ වාහකයක් වෙන වෙනම මිලදී ගැනීමට පෙර සම්පූර්ණ සෛලය සමාලෝචනය කරන්න. ප්රතිනිර්මාණයකට නිශ්චිත ඒකාබද්ධ කිරීමේ වගකීමක්, යාවත්කාලීන කළ අවදානම් තක්සේරුවක් සහ එකඟ වූ නිෂ්පාදන අත්හදා බැලීමක් ඇතුළත් විය යුතුය.
ගැනුම්කරුවන් ස්වයංක්රීය රේඛාවක ප්රතිදානය සත්යාපනය කළ යුත්තේ කෙසේද?
නිශ්චිත නිරීක්ෂණ කාල සීමාවක් තුළ එකඟ වූ අවසාන විසර්ජන ස්ථානයේ පිළිගත් බහාලුම් ගණන් කරන්න. දුම්මල, නිෂ්පාදිතය, අච්චුව, සක්රීය ස්ථාන, උපයෝගිතා සහ ඇතුළත් පහළ මෙහෙයුම් හඳුනා ගන්න. ප්රතික්ෂේප කිරීම්, නැවතුම් සහ අතින් මැදිහත්වීම් වාර්තාවේ තබා ගන්න. පිළිගත් රේඛා ප්රතිදානයෙන් වෙන් වෙන්ව දළ වාත්තු ප්රතිදානය වාර්තා කරන්න. මෙම නිෂ්පාදන අත්හදා බැලීම සඳහා නාමාවලි වියළි චක්ර අගයක් ආදේශකයක් නොවේ.