
පහර අච්චුවක් යනු බෝතලයක සෘණ හැඩය පමණක් නොවේ. එයට උණුසුම් ප්රදේශයක් අල්ලා මුද්රා තැබීම, සිරවී ඇති වාතය මුදා හැරීම, තාපය ඉවත් කිරීම, බෙල්ල සහ පාදය නිර්මාණය කිරීම, ෆ්ලෑෂ් වැසීම, කලම්පය සවි කිරීම සහ කොටස මුදා හැරීම අවශ්ය නිෂ්පාදන රිද්මයට සිදු කළ යුතුය.

සෙවුම් භාෂාවට මෙම විෂය පථය වසන් කළ හැක. ගැනුම්කරුවන් භාවිතා කරයිපුස් පිඹින්න, පුස් පිඹින්න, බෝතල් අච්චුව, ප්ලාස්ටික් බෝතල් අච්චුව, EBM මෙවලම්සහextrusion blow අච්චුවඅදාළ මෙවලම් සඳහා. හිස වෙනස් වේ: අච්චුව වැසීමට පෙර එය පැරිසන් සාදයි. උද්ධෘතයක්, ඩයි-හෙඩ් මෙවලම සහ පහර අච්චුව වෙනම අයිතම ලෙස ලැයිස්තුගත කළ යුතුය.
මෙම මාර්ගෝපදේශය එන්නත් කිරීම හෝ ස්ට්රෙච්-බ්ලෝ ප්රීෆෝම් මෙවලම් වලට වඩා නිස්සාරණ පහර අච්චුව කෙරෙහි අවධානය යොමු කරයි. එය ප්රකාශිත යන්ත්ර ලියුම් කවර දත්ත ව්යාපෘති ඇපකරවලින් වෙන් කරයි. සෑම දුම්මලයකටම සහ කොටසක් සඳහාම විශ්වීය පින්ච්-ඕෆ්, වාතාශ්රය හෝ සිසිලන මානයන් සුදුසු නොවේ.
නිෂ්පාදන පහර අච්චුවකට සම්බන්ධිත රැකියා හතක් ඇත
කුහරය එහි බාහිර හැඩය ලබා දෙයි, නමුත් හැඩය ප්රතිනිෂ්පාදනය කිරීම පළමු කාර්යය පමණි. මෙවලම පහත සඳහන් කාර්යයන් එකට ඉටු කළ යුතුය:
- පැරිසන් ස්ථානය සොයා ගන්න.විවෘත අච්චුව ඇදගෙන යාම, නැවීම හෝ පයින්ච් කලාපයක් මග හැරීමකින් තොරව උණුසුම් නළය ලබා ගත යුතුය.
- එය මුද්රා කර වෑල්ඩින් කරන්න.Pinch-off කලාප parison වසා දමා බෙල්ල, වලිගය, හසුරුව හෝ වෙනත් ෆ්ලෑෂ් ප්රදේශ වල විස්ථාපිත ද්රව්ය කළමනාකරණය කරයි.
- සිරවී ඇති වාතය පිටවීමට ඉඩ දෙන්න.වාතාශ්රය පුළුල් වන පැරිසන් සහ කුහරය මතුපිට අතර වාතය සඳහා මාර්ගයක් සපයයි.
- තාපය මාරු කරන්න.සිසිලන පරිපථ නැවත නැවතත් කළ හැකි වේලාවක ස්ථායී කොටසක් මුදා හැරීමට ප්රමාණවත් ශේෂයක් සහිතව තාපය ඉවත් කරයි.
- අතුරුමුහුණත් සාදන්න.බෙල්ල ඇතුළු කිරීම්, ක්රමාංකන විස්තර, බ්ලෝ-පින් හෝ බොටම්-බ්ලෝ විශේෂාංග බහාලුම් වැසීමට සහ යන්ත්රයට ගැලපිය යුතුය.
- කොටස මුදා හැර අවසන් කරන්න.කෙටුම්පත, ඇතුළු කිරීම්, විවෘත කිරීමේ චලනය සහ deflashing උපාය මාර්ගයෙන් කොටස අච්චුවෙන් පිරිසිදුව තැබිය හැකිද යන්න තීරණය කරයි.
- යන්ත්රය සවි කර බේරෙන්න.නැවත නැවත කලම්ප සහ තාප චක්ර රැගෙන යන අතරතුර සම්පූර්ණ එකලස් කිරීම තහඩුව, විවරය, ඝණකම සහ සවිකිරීමේ සැකැස්මට ගැලපේ.
එක් රැකියාවක් සඳහා කරන ලද වෙනසක් තවත් රැකියාවකට බලපෑ හැකිය. ගැඹුරු ෆ්ලෑෂ් සාක්කුවකින් වෑල්ඩය වටා තාප සාන්ද්රණය වෙනස් විය හැක. ඔප දැමූ කුහරයක පෙනුම වෙනස් ලෙස ප්රතිනිෂ්පාදනය කළ හැකි අතර සිරවී ඇති වාතය ගමන් කරන ආකාරය වෙනස් කරයි. විශාල චලනය වන ඇතුළු කිරීමක් යටි කැපුමක් විසඳිය හැකි නමුත් සිසිලනය සහ විවෘත අවකාශය පරිභෝජනය කරයි. පද්ධති මට්ටමින් තීරණ සමාලෝචනය කරන්න.
පුස් ව්යුහ විද්යාව: චිත්රය මත තැබිය යුතු නියමයන්
පහත දැක්වෙන සංකල්පීය දර්ශනය ගැනුම්කරුවෙකු සාකච්ඡා කිරීමට අපේක්ෂා කළ යුතු අතුරුමුහුණත් හඳුනා ගනී. එය මෙවලම් මුද්රණයක් නොවන අතර නිෂ්පාදන මානයන් අඩංගු නොවේ.
කුහරය මතුපිට කොටසෙහි එක් පැත්තක් සාදයි. ඇතුල් කිරීම් බෙල්ල, හසුරුව හෝ අඳින ප්රදේශ නිර්වචනය කළ හැකිය.
පැරිසන් මුද්රා තබා ඇති වසා දැමීමේ මායිමේ පිහිටා ඇත.
ප්රතිවිරුද්ධ කුහරය වෙන්වීමේ තලයේදී හමු වේ. පෙළගැස්වීම සහ සවිකිරීම පාලනය නැවත නැවතත් කළ හැකි වසා දැමීම.
වාතාශ්රය මාර්ග තෝරාගත් කුහර කලාපවලින් සිරවී ඇති වාතය ඉවතට ගෙන යයි.
| විශේෂාංගය | කාර්යය | අනුමත කිරීමට සාක්ෂි |
|---|---|---|
| කුහරය මතුපිට | බාහිර ජ්යාමිතිය, වයනය, සලකුණු සහ දේශීය සම්බන්ධතා සිසිලනය නිර්වචනය කරයි | අවසාන කොටස ආකෘතිය, හැකිලීමේ පදනම, මතුපිට කැඳවීම සහ විවේචනාත්මක මානයන් |
| වෙන්වීමේ රේඛාව | අච්චුව අර්ධ වශයෙන් හමු වන මායිම | දෘශ්ය මැහුම් පිහිටීම, කෙටුම්පත, ෆ්ලෑෂ් ප්රවේශය සහ ක්රියාකාරී පෘෂ්ඨ මත බලපෑම |
| පින්ච්-ඕෆ් / සම්පීඩන ඉඩම | වෙල්ඩින් සහ බ්රේක් රේඛාව පාලනය කරන අතරතුර පැරිසන් ද්රව්ය සම්පීඩනය කර මුද්රා කරයි | ද්රව්ය-විශේෂිත මෙවලම් විස්තර සහ එකඟ වූ වෑල්ඩින්/ටිම් පරීක්ෂණය |
| ෆ්ලෑෂ් සාක්කුව හෝ සහන | පින්ච් ප්රදේශයෙන් ඔබ්බට විස්ථාපනය කරන ලද ද්රව්ය ලබා ගනී | දළ පැරිසන් ඇස්තමේන්තුව, ෆ්ලෑෂ් ජ්යාමිතිය සහ deflashing මාර්ගය |
| වාතාශ්රය | ප්රසාරණය වන ප්රදේශයෙන් පිටත සිරවී ඇති වාතය මුදා හරින්න | ස්ථාන සිතියම, අවසර ලත් සාක්ෂිකරුවන් ලකුණු සහ පිරිසිදු බව |
| සිසිලන පරිපථ | තාපය ඉවත් කර උෂ්ණත්වය බෙදා හැරීම පාලනය කරන්න | නාලිකා ඇඳීම, පරිපථ හඳුනාගැනීම, ප්රවාහ දිශාව සහ උපයෝගිතා අතුරුමුහුණත |
| බෙල්ල සහ පහර අතුරු මුහුණත | නිමාව සකස් කර හෝ ක්රමාංකනය කර හමන වාතය හඳුන්වා දෙයි | වසා දැමීමේ ඇඳීම, බ්ලෝ-පින්/බොටම්-බ්ලෝ සංකල්පය සහ ටිම් දීමනාව |
| සවි කිරීම සහ පෙළගැස්වීම | අච්චුව තහඩුවට සම්බන්ධ කර නැවත නැවතත් වසා දැමීම ආරක්ෂා කරන්න | යන්ත්ර අතුරුමුහුණත ඇඳීම, ස්කන්ධය, ගුරුත්වාකර්ෂණ මධ්යස්ථානය, ගාංචු සහ එසවුම් ලක්ෂ්ය |
කොටස සහ එහි පරීක්ෂණ සමඟ ආරම්භ කරන්න - සාමාන්ය කුහරයක් නොවේ
අච්චු සාදන්නාට නාමික ලීටර් වලට වඩා අවශ්ය වේ. 5L හසුරුවන ලද ජෙරී කෑන්, 5L රවුම් බෝතලයක් සහ ද්විත්ව බිත්ති තාක්ෂණික කොටසකට විවිධ කොටස් රේඛා, පැරිසන් විෂ්කම්භයන්, ෆ්ලෑෂ් පිරිසැලසුම් සහ ඉවත් කිරීමේ අනුපිළිවෙලවල් අවශ්ය විය හැකිය.
පැරිසන් දිග හැරිය යුතු සිතියම
ඉහළ පීඩනයක් යටතේ ගලා යන එන්නත් අච්චු දියවීම මෙන් පැරිසන් කුහරය පුරවන්නේ නැත. එය පුළුල් වී කුහරයේ බිත්තිය දෙසට විහිදේ. ගැඹුරු ඇඳීම්, පළල් පැතලි ප්රදේශ, තියුණු කොන, ඕෆ්සෙට් බෙල්ල සහ හසුරු මුල් සඳහා වැඩි දේශීය ද්රව්ය හෝ වෙනස් වෙන් කිරීමේ උපාය මාර්ගයක් ඉල්ලා සිටිය හැක. ද්රව්ය සහ ක්රියාවලියට සහාය විය හැකි ප්රමාණයට වඩා දුර දිග හැරීමට තුනී කලාපයක් නොඉල්ලමින් සෑදිය හැකි අරය සහ ජ්යාමිතිය භාවිතා කරන්න.
ඇඳීම මත ගුණාත්මක ස්ථාන තබන්න
"ඒකාකාර බිත්තිය" යනු මැනිය හැකි පිළිගැනීමේ රීතියක් නොවේ. තීරණාත්මක ස්ථාන සලකුණු කර පරීක්ෂණ ක්රමය සඳහන් කරන්න. උරහිස්, කෙළවර, හැන්ඩ්ල් රූට්, පාදම, පින්ච් වෑල්ඩින් සහ පැනලයට විවිධ ක්රියාකාරී අවශ්යතා තිබිය හැකිය. එම ස්ථාන සම්බන්ධ කරන්නparison-programming සැකසුමඑබැවින් අච්චු ජ්යාමිතිය සහ ද්රව්ය බෙදා හැරීම ස්වාධීනව සකස් කර නැත.
අසම්බන්ධිත ප්රතිශතයක් ණයට නොගෙන හැකිලීම සඳහා සැලසුම් කරන්න
හැකිලීම දුම්මල ශ්රේණිය, බිත්ති ව්යාප්තිය, කුහරයේ උෂ්ණත්වය, සිසිලන කාලය සහ කොටස් ජ්යාමිතිය මත රඳා පවතී. ආරම්භක යොමුවක් ලෙස ද්රව්ය-සැපයුම්කරු දත්ත භාවිතා කරන්න, ඉන්පසු අච්චු සාදන්නාගේ ක්රමය යොදන්න සහ සත්ය කොටස වලංගු කරන්න. වෙනත් බෝතලයකින් පිටපත් කරන ලද සාමාන්ය ප්රතිශතයක් පිළිගත හැකි කුහරය ප්රමාණයේ පදනමක් නොවේ.
වෙන්වීමේ රේඛාව, පින්ච්-ඕෆ් සහ ෆ්ලෑෂ් එකට සැලසුම් කළ යුතුය
වෙන් කිරීමේ රේඛාව මඟින් මෙවලම් දෙකේ අර්ධ දෙක වැසෙන ස්ථානය සහ දෘශ්ය මැහුම් දිස්විය හැකි ස්ථානය තීරණය කරයි. අච්චුව විවෘත කළ හැකි ස්ථානයේ එය තබන්න, පැරිසන් අල්ලා ගත හැකි අතර, කොටස මුදා හැරිය හැකි අතර, කපන උපකරණ ෆ්ලෑෂ් වෙත ළඟා විය හැකිය. මුද්රා තැබීමේ මතුපිටක්, වැදගත් සැරසිලි හෝ වෙනත් ක්රියාකාරී අතුරු මුහුණතක් හරහා පාලනය නොකළ මැහුම් තැබීමෙන් වළකින්න.
Pinch-off යනු වෑල්ඩින් සෑදීමේ ලක්ෂණයකි
වලිගයේ හෝ පාදයේ, ප්රතිවිරුද්ධ පින්ච් කලාප උණුසුම් පැරිසන් බිත්ති දෙකක් එකට මිරිකා ගනී. ෆ්ලෑෂ් ඉවත් කිරීම සඳහා පාලනය කළ හැකි විරාම රේඛාවක් නිර්මාණය කරන අතරතුර, විස්තරය වෑල්ඩය සෑදීමට ප්රමාණවත් ද්රව්ය ගෙන යා යුතුය. නිවැරදි ඉඩම, කෝණ, ස්ථාවරය සහ සාක්කුව දුම්මල, පැරිස් ඝනකම, වසා දැමීමේ ක්රියාව සහ කොටස මත රඳා පවතී. ඒවා ඉංජිනේරුමය මානයන් ලෙස සලකන්න, ද්රව්ය හරහා පිටපත් කරන ලද සම්මත බ්ලොක් එකක් නොවේ.
නිස්සාරණ පහර අච්චුව පිළිබඳ ප්රකාශිත පේටන්ට් සාහිත්යය ද පින්ච් කලාපය, ෆ්ලෑෂ් සාක්කුව, අච්චු උෂ්ණත්වය, වසා දැමීමේ වේගය සහ නිශ්චල වේලාව තනි දාර මානයකට වඩා අන්තර්ක්රියා විචල්යයන් ලෙස සලකයි. මෙය ගතානුගතික මිලදී ගැනීමේ රීතියකට සහය දක්වයි: පෙනුමෙන් පමණක් නොව, එහි දුම්මල සහ අත්හදා බැලීමේ ක්රමය සමඟ පින්ච් විස්තරය අනුමත කරන්න.
ස්වයංක්රීයකරණය ඇණවුම් කිරීමට පෙර ෆ්ලෑෂ් මාර්ගය සැලසුම් කරන්න
ඉහළ ෆ්ලෑෂ්, ටේල් ෆ්ලෑෂ්, හැන්ඩ්ල් ෆ්ලෑෂ් සහ ඕනෑම ක්රමාංකන අපද්රව්ය හඳුනා ගන්න. අච්චුව තුළ, සිදුරු කරන ස්ථානයක, කප්පාදුවක් සමඟ හෝ ද්විතියික සවි කිරීමක් හරහා ඉවත් කිරීම සිදුවේද යන්න තීරණය කරන්න. ෆ්ලෑෂ් ස්කන්ධය දළ දියවන ඉල්ලුම, ඇඹරුම් ධාරිතාව සහ නැවත සකස් කිරීමේ සැලසුම් වලට අයත් වේ. ඉවත් කරන ලද සීරීම් අච්චුව සහ පිටතට ගැනීමේ මාර්ගය ඉවත් කරන ආකාරය ද මෙවලම් ඇඳීම පෙන්විය යුතුය.
නිශ්පාදන වේගය අනුව කුහරයට වැඩ කළ හැකිද යන්න සිසිලනය සහ වාතාශ්රය තීරණය කරයි
කොටස අච්චුවෙන් පිටවීමට තරම් ස්ථායී වූ විට සිසිලන පාලනය; ප්රසාරණය වන පැරිසන්ට කුහරය මතුපිටට ළඟා විය හැකිද යන්න වාතාශ්රය පාලනය කරයි. දෙකම බෙදාහැරීමේ ගැටළු. එක් මන්දගාමී, උණුසුම් හෝ වාතයට හසු වූ කලාපයක් සම්පූර්ණ කොටස සඳහා චක්රය සහ පෙනුම සැකසිය හැක.
තාප බර සහ පාලන අවශ්යතාව මගින් සිසිලන පරිපථ බෙදන්න
බර කොන්, පින්ච් ප්රදේශ, බෙල්ල ඇතුළු කිරීම් සහ ගැඹුරු ලක්ෂණ තුනී සෘජු බිත්තියකට සමාන වේගයකින් තාපය මුදා හැරිය නොහැක. හඳුනාගත හැකි පරිපථ කිහිපයක් මඟින් එම කලාප හඳුනා ගැනීමට සහ සමතුලිත කිරීමට හැකි වේ. සෑම පරිපථයකම ඇතුල්වීම, පිටවීම සහ දිශාව ලේඛනගත කරන්න. හෝස් විෂ්කම්භය මත පමණක් පදනම්ව ශාක ජලය සඳහා අච්චුවක් සම්බන්ධ නොකරන්න; අවසාන මෙවලම සඳහා අවශ්ය ප්රවාහය, පීඩනය, උෂ්ණත්වය, ජලයේ ගුණාත්මකභාවය සහ පීඩන පහත වැටීම තහවුරු කරන්න.
නිස්සාරණ පහර අච්චු සිසිලනය පිළිබඳ ප්රකාශිත පරිමිත-මූලද්රව්ය අධ්යයනයක් මඟින් අච්චු ද්රව්ය, අභ්යන්තර තාප හුවමාරුව, කොටස් thickness ණකම සහ ආරම්භක පැරිසන් උෂ්ණත්වය උෂ්ණත්ව ක්ෂේත්රයට සහ අච්චු-විවෘත කාලයට බලපාන විචල්යයන් ලෙස පරීක්ෂා කරන ලදී. එම පර්යේෂණය Kinggle ව්යාපෘතියක් සඳහා චක්ර-කාල පොරොන්දුවක් සපයන්නේ නැත, නමුත් අච්චු උද්ධෘතයක් තාප සැලසුම් සහ ක්රියාවලි උපකල්පන යන දෙකම අර්ථ දැක්විය යුත්තේ මන්දැයි එය ශක්තිමත් කරයි.
වාතය හිර විය හැකි වාතාශ්රය සොයා ගන්න
පැරිසන් ප්රසාරණය වන විට එහි පිටත පෘෂ්ඨය හා කුහරය අතර වාතය පවතී. පිටතට යන මාර්ගයක් නොමැතිව, එම වාතය ස්පර්ශය ප්රමාද කළ හැකි අතර අසම්පූර්ණ වයනය, ඇදගෙන යාම හෝ දුර්වල ලෙස සාදන ලද විස්තර සඳහා දායක වේ. දCustom-Pak extrusion blow molding නිර්මාණ මාර්ගෝපදේශයඇතුල් කිරීම් හෝ ගැඹුරු ලක්ෂණ අසල වෙන්වීමේ රේඛා වාතාශ්රය සහ කුහරයේ විවරයන් විස්තර කරයි. නිශ්චිත වාතාශ්රය ප්රමාණය සහ සාක්ෂි ලකුණ දීමනාව තවමත් කොටස සහ ද්රව්ය මත රඳා පවතී.
පිරිසිදුකම වාතාශ්රය නිර්මාණයේ කොටසකි
අපද්රව්ය, දූවිලි හෝ දිරාපත් වූ ද්රව්ය එකතු වන විට වාතාශ්රය වල කාර්යක්ෂමතාව නැති විය හැක. අච්චු ඇඳීම සහ නඩත්තු ගොනුව මඟින් වාතාශ්රය ඇති ස්ථානය, ඒවා වායුගෝලයට සම්බන්ධ වන ආකාරය සහ කුහරයට හානි නොකර ඒවා පරීක්ෂා කරන ආකාරය පෙන්විය යුතුය. අවහිර වූ මාර්ගයක් සඳහා වන්දි ගෙවීමට පහර පීඩනය වැඩි කිරීමට පෙර මතුපිට ලුහුබැඳීම හෝ පිහිටීම අනුව වෙනස්කම් පුරවන්න.
ඉහළ ග්ලොස් වැඩ යනු වෙනම තාප ව්යාපෘතියකි
සීතල මෙවලම් මගින් තාපය ඉවත් කිරීමට අනුග්රහය දැක්විය හැකි අතර මතුපිට ප්රතිනිර්මාණයට වෙනස් කුහර-උෂ්ණත්ව උපාය මාර්ගයක් ඉල්ලා සිටිය හැක. 2023 සම-සමාලෝචනය කරන ලද අධ්යයනයකින් පාලිත උණුසුම සහ ජල සිසිලනය භාවිතා කරමින් එක් ABS මෝටර් රථ-ස්පොයිලර් නඩුවක් මත විචල්ය-උෂ්ණත්ව නිස්සාරණ පහර අච්චුව නිරූපණය කරන ලදී. එය විශේෂිත ප්රවේශයක් සඳහා සාක්ෂියක් මිස සෑම බෝතලයකම විවිධ තාප මෙවලම් භාවිතා කළ යුතු බවට සාක්ෂි නොවේ. පුස් සහ චක්රය එකට සැලසුම් කළ හැකි වන පරිදි කල් ඇතිව පෙනී සිටීම අවශ්ය වේ.
බෙල්ල නිමාවීම, පිඹීමේ ක්රමය සහ ඩීෆ්ලෑෂ් කිරීම එක් අතුරු මුහුණතකි
වසා දැමීමේ පද්ධතිය බෝතලයක මුදුනේ ක්රියාකාරී මානයන් සකසයි. තොප්පිය හෝ වසා දැමීමේ ඇඳීම, මුද්රා තැබීමේ මතුපිට, නූල් හෝ ස්නැප් විස්තරය, ටම්පර් විශේෂාංගය සහ අවසර ලත් ටිම් තත්ත්වය ලබා දෙන්න. පසුකාලීන මෙහෙයුමකදී නිමාව සෑදී ඇත්ද, ක්රමාංකනය කර තිබේද, නැවත සකස් කර තිබේද නැතහොත් කපා තිබේද යන්න තීරණය කරන්න. පාලිත ඇඳීම් සංශෝධනයකින් තොරව "සම්මත බෙල්ල" උපුටා නොගන්න.
පිඹින විධිවිධානයට මෙවලම ගලපන්න
ඉහළ පිඹීම, පහළ පිඹීම සහ ඉඳිකටු සැකසීම් වාතය සහ දෘඩාංග වෙනස් ලෙස ස්ථානගත කරයි. බ්ලෝ පින් එක බෙල්ල ක්රමාංකනය කිරීමට හෝ ෆ්ලෑෂ් හැසිරවීමට ද සහභාගී විය හැක. ආඝාතය, කේන්ද්රගත කිරීම, සිසිලනය, මුද්රා තැබීම සහ ගැටීම් නිෂ්කාශනයන් බෝතලයෙන් පමණක් අනුමාන කිරීමට අච්චු සාදන්නාට ඉඩ නොදී තෝරාගත් Kinggle යන්ත්රය සමඟ තහවුරු කරන්න.
එකම දත්ත වලට එරෙහිව පහළ මාපක පරීක්ෂා කරන්න
බෙල්ලක් පිරිසිදු පෙනුමක් ඇති නමුත් තවමත් කැප් යෙදීම හෝ මුද්රා තැබීම අසාර්ථක වේ. අච්චු අත්හදා බැලීම, කාන්දුවීම් පරීක්ෂා කිරීම සහ පිරවුම් රේඛා සුදුසුකම් වලදී කුමන දත්ත සහ මිනුම් භාවිතා කරන්නේද යන්න එකඟ වන්න. පිළිගැනීමේ වාර්තාවේ මිනුම් අනන්යතාවය සහ ක්රමාංකන තත්ත්වය ආරක්ෂා කරන්න. ස්වයංක්රීය ට්රයිමර් අච්චුවකින් පසු බෙල්ල වෙනස් කරන්නේ නම්, අච්චු නියැදිය පමණක් නොව නිමි තත්ත්වය පරීක්ෂා කරන්න.
මුල් සංසන්දනය: පුස්-සුදුසු පිරික්සුම සඳහා කිංගල් යන්ත්ර යොමු
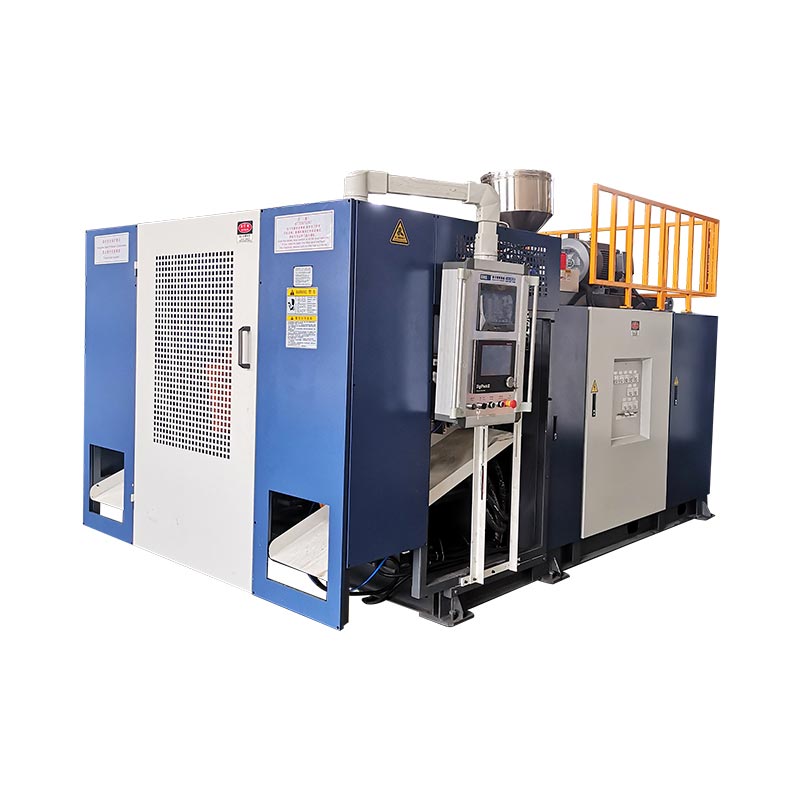
පහත වගුව වත්මන් Kinggle නිෂ්පාදන පිටු පහකින් අච්චු සම්බන්ධ ක්ෂේත්ර උපුටා ගනී. එය අඛණ්ඩ සහ සමුච්චිත යන්ත්ර දක්වා විහිදෙන අතර එමඟින් නාමික බහාලුම් ධාරිතාව මෙවලම්-අතුරුමුහුණත් ඇඳීමක් ප්රතිස්ථාපනය කළ නොහැක්කේ මන්දැයි ගැනුම්කරුවන්ට දැක ගත හැකිය.
| ප්රකාශිත ආකෘතිය | යන්ත්ර පන්තිය | උපරිම බහාලුම් යොමුව | අච්චු තහඩු ප්රමාණය (W×H) | ප්රකාශිත උපරිම අච්චු ප්රමාණය (W×H) | අච්චු ඝණකම පරාසය | කලම්ප බලය |
|---|---|---|---|---|---|---|
| KGB2L | අඛණ්ඩ, තනි නැවතුම්පළ | 2 එල් | 380 × 430 මි.මී | 360 × 380 මි.මී | 160-300 මි.මී | 40 kN |
| KGB5L | අඛණ්ඩ, තනි නැවතුම්පළ | 5 එල් | 368 × 450 මි.මී | 410 × 450 මි.මී | 200-310 මි.මී | 65 kN |
| KGB15L | අඛණ්ඩ, තනි නැවතුම්පළ | 15 එල් | 500 × 550 මි.මී | 580 × 500 මි.මී | 300-380 මි.මී | 165 kN |
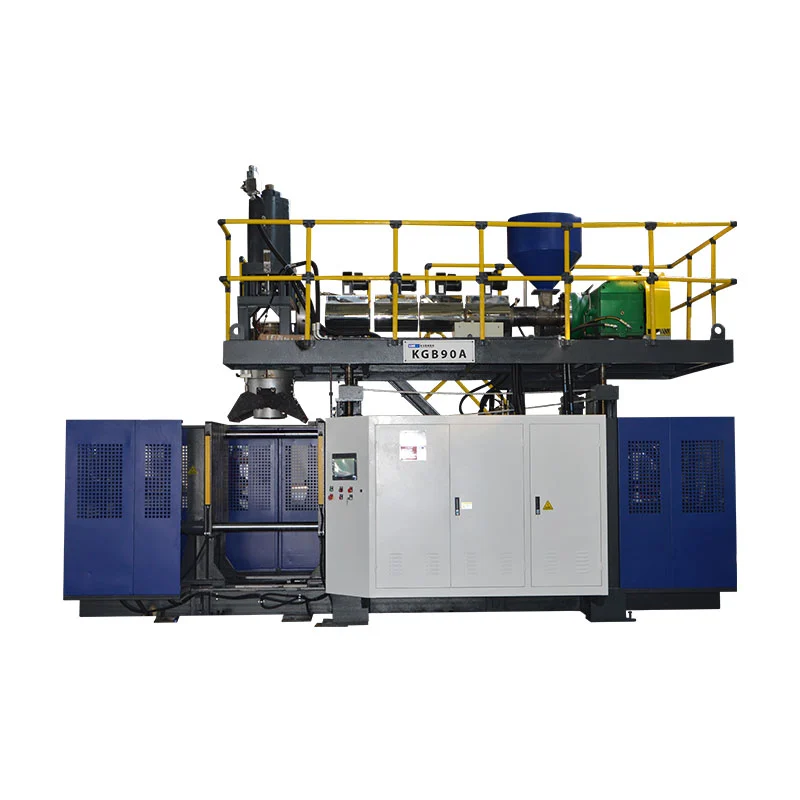
| KGB80A | සමුච්චකය, ස්ථාවර අච්චුව | 30 එල් | 750 × 860 මි.මී | 520 × 860 මි.මී | 360-420 මි.මී | 215 kN |
| KGB90A | සමුච්චකය, ස්ථාවර අච්චුව | 60 එල් | 960 × 980 මි.මී | 700 × 980 මි.මී | 460-550 මි.මී | 280 kN |
අච්චු මුදා හැරීමට පෙර වැදගත් වන සොයාගැනීම් තුනක්
පළමුව, ලීටර් අච්චු දිශානතිය නිර්වචනය නොකරයි.15L අඛණ්ඩ යොමුව 30L සමුච්චය යොමුවට වඩා පුළුල් නමුත් කෙටි උපරිම අච්චු පේළියක් ප්රකාශයට පත් කරයි. පරිමාව සමඟ වාස්තු විද්යාව සහ කොටස් හැඩය වැදගත් වේ.
දෙවනුව, අච්චු ඝණකම එහිම පරාසයක් ඇත.කුහරයක් ලැයිස්තුගත මුහුණත මානයන්ට ගැලපෙන අතර තවමත් අවසර ලත් ඝණකම හෝ විවෘත කිරීමේ සැලැස්මෙන් පිටත වැටේ. පසුතල, ඇතුළු කිරීම් සහ සිසිලන සම්බන්ධතා එකලස් කිරීමට එක් කරයි.
තෙවනුව, කලම්ප බලය නිෂ්පාදනයට සහ ක්රියාවලියට අයත් වේ.යන්ත්ර පිටු අගයක් ලබා ගත හැකි බලයක් මිස ලියුම් කවරය තුළ ඇති අච්චුවක් සුදුසු බවට සාක්ෂි නොවේ. ප්රක්ෂේපණය කරන ලද ප්රදේශය, පිඹින තත්ත්වයන්, pinch-off ඉල්ලුම සහ අච්චු ඉදිකිරීම සඳහා ඉංජිනේරු සමාලෝචනයක් අවශ්ය වේ.


අච්චු ද්රව්ය, ඇතුළු කිරීම් සහ මතුපිට නිමාව නිෂ්පාදන රාජකාරිය අනුගමනය කළ යුතුය
මෙවලම් ද්රව්ය තාප හුවමාරුව, යන්ත්රෝපකරණ, අලුත්වැඩියාව, ඇඳීම සහ පිරිවැය බලපායි. එය තෝරා ගැනීමට නිෂ්පාදන පරිමාව පමණක් ප්රමාණවත් නොවේ. දුම්මල, මතුපිට පිරිවිතර, පින්ච්-ඕෆ් තීරුබදු, උල්ෙල්ඛ හෝ විඛාදන තත්ත්වයන්, චලනය වන විශේෂාංග, නඩත්තු කිරීමේ හැකියාව සහ පිළිගත් අලුත්වැඩියා උපාය මාර්ගය සලකා බලන්න.
මූලික අච්චු ද්රව්ය
නිශ්චිත මිශ්ර ලෝහය හෝ ශ්රේණිය, අදාළ වන තාප පිරියම් කිරීම, කුහරය-නිෂ්පාදන ක්රමය සහ තාප-නිර්මාණ පදනම සඳහා විමසන්න. "ඇලුමිනියම් අච්චුව" හෝ "වානේ අච්චුව" සංසන්දනය කිරීම සඳහා ඉතා පුළුල් වේ.
ප්රතිස්ථාපනය කළ හැකි ඇතුල් කිරීම්
ගෙල, pinch-off, wear, නූල් හෝ වාතාශ්රය ඇතුළු කිරීම් මඟින් නඩත්තුව දේශීයකරණය කළ හැකි අතර ඉල්ලුම් කරන අංගයකින් වෙනස් ද්රව්යයකට ඉඩ දිය හැකිය. ඇතුළත් කිරීම් හඳුනා ගැනීම සහ අමතර විෂය පථය වාර්තා කරන්න.
වයනය සහ කැටයම්
කලා කෘති ගොනු, දිශානතිය, ගැඹුර/පෙනුම පිළිගැනීම, වාතාශ්රය අන්තර්ක්රියා සහ සංශෝධන පාලනය සඳහන් කරන්න. ක්රියාවලිය ඉල්ලා සිටින මතුපිට ප්රතිනිෂ්පාදනය කරන ආකාරය තහවුරු කරන්න.
ආරක්ෂාව සහ ගබඩා කිරීම
පිරිසිදු කිරීම, අනුමත විඛාදන ආරක්ෂණය, ජලය බැසයාම, ප්රවාහන අගුල්, එසවුම් ස්ථාන සහ ගබඩා කොන්දේසි නිර්වචනය කරන්න. අක්රිය කාලය තුළ ජල මාර්ග සහ පෘෂ්ට පෘෂ්ඨ සංරක්ෂණය කරන්න.
මෙවලම් නිෂ්පාදකයාගේ ද්රව්යමය නිර්දේශය එහි උපකල්පන සහ බැහැර කිරීම් සඳහන් කළ යුතුය. උද්ධෘත දෙකක් සංසන්දනය කිරීමේදී, දෙකම එකම ඇතුළු කිරීමේ ද්රව්ය, සිසිලන විෂය පථය, කැටයම්, මතුපිට නිමාව, හෝස්, සවිකෘත, එසවුම් දෘඩාංග, අත්හදා බැලීමේ වැඩ සහ අමතර ඇඳුම් කොටස් ඇතුළත් දැයි පරීක්ෂා කරන්න.
කර්මාන්තශාලා අත්හදා බැලීම: අච්චුව නැවත නැවතත් කළ හැකි ක්රියාවලියක් ලෙස ඔප්පු කරන්න
පළමු පිළිගත හැකි බෝතලයක් මඟින් පද්ධතියට එක් වරක් කොටස සෑදිය හැකි බව ඔප්පු කරයි. නිෂ්පාදන පිළිගැනීම සඳහා සොයා ගත හැකි කොන්දේසි සහිත ස්ථාවර ධාවනයක් අවශ්ය වේ. පහත කාර්ය ප්රවාහය නිර්දේශිත සාක්ෂි ව්යුහයකි, සෑම Kinggle ව්යාපෘතියක්ම දැනටමත් එකම ප්රොටෝකෝලය භාවිතා කරන බවට ප්රකාශයක් නොවේ.
- අනන්යතාවය තහවුරු කරන්න.පටිගත කිරීමේ යන්ත්රය, අච්චුව, ඇතුළු කිරීම්, ඩයි ටූලින්, ද්රව්ය ශ්රේණිය/කොටස්, වර්ණය හෝ නැවත ඇඹරීමේ තත්ත්වය සහ වට්ටෝරු සංශෝධනය.
- කොන්දේසි ස්ථාවර කරන්න.ක්රියාවලිය එකඟ වූ තත්ත්වයට පැමිණීමෙන් පසු සත්ය උෂ්ණත්වයන්, සිසිලනය-ජල සැපයුම/ආපසු හැරීම, පහර තත්ව සහ චක්ර අවධීන් වාර්තා කරන්න.
- මෙවලම පරීක්ෂා කරන්න.වෙන්වීමේ-රේඛාව වැසීම, පෙළගැස්වීම, ජලය සහ වාතය කාන්දු වීම, වාතාශ්රය තත්ත්වය, pinch-off මතුපිට සහ ආරක්ෂිත චලනය පරීක්ෂා කරන්න.
- ස්ථානය අනුව නියැදිය.බර කිරා බැලීම, බිත්ති මැනීම, කැපීම සහ ක්රියාකාරී පරීක්ෂාව හරහා කුහරය, පිටවන ස්ථානය සහ ස්ථාන අනන්යතාවය තබා ගන්න.
- නිමි තත්ත්වය මැන බලන්න.රීමිං, පන්ච්, ඩිෆ්ලෑෂ් හෝ වෙනත් ඇතුළත් කර ඇති නිම කිරීමේ පියවරවල බලපෑම් ඇතුළත් කරන්න.
- සියලුම පාඩු වාර්තා කරන්න.එකඟ වූ කවුළුව තුළ ලොග් ප්රතික්ෂේප කිරීම, නැවතුම්, අනතුරු ඇඟවීම්, අතින් නිවැරදි කිරීම් සහ පහළට බාධා කිරීම්.
- මූලික රේඛාව සුරකින්න.ඇඳීම් සංශෝධනය, වට්ටෝරුව, ඡායාරූප, මිනුම්, මිනුම් සහ විවෘත නිවැරදි කිරීමේ ක්රියා එකට අනුමත කරන්න.
වට්ටෝරුව වෙනස් කිරීමට පෙර රටා හඳුනා ගන්න
| නිරීක්ෂණය කළ රටාව | පරීක්ෂා කිරීමට මෙවලම් හෝ සැකසුම් ප්රදේශ | එකතු කිරීමට සාක්ෂි |
|---|---|---|
| දුර්වල හෝ නොගැලපෙන වලිග වෑල්ඩය | පැරිසන් පිහිටීම, පින්ච් විස්තරය, අච්චුව වසා දැමීම, දේශීය උෂ්ණත්වය, ෆ්ලෑෂ් සහනය සහ නිශ්ශබ්ද කිරීම | ස්ථාන-ලේබල් කරන ලද වෑල්ඩින් සාම්පල, දළ ස්කන්ධය, සමීප අනුපිළිවෙල සහ ක්රියාකාරී පරීක්ෂණය |
| දුර්වල වයනය හෝ අසම්පූර්ණ විස්තර | වාතාශ්රය, සිරවී ඇති වාතය පිහිටීම, කුහරයේ තත්ත්වය, පැරිසන් සම්බන්ධතා සහ උෂ්ණත්වය | දෝෂ සිතියම, වාතාශ්රය පරීක්ෂා කිරීම, සත්ය ක්රියාවලි තත්වයන් සහ කුහරය ඡායාරූප |
| පිටකිරීමෙන් පසු Warpage | බිත්ති බෙදා හැරීම, සිසිලන ශේෂය, පිටකිරීමේ කාලය, හැසිරවීම සහ පසු සිසිලනය | පරිපථය මගින් උෂ්ණත්වය/ප්රවාහය, කාලානුරූපී මාන චෙක්පත් සහ බිත්ති සිතියම |
| එක පැත්තකින් ෆ්ලෑෂ් | පෙළගැස්ම, තහඩු සමාන්තරකරණය, කොටස් මතුපිට, අච්චු සවි කිරීම සහ පැරිසන් කේන්ද්රගත කිරීම | ස්ථාන ඉතිහාසය, වසා දැමීම් පරීක්ෂාව සහ නිවැරදි කිරීමට පෙර/පසු නැවත නැවත කොටස් |
| මන්දගාමී හෝ විචල්ය චක්රය | සිසිලන පරිපථ සීමා කිරීම, උණුසුම් කලාප, කොටස් ඝනකම, වාතාශ්රය සහ පහළට ප්රමාද වීම | සයිකල්-අදියර වේලාවන්, සැපයුම්/ආපසු කොන්දේසි සහ නැවතුම් ලොගය |
කිංගල් භාවිතා කරන්නHMI සාක්ෂි කාර්ය ප්රවාහයඅනතුරු ඇඟවීම් හෝ අනුපිළිවෙල වෙනස්වීම් පුස් ගැටලුවක් සමඟ ඇති වූ විට. අනුමත පරීක්ෂණ ස්ථාන වෙත රැගෙන යන්නවැළැක්වීමේ නඩත්තු සැලැස්මකොටසේ ගුණාත්මක භාවය ප්ලාවනය වන තෙක් බලා සිටීම වෙනුවට.
පුස් RFQ සහ සැලසුම්-සමාලෝචන පිරික්සුම් ලැයිස්තුව
- පාලිත 2D/3D කොටස් ගොනුව, සංශෝධනය, ධාරිතාව, උපරිම මානයන් සහ අපේක්ෂිත අන්තර්ගතය.
- වසා දැමීම සහ බෙල්ල අවසන් කිරීම ඇඳීම, කැප් සාම්පල, මුද්රා තැබීමේ දත්ත සහ නිමි කප්පාදු තත්ත්වය.
- නිශ්චිත දුම්මල ශ්රේණිය, වර්ණය/ආකලන, regrind/PCR සැලැස්ම සහ ද්රව්ය-සැපයුම්කරු තොරතුරු.
- නිමි බර, ඇස්තමේන්තුගත දළ පැරිසන් සහ ෆ්ලෑෂ් මාර්ගය.
- පරීක්ෂණ ක්රම සහ පිළිගැනීමේ සීමාවන් සහිත විවේචනාත්මක බිත්ති සහ මාන ස්ථාන.
- කාන්දු වීම, වැටීම, ඉහළ පැටවීම, ව්යවර්ථය, පාරිසරික හෝ වෙනත් ව්යාපෘති-විශේෂිත ක්රියාකාරී පරීක්ෂණ.
- යන්ත්ර ආකෘතිය, දුම්රිය ස්ථානය සහ කුහර ගණන, ඩයි-හෙඩ් අවුට්ලට් සැලැස්ම සහ පැරිසන් මධ්යස්ථාන දුර.
- ප්ලැටෙන්/සවි කිරීම් අතුරු මුහුණත, අච්චු ලියුම් කවරය, ඝණකම, විවරය, කලම්ප සහ පිඹින ලද සැකැස්ම.
- වෙන්වීමේ රේඛාව, පින්ච්-ඕෆ්, ෆ්ලෑෂ් සාක්කුව, බෙල්ල ඇතුළු කිරීම, වාතාශ්රය, සිසිලන පරිපථ සහ මතුපිට නිමාව.
- පිටතට ගැනීම, කැපීම, කාන්දුවීම් පරීක්ෂා කිරීම, සම්ප්රේෂණය කිරීම සහ සීරීම් හැසිරවීමේ අතුරුමුහුණත්.
- මෙවලම් ද්රව්ය, ශ්රේණි ඇතුළු කිරීම, අදාළ තැන්වල තද බව/ප්රතිකාර, අමතර කොටස් සහ අලුත්වැඩියා ක්රමය.
- පරීක්ෂණ ද්රව්ය ප්රමාණය, ධාවන කාලය, සාම්පල, මිනුම්, දත්ත වාර්තාව සහ පිළිගැනීමේ වගකීම.
- සාමාන්ය සැකැස්ම, ඉසිලීමේ ස්ථාන, අච්චු ස්කන්ධය/ගුරුත්වාකර්ෂණ මධ්යස්ථානය සහ අනුමත වෙනස් කිරීමේ ක්රියා පටිපාටිය.
- විෂය මායිම: පුස්, ඩයි ටූල්, සවිකෘත, හෝස්, ඇඳීම්, පුහුණුව, ඇසුරුම්කරණය සහ ගැනුම්කරු විසින් සපයන ලද අයිතම.
කර්මාන්තශාලා සේවා සඳහා, අවසාන පුස් පරිපථ සහ පිඹින සැකැස්ම කිංගල් වෙත සම්බන්ධ කරන්නඋපයෝගිතා සහ පිරිසැලසුම් සැලසුම් මාර්ගෝපදේශය. යන්ත්ර පන්තිය සහ නිෂ්පාදන අනුපිළිවෙල සඳහා, භාවිතා කරන්නඅඛණ්ඩ නිස්සාරණ පහර අච්චු මාර්ගෝපදේශයඅවසාන කොටස සඳහා ඇකියුමිලේටර් වේදිකාවක් අවශ්යද යන්න තහවුරු කරන්න.
නිතර අසන ප්රශ්න
බ්ලෝ මෝල්ඩින් ඩයි හෙඩ් එකක් සහ බ්ලෝ මෝල්ඩින් එකක් අතර වෙනස කුමක්ද?
අච්චු කිරීමට පෙර ඩයි හෙඩ් උණු කළ පැරිසන් සාදයි. පහර අච්චුව එම පැරිසන් වටා වසා, එය මුද්රා තබා, හමන වාතය ලබා, කොටස සිසිල් කර එහි බාහිර හැඩය නිර්වචනය කරයි. ඒවා වෙනම නමුත් සම්බන්ධිත මෙවලම් පද්ධති වේ.
නිස්සාරණ පහර අච්චුවක් නිර්මාණය කිරීමට අවශ්ය තොරතුරු මොනවාද?
පාලිත කොටස සහ වසා දැමීමේ ඇඳීම්, දුම්මල ශ්රේණිය, නිමි සහ දළ පැරිසන් බර, තීරණාත්මක බිත්ති සහ මානයන්, ක්රියාකාරී පරීක්ෂණ, ප්රතිදාන ඉලක්කය, යන්ත්ර අතුරුමුහුණත, කුහර සැලැස්ම, කප්පාදු කිරීමේ ක්රමය සහ කර්මාන්තශාලා උපයෝගිතා ලබා දෙන්න.
නිස්සාරණ පහර අච්චු ගැසීමේදී පින්ච්-ඕෆ් සැලසුම වැදගත් වන්නේ ඇයි?
පින්ච්-ඕෆ් උණුසුම් පැරිසන් ද්රව්ය සම්පීඩනය කර මුද්රා තබන අතර ෆ්ලෑෂ් වෙන් වන්නේ කොතැනද යන්න නිර්වචනය කිරීමට උපකාරී වේ. එහි ජ්යාමිතිය ද්රව්ය, පැරිසන් ඝනකම, පුස් වැසීම, උෂ්ණත්වය, ෆ්ලෑෂ් සහනය සහ නිශ්ශබ්ද කිරීම සමඟ අන්තර්ක්රියා කරයි, එබැවින් එය සත්ය ව්යාපෘතියේ වලංගු විය යුතුය.
නිස්සාරණ පහර අච්චුවකට වාතාශ්රය අවශ්ය වන්නේ ඇයි?
ප්රසාරණය වන පැරිසන් සහ කුහරය අතර වාතය සිර විය හැක. වාතාශ්රය එයට ගැලවීමේ මාර්ගයක් ලබා දෙන අතර එමඟින් පැරිසන්ට අච්චු මතුපිට සම්බන්ධ කර අපේක්ෂිත හැඩය සහ විස්තර ප්රතිනිෂ්පාදනය කළ හැකිය.
සිසිලන නාලිකා පහර අච්චු චක්ර කාලයට බලපාන්නේ කෙසේද?
පිළිගත නොහැකි විරූපණයකින් තොරව කොටස මුදා හැරිය හැකි වන තෙක් සිසිලන පරිපථ තාපය ඉවත් කරයි. මන්දගාමී උණුසුම් කලාපයට චක්රය සීමා කළ හැකිය, එබැවින් පරිපථ සැකැස්ම, ප්රවාහය, උෂ්ණත්වය, අච්චු ද්රව්ය සහ බිත්ති බෙදාහැරීම එකට ඇගයීමට ලක් කළ යුතුය.
පවතින බ්ලෝ අච්චුවක් වෙනත් යන්ත්රයකට ගැලපේද?
සමහර විට, නමුත් එය උපකල්පනය නොකරන්න. පුස් පළල, උස, ඝනකම, ස්කන්ධය, සවිකිරීම, විවෘත කිරීම, කලම්ප, බ්ලෝ-පින් පිහිටීම, උපයෝගිතා, පිටතට ගෙනයාමේ මාර්ගය, ඩයි-හෙඩ් පෙළගැස්ම සහ ලැබීමේ යන්ත්රයට එරෙහිව පාලනයන් පරීක්ෂා කරන්න.
මම ඇලුමිනියම් හෝ වානේ පිඹින අච්චුවක් තෝරා ගත යුතුද?
තේරීම රඳා පවතින්නේ තාප ක්රියාකාරිත්වය, නිෂ්පාදන රාජකාරි, දුම්මල, මතුපිට සහ ඇඳුම් අවශ්යතා, උපාය මාර්ග ඇතුළත් කිරීම, අලුත්වැඩියා කිරීමේ හැකියාව, ඊයම් කාලය සහ පිරිවැය මත ය. ලෝහ නාමයෙන් පමණක් තෝරාගැනීමට වඩා නිශ්චිත ශ්රේණියේ සහ සැලසුම් උපකල්පන සඳහා විමසන්න.