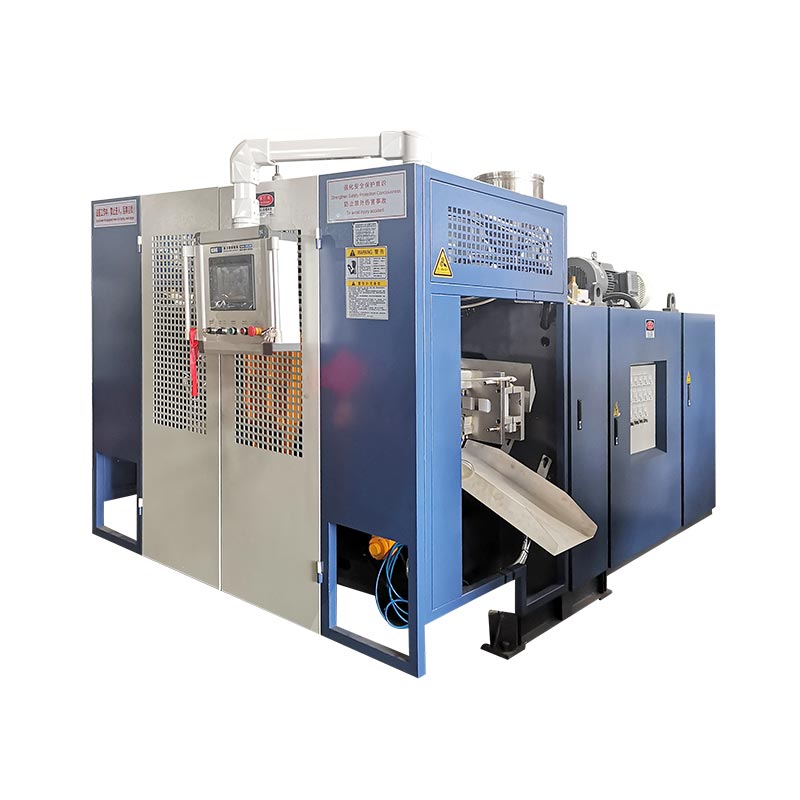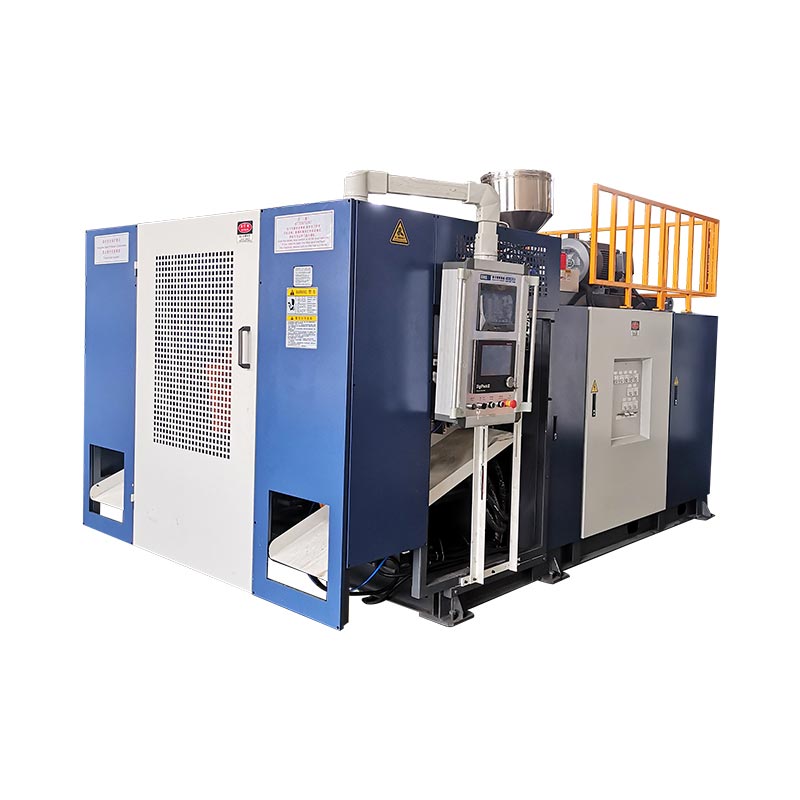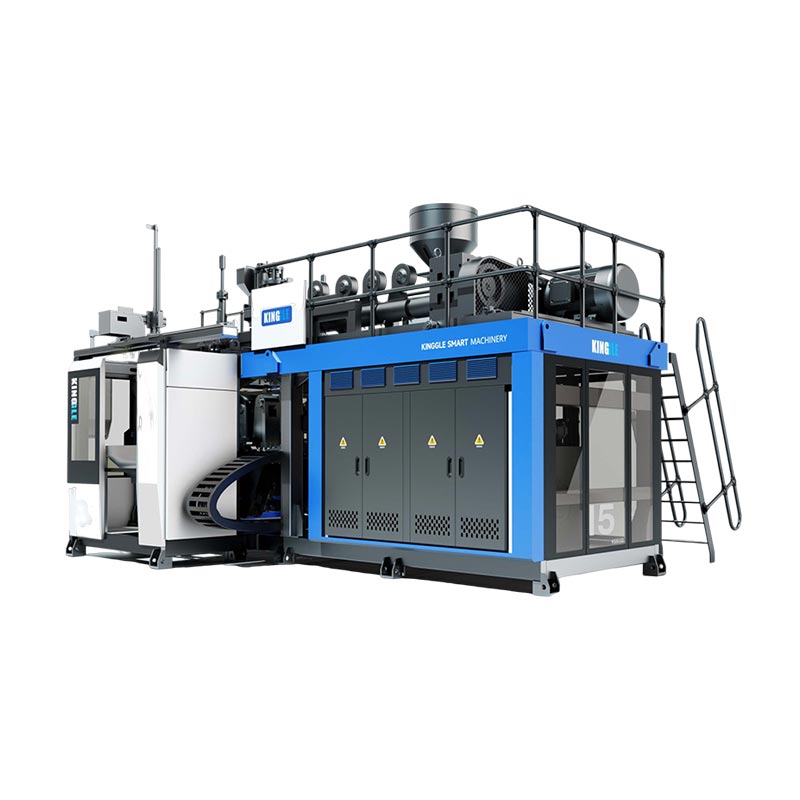

1000L IBC පිඹින යන්ත්රයක් ප්ලාස්ටික් අභ්යන්තර භාජනය සාදයි. එය විසින්ම සම්පූර්ණ IBC ඔප්පු කරන්නේ නැත. අනුමත අභ්යන්තර බෝතලය, කූඩුව, පැලට්, වසා දැමීම්, ද්රව්ය පද්ධතිය, අච්චුව, පහළ එකලස් කිරීම සහ අවශ්ය පැකේජ පරීක්ෂණවලට එරෙහිව යන්ත්රය තෝරා පිළිගන්න.
විශාල ධාරිතාව IBC ව්යාපෘතියක් යන්ත්ර ප්රමාණයේ අභ්යාසයක් මෙන් පෙනේ. දුෂ්කර කාර්යය අතුරුමුහුණත්වල පිහිටා ඇත. ඉහළ විවරය වසා දැමීම සපුරාලිය යුතුය. පහළ අලෙවිසැල කපාට සහ කූඩු ප්රවේශය සපුරාලිය යුතුය. අච්චු කරන ලද ශරීරය නිවැරදිව කොට්ටය මත වාඩි විය යුතුය. කූඩුව හානිදායක සම්බන්ධතා ඇති නොකර අභ්යන්තර භාජනය ආරක්ෂා කළ යුතුය.
මෙම මාර්ගෝපදේශය එම අතුරුමුහුණත් යන්ත්ර ආදාන සහ කර්මාන්තශාලා පරීක්ෂණ සාක්ෂි බවට පත් කරයි. එය කිංගල් හි වත්මන් 1000L IBC වේදිකාව ප්රකාශිත උපකරණ යොමුව ලෙස භාවිතා කරයි.

නිෂ්පාදිතය එක එකලස් පද්ධතියකි
අභ්යන්තර බෝතලය කූඩුව, පැලට්, කපාට සහ පිරවුම් සම්බන්ධතාවයට ගැලපේ.
හිස, පැරිසන් පැතිකඩ, අච්චුව සහ සිසිලනය අනුමත බිත්ති සිතියම සාදයි.
පිටතට ගැනීම, කැපීම, එකලස් කිරීම සහ පරීක්ෂා කිරීම අවශ්ය පිළිගත් ප්රතිදානය පවත්වා ගනී.
අත්හදා බැලීම සෑම පිළිගත් ඒකකයක්ම ද්රව්ය, සැකසුම්, මිනුම් සහ පරීක්ෂණ ප්රතිඵල වෙත සම්බන්ධ කරයි.
KGB1000L-IBC, එහි පිරිවිතර වගුව භාවිතා කරන අතරතුරKGS1000L-IBC. වියළි චක්ර පේළිය ද පෙන්වයිලීටර් 150, භාවිතා කළ හැකි අනුපාතයක් නොවේ. සජීවී පිටුව සහ උපුටා දැක්වීම එක් තහවුරු කළ ආකෘති කේතයක් සහ ප්රතිදාන ඒකකයක් භාවිතා කරන තෙක් මෙම ලිපිය උපකරණ Kinggle 1000L IBC වේදිකාව ලෙස හඳුන්වයි.1000L IBC බ්ලෝ මෝල්ඩින් යන්ත්රය සපයන්නේ කුමක් දැයි නිර්වචනය කරන්න
බ්ලෝ මෝල්ඩින් යන්ත්රය ප්ලාස්ටික් ශරීරය සාදයි. IBC පාරිභාෂිතයේ, එම ශරීරය බොහෝ විට අභ්යන්තර බෝතලය, අභ්යන්තර බහාලුම්, ලයිනර් හෝ අභ්යන්තර භාජනය ලෙස හැඳින්වේ. වෙළඳපල අනුව සෙවුම් භාෂාව වෙනස් වේ. තාක්ෂණික ගිවිසුම එක් පාලිත පදයක් භාවිතා කළ යුතුය.
සම්පූර්ණ සංයුක්ත IBC එකක එම අච්චු කරන ලද ශරීරයට වඩා වැඩි ප්රමාණයක් අඩංගු වේ. පිටත ව්යුහයට ලෝහ කූඩුවක් සහ පැලට් එකක් ඇතුළත් විය හැකිය. වසා දැමීම්, ගෑස්කට්, පහළ විසර්ජන කපාටයක්, ලේබල් සහ හඳුනාගැනීමේ සලකුණු පැකේජය සම්පූර්ණ කරයි. එකලස් කිරීමේ උපකරණ සහ පරීක්ෂණ මධ්යස්ථාන අච්චු කුටියෙන් පිටත අසුන් ගත හැකිය.
වෙනස ප්රායෝගික බලපෑමක් ඇති කරයි. යන්ත්ර සැපයුම්කරුට වාත්තු කිරීමේ ක්රියාවලිය සහ එකඟ වූ අත්හදා බැලීමේ ඇතුළත් මානයන් ඔප්පු කළ හැකිය. සම්පූර්ණ IBC හිමිකරු විසින් සපයන ලද සියලුම සංරචක එකට ක්රියා කරන බව ඔප්පු කළ යුතුය. කූඩුව, පැලට් හෝ කපාට වෙනත් සැපයුම්කරුවෙකුගෙන් පැමිණෙන්නේ නම්, ගැනුම්කරුට සමාගම් හරහා අතුරු මුහුණත් පාලනයක් අවශ්ය වේ.
වත්මන් එක්සත් ජනපද නීති පැහැදිලි උදාහරණයක් සපයයි.49 CFR 178.707සංයුක්ත IBC විස්තර කරන්නේ ප්ලාස්ටික් අභ්යන්තර භාජනයක් සහිත දෘඩ පිටත ඇසුරුමක් ලෙසය. එහි අභ්යන්තර භාජනය සහ පිටත ඇසුරුම් ඒකාබද්ධ පැකේජයක් සාදයි. අභ්යන්තර භාජනය බාහිර ඇසුරුම් වලින් තොරව එහි අඩංගු කිරීමේ කාර්යය ඉටු කිරීමට අදහස් නොකරන බව ද එය පවසයි.
එම රීතිය වෙළඳපොළට විශේෂිත වූ නමුත් ඉංජිනේරු පාඩම හොඳින් ගමන් කරයි. වාණිජ නිෂ්පාදනය එකලස් කරන ලද IBC එකක් නම් ඇතුළත බෝතලය හුදකලාවෙන් පිළිගන්න එපා. නිෂ්පාදන කූඩුව, පැලට්, ඉහළ වසා දැමීම, කපාට සහ ගෑස්කට් සුදුසුකම් සැලැස්මට ගෙන එන්න.
උපුටා දැක්වීමේ යන්ත්ර-සැපයුම්කරු මායිම සඳහන් කළ යුතුය. සපයන ලද අච්චුව, රොබෝව, deflashing, කාන්දු පරීක්ෂක, වාහක සහ එකලස් කිරීමේ මෙවලම් නම් කරන්න. සියලුම ගැනුම්කරු විසින් සපයන ලද සංරචක සහ සේවාවන් සලකුණු කරන්න. වර්ණවත් මායිම් ඇඳීම "සම්මත උපාංග" දිගු ලැයිස්තුවකට වඩා ප්රයෝජනවත් වේ.
එක් චිත්රයක් මත අභ්යන්තර බෝතලය, කූඩුව, පැලට් සහ කපාටය පාලනය කරන්න
අභ්යන්තර බෝතල් ඇඳීම එහි බාහිර මානයන් නතර නොකළ යුතුය. බෝතලය IBC හි ඉතිරි කොටස් හමුවන ආකාරය එය පෙන්විය යුතුය. අනුමත සංරචක ඇඳීම් වෙත යොමු කිරීම් සමඟ එක් අතුරු මුහුණත් පාලන ඇඳීමක් සාදන්න.
ඉහලින් පටන් ගන්න. පිරවුම් විවරය, නූල් හෝ වසා දැමීමේ අතුරු මුහුණත, මුද්රා තැබීමේ මුහුණ, කැප් නිෂ්කාශනය සහ කූඩු ප්රවේශය වාර්තා කරන්න. කූඩුවට සාපේක්ෂව ඉහළ මතුපිට උස එකතු කරන්න. වසා දැමීමක් එහි ම මාපකය සපුරාලිය හැකි නමුත් ඇතුළත බෝතලය ඉතා ඉහළ හෝ ඉතා පහත් වූ විට ස්ථාපනය කිරීමට අපහසු වේ.
පහළ පිටවන ස්ථානයට යන්න. කූඩුව හරහා පිටවන මධ්ය රේඛාව, කෝණය, ආධාරක, කපාට සම්බන්ධතාවය සහ නිෂ්කාශනය පෙන්වන්න. පැලට් සම්බන්ධතාවය ඇතුළත් කරන්න. උණුසුම් බෝතලය සිසිලනය අතරතුර හැඩය වෙනස් විය හැක, එබැවින් එකඟ වූ සමීකරණ කාලයෙන් පසු අතුරු මුහුණත මැන බලන්න.
කූඩු සම්බන්ධතා සිතියම්ගත කරන්න. කෙළවරේ රේඩිය, පැනල් කලාප සහ ඕනෑම දේශීය ආධාරක සලකුණු කරන්න. පිරවූ ඒකකය හසුරුවන විට හෝ ගොඩගැසූ විට සම්බන්ධතාව වෙනස් විය හැක. අභ්යන්තර බෝතලය සැලසුම වාඩි වීමට අපේක්ෂා කරන ස්ථානයේ වාඩි විය යුතුය. එය ආධාරය සඳහා අහම්බෙන් ඇති වූ පිපිරීමක් මත රඳා නොසිටිය යුතුය.
| අතුරු මුහුණත | පාලිත සාක්ෂි | යන්ත්රය හෝ අච්චු තීරණය |
|---|---|---|
| ඉහළ විවෘත කිරීම සහ වසා දැමීම | චිත්ර ඇඳීම, මුද්රා තැබීමේ මුහුණ, මානය සහ කැප් නිෂ්කාශනය අවසන් කරන්න | බෙල්ලේ මෙවලම්, පහර සැකසීම, සිසිලනය සහ කැපීම |
| පහළ පිටවීම සහ කපාටය | මධ්ය රේඛාව, කෝණය, ආධාරක, ගෑස්කට් සහ කූඩු ප්රවේශය | අච්චු ඇතුල් කිරීම, දේශීය බිත්ති පැතිකඩ, සිසිලනය සහ නිමාව |
| පිටත කූඩුව | අභ්යන්තර ලියුම් කවරය, දුම්රිය ස්ථාන සහ බෝතල් සම්බන්ධතා කලාප | බෝතල් ජ්යාමිතිය, බිත්ති සිතියම සහ මුදා හැරීමේ තත්ත්වය |
| පැලට් හෝ පදනම | Locator ජ්යාමිතිය, ආධාරක මතුපිට සහ හැසිරවීමේ නිෂ්කාශනය | මූලික පුස් හැඩය, පිටතට ගැනීමේ ආධාරක සහ පශ්චාත් සිසිලන සවිකිරීම |
| ලේබල් කිරීම සහ ප්රදේශ සලකුණු කිරීම | පැතලි බව, පිහිටීම සහ අවශ්ය හඳුනා ගැනීම | අච්චු මතුපිට, බිත්ති පැතිකඩ සහ පහළට හැසිරවීම |
එක් එක් අතුරු මුහුණත අංක කරන්න. අච්චු ඇඳීම, පරීක්ෂණ සැලැස්ම සහ කර්මාන්තශාලා අත්හදා බැලීම් වාර්තාවේ එකම සංඛ්යා භාවිතා කරන්න. එක් මානයක් අසාර්ථක වූ විට, කණ්ඩායමට එය කුමන ඇඳීම් පාලනය කරන්නේද යන්න ගැන තර්ක නොකර මෙවලම්, සිසිලනය, ඉවත් කිරීම හෝ එකලස් කිරීම වෙත එය සොයා ගත හැක.
කිංගල්ගේවිකුණුම් ක්රියාවලියනිෂ්පාදන ඡායාරූප, ඇඳීම්, බර, ප්රමාණය, ද්රව්ය, ඝනකම, ප්රතිදානය සහ රසායනික ප්රතිරෝධය ඉල්ලා සිටියි. IBC ව්යාපෘතියක් සඳහා, එම පැකේජයට කූඩුව, පැලට්, කපාට සහ වසා දැමීමේ ඇඳීම් එක් කරන්න.
ප්රකාශිත 1000L යන්ත්ර කවරය වැඩිපුර කියවීමෙන් තොරව කියවන්න
කිංගල්ගේ1000L IBC නිෂ්පාදන පිටුවසංසන්දනාත්මක ලියුම් කවරය සපයයි. එය 1000 L උපරිම බහාලුම් පන්තියක්, 55 t යන්ත්රයක් සහ 9.5 by 5.1 by 6.5 m යන්ත්ර ප්රමාණය ලැයිස්තුගත කරයි. අවසාන පිරිසැලසුමට තවමත් ප්රවේශය, නඩත්තුව සහ සහායක ඉඩ අවශ්ය වේ.
පොදු කලම්ප වගුවේ 1000 kN, 1800 x 1600 mm තහඩුවක් සහ උපරිම අච්චු ප්රමාණය 1600 x 1500 mm දක්වා ඇත. එය 1200 සිට 1400 mm දක්වා පුස් ඝනකම පරාසයක් ලබා දෙයි. මෙම සංඛ්යා මුල් පුස්-සුදුසු සමාලෝචනයකට සහය දක්වයි. ඔවුන් සම්පූර්ණ අච්චු එකලස් කිරීමේ ඇඳීම ප්රතිස්ථාපනය නොකරයි.
නිස්සාරණ කොටස 32 L / D අනුපාත සහිත 100 mm ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කරයි. ප්රකාශිත HDPE ද්රවාංක ධාරිතාව එක් ඉස්කුරුප්පුවකට කිලෝග්රෑම් 180 කි. ඩයි-හෙඩ් කොටසෙහි 45 L සමුච්චකය සහ 33 kg PE සමුච්චකය-බර සඳහනක් ලැයිස්තුගත කරයි.
| ප්රකාශිත අයිතමය | වෙබ් අඩවියේ වටිනාකම | අවශ්ය ව්යාපෘති පරීක්ෂාව |
|---|---|---|
| බහාලුම් පන්තිය | ලීටර් 1000 | අනුමත අභ්යන්තර බෝතලය, දළ වෙඩි තැබීම, අච්චුව සහ ඉවත් කිරීමේ මාර්ගය |
| යන්ත්රයේ ප්රමාණය සහ බර | 9.5 x 5.1 x 6.5 m; 55 ටී | අවසාන GA ඇඳීම, අත්තිවාරම, ප්රවාහන බෙදීම සහ එසවීමේ සැලැස්ම |
| කලම්ප බලය | 1000 kN | ප්රක්ෂේපිත ප්රදේශය, පිඹින පීඩනය, pinch-off සහ margin |
| උපරිම අච්චු ප්රමාණය | 1600 x 1500 මි.මී | සම්පූර්ණ අච්චුව, බහුවිධ, හෝස්, චලනය වන කොටස් සහ රොබෝ නිෂ්කාශනය |
| අච්චු ඝණකම | 1200 සිට 1400 මි.මී | සංවෘත තොග සහ තහඩු අතුරුමුහුණත |
| ඉස්කුරුප්පු ඇණ | 100 mm x 2; 32 L/D | ස්ථර ව්යුහය, දුම්මල ශ්රේණි සහ සත්ය ඇණවුම් කළ දියවන මාර්ගය |
| ප්රකාශිත HDPE දියවන ධාරිතාව | 180 kg/h x 2 | අනුමත සූත්රගත කිරීම සමඟ ස්ථාවර ප්රතිසාධනය |
| සමුච්චය යොමු | 45 L; 33 kg PE | දළ පැරිසන් ස්කන්ධය, රක්ෂිතය, දුම්මල පදනම සහ පැතිකඩ |
| වාතය පිඹින්න | 0.8 MPa; 2 m³/min | යන්ත්රයේ උපරිම ප්රවාහය, ග්රාහකයා, වාතයේ ගුණාත්මකභාවය සහ පීඩනය |
| සිසිල් ජලය | 0.3 MPa; 120 L/min | උෂ්ණත්වය, තාප බර, ජල ගුණාත්මකභාවය සහ පරිපථ සමතුලිතතාවය |
| ප්රකාශිත බල යොමුව | 110 සිට 150 kW සාමාන්යය | මිනුම් සීමාව, නිෂ්පාදන, සැකසුම් සහ පිළිගත් ප්රතිදානය |
පිටුවේ වියළි චක්ර පේළිය දැනට පෙන්වයිලීටර් 150. ලීටර් යනු චක්රීය අනුපාතයක් නොවේ. එම පේළිය පැයකට කෑලි 150ක් හෝ වෙනත් ප්රතිදානයක් බවට පත් නොකරන්න. උද්ධරණයේ අපේක්ෂිත අංකය සහ ඒකකය තහවුරු කිරීමට කිංගල්ගෙන් අසන්න.
සෑම පේළියක්ම එක් පටු ප්රශ්නයකට පිළිතුරු සපයයි. උපරිම අච්චු පළල රොබෝ නිෂ්කාශනය ඔප්පු නොකරයි. සමුච්චිත ස්කන්ධයක් නිමි ඇතුළත බෝතලයේ බර ඔප්පු නොකරයි. උණු කිරීමේ ධාරිතාවේ අගයක් පිළිගත් ප්රතිදානයට සමාන නොවේ. අනුමත නිෂ්පාදන සහ අත්හදා බැලීමේ සැලැස්ම හරහා පේළි සම්බන්ධ කරන්න.
සම්බන්ධිත පැටවීමේ කාලසටහන සඳහාද විමසන්න. මෝටර් සහ හීටර් පේළි ප්රධාන සංරචක විස්තර කරයි, නමුත් අවසාන ස්ථාපිත භාරයට පාලන, පොම්ප, රොබෝ, ද්රව්ය හැසිරවීම සහ ඇණවුම් කළ සහායක ද ඇතුළත් විය හැකිය.
මනින ලද ස්කන්ධ ශේෂයකින් සමුච්චය තීරණය ගොඩනඟන්න
නිමි ඇතුළත බෝතලය එක් එක් වෙඩි තැබීමේ කොටසක් පමණි. පැරිසන් ඉහළ ෆ්ලෑෂ්, පහළ ටේල්ස්, අවුට්ලට් ටිම් සහ අනෙකුත් ක්රියාවලි සීරීම් ද සාදයි. සමුච්චකය අනුමත ද්රව්යමය පදනම යටතේ සම්පූර්ණ පැරිසන් සැපයිය යුතුය.
දන්නා නිෂ්පාදන සාම්පලයක් තිබේ නම් එය කිරා මැන බලන්න. වසා දැමීම්, කපාට සහ වෙන වෙනම එකලස් කර ඇති කොටස් ඉවත් කරන්න. ඉන්පසු එක් එක් ටිම් ප්රවාහය කිරා මැන බලන්න. ඇස්තමේන්තුව යෝජිත අච්චුව සහ පින්ච් මෝස්තරයට බැඳ තබන්න.
නිම කරන ලද අභ්යන්තර භාජනය + ඉහළ ෆ්ලෑෂ් + පහළ වලිග + පිටවන ටිම් + වෙනත් අච්චු කළ සීරීම්
මෙම ප්රතිඵලය ප්රකාශිත 33 kg PE accumulator-weight reference සමඟ සසඳන්න. නිමි බර පමණක් සංසන්දනය නොකරන්න. ව්යාපෘතියට මෙහෙයුම් සංචිතයක් ද අවශ්ය වේ. තෝරාගත් දුම්මල, වර්ණය සහ ස්ථර සැකැස්ම ප්රයෝජනවත් ස්කන්ධ පදනම වෙනස් කළ හැකිය.
පරිමාව තවත් චෙක්පතක් නිර්මාණය කරයි. පිටුව 45 L සමුච්චකය ලැයිස්තුගත කරයි. පරිමාව සහ ස්කන්ධය අතර සම්බන්ධතාවය සැබෑ දියවීම සහ නිෂ්පාදකයාගේ නිර්වචනය මත රඳා පවතී. සැපයුම්කරුගේ ගණනය කිරීමකින් තොරව 45 L සෘජුවම නිමි භාණ්ඩ බර බවට පරිවර්තනය නොකරන්න.
සමුච්චිත විසර්ජන කාලය වැදගත් වන්නේ දිගු බර පැරිසන් එල්ල විය හැකි බැවිනි. ගුරුත්වාකර්ෂණ බලය පාලනයෙන් ඔබ්බට බිත්ති ව්යාප්තිය වෙනස් කිරීමට පෙර ප්රධානියා විසින් වැඩසටහන්ගත කරන ලද පැරිසන් ලබා දිය යුතුය. අත්හදා බැලීම අතරතුර විසර්ජන කවුළුව, දියවන තත්ත්වය සහ ඩයි-ගැප් පැතිකඩ සටහන් කරන්න.
ප්රකෘතිමත් වීමද වැදගත් වේ. නිස්සාරණය කරන්නන් දෙදෙනා නිෂ්පාදන චක්රය තුළ ඊළඟ වෙඩි තැබීම සකස් කළ යුතුය. මනින ලද ප්රතිසාධන කාලය සිසිලනය සහ පහළ වැඩ සමඟ සසඳන්න. අනුමත ද්රව්ය පද්ධතිය සෙමෙන් ප්රකෘතිමත් වුවහොත් හෝ පහළ කෝෂය දැනටමත් පිරී තිබේ නම් ඉහළ නාමාවලි දියවීමේ අනුපාතයක් උදව් කළ නොහැක.
කිංගල් සමඟ මහා වාර්තාව භාවිතා කරන්නparison වැඩසටහන් මාර්ගෝපදේශය. අච්චුවට ඇතුළු වූ ද්රව්ය කොපමණ දැයි ස්කන්ධය ඔබට කියයි. එම ද්රව්ය ගියේ කොතැනටද යන්න බිත්ති සිතියම පෙන්වයි.
එක්ස්ට්රූඩර් දෙකක් ඇණවුම් කිරීමට පෙර සෑම ස්ථරයකටම ලිඛිත කාර්යයක් ලබා දෙන්න
නිෂ්පාදන පිටුව බහු-ස්ථර නිෂ්පාදනය විස්තර කරන අතර extruders දෙකක් ලැයිස්තුගත කරයි. එය බහු-ධාරා වේදිකාවක සාක්ෂියකි. එය සම්පූර්ණ ස්ථර පිරිවිතරයක් නොවේ.
එක් එක් ස්ථරයේ කාර්යය ලියන්න. එක් ස්ථරයක් පාලිත ස්පර්ශක මතුපිට සැපයිය හැක. තවත් කෙනෙකුට අනුමත ක්රියාවලියේ නැවත සකස් කිරීම රැගෙන යා හැක. වර්ණ හෝ පාරජම්බුල කිරණ ආරක්ෂණය නිශ්චිත ප්රවාහයක වාඩි විය හැක. නිශ්චිත සැලසුම නිෂ්පාදනය, අන්තර්ගතය, වෙළඳපල සහ අනුමත පරීක්ෂණ වැඩසටහන මත රඳා පවතී.
ඉන්පසු අවසර ලත් ද්රව්ය නිර්වචනය කරන්න. දුම්මල ශ්රේණි, මාස්ටර්බැච්, ආකලන සහ ප්රභව ප්රභව නම් කරන්න. regrind පැමිණෙන්නේ එකම නිෂ්පාදන ක්රියාවලියකින් පමණක්ද යන්න වාර්තා කරන්න. පාලිත ද්රව්ය පිරිවිතර සඳහා ආදේශකයක් ලෙස "ප්රතිචක්රීකරණය" යන වචනය භාවිතා නොකරන්න.
වත්මන් එක්සත් ජනපද අවශ්යතා මෙය වැදගත් වන්නේ මන්දැයි නිදර්ශනය කරයි. 178.707 වගන්තියට සංයුක්ත IBC අභ්යන්තර භාජන සඳහා දන්නා ප්ලාස්ටික් පිරිවිතර අවශ්ය වේ. ප්රකාශිත කොන්දේසි යටතේ නිෂ්පාදන අපද්රව්ය හෝ එකම නිෂ්පාදන ක්රියාවලියෙන් නැවත ඇඹරීමට ඉඩ දෙන අතරම, අනුමත නොකළහොත් භාවිතා කරන ද්රව්ය ද එය සීමා කරයි. වෙනත් වෙලඳපොලවල් විවිධ නීති යෙදිය හැක.
ස්ථර අනුපාතයට ඉලක්කයක් සහ වැඩ කරන පරාසයක් අවශ්ය වේ. අනුපාතය සකසා පරීක්ෂා කරන ආකාරය සඳහන් කරන්න. ගුරුමිතික සංග්රහ වාර්තා, පිටකිරීමේ ප්රතිදාන චෙක්පත් හෝ විනාශකාරී කොටස් විශ්ලේෂණය පාලන සැලැස්මට සහාය විය හැක. කර්මාන්තශාලා අත්හදා බැලීමට පෙර ක්රමය තෝරන්න.
හිස ඇඳීම දියවන මාර්ගය පෙන්විය යුතුය. එක් එක් ස්ථරයක් පෝෂණය කරන්නේ කුමන extruder ද යන්න හඳුනා ගන්න. ඡේද ගණන සහ මරණයේ අනුපිළිවෙල සටහන් කරන්න. පිරිසිදු කිරීම සහ ද්රව්ය වෙනස් කිරීමේ ක්රියා පටිපාටි එකතු කරන්න. ව්යාපෘතිය තනි ස්ථර සහ බහු ස්ථර නිෂ්පාදන දෙකම ක්රියාත්මක කරන්නේ නම්, පරිවර්තන ක්රියා පටිපාටිය සහ එහි පිළිගැනීමේ පරීක්ෂාව නිර්වචනය කරන්න.
යන්ත්ර විස්තරය
ප්රකාශිත 100 mm ඉස්කුරුප්පු දෙකක් සහ බහු ස්ථර ප්රකාශයක් වේදිකාවේ දිශාව පෙන්වයි. ඔවුන් ඇණවුම් කළ ස්ථර ශ්රිත හෝ අනුපාත නිර්වචනය නොකරයි.
ව්යාපෘති පිරිවිතර
ස්ථර රූප සටහනක් එක් එක් ද්රව්ය ප්රවාහය, ශ්රිතය, ඉලක්ක අනුපාතය, අවසර ලත් පරාසය, සත්යාපන ක්රමය සහ වෙනස් කිරීමේ පාලන රීතිය නම් කරයි.
අනුමත සූත්රය සහ පරීක්ෂණ සාක්ෂි නොමැතිව බහු ස්ථර ඉදිකිරීම් වලින් අඩු පිරිවැයක් හෝ දිගු ආයු කාලයක් පොරොන්දු නොවන්න. එම ප්රතිඵල තෝරාගත් ද්රව්ය, බෙදා හැරීම සහ නිමි IBC නිර්මාණය මත රඳා පවතී.
එක් යාන්ත්රික පද්ධතියක් ලෙස අච්චුව, කලම්ප සහ පැරිසන් මාර්ගය පරීක්ෂා කරන්න
ලීටර් 1000 අච්චුවක් නාමාවලියේ පළල සහ උසට වඩා වැඩි ප්රමාණයක් ගනී. එයට සිසිලන බහුවිධ, හෝස්, බෙල්ලේ මෙවලම්, පිටවන ඇතුළු කිරීම්, පින්ච් ප්රදේශ, එසවුම් ස්ථාන සහ චලනය වන ඕනෑම විස්තර ඇතුළත් වේ. රොබෝ සහ උණුසුම් අභ්යන්තර බෝතලය පැහැදිලි ඉවත් කිරීමේ මාර්ගයක් අවශ්ය වේ.
තහඩු ඇඳීම මත සම්පූර්ණ අච්චු ඇඳීම ආවරණය කරන්න. ටයි පොලු, කලම්ප මධ්ය රේඛාව, බ්ලෝ දෘඪාංග සහ සේවා සම්බන්ධතා පරීක්ෂා කරන්න. සංවෘත ඝණකම සහ විවෘත කිරීමේ අනුපිළිවෙල සමාලෝචනය කරන්න. අච්චුවක් තහඩු අතරට ගැළපෙන අතර තවමත් හෝස් හෝ රොබෝ චලනය අවහිර කළ හැකිය.
කලම්ප තෝරාගැනීමේදී ප්රක්ෂේපිත ප්රදේශය සහ පිඹින පීඩනය භාවිතා කළ යුතුය. ප්රකාශිත 1000 kN යන්ත්ර පිටු යොමුවකි. ව්යාපෘති ගණනය කිරීම සඳහා විමසන්න. පින්ච්-ඕෆ් බල සහ ප්රකාශිත ආන්තිකය ඇතුළත් කරන්න. ඇතුළත බෝතලය එහි පරිමාව සඳහා සැහැල්ලු වන විට පවා විශාල පැතලි පැනල ඉල්ලුම් කරන ප්රක්ෂේපණ ප්රදේශයක් නිපදවිය හැක.
පැරිසන් මාර්ගයට සමාන අවධානයක් අවශ්ය වේ. මධ්ය රේඛාව, විසර්ජන දිග, අච්චු ග්රහණය සහ වසා දැමීමේ අනුපිළිවෙල තහවුරු කරන්න. දිගු පැරිසන් අල්ලා ගැනීමට පෙර පැද්දීමට හෝ දිගු කිරීමට හැකිය. පැතිකඩ උරහිස්, කොන්, පිටවන කලාපය සහ පදනම සඳහා ගිණුම්ගත කළ යුතුය.
පින්ච් ප්රදේශවලට වෑල්ඩින් කිරීමට ප්රමාණවත් ද්රව්ය අවශ්ය වේ, නමුත් අතිරික්ත ද්රව්ය කප්පාදුව සහ සිසිලනය වැඩි කරයි. අලෙවිසැල ඇතුළු කිරීමට දේශීය පාලනය අවශ්ය වේ. ඉහළ විවරය වසා දැමීම සඳහා ස්ථායී ජ්යාමිතිය අවශ්ය වේ. මෙම විශේෂාංග අංක සහිත බිත්ති සිතියමට අයත් වේ.
වාතාශ්රය සහ මතුපිට නිමාව මුදා හැරීමට සහ පෙනුමට බලපායි. කූඩුව සමහර පැනල් සැඟවිය හැක, නමුත් එය වාත්තු දෝෂයක් අලුත්වැඩියා කළ නොහැක. එකලස් කිරීමෙන් පසුව ක්රියාකාරීව පවතින සෑම සම්බන්ධතා සහ ලේබල් ප්රදේශයක්ම සමාලෝචනය කරන්න.
කිංගල්ගේඅච්චු නිර්මාණ මාර්ගෝපදේශයආවරණ ගැලපේ, pinch-off, venting සහ cooling. සාමාන්ය අච්චු පිරික්සුම් ලැයිස්තුවක් ලෙස නොව, අවසාන එකලස් කිරීමේ ඇඳීම සමඟ එය භාවිතා කරන්න.
යන්ත්ර සැපයුම්කරු, අච්චු සාදන්නා, කූඩු සැපයුම්කරු සහ IBC හිමිකරු අතුරු මුහුණත් සඳහා එකඟ වූ පසුව පමණක් අච්චුව අනුමත කරන්න. මිලදී ගැනීමේ ගොනුවේ අනුමත එක් එක් ඇඳීම් සංශෝධනය සටහන් කරන්න.
සිසිලනය, ඉවත් කිරීම සහ සමීකරණය හරහා IBC ජ්යාමිතිය ආරක්ෂා කරන්න
අච්චුව විවෘත කිරීමෙන් පසු විශාල පෘෂ්ඨයන් දිගටම ගමන් කරයි. ඇතුළත බෝතලය මුදා හැරීමේදී සහ සිසිල් වන විට ප්ලාවනය කිරීමේදී පිළිගත හැකි බව පෙනේ. එම චලනය වසා දැමීමේ උස, කපාට පිහිටීම හෝ කූඩු ස්පර්ශය වෙනස් කළ හැකිය.
තාප කලාප වටා සිසිලන පරිපථ සැලසුම් කරන්න. උරහිස්, කොන්, බෙල්ල, පිටවන ඇතුළු කිරීම් සහ පාදක ආධාරක සඳහා විවිධ ප්රවාහ අවශ්ය විය හැකිය. අච්චු ඇඳීමේ සෑම පරිපථයක්ම නම් කරන්න. ඉලක්ක ආදාන උෂ්ණත්වය සහ ප්රවාහ එකතු කරන්න. එක් පීඩන කියවීමකින් සමතුලිත සිසිලනය ඔප්පු කළ නොහැක.
නඩු විභාගය අතරතුර සැපයුම් සහ ආපසු කොන්දේසි මැනීම. පද්ධතිය අවසර දී ඇති සෑම පරිපථයකම ප්රවාහය පරීක්ෂා කරන්න. එකඟ වූ ස්ථානවල අච්චු උෂ්ණත්වය වාර්තා කරන්න. එක් කලාපයක් උණුසුම්ව පවතී නම්, පරිපථය විමර්ශනය නොකර මුළු චක්රය දිගු කිරීමෙන් එය සඟවන්න එපා.
පිටතට ගැනීමේ ආධාරය සිසිලනය කිරීමේ කොටසකි. රොබෝවරයා අල්ලා ගන්නා ස්ථානය සහ බෝතලය ගොඩබසින ස්ථානය නිර්වචනය කරන්න. උණුසුම් පුවරුවක් පටු ග්රිපර් හෝ වාහක රේල් යටතේ විකෘති කළ හැකිය. පහළ පිටවීමේ බලපෑම වළක්වා ගත යුතුය. කොටස හැසිරවීමේ ශක්තියට ළඟා වන විට පදනම ආධාරකව පැවතිය යුතුය.
මාන පරීක්ෂා කිරීමට පෙර සමීකරණ වේලාවක් සකසන්න. එය වැදගත් වන විට පරිසර තත්ත්වය සඳහන් කරන්න. අත්හදා බැලීම් සාම්පල සහ නිෂ්පාදන පරීක්ෂාව සඳහා එකම වේලාව භාවිතා කරන්න. එක් බෝතලයක් උණුසුම් සහ තවත් සීතලක් මැනීම ක්රියාවලි ප්ලාවිතය මෙන් පෙනෙන ශබ්දයක් ඇති කරයි.
නිෂ්පාදන පිටුව 0.3 MPa සහ 120 L/min සිසිලන-ජල යොමු ලෙස ලැයිස්තුගත කරයි. මෙම සංඛ්යා සම්බන්ධතාවය සැලසුම් කිරීමට උපකාරී වේ. ඔවුන් ජල උෂ්ණත්වය හෝ සම්පූර්ණ තාපය ඉවත් කිරීමේ ධාරිතාව සඳහන් නොකරයි. යන්ත්රය සහ අච්චු තාප බර ඉල්ලා සිටින්න.
ගුණාත්මක භාවයට එරෙහිව සිසිලන කාලය නිරීක්ෂණය කරන්න. කිංගල්ගේචක්ර කාල මාර්ගෝපදේශයසිසිලනය, ප්රතිසාධනය සහ හැසිරවීම වෙන් කරයි. ප්රයෝජනවත් ඉලක්කය වන්නේ මාන සහ ක්රියාකාරී සැලැස්ම සපුරාලන කෙටිම ස්ථාවර චක්රයයි.
නිෂ්පාදන කූඩුව, පැලට් සහ කපාට කොටස් වලට එරෙහිව අච්චු බෝතලය ඔප්පු කරන්න
සුදුසුකම් අතරතුර නිෂ්පාදන අභිප්රාය සංරචක භාවිතා කරන්න. මූලාකෘති කූඩු හෝ අතින් වෙනස් කරන ලද පැලට් අතුරු මුහුණත් දෝෂ සැඟවිය හැක. එක් එක් එකලස් කිරීමේ සංරචක සඳහා සැපයුම්කරු, කොටස් අංකය සහ සංශෝධනය සටහන් කරන්න.
වියළි ඇඳුමකින් ආරම්භ කරන්න. කොන්දේසි සහිත අභ්යන්තර බෝතලය කූඩුවේ සහ පැලට් එකේ තබන්න. ලොකේටර් සම්බන්ධතා, පැනල නිෂ්කාශනය, ඉහළ විවෘත කිරීමේ ප්රවේශය සහ පිටවන ස්ථානය පරීක්ෂා කරන්න. අදාළ වන විට අර්ථ දක්වා ඇති මෙවලම් සහ ව්යවර්ථ ක්රමය සමඟ කපාට සහ ඉහළ වසා දැමීම ස්ථාපනය කරන්න.
අතුරුමුහුණත්වල එකලස් කරන ලද ඒකකය මැන බලන්න. සෑම අච්චු මානයක්ම නැවත නැවත නොකරන්න. පිරවීම, විසර්ජනය, හැසිරවීම, ගොඩගැසීම සහ පරීක්ෂණ සකස් කිරීම පාලනය කරන දේ කෙරෙහි අවධානය යොමු කරන්න. ක්රියාකරු විනිශ්චය අඩු කරන go හෝ no-go මාපක භාවිතා කරන්න.
හැසිරවීමෙන් පසු සම්බන්ධතා පරීක්ෂා කරන්න. අනුමත ක්රමය සමඟ ඒකකය ඔසවන්න හෝ චලනය කරන්න. නව ලකුණු, දේශීය පීඩන ස්ථාන හෝ චලනය සොයන්න. ඇතුළත බෝතලය සහ කූඩුව සැලසුම් කිරීමට අදහස් කරන පරිදි ක්රියා කළ යුතු අතර, නිශ්චලව පවතින විට පමණක් සුදුසු නොවේ.
| එකලස් පරීක්ෂාව | පටිගත කළ යුතු දේ | හැකි ක්රියාවලිය සම්බන්ධ කිරීම |
|---|---|---|
| කූඩු ඇතුල් කිරීම | නිෂ්කාශනය, මැදිහත්වීම්, දිශානතිය සහ ඇතුල් කිරීමේ ක්රමය | ශරීර මානයන්, සිසිලනය, පිටතට ගැනීම විරූපණය |
| පැලට් ආසන | ආධාරක සම්බන්ධතා, රොක් කිරීම, ස්ථානගත කිරීම සහ පිටවන උස | මූලික හැඩය, සිසිලන ආධාරක සහ අච්චු ඇතුල් කිරීම |
| ඉහළ වසා දැමීම | මිනුම් ප්රතිඵලය, මුද්රා තැබීමේ මුහුණත සහ ස්ථාපිත උස | බෙල්ල මෙවලම්, කැපීම, හැකිලීම සහ හැසිරවීම |
| පහළ කපාටය | මධ්ය රේඛාව, කෝණය, ගෑස්කට් තත්ත්වය සහ කූඩු ප්රවේශය | අලෙවිසැල ඇතුළු කිරීම, බිත්ති බෙදා හැරීම සහ නිම කිරීම |
| සම්පූර්ණ කරන ලද ඒකකය | හඳුනා ගැනීම, දෘශ්ය තත්ත්වය සහ සොයා ගත හැකි සංරචක සංශෝධන | එකලස් කිරීමේ පාලනය සහ අවසාන පරීක්ෂාව |
කාන්දු පරීක්ෂාව අනුමත සැකසුම භාවිතා කළ යුතුය. කුමන සංරචක ස්ථාපනය කර ඇත්ද, පරීක්ෂණ මාධ්යය, පීඩනය හෝ රික්තය, ස්ථායීකරණය, කාලසීමාව සහ ප්රතික්ෂේප කිරීමේ රීතිය නිර්වචනය කරන්න. ක්රමය අදාළ නිෂ්පාදන වැඩසටහනට අනුරූප විය යුතුය. කඩිනමින් සාප්පු බිම පරීක්ෂා කිරීම විධිමත් පරීක්ෂණයක් ස්වයංක්රීයව ප්රතිස්ථාපනය නොකරයි.
මායිම් සාම්පලයක් ලෙස අනුමත එකලස් කිරීමක් තබා ගන්න. අතුරුමුහුණත් ඡායාරූපගත කරන්න. අච්චු කරන ලද වට්ටෝරුව, ද්රව්ය තොගය, කූඩු සංශෝධනය, පැලට් සංශෝධනය, කපාට සහ වසා දැමීමේ දත්ත නියැදි වාර්තාව සමඟ ගබඩා කරන්න.
FAT යන්ත්රය සම්පූර්ණ IBC සැලසුම් ආකාරයේ අනුමැතියෙන් වෙන් කරන්න
කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණය එකඟ වූ නිෂ්පාදන සහ කොන්දේසි වලට එරෙහිව ඇණවුම් කරන ලද අච්චු කෝෂය ඔප්පු කරයි. එය එක්රැස් කරන ලද සෑම IBC, පිරවුම් ද්රව්යයක් හෝ වෙළඳපොළක් සඳහා අනුමැතිය ලබා නොදේ.
දUNECE UN ආදර්ශ රෙගුලාසි Rev. 24වත්මන් 2025 ගෝලීය විමර්ශන ප්රකාශනය වේ. එහි 6.5 පරිච්ඡේදය IBC ඉදිකිරීම් සහ පරීක්ෂණ ආමන්ත්රණය කරයි. ජාතික සහ ආදර්ශ නීති මගින් නිශ්චිත සංස්කරණයක් හෝ අවශ්යතා එකතු කළ හැක. වලංගු කිරීමේ සැලැස්ම කැටි කිරීමට පෙර අදාළ අධිකාරිය සහ සුදුසුකම් ලත් පරීක්ෂණ මාර්ගය තහවුරු කරන්න.
අන්තර්ජාලයෙන් සොයාගත් තනි බිංදු උසකින් ආරම්භ නොකරන්න. සැලසුම් වර්ගය, ද්රව්ය, අපේක්ෂිත අන්තර්ගතය, ඇසුරුම් කණ්ඩායම, සකස් කිරීම, සමීකරණය, වසා දැමීම් සහ සම්පූර්ණ පරීක්ෂණ අනුපිළිවෙල වැඩසටහනට බලපායි. නිසි බලධාරියා හෝ සුදුසුකම් ලත් රසායනාගාරය විසින් අවශ්ය සාක්ෂි නිර්වචනය කළ යුතුය.
යන්ත්ර සුදුසුකම් තවමත් ප්රයෝජනවත් උඩුගං සාක්ෂි නිර්මාණය කළ යුතුය. ද්රව්ය පිරිවිතර, ස්ථර සැකැස්ම, දළ සහ ශුද්ධ ස්කන්ධය, බිත්ති සිතියම, මානයන්, කාන්දු ප්රතිඵලය, වට්ටෝරුව සහ සංරචක සංශෝධන වාර්තා කරන්න. පරීක්ෂා කරන ලද බිම් කොටසෙන් සාම්පල තබා ගන්න. මෙම තොරතුරු නිෂ්පාදන ක්රියාවලිය පසුකාලීන පැකේජ පරීක්ෂාවට සම්බන්ධ කිරීමට උපකාරී වේ.
ලේඛන තුනක් වෙන් කරන්න. යන්ත්ර FAT වාර්තාව ගොඩනැගීම සහ ක්රියාවලි කාර්ය සාධනය ආවරණය කරයි. එකලස් කිරීමේ සුදුසුකම් වාර්තාවේ කූඩුව, පැලට්, කපාට සහ වසා දැමීමේ සුදුසුකම ආවරණය කරයි. නියාමන පරීක්ෂණ වාර්තාව අදාළ සැලසුම් වර්ගය ආවරණය කරයි. සෑම වාර්තාවක්ම එහි විෂය පථය සහ සීමාවන් සඳහන් කළ යුතුය.
අනුමැතියෙන් පසුව නිෂ්පාදන පාලනය දිගටම සිදු වේ. අනුමත තත්ත්ව පද්ධතිය හරහා දුම්මල, වර්ණක, නිෂේධකය, නැවත සකස් කිරීම, ස්ථර අනුපාතය, අච්චුව, වසා දැමීම, කපාට, කූඩුව සහ පැලට් වෙත වෙනස්කම් කළමනාකරණය කරන්න. කුඩා වෙනසක් පරීක්ෂණය සඳහා භාවිතා කරන පදනමට බලපෑ හැකිය.
කුඩා නියාමනය කළ ඇසුරුම් රේඛාවක් සඳහා, දKGB200L/LP රසායනික බෙර සෛල මාර්ගෝපදේශයයන්ත්ර සාක්ෂි සහ පැකේජ අනුමැතිය අතර එකම වෙනස පෙන්වයි.
අවසාන පිළිගත් සෛල ද්වාරයෙහි ප්රතිදානය මැනීම
වත්මන් නිෂ්පාදන පිටුව භාවිත කළ හැකි නිෂ්පාදන අනුපාතයක් සපයන්නේ නැත. එහි වියළි චක්ර පේළිය පෙන්වයිලීටර් 150, එබැවින් මෙම ලිපිය පැයකට කෑලි අනුමාන නොකරයි. ව්යාපෘතියට සැබෑ අභ්යන්තර බෝතලය සහ සම්පූර්ණ සෛලය මත පදනම්ව පිළිගත් නිමැවුම් ඉලක්කයක් අවශ්ය වේ.
ප්රථමයෙන් ප්රතිදාන සීමාව තෝරන්න. පැයකට වාත්තු කරන ලද අභ්යන්තර බෝතල් අච්චු කෝෂය මනිනු ලබයි. එකලස් කරන ලද සහ කාන්දු-පරීක්ෂා කරන ලද පැයකට IBCs විශාල පද්ධතියක් මනිනු ලබයි. අංක දෙකම ප්රයෝජනවත් විය හැකි නමුත් ඒවා එක ලේබලයක් බෙදා නොගත යුතුය.
එකඟ වූ වාත්තු පරීක්ෂාව සමත් වන අභ්යන්තර බෝතල් ÷ නිරීක්ෂණය කරන ලද මිනිත්තු x 60
එකඟ වූ අවසන් ද්වාරය පසුකර එකලස් කරන ලද ඒකක ÷ නිරීක්ෂණය කරන ලද මිනිත්තු x 60
සියලුම ආරම්භයන්, ප්රතික්ෂේප කිරීම් සහ නැවතුම් ගණන් කරන්න. හේතු වර්ග කරන්න. නිස්සාරණය ප්රතිසාධනය, සිසිලනය, රොබෝව හැසිරවීම, කැපීම, කූඩු ඇතුළු කිරීම, කපාට සවි කිරීම සහ කාන්දුවීම් පරීක්ෂා කිරීම එක් එක් සෛල අනුපාතය සැකසිය හැක. මන්දගාමී ස්ථායී ද්වාරය නිමි ප්රතිදානය තීරණය කරයි.
ද්රව්ය ඉල්ලුම දළ වෙඩි ස්කන්ධය සහ අච්චු ඉසව් භාවිතා කළ යුතුය. නිමි ඇතුළත බෝතලයේ බර කප්පාදුව සහ ආරම්භක පාඩු මග හැරේ. පිළිගත් බෝතලයකට දළ කිලෝග්රෑම් මෙන්ම පැයකට කෑලි වාර්තා කරන්න.
බලශක්තියට එකම සීමාවක් අවශ්ය වේ. Kinggle 110 සිට 150 kW දක්වා ප්රකාශනය කරන්නේ වේදිකාව සඳහා සාමාන්ය බල සඳහනක් ලෙසයි. එය IBC අනුව kWh නොවේ. තෝරාගත් මිනුම් ලක්ෂ්යය, නිෂ්පාදන තත්ත්වය, ධාවන කාලය සහ පිළිගත් ගණන සටහන් කරන්න. දබලශක්ති මිනුම් මාර්ගෝපදේශයඑම වෙනස පැහැදිලි කරයි.
ප්රතිසාධන සහ පහළ පෝලිම් හෙළිදරව් කිරීමට ප්රමාණවත් තරම් දිගු අත්හදා බැලීමක් භාවිතා කරන්න. කෙටි පිපිරීමකින් යන්ත්රයේ චලිතය පෙන්විය හැකි නමුත් ද්රව්ය ප්ලාවනය, සිසිලන අසමතුලිතතාවය හෝ කූඩු සමුච්චය මග හැරේ.
ප්රයෝජනවත් උපකරණ පුවරුවකට පිළිගත් අච්චු බෝතල්, පිළිගත් සම්පූර්ණ IBCs, පළමු සමත් අස්වැන්න, පිළිගත් බෝතලයකට දළ කිලෝග්රෑම්, කප්පාදු ස්කන්ධය, සාමාන්ය චක්රය, ගණන් කළ අක්රීය කාලය සහ පිළිගත් ඒකකයකට ශක්තිය ඇතුළත් වේ. පිළිගැනීමේ ප්රොටෝකෝලයෙහි එක් එක් පදය නිර්වචනය කරන්න.
වත්මන් සාමාන්ය සැකැස්ම ඇඳීම වටා ගොඩනැගිල්ල සැලසුම් කරන්න
55 t යන්ත්රයක් සඳහා බිම් ප්රමාණයට වඩා වැඩි ප්රමාණයක් අවශ්ය වේ. ගොඩනැගිල්ල ස්ථාපනය කිරීම, නඩත්තු කිරීම, ද්රව්ය චලනය සහ ආරක්ෂිත ප්රවේශය සඳහා සහාය විය යුතුය. ඇණවුම් කළ සංශෝධනය සඳහා සැපයුම්කරුගේ වත්මන් සාමාන්ය සැකැස්ම ඇඳීමෙන් ආරම්භ කරන්න.
පොදු වගුවෙහි 9.5 x 5.1 x 6.5 m යන්ත්රයක් ලැයිස්තුගත කර ඇත. නිෂ්පාදන පිටු ඇඳීම එහි මානයන් පෙන්වයි. කිංගල් විසින් උද්ධෘතයට ගැළපෙන චිත්ර සංශෝධනය කුමක්දැයි තහවුරු කරන තෙක් චිත්රය දෘශ්ය යොමුවක් ලෙස සලකන්න. අත්තිවාරම සැලසුම් කිරීම සඳහා වෙබ් රූපයක් භාවිතා නොකරන්න.

අච්චු මාර්ගය සලකුණු කරන්න. දොර ප්රමාණය, බිම් ධාරිතාව, දොඹකර කොක්ක උස, එසවුම් ස්ථාන සහ ගබඩා කිරීම ඇතුළත් කරන්න. ඉස්කුරුප්පු ඇණ අවකාශය පෙන්වන්න සහ ඇකියුලේටර හිසට ප්රවේශය. උස් උපකරණ වටා ආරක්ෂිත පඩිපෙළ සහ වේදිකා ප්රවේශය එක් කරන්න.
එක් එක් extruder වෙත ගබඩා කිරීමේ සිට සිතියම් ද්රව්ය ප්රවාහය. මාස්ටර් බැච් එකතු කරන්න, නැවත ඇඹරීම, සම්ප්රේෂණය කිරීම, ඇඹරීම සහ දූවිලි පාලනය කිරීම. මිශ්ර අපද්රව්ය වලින් වෙන්ව පිරිසිදු ටිම් තබා ගන්න. සම්පූර්ණ ආප්පයක් හෝ අවහිර කළ ආපසු පැමිණීමේ මාර්ගයක් සේවය කරන්නේ කෙසේදැයි පෙන්වන්න.
ව්යාපෘති-විශේෂිත උපයෝගිතා පත්ර භාවිතා කරන්න. පිටුවෙහි 0.8 MPa සහ 2 m³/min ලැයිස්තුගත කර ඇත. එය සිසිලන ජලය සඳහා 0.3 MPa සහ 120 L/min ලැයිස්තුගත කරයි. යන්ත්රයේ පීඩනය සැලසුම් කිරීම, උපරිම ප්රවාහය, ග්රාහකයන්, ප්රතිකාරය, සැපයුම් උෂ්ණත්වය, ප්රතිලාභ තත්ත්වය සහ තාපය ප්රතික්ෂේප කිරීම.
විදුලි සැලසුම් සඳහා සම්බන්ධිත භාරය, වෝල්ටීයතාව, සංඛ්යාතය, ආරක්ෂාව, කේබල් මාර්ග සහ සහායක පැටවීම් අවශ්ය වේ. ප්රකාශිත 110 සිට 150 kW දක්වා සාමාන්ය යොමු කිරීම සම්බන්ධිත භාරය නොවේ. පැලෑටි එකතුවට සිසිලන, සම්පීඩක, ද්රව්ය උපකරණ, ඇඹරුම් යන්ත, එකලස් කිරීම සහ පරීක්ෂණ ස්ථාන ඇතුළත් කරන්න.
කිංගල් භාවිතා කරන්නඋපයෝගිතා අවශ්යතා මාර්ගෝපදේශයමායිම් පත්රය ගොඩනැගීමට. පිරිසැලසුම සහ අත්තිවාරම ඇඳීම සමඟ එම පත්රය කැටි කරන්න.
කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණය හරහා සොයා ගත හැකි එක් IBC තොගයක් අනුගමනය කරන්න
යන්ත්රය ක්රියාත්මක වීමට පෙර ප්රයෝජනවත් FAT ආරම්භ වේ. ඇතුළත බෝතල් ඇඳීම, සංරචක සංශෝධන, දුම්මල, ස්ථර ව්යුහය, බිත්ති සිතියම, නියැදි සැලැස්ම, ප්රතිදාන සීමාව සහ පිළිගැනීමේ සීමාවන් එකඟ වන්න. උපකරණ සහ පරීක්ෂණ ක්රම නම් කරන්න.
- ඇණවුම් කළ වේදිකාව තහවුරු කරන්න.කොන්ත්රාත්තුවට එරෙහිව අවසාන ආදර්ශ කේතය, පිටකිරීම්, සමුච්චක හිස, කලම්ප සැකසීම, පාලකය, රොබෝ, බ්ලෝ දෘඪාංග, ආරක්ෂාව සහ සහායක පරීක්ෂා කරන්න.
- උපයෝගිතා සහ ක්රමාංකනය තහවුරු කරන්න.බලය, වාතය සහ සිසිලන තත්ත්වයන් වාර්තා කරන්න. මිනුම් උපකරණ සහ ක්රමාංකන තත්ත්වය ලැයිස්තුගත කරන්න.
- පාලිත ද්රව්ය පැටවීම.එක් එක් දුම්මල ශ්රේණිය, කැබලි අක්ෂර, වර්ණය, ආකලන සහ ප්රවාහය වාර්තා කරන්න. එක් එක් extruder වෙත පෝෂක මාර්ගය සත්යාපනය කරන්න.
- වාත්තු කිරීමේ ක්රියාවලිය ස්ථාවර කරන්න.විධිමත් ධාවනය ආරම්භ වීමට පෙර පුනරාවර්තන ප්රතිසාධනය, විසර්ජනය, අච්චු සිසිලනය, ඉවත් කිරීම සහ කැපීම වෙත ළඟා වන්න.
- ආරම්භක වට්ටෝරුව කැටි කරන්න.එක් සංශෝධනයක් යටතේ උෂ්ණත්වය, වේගය, ස්ථර සැකසීම්, පැරිසන් පැතිකඩ, වේලාවන්, පීඩන සහ පහළ සිටුවම් සුරකින්න.
- එකඟ වූ නිෂ්පාදන කවුළුව ධාවනය කරන්න.ආරම්භ කිරීම්, පිළිගත් බෝතල්, ප්රතික්ෂේප කිරීම් සහ සෑම නැවතුමකම ගණන් කරන්න. හේතු කේත නිශ්චිතව තබා ගන්න.
- අච්චු සැලැස්ම මැන බලන්න.ශුද්ධ සහ දළ ස්කන්ධය, කැපීම, බිත්ති සිතියම, විවරයන්, පිටවන ස්ථානය, පාදම, ශරීර ජ්යාමිතිය, පෙනුම සහ කාන්දු ප්රතිඵලය පරීක්ෂා කරන්න.
- නිෂ්පාදන සංරචක එකලස් කරන්න.අනුමත කූඩුව, පැලට්, ඉහළ වසා දැමීම, කපාට සහ ගෑස්කට් සවි කරන්න. අතුරුමුහුණත් මිනුම් සහ එකලස් කිරීමේ චෙක්පත් සම්පූර්ණ කරන්න.
- සාක්ෂි පැකේජය වසන්න.ලේබල් කළ සාම්පල රඳවා තබා ගන්න, අවසාන වට්ටෝරුව අපනයනය කරන්න සහ සෑම විවෘත අපගමනයක්ම හිමිකරුවෙකු සමඟ වාර්තා කර නැවත පරීක්ෂා කිරීමේ ක්රමය.
විධිමත් ධාවනයේ ආරම්භය, මැද සහ අවසානයේ සිට සාම්පල තෝරන්න. කාලය සහ වට්ටෝරු සංශෝධනය සමඟ ඒවා ලේබල් කරන්න. නියැදි වාර්තාව සමඟ කූඩුව, පැලට්, කපාට සහ වසා දැමීමේ සංශෝධන තබා ගන්න.
හැකි විට සැබෑ පහළම ස්ථාන භාවිතා කරන්න. නිෂ්පාදන ටිම් සවිකිරීම අලෙවිසැලට හානි කරන අතරතුර අතින් කපන ලද නියැදියක් සමත් විය හැක. විද්යාගාර කාන්දු පරීක්ෂණයක් සැලසුම් කළ රේඛා පරීක්ෂකයේ පෝලිමක් සැඟවිය හැක.
සාමාන්ය FAT අත්සනකට නියාමන අනුමැතිය මිශ්ර නොකරන්න. විධිමත් පරීක්ෂණයක් දුටුවේ නම්, වෙනම පරීක්ෂණ ප්රොටෝකෝලය අමුණා වාර්තා කරන්න. සැලසුම් වර්ගය, නියැදි සකස් කිරීම සහ අධිකාරිය සඳහන් කරන්න.
යන්ත්ර නාම පුවරුව, පුස් හඳුනාගැනීම සහ රඳවා ගත් සාම්පල ඡායාරූපගත කරන්න. ධාවනය අවසානයේ අනතුරු ඇඟවීමේ ඉතිහාසය සහ නිෂ්පාදන කවුන්ටරය සුරකින්න. අවසාන පරීක්ෂණය සමත් වූ විට පවා බෝතලයක් වෙනස් කළ ඕනෑම අතින් මැදිහත්වීමක් වාර්තා කරන්න. ස්ථාපනය කිරීමෙන් පසු පිළිගත් තත්ත්වය ප්රතිනිෂ්පාදනය කිරීමට මෙම විස්තර අඩවි කණ්ඩායමට උපකාර කරයි.
කිංගල්ගේ විකුණුම් ක්රියාවලියට පරීක්ෂාව සහ පරීක්ෂණයට සම්බන්ධ වීමට ආරාධනාවක් ඇතුළත් වේ. භාවිතා කරන්නයන්ත්රය FAT මාර්ගෝපදේශයවාර්තාව නිර්වචනය කිරීමට. කිංගල් හි පවතින උපකරණ දර්ශන සමාලෝචනය කරන්නවීඩියෝ පිටුවසංචාරයට පෙර කණ්ඩායමට අවධානය යොමු කළ ප්රශ්න සකස් කළ හැකිය.
තනි පරිමාවක් වෙනුවට උපුටා දැක්වීමට සූදානම් IBC ව්යාපෘති ගොනුවක් යවන්න
"1000L IBC යන්ත්රය" පමණක් පවසන ඉල්ලීමක් වැදගත් කාර්යය නිර්වචනය නොකර තබයි. අනුමත අභ්යන්තර බෝතල් චිත්රයක් සහ ඡායාරූප යවන්න. ප්රායෝගික වූ විට භෞතික සාම්පලයක් එක් කරන්න. නාමික ධාරිතාව සහ අපේක්ෂිත අන්තර්ගතය සඳහන් කරන්න.
ශුද්ධ අච්චු බර, දළ වෙඩි තැබීමේ ඇස්තමේන්තුව, සිඳීම් සිතියම සහ බිත්ති ඝණකම සිතියම ඇතුළත් කරන්න. එක් එක් දුම්මල ප්රවාහය, ආකලන, වර්ණය සහ නැවත සකස් කිරීමේ රීතිය නම් කරන්න. ස්ථර රූප සටහන සහ සත්යාපන ක්රමය අමුණන්න.
කූඩුව, පැලට්, ඉහළ වසා දැමීම, පහළ කපාට සහ ගෑස්කට් ඇඳීම් එකතු කරන්න. පාලිත අතුරුමුහුණත් සලකුණු කරන්න. අච්චු අත්හදා බැලීම, FAT සහ අඩවි ආරම්භයේදී එක් එක් සංරචක සපයන්නේ කවුරුන්ද යන්න සඳහන් කරන්න.
සියලුම නිෂ්පාදන චෙක්පත් ලැයිස්තුගත කරන්න. මානයන්, මිනුම්, සමීකරණ කාලය, කාන්දු ක්රමය සහ එකලස් කිරීමේ චෙක්පත් ඇතුළත් කරන්න. ඕනෑම අදාළ සැලසුම් ආකාරයේ වැඩසටහනක්, නිසි අධිකාරියක් හෝ පරීක්ෂණ රසායනාගාරයක් හඳුනා ගන්න. වෙනත් වෙළඳපොලකින් සාමාන්ය පරීක්ෂණ ලැයිස්තුවක් අලවන්න එපා.
නිවැරදි දොරටුවේ පිළිගත් ප්රතිදානය නිර්වචනය කරන්න. සැලසුම්ගත මාරුවීම් රටාව සහ වාර්ෂික ඉල්ලුම සඳහන් කරන්න. රොබෝව පිටතට ගැනීම, කැපීම, සිසිලන ආධාරක, කූඩු ඇතුළු කිරීම, වසා දැමීම සහ කපාට එකලස් කිරීම, කාන්දු පරීක්ෂාව, සලකුණු කිරීම සහ පැලට් ප්රවාහය විස්තර කරන්න.
කර්මාන්තශාලා වෝල්ටීයතාවය, සංඛ්යාතය, පවතින වාතය සහ සිසිලනය, පරිසර තත්ව, උන්නතාංශය, බිම් සැලැස්ම, දොඹකර දත්ත සහ ප්රවේශ මාර්ගය සපයන්න. අවසාන පොදු සැකැස්ම, අත්තිවාරම් පැටවීම්, උපයෝගිතා පත්රය සහ ප්රවාහන බෙදීම ඉල්ලා සිටින්න.
සැපයුම්කරුගේ ප්රතිචාරය අවසාන යන්ත්ර ආකෘතිය සහ සංශෝධනය නම් කළ යුතුය. එයට extruder සහ head architecture, accumulator පදනම, අච්චු ලියුම් කවරය, කලම්ප සමාලෝචනය, සහායක මායිම, පිළිගැනීමේ ප්රොටෝකෝලය සහ දත්ත භාරදීම ඇතුළත් විය යුතුය.
කිංගල් භාවිතා කරන්නබාගත කිරීමේ මධ්යස්ථානයවත්මන් ලේඛන සඳහා. හරහා පාලිත ව්යාපෘති ගොනුව යවන්නසම්බන්ධතා පිටුව. උද්ධෘතයට පසුව පුළුල් 1000L ලේබලයක් වෙනුවට සැබෑ IBC ව්යාපෘතියට පිළිතුරු දිය හැක.
නිතර අසන ප්රශ්න
මෙම පිළිතුරු බොහෝ විට විෂය පථය, අත්හදා බැලීම් හෝ කර්මාන්තශාලා සැලැස්ම වෙනස් කරන යන්ත්ර තේරීමේ ගැටළු ආමන්ත්රණය කරයි. ප්රකාශිත ආකෘති දත්ත ආරම්භක යොමුවක් ලෙස පවතී. අත්සන් කරන ලද තාක්ෂණික ගිවිසුම ඇණවුම් කළ පද්ධතිය පාලනය කළ යුතුය.
1000L IBC පිඹින යන්ත්රයක් ඇත්ත වශයෙන්ම කරන්නේ කුමක්ද?
එය ප්ලාස්ටික් අභ්යන්තර භාජනය සාදයි, එය අභ්යන්තර බෝතලය හෝ ලයිනර් ලෙසද හැඳින්වේ. සම්පූර්ණ සංයුක්ත IBC හට එහි පිටත කූඩුව හෝ ඇසුරුම්, පැලට්, ඉහළ වසා දැමීම, පහළ කපාට, ගෑස්කට් සහ වෙනත් සේවා හෝ ව්යුහාත්මක කොටස් ද ඇතුළත් වේ.
Kingle's 1000L IBC යන්ත්රයේ මාදිලි අංකය කුමක්ද?
වත්මන් ඉංග්රීසි පිටුව නොගැලපේ. එහි නිෂ්පාදන සාරාංශය KGB1000L-IBC පෙන්වන අතර පිරිවිතර වගුව KGS1000L-IBC පෙන්වයි. උද්ධෘත, චිත්ර, නාම පුවරුව සහ අත්පොත් වල අවසාන ආදර්ශ කේතය සහ සංශෝධනය තහවුරු කරන්න.
ප්රකාශිත 33 kg accumulator අගයෙන් අදහස් කරන්නේ 33 kg නිමි බෝතලයක් ද?
අංකය PE සමුච්චකය-බර යොමුව ලෙස පිටුව 33 kg ලේබල් කරයි. දළ පැරිසන් ස්කන්ධයට නිමි අභ්යන්තර භාජනය සහ සියලුම අච්චු ටිම් ඇතුළත් වේ. දුම්මල පදනම, රක්ෂිතය, ස්ථර ව්යුහය සහ සම්පූර්ණ වෙඩි ගණනය කිරීම තහවුරු කරන්න.
Kinggle 1000L IBC වේදිකාවේ නිෂ්පාදන ප්රතිදානය කොපමණද?
වත්මන් වියලි චක්ර පේළිය 150 L ප්රදර්ශනය කරයි, එය භාවිත කළ හැකි නිෂ්පාදන අනුපාත ඒකකයක් නොවේ. පැයකට කෑලි අනුමාන නොකරන්න. පිළිගත් අච්චු බෝතල් හෝ පිළිගත් සම්පූර්ණ IBCs පැයකට නිර්වචනය කර එකඟ වූ නිෂ්පාදන අත්හදා බැලීමේදී එම අනුපාතය ඔප්පු කරන්න.
යන්ත්ර අත්හදා බැලීමේදී කූඩුව සහ පැලට් තිබිය යුත්තේ ඇයි?
බෝතලය සම්පූර්ණ එකලස් කිරීම ඇතුළත සවි කර ක්රියා කළ යුතුය. නිෂ්පාදන කූඩු, පැලට්, වසා දැමීම් සහ කපාට උස, පිටවන ස්ථානය, ආධාරක, නිෂ්කාශනය සහ හුදකලා බෝතල් පරීක්ෂාවකට අතපසු විය හැකි දෝෂ හෙලිදරව් කරයි.
1000L IBC යන්ත්ර උපුටා දැක්වීමක් සඳහා මා යැවිය යුතු තොරතුරු මොනවාද?
ඇතුළත බෝතල් ඇඳීම, නියැදිය, බර, බිත්ති සිතියම, ද්රව්ය, ස්ථර සැලසුම් සහ ටිම් ඇස්තමේන්තුව යවන්න. කූඩුව, පැලට්, වසා දැමීම සහ කපාට ඇඳීම්, පරීක්ෂණ, නිමැවුම් ඉලක්කය, පහළ විෂය පථය, කර්මාන්තශාලා පිරිසැලසුම සහ උපයෝගිතා කොන්දේසි එක් කරන්න.
සම්පූර්ණ IBC වටා යන්ත්ර යෝජනාව ගොඩනඟන්න
පාලිත අභ්යන්තර බෝතල් ගොනුව, සංරචක අතුරුමුහුණත්, ද්රව්ය සහ ස්ථර සැලැස්ම, ප්රතිදාන ඉලක්කය, පරීක්ෂණ සහ කර්මාන්තශාලා උපයෝගිතා Kinggle වෙත යවන්න. ඉන්ජිනේරු කණ්ඩායමට පසුව 1000L වේදිකාව, අච්චුව, සහායක සහ පිළිගැනීමේ විෂය පථය තහවුරු කළ හැකිය.
1000L IBC යන්ත්ර විසඳුමක් ඉල්ලන්න