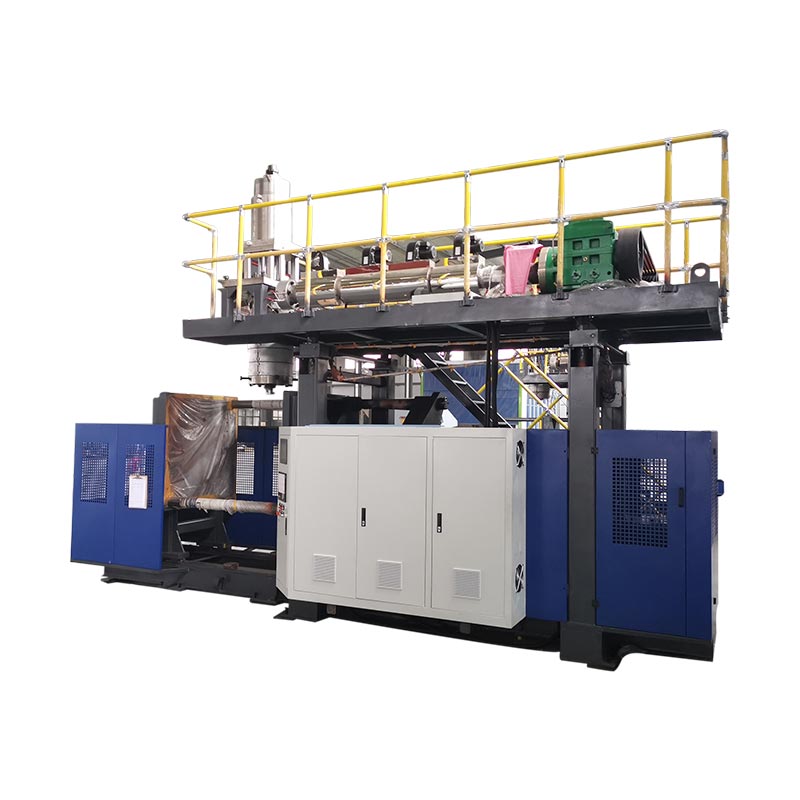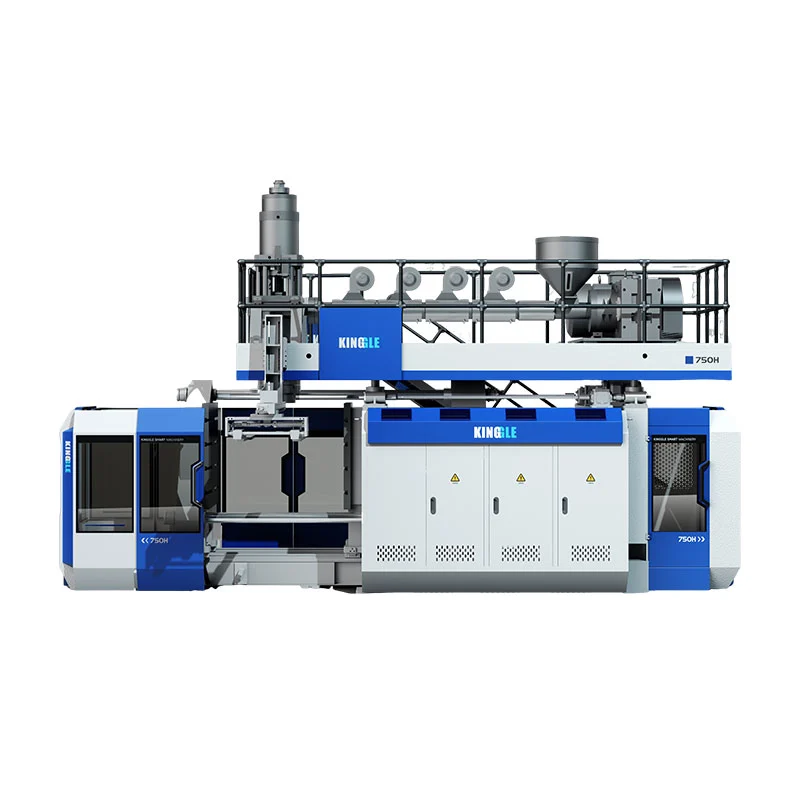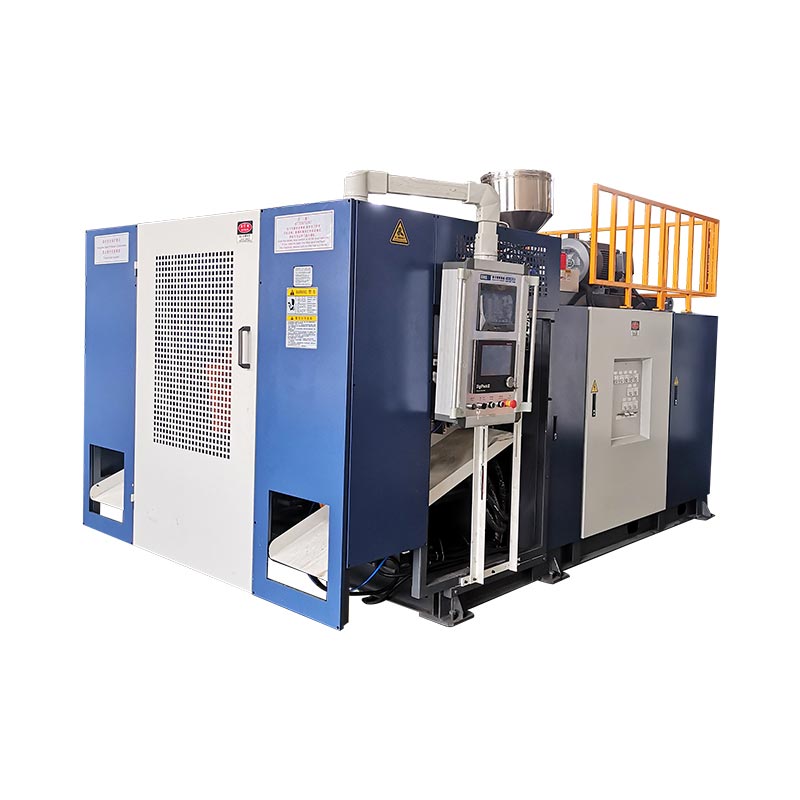

KGB200L/LP යනු 220L ද්විත්ව මුද්ද රසායනික බෙර සඳහා Kinggle හි 250L පන්තියේ ඇකියුමුලේටර් බ්ලෝ මෝල්ඩින් වේදිකාව වේ. වැඩ කරන ව්යාපෘතියක් මෝල්ඩින් යන්ත්රයට වඩා අවශ්ය වේ. එයට අනුමත ඩ්රම් පිරිවිතරයක්, ගැළපෙන HMWHDPE, අච්චු සහ සිසිලන සැලසුම, පැරිසන් වැඩසටහන, පිටතට ගැනීම සහ නිශ්චල කිරීම, කාන්දුවීම් පරීක්ෂා කිරීම, සොයා ගත හැකි තත්ත්ව පරීක්ෂාවන් සහ කර්මාන්තශාලා පිළිගැනීමේ සැලැස්මක් ද අවශ්ය වේ.
නිමි පැකේජයේ සිට පසුපසට රසායනික ඩ්රම් රේඛාවක් සැලසුම් කළ යුතුය. බෙරය අපේක්ෂිත අන්තර්ගතය රඳවා ගත යුතුය. එය නිර්වචනය කරන ලද හැසිරවීමේ සහ ප්රවාහන පරීක්ෂණ වලින් නොනැසී පැවතිය යුතුය. එහි වසා දැමීම්, බිත්ති සිතියම සහ නිෂ්පාදන වාර්තා පාලනය යටතේ පැවතිය යුතුය. වේගවත් වියළි චක්රයක් පමණක් ඒ කිසිවක් ඔප්පු නොකරයි.
මෙම මාර්ගෝපදේශය සම්පූර්ණ සෛලය හරහා එක් බෙරයක් අනුගමනය කරයි. එය ප්රකාශිත යන්ත්ර දත්ත ව්යාපෘති යෙදවුම් වලින් වෙන් කරයි. නිෂ්පාදන අත්හදා බැලීමකදී ඔප්පු කළ යුතු ප්රතිඵල මොනවාදැයි ද එය පෙන්වයි.

- ඩ්රම් ඇඳීම, වසා දැමීම්, ද්රව්ය, ශුද්ධ බර සහ බිත්ති සිතියම කැටි කරන්න.
- සියලුම ටිම් ඇතුළුව නිමි බර දළ පැරිසන් ස්කන්ධය බවට පරිවර්තනය කරන්න.
- හිස, පැරිසන් වැඩසටහන, අච්චුව සහ සිසිලනය විවේචනාත්මක කලාපවලට ගැලපේ.
- චක්රයේ කොටසක් ලෙස හැසිරවීම, ඉවත් කිරීම සහ පරීක්ෂා කිරීම නිර්වචනය කරන්න.
- අනුමත දුම්මල, නිෂ්පාදන සැකසුම් සහ මැනිය හැකි සමත් නිර්ණායක සමඟ රේඛාව පිළිගන්න.
සම්පූර්ණ 220L රසායනික බෙර සෛලයක් ඇත්ත වශයෙන්ම ඇතුළත් වන්නේ කුමක්ද?
යන්ත්රය හිස් ශරීරය සාදයි. සෛලය නැවත නැවතත් කළ හැකි, පිළිගත් බෙර සාදයි. එම වෙනස මිලදී ගැනීමේ ලැයිස්තුව වෙනස් කරයි. ඉන්ජිනේරු කාලෙ අහන ප්රශ්නත් වෙනස් කරනවා.
සූත්රගත කිරීමට අවශ්ය වූ විට දුම්මල ගබඩා කිරීම, සම්ප්රේෂණය කිරීම, වියළීම හෝ මිශ්ර කිරීම උඩු ගංඟා උපකරණවලට ඇතුළත් විය හැකිය. වර්ණ සහ ආකලන මාත්රාව පාලනය කළ වට්ටෝරු අවශ්ය වේ. Regrind සඳහා නිශ්චිත මූලාශ්රයක්, අංශු තත්ත්වය සහ අවසර ලත් අනුපාතයක් අවශ්ය වේ. මෙම අයිතමයන් extruder වෙත ළඟා වන දේ තීරණය කරයි. අස්ථායී ආහාරයකට ස්ථාවර පැරිසන් ඇති කළ නොහැක.
හර සෛලය තුළ නිස්සාරණ පද්ධතිය, සමුච්චය හිස, කලම්ප ඒකකය, අච්චුව, පිඹින කටු හෝ පහළට පිඹින සැකැස්ම, හයිඩ්රොලික් පද්ධතිය සහ පාලන අඩංගු වේ. කිංගල්ගේKGB200L/LP නිෂ්පාදන පිටුවඑහි ප්රකාශිත විස්තරයේ MOOG 100 ඝනකම පාලකයක්, රොබෝ අතක් සහ පහළ පිඹින පද්ධතියක් ද ලැයිස්තුගත කරයි. අවසාන ඇණවුම හරියටම සපයන ලද අනුවාද හඳුනාගත යුතුය.
අච්චුව විවෘත වන විට පහළට වැඩ ආරම්භ වේ. උණුසුම් බෙරය පාලනයෙන් ඉවත් කිරීම අවශ්ය වේ. මුද්රා තැබීමේ මතුපිටට හානි නොකර ඉහළ සහ පහළ ෆ්ලෑෂ් කපා ගත යුතුය. විවෘත කිරීම් සඳහා යන්ත්රෝපකරණ හෝ නිම කිරීම අවශ්ය විය හැකිය. වසා දැමීම් සවි කිරීම අවශ්ය විය හැකිය. එක් එක් පිළිගත් බෙරය පසුව එකඟ වූ මානය, බර, බිත්ති සහ කාන්දු පරීක්ෂාවන් අවශ්ය වේ.
සිසිලන උපකරණ, සම්පීඩිත වාතය, ද්රව්ය හැසිරවීම, කැපීම එකතු කිරීම සහ ආරක්ෂිත ප්රවේශය මෙම සෛලය වටා පිහිටා ඇත. රසායනාගාරයක් හෝ ගුණාත්මක ප්රදේශයක් ඉන් පිටත වාඩි විය හැක. එම ප්රදේශය දිගු පරීක්ෂණ, රඳවා ගත් සාම්පල සහ වාර්තා සමාලෝචනය කරයි.
සම්පූර්ණ විෂය පථයක් ද එක් එක් මායිම් නම් කරයි. අච්චු සිසිලන යන්ත්රය සපයන්නේ කවුද? සම්පීඩකය සහ ග්රාහකය සපයන්නේ කවුද? රොබෝ ආරක්ෂකයා සම්බන්ධ කරන්නේ කවුද? කාන්දු පරීක්ෂකය සපයන්නේ කවුද? සීමාවකට හිමිකරුවෙකු නොමැති නම්, එය බොහෝ විට ආරම්භක ප්රමාදයක් බවට පත්වේ.
අවසාන වින්යාසය තේරීමට පෙර ඩ්රම් පිරිවිතර අගුළු දමන්න
"ලීටර් 220 ඩ්රම්" යන වාක්ය ඛණ්ඩය සම්පූර්ණ පිරිවිතරයක් නොවේ. බෙර දෙකකට නාමික පරිමාවක් බෙදා ගත හැකි නමුත් විවිධ ක්රියාවලි කොන්දේසි අවශ්ය වේ. සංවෘත හිස ද්විත්ව වළලු බෙරය විවෘත හිස් මෝස්තරයකින් වෙනස් බෙල්ලක් සහ හැසිරවීමේ කලාප ඇත. වසා දැමීමේ පද්ධතිය, අන්තර්ගතය සහ ප්රවාහන මාර්ගය ද පරීක්ෂාවට බලපායි.
පාලිත ඇඳීමකින් ආරම්භ කරන්න. සමස්ත මානයන්, නාමික සහ අතිවිශාල ධාරිතාව, විවරයන්, වසා දැමීමේ විස්තර, chimes, මුදු, හැන්ඩ්ල් සහ ලේබල් ප්රදේශ ඇතුළත් කරන්න. වෙන්වීමේ රේඛාව සලකුණු කර ඇණ ගසන්න. පිරවීම, palletizing, stacking හෝ cap fit වලට බලපාන සෑම මානයක්ම හඳුනා ගන්න.
අංක සහිත බිත්ති ඝණකම සිතියමක් එක් කරන්න. සිතියම ඉහළ වළල්ල, උරහිස්, පැති බැම්ම, පහළ වළල්ල, පාදය, බෙල්ල සහ පින්ච් ප්රදේශ ආවරණය කළ යුතුය. එක් සාමාන්ය බිත්ති අංකයකට දුම්මල බෙදා හරින ආකාරය පෙන්විය නොහැක. කිංගල්ගේ පිටුව එහි ප්රකාශිත 200L යෙදුම සඳහා මිලිමීටර් 3.5 සිට 4 දක්වා ලැයිස්තුගත කරයි. අනුමත බිත්ති සිතියම සඳහා ආදේශකයක් ලෙස නොව, පිටු-විශේෂිත යොමුවක් ලෙස එය භාවිතා කරන්න.
ශුද්ධ අච්චු බර සටහන් කරන්න. වෙන වෙනම එකලස් කරන ලද වසා දැමීම් ඇතුළත් නොකරන්න. ඉන්පසු ඉහළ ෆ්ලෑෂ්, පහළ වලිගය, බෙල්ලේ සීරීම් සහ වෙනත් කැපූ ද්රව්ය ඇස්තමේන්තු කරන්න. මෙය දළ පාරිසන් ඉලක්කය නිර්මාණය කරයි. කිලෝග්රෑම් 12 නිමි බෙරයක් සඳහා කිලෝග්රෑම් 12 ට වැඩි වෙඩි තැබීමක් අවශ්ය විය හැකිය, මන්ද ක්රියාවලියේදී ඉවත් කළ හැකි ද්රව්ය ද සෑදිය යුතුය.
අපේක්ෂිත අන්තර්ගතය ගොනුවට අයත් වේ. ඝනත්වය, දුස්ස්රාවීතාවය, පිරවුම් උෂ්ණත්වය, වාෂ්ප පීඩනය, රසායනික අනුකූලතා අවශ්යතා සහ අපේක්ෂිත ගබඩා කාලය එකතු කරන්න. බෙරය නියාමනය කළ භයානක භාණ්ඩ රැගෙන යන්නේද යන්න ගැනුම්කරු ද සඳහන් කළ යුතුය. එම පිළිතුර වලංගු කිරීමේ මාර්ගය වෙනස් කරයි.
කිංගල්ගේවිකුණුම් ක්රියාවලියඡායාරූප, චිත්ර, බර, ප්රමාණය, ද්රව්ය, ඝණකම, දෛනික ප්රතිදානය සහ රසායනික ප්රතිරෝධය ඉල්ලා සිටී. එම යෙදවුම් එක් සංශෝධන-පාලිත ඩ්රම් ලේඛනයක් විය යුතුය. උපුටා දැක්වීම, අච්චු නිර්මාණය සහ පිළිගැනීමේ සැලැස්ම එකම සංශෝධනය වෙත යොමු විය යුතුය.
KGB200L/LP ප්රකාශිත දත්ත එක ගැලපෙන කට්ටලයක් ලෙස කියවන්න
KGB200L/LP පිටුව ප්රයෝජනවත් ආරම්භක ලියුම් කවරයක් සපයයි. එය 250L උපරිම බහාලුම් පන්තියක්, 39 t යන්ත්රයක් සහ ස්ථාවර විවෘත-වසා දැමීමේ සැකැස්මක් හඳුනා ගනී. එය 760 kN කලම්ප බලයක්, 1300 x 1500 mm තහඩුවක් සහ 1100 x 1700 mm උපරිම අච්චු ප්රමාණය ද ලැයිස්තුගත කරයි.
පොදු නිස්සාරණ වගුව 32 L/D අනුපාත සහිත 100 mm ඉස්කුරුප්පු දෙකක් පෙන්වයි. ප්රකාශිත HDPE ද්රවාංක ධාරිතාව එක් ඉස්කුරුප්පුවකට කිලෝග්රෑම් 180 කි. වගුවෙහි 25 L සමුච්චකය සහ 18 kg PE සමුච්චකය-බර යොමුව ද ලැයිස්තුගත කර ඇත. මේවා යන්ත්ර පිටු අගයන් වේ. ඔවුන් ගැලපෙන පරීක්ෂණයකින් තොරව විශේෂිත බෙරයක්, දුම්මලයක් හෝ චක්රයක් ඔප්පු නොකරයි.
| ප්රකාශිත KGB200L/LP අයිතමය | වෙබ් අඩවියේ වටිනාකම | ව්යාපෘතිය තවමත් පරීක්ෂා කළ යුතු දේ |
|---|---|---|
| උපරිම බහාලුම් ධාරිතාව | ලීටර් 250 | සැබෑ අච්චුව, වෙඩි තැබීමේ ඉල්ලුම, ජ්යාමිතිය සහ ඉවත් කිරීමේ මාර්ගය |
| යන්ත්රයේ ප්රමාණය සහ බර | 9.5 x 4.1 x 6.5 m; 39 ටී | සේවා නිෂ්කාශනය, අත්තිවාරම, ප්රවාහන බෙදීම සහ එසවුම් සැලැස්ම |
| කලම්ප බලය | 760 kN | ප්රක්ෂේපිත ප්රදේශය, පිඹින පීඩනය, පින්ච්-ඕෆ් භාරය සහ ආන්තිකය |
| උපරිම අච්චු ප්රමාණය | 1100 x 1700 මි.මී | අච්චු ලියුම් කවරය, හෝස්, බහුවිධ සහ චලනය වන කොටස් සම්පූර්ණ කරන්න |
| අච්චු ඝණකම | 810 සිට 950 මි.මී | සංවෘත අච්චු තොගයක් සහ තහඩු අතුරුමුහුණත් ඇඳීම |
| ඉස්කුරුප්පු ඇණ සහ L/D | 100 mm x 2; 32 L/D | ඇණවුම් කරන ලද ස්ථර ගෘහ නිර්මාණ ශිල්පය, දුම්මල ශ්රේණිය සහ වර්ණ පද්ධතිය |
| ප්රකාශිත HDPE දියවන ධාරිතාව | 180 kg/h x 2 | අනුමත HMWHDPE සූත්රය සමඟ ස්ථාවර ප්රතිදානය |
| සමුච්චකය | 25 L; 18 kg PE යොමුව | දළ පැරිසන් ස්කන්ධය, සංචිත සහ වැඩසටහන්ගත පැතිකඩ |
| වාතය පිඹින්න | 0.8 MPa; 1.8 m³/min | අවශ්ය වාතයේ ගුණාත්මකභාවය, උපරිම ප්රවාහය, ග්රාහකය සහ යන්ත්රයේ පීඩනය |
| සිසිල් ජලය | 0.3 MPa; 120 L/min | සැපයුම් උෂ්ණත්වය, ආපසු උෂ්ණත්වය, ගුණාත්මකභාවය සහ තාප භාරය |
| ප්රකාශිත බල යොමුව | 70 සිට 80 kW සාමාන්යය | මිනුම් සීමාව, නිෂ්පාදන, සැකසුම් සහ නිෂ්පාදන තත්ත්වය |
පිටුව "ප්රතිදානය (වියළි චක්රය)" ලෙසද pcs/h 300 ක් පෙන්වයි. එය රසායනික බෙර සඳහා නිෂ්පාදන ප්රතිදානය නොවේ. එය වියළි යන්ත්ර චලන යොමුවක් විස්තර කරයි. එම පිටුවම එහි රසායනික බැරල් යෙදීම සඳහා පැයකට බෙර 17 සිට 20 දක්වා වෙන වෙනම ප්රකාශයට පත් කරයි. ලේබල් දෙකම නොවෙනස්ව තබා ගන්න.
නිවැරදි පිළිගැනීමේ ඉලක්කය තනි අංකයක් නොවේ. එය අනුමත නිෂ්පාදන කොන්දේසි යටතේ එකඟ වූ කාලයකට බෙර පිළිගනු ලැබේ. ධාවනයට නිස්සාරණය, පිඹීම, සිසිලනය, පිටතට ගැනීම, කැපීම, පරීක්ෂා කිරීම සහ ගණන් කළ නැවතුම් ඇතුළත් විය යුතුය.
සම්බන්ධිත කණ්ඩායම්වල දත්ත කියවන්න. පුස් මානයන් ආරම්භක ආඝාතය සහ ඉවත් කිරීමේ මාර්ගයට අයත් වේ. සමුච්චිත ස්කන්ධය දළ වෙඩි ස්කන්ධය සහ දුම්මල සමඟ අයත් වේ. යන්ත්රයේ පීඩනය සමඟ වායු ප්රවාහය අයත් වේ. තනි විශාල අගයක් කොටුවේ වෙනත් තැනක දුර්වල ගැළපීමක් සඳහා වන්දි ගෙවිය නොහැක.
උද්ධෘතයෙන් /LP උපසර්ගය අතුරුදහන් නොවිය යුත්තේ ඇයි?
Kinggle දැනට අදාළ නිෂ්පාදන පිටු දෙකක් ප්රකාශයට පත් කරයි. එක් KGB200L/LP විශේෂිත රසායනික-බැරල් වේදිකාව නම් කරයි. අනෙක KGB200L ලීටර් 220 ප්ලාස්ටික් ඩ්රම් යන්ත්රය නම් කරයි. ඔවුන්ගේ බෙදාගත් 250L පන්තිය ආකෘති නාමයන් එකිනෙකට හුවමාරු කළ හැකි නොවේ.
KGB200L/LP පිටුව 39 t යන්ත්රයක් සහ 100 mm ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කරයි. එහි විස්තරය ද්විත්ව ස්ථර ඇකියුලේටර හිසක් මත කේන්ද්රගත වේ. KGB200L පිටුව 36 t යන්ත්රයක් සහ මිලිමීටර් 120 ඉස්කුරුප්පුවක් ලැයිස්තුගත කරයි. එය HDPE සඳහා 320 kg/h ප්රකාශනය කරයි. පිටු දෙකම එකම පුළුල් අච්චු ලියුම් කවරයක් සහ 760 kN කලම්ප යොමුව පෙන්වයි.
එම වෙනස පෙන්නුම් කරන්නේ වාස්තු විද්යාව මිස ධාරිතාව පමණක් නොවේ. ද්වි-එක්ස්ට්රඩර් පිරිසැලසුමකට ඇණවුම් කළ ස්ථර ව්යුහයකට හෝ ද්රව්ය බෙදීමට සහාය විය හැකිය. තනි පිටකිරීමේ පිරිසැලසුමක් වෙනස් දියවන මාර්ගයක් සපයයි. එක් එක් ස්ථරයේ නිශ්චිත කාර්යයට තවමත් ලිඛිත ක්රියාවලි රූප සටහනක් අවශ්ය වේ. නිස්සාරක දෙකක් ස්වයංක්රීයව අවශ්ය බාධකයක්, ප්රතිචක්රීකරණය කරන ලද-අන්තර්ගත ව්යුහයක් හෝ වර්ණ සැකැස්මක් නිර්මාණය කරන බව කිසිවිටක නොසිතන්න.
KGB200L/LP පොදු ස්ථානගත කිරීම
විශේෂිත 220L ද්විත්ව මුද්ද රසායනික-බෙර වේදිකාව. පිටුව 100 mm ඉස්කුරුප්පු දෙකක්, ද්විත්ව ස්ථර හිස විස්තරයක් සහ 39 t යන්ත්ර බරක් ලැයිස්තුගත කරයි.
KGB200L පොදු ස්ථානගත කිරීම
ලීටර් 220 ප්ලාස්ටික් ඩ්රම් යන්ත්රය. පිටුවෙහි එක් 120 mm ඉස්කුරුප්පුවක්, 320 kg/h HDPE දියවන ධාරිතාව සහ 36 t යන්ත්ර බරක් ලැයිස්තුගත කර ඇත.
මිලදී ගැනීමේ ඇණවුමක සම්පූර්ණ ආකෘතිය, සංශෝධනය සහ වින්යාසය ඇතුළත් විය යුතුය. ක්රියාවලි-ප්රවාහ චිත්රයක් අමුණන්න. සෑම extruder, මෝටර්, ඉස්කුරුප්පු, හිස ඡේදය සහ පාලකය ලැයිස්තුගත කරන්න. එක් එක් ඡේදය පෝෂණය කරන්නේ කුමන ද්රව්යද යන්න පෙන්වන්න. ස්ථර අනුපාතය පාලනය කරන්නේ නම්, එහි ක්රියාකාරී පරාසය සහ සත්යාපන ක්රමය නිර්වචනය කරන්න.
මෙම පාලනය දෙපැත්තටම ආරක්ෂා කරයි. ගැණුම්කරුට අපේක්ෂිත ගෘහ නිර්මාණ ශිල්පය ලැබේ. සැපයුම්කරුට ස්ථාවර තාක්ෂණික ඉලක්කයක් ලැබේ. එය ස්ථාපිත යන්ත්රය සමඟ අමතර කොටස් ලැයිස්තු, විදුලි ඇඳීම් සහ ක්රියාකරු පුහුණුව ද තබා ගනී.
සාමාන්ය ලේබලයක් නොව නිෂ්පාදන ආදානයක් ලෙස HMWHDPE පාලනය කරන්න
කිංගල්ගේ යෙදුම් යොමුව HMWHDPE නම් කරයි. කෙටි යෙදුම අධි අණුක බර අධික ඝනත්ව පොලිඑතිලීන් විස්තර කරයි. එය එක් නිශ්චිත ශ්රේණියක් හඳුනා නොගනී. බෙර කාර්ය සාධනය තෝරාගත් දුම්මල, සැකසීම, සැකසුම් ඉතිහාසය සහ පැකේජ නිර්මාණය මත රඳා පවතී.
අනුමත ද්රව්ය ගොනුව සැපයුම්කරු සහ ශ්රේණිය නම් කළ යුතුය. ද්රව්ය දත්ත පත්රය, වර්ණ මාස්ටර්බැච්, ආකලන සහ වෙනස් කිරීමේ පාලන නීති එක් කරන්න. පැමිණෙන බිම් කොටස් හඳුනා ගන්නා ආකාරය සටහන් කරන්න. විකල්ප ශ්රේණියකට ඉඩ දෙන්නේ නම්, එය සාමාන්ය නිෂ්පාදනයට ඇතුල් වීමට පෙර අනුමත පරීක්ෂණය සඳහන් කරන්න.
Regrind කිරීමට එහිම රීතියක් අවශ්යයි. පසු-භාවිත ප්රතිචක්රීකරණය කළ ද්රව්ය වලින් පිරිසිදු ක්රියාවලියේ ටිම් වෙන් කරන්න. අවසර ලත් මූලාශ්රය, සකස් කිරීම, අංශු ප්රමාණය, ගබඩා කිරීම සහ මිශ්ර අනුපාතය නිර්වචනය කරන්න. ඇඹරුම් යන්තය හෝ වාහකය නතර වූ විට ක්රියාකරුවන් ප්රතිචාර දක්වන ආකාරය වාර්තා කරන්න. නියම ආහාර ප්රවාහය පාලනය නොකළහොත් වට්ටෝරු තිරයක ප්රතිශතයකට කුඩා අගයක් ඇත.
තෙතමනය, දූෂණය සහ දඩ මුදල් පෝෂණය හෝ මතුපිට ගුණාත්මකභාවය බාධා කළ හැකිය. ද්රව්යමය උෂ්ණත්වය සහ තොග හැසිරීම ද ප්රතිසාධනය වෙනස් කළ හැකිය. නිෂ්පාදන අත්හදා බැලීමේදී සැබෑ පද්ධතිය පරීක්ෂා කරන්න. දුම්මල අපේක්ෂිත ආප්ප, බ්ලෙන්ඩරය, වාහකය සහ නැවත ඇඹරුම් ලූපය හරහා ගමන් කළ යුතුය.
බෙරය රසායනික ද්රව්ය රැගෙන යන්නේ නම්, ගැළපුම නිමි පැකේජ වැඩසටහනට අයත් වේ. මෝල්ඩින් යන්ත්රය විසින්ම ගැළපුම ස්ථාපිත කළ නොහැකිය. අපේක්ෂිත ද්රව්යය, ගබඩා කාලය, පාරිසරික නිරාවරණය සහ අදාළ නීති සාක්ෂි තීරණය කරයි.
ද්රව්යමය වෙනසක් මගින් දියවන ශක්තිය සහ එල්ලා වැටීම වෙනස් විය හැක. එය වළලු සහ කොන් වටා පැරිසන් විහිදෙන ආකාරය වෙනස් කළ හැකිය. ද්රව්යමය අනුමැතිය සහ ඒ නිසයිparison වැඩසටහන්කරණයවෙනම ව්යාපෘති ලෙස කළමනාකරණය නොකළ යුතුය.
වළලු, උරහිස්, පාදම සහ වසා දැමීම් වටා පැරිසන් ගොඩනඟන්න
විශාල බෙරයක් ඒකාකාරව දිගු නොවේ. උරහිස් අච්චුවේ එක් කොටසක් හරහා ගමන් කරයි. පහළ කෙළවර තවත් එකක් හරහා ගමන් කරයි. වළලු, පාද ස්පර්ශය සහ ගෙල ප්රදේශ එක් එක් විවිධ ද්රව්ය සඳහා parison ඉල්ලයි. එක් ඩයි හිඩැස් සෑම කලාපයකටම සමානව සේවය කළ නොහැක.
ස්කන්ධයෙන් පටන් ගන්න. නිමි බෙරය, ඉහළ ෆ්ලෑෂ්, පහළ ෆ්ලෑෂ්, බෙල්ලේ සීරීම් සහ අනෙකුත් සැරසිලි එකතු කරන්න. මෙය දළ පරිසන් ස්කන්ධයයි. අනුමත දුම්මල පදනම යටතේ ඇණවුම් කළ ඇකියුලේටර ධාරිතාව සමඟ එය සසඳන්න. ප්රකාශිත උපරිමයට හරියටම ගැලපීම වෙනුවට ඉංජිනේරු සංචිතයක් තබන්න.
නිමි බෙර ස්කන්ධය + ඉහළ ෆ්ලෑෂ් + පහළ වලිගය + බෙල්ල හෝ හසුරුව සීරීම් + වෙනත් කැපූ ද්රව්ය
ඊළඟට, පැරිසන් එහි දිග දිගේ සිතියම්ගත කරන්න. අනුමත බෙරයෙන් අංකිත බිත්ති සිතියම භාවිතා කරන්න. පැරිසන් වැඩසටහනේ එක් එක් තීරනාත්මක බෙර ස්ථානය සම්බන්ධ කරන්න. පළමු පැතිකඩ ආරම්භක වට්ටෝරුවක් පමණි. නිෂ්පාදන අත්හදා බැලීම මනින ලද බිත්ති ප්රතිඵලවලින් එය යාවත්කාලීන කළ යුතුය.
ද්විත්ව වළලු කලාප නරඹන්න. ඉතා කුඩා ද්රව්ය ප්රාදේශීය බිත්ති අඩු කිරීමට හෝ වළලු ජ්යාමිතිය වෙනස් කිරීමට හැකිය. ඕනෑවට වඩා බර, සිසිලන කාලය සහ ෆ්ලෑෂ් වැඩි විය හැක. බෙල්ල සහ වසා දැමීම් සඳහා ස්ථාවර ජ්යාමිතිය අවශ්ය වේ. සම්බන්ධතාවය සහ බලපෑමේ කාර්ය සාධනය සඳහා පදනමට ප්රමාණවත් ද්රව්ය අවශ්ය වේ. මේ කිසිම ඉලක්කයක් සම්පූර්ණ බෙරයම බර කරවීමෙන් විසඳෙන්නේ නැත.
සමුච්චය විසර්ජනය ද වැදගත් වේ. පාලිත කාලයක් තුළ පැරිසන් අච්චුවට ඇතුල් විය යුතුය. දියවන උෂ්ණත්වය, විසර්ජන වේගය, ඩයි-පරතර චලිතය සහ අච්චු කිට්ටු කාලය අන්තර්ක්රියා කරයි. පැරිසන් දිගු වේලාවක් එල්ලී ඇත්නම්, අච්චුව වැසීමට පෙර එල්ලා බිත්ති සිතියම වෙනස් කරයි.

අවසාන පැතිකඩ සංශෝධන අංකයක් සමඟ ගබඩා කරන්න. ඩයි ටූලින්, දුම්මල, උෂ්ණත්ව ස්ථාන, විසර්ජන කාලය සහ සාම්පල බිත්ති සිතියම වාර්තා කරන්න. එම කොන්දේසි නොමැති පැතිකඩක් නැවත නිෂ්පාදනය කිරීමට අපහසු වේ.
ඩ්රම් අච්චුව සහ සිසිලන පරිපථය එක් සැලසුම් තීරණයක් ලෙස සලකන්න
පොදු අච්චු ලියුම් කවරය සුදුසු චෙක්පතක් පමණි. අච්චුව ඒකාකාරව සිසිල් කිරීම, බෙරය මුදා හැරීම හෝ රොබෝවරයා ඉවත් කිරීම ඔප්පු නොකරයි. සම්පූර්ණ අච්චු එකලස් කිරීම සමාලෝචනය කරන්න. බහුවිධ, හෝස් නැමීම්, බ්ලෝ දෘඩාංග, චලනය වන ඇතුළු කිරීම්, පින්ච් බ්ලොක් සහ එසවුම් ස්ථාන ඇතුළත් කරන්න.
වෙන්වීමේ රේඛාව සහ pinch-off බර parison කළමනාකරණය කළ යුතුය. කප්පාදුව අධික ද්රව්ය උගුලට හසු නොවී අඛණ්ඩව මුද්රා තැබිය යුතුය. ෆ්ලෑෂ් සාක්කුවලට අපේක්ෂිත ස්කන්ධය සඳහා ඉඩක් අවශ්ය වේ. බෙල්ල සහ යටි පහර විස්තර බෙර ඇඳීම සහ පහළට නිම කිරීමේ ක්රමයට ගැලපේ.
සිසිලනය බෙරයේ තාප බර අනුගමනය කළ යුතුය. මුදු සහ ඝන සංක්රාන්ති තාපය රඳවා ගත හැකිය. ඉවත් කිරීමේදී පුළුල් පැති බැමි විකෘති කළ හැකිය. පාදම සහ වසා දැමීමේ කලාප දැඩි උෂ්ණත්ව පාලනයක් අවශ්ය විය හැකිය. සම්පූර්ණ අච්චුව සඳහා එක් සරල පරිපථයක් භාවිතා කිරීම වෙනුවට මෙම අවශ්යතා වටා නාලිකා සැලසුම් කරන්න.
අච්චුව නම් කරන ලද සිසිලන කලාපවලට බෙදන්න. සෑම කලාපයකටම ඉලක්කගත ප්රවාහයක් සහ ඇතුල් වීමේ තත්වයක් ලබා දෙන්න. ප්රවේශ විය හැකි සම්බන්ධතා සහ ෆ්ලෂ් කිරීමේ සැලැස්මක් ලබා දෙන්න. අත්හදා බැලීම අතරතුර, සැපයුම සහ ආපසු උෂ්ණත්වය වාර්තා කරන්න. එක් එක් පරිපථයෙන් තාපය පිටවන්නේද යන්න පීඩන කියවීමකින් පමණක් පෙන්විය නොහැක.
ඉවත් කිරීමේ උෂ්ණත්වය චක්රයේ කොටසකි. බෙරය මෘදුව පවතින අතරතුර කලින් නිකුත් කිරීම ප්රතිදානය වැඩි කළ හැක. රොබෝට, වාහකයට හෝ ක්රියාකරුට පසුව වළලු හෝ මුද්රා තැබීමේ මතුපිට විකෘති කළ හැකිය. මාන සහ ක්රියාකාරී සාක්ෂි සහිත ආරක්ෂිත ඉවත් කිරීමේ කොන්දේසියක් නිර්වචනය කරන්න.
Kinggle පිටුව 0.3 MPa සහ 120 L/min යන්ත්ර සිසිලන-ජල යොමු ලෙස ලැයිස්තුගත කරයි. මෙම අගයන් සම්බන්ධතාවයේ ප්රමාණයට උපකාරී වේ. ඒවා සම්පූර්ණ ශීතකාරක පිරිවිතර නොවේ. අවසාන සිසිලන පැකේජයට ජල උෂ්ණත්වය, පරිසර සැලසුම් තත්ත්වය, අච්චු තාප භාරය, යන්ත්ර තාප භාරය, ප්රවාහ ස්ථායිතාව සහ ජල ගුණාත්මකභාවය අවශ්ය වේ.
භාවිතා කරන්නextrusion blow molding අච්චු නිර්මාණ මාර්ගෝපදේශයවාතාශ්රය, ඇණ ගැසීම, සිසිලනය සහ මුදා හැරීම සමාලෝචනය කිරීමට. පිළිගත් අච්චු ඇඳීම යන්ත්ර පිරිසැලසුම ලෙස එකම තාක්ෂණික ගොනුවකට දමන්න.
චක්රය තුළ පිටතට ගැනීම, ඉවත් කිරීම සහ කාන්දුවීම් පරීක්ෂා කිරීම සැලසුම් කරන්න
අච්චුව විවෘත වන විට අච්චු චක්රය අවසන් නොවේ. විශාල බෙරයක් තවමත් ආරක්ෂිත ඉවත් කිරීම සහ පාලිත නිමාව අවශ්ය වේ. මෙම පියවර යන්ත්රය තැනීමෙන් පසුව එකතු කළහොත් සැබෑ ප්රතිදාන සීමාව බවට පත්විය හැක.
පිටතට ගැනීම සමඟ ආරම්භ කරන්න. ග්රහණය ස්ථානය, බෙර උෂ්ණත්වය, ගෙවීම සහ චලනය වන මාර්ගය නිර්වචනය කරන්න. රොබෝවරයා අච්චුව ඉවත් කිරීම, ආරක්ෂා කිරීම සහ දෘඪාංග පුපුරවා හැරීම කළ යුතුය. එහි ග්රහණය උණුසුම් වළල්ලක් තලා දැමීම හෝ ලේබල් පුවරුවක් සලකුණු නොකළ යුතුය. භාර දීමේ ස්ථානය පාලනයකින් තොරව පෙරළීමකින් තොරව බෙරයට සහාය විය යුතුය.
ඊළඟට, සෑම කප්පාදුවක්ම සිතියම්ගත කරන්න. ඉහළ ෆ්ලෑෂ්, පහළ වලිගය සහ බෙල්ලේ ද්රව්ය සඳහා විවිධ මෙවලම් අවශ්ය විය හැකිය. වසා දැමීමේ මුහුණු සහ විවේචනාත්මක මානයන් ආරක්ෂා කරන්න. බිම සුන්බුන් සමඟ මිශ්ර නොකර කප්පාදුව එකතු කරන්න. පිරිසිදු ටිම් ක්රියාවලියට නැවත පැමිණෙන්නේ නම්, ඇඹරුම් යන්තයට සහ බ්ලෙන්ඩරයට යන මාර්ගය පෙන්වන්න.
කාන්දු පරීක්ෂාව සඳහා ලිඛිත සීමාවක් අවශ්ය වේ. පරීක්ෂා කරන ලද විවෘත කිරීම්, වසා දැමීමේ තත්ත්වය, පීඩනය හෝ රික්තක ක්රමය, ස්ථායීකරණ කාලය, පරීක්ෂණ කාලය සහ ප්රතික්ෂේප කිරීමේ සීමාව නිර්වචනය කරන්න. අසාර්ථක වීමෙන් පසු සිදුවන්නේ කුමක්ද යන්න ද නිර්වචනය කරන්න. ප්රතික්ෂේප කරන ලද බෙරයක් එහි කුහරය, කාල කවුළුව සහ ක්රියාවලි වාර්තාවට සොයා ගත හැකිව පැවතිය යුතුය.
| නැවතුම | ආදානය | ප්රතිදානය | අල්ලා ගැනීමට සාක්ෂි |
|---|---|---|---|
| රොබෝ පිටතට ගැනීම | උණුසුම් අච්චු බෙරය | ටිම් ස්ටේෂන් හි ආධාරක බෙර | නිෂ්කාශනය, ග්රහණය ලකුණු, චක්ර කාලය සහ පුනරාවර්තන හැකියාව |
| Deflashing | ක්රියාවලි ටිම් සහිත ඩ්රම් | නිමි දාර පිරිසිදු කරන්න | ගුණාත්මකභාවය, බෙර හානි සහ කප්පාදු ස්කන්ධය කපා |
| විවෘත කිරීමේ නිමාව | වාත්තු කරන ලද බෙල්ල | වසා දැමීමට සූදානම් අතුරුමුහුණත් | මානයන්, මතුපිට සහ මිනුම් ප්රතිඵල |
| කාන්දු පරීක්ෂණය | නිමි බෙරය සහ පරීක්ෂණ වසා දැමීම | සමත් වීම හෝ සොයා ගත හැකි ප්රතික්ෂේප කිරීම | වට්ටෝරුව, ප්රතිඵලය, උපකරණ හැඳුනුම්පත සහ වේලා මුද්රාව |
| අවසාන පරීක්ෂාව | පරීක්ෂා කරන ලද බෙරය | පිළිගත් නිෂ්පාදනයක් හෝ පාලිත ප්රතික්ෂේප කිරීම | බර, බිත්ති සිතියම, මානයන් සහ පෙනුම |
කර්මාන්තශාලා අත්හදා බැලීමේදී සෑම ස්ථානයකම වේලාව. පිටතට ගැනීමේ මාර්ගය දිගු නිසා හෝ ටිම් ස්ටේෂන් පිරී ඇති නිසා අච්චු යන්ත්රයක් රැඳී සිටිය හැක. එම ප්රමාදයන් පිළිගත් ප්රතිදානයට අයත් වේ. ඒවා වියළි චක්ර අංකය පිටුපස සැඟවිය යුතු නොවේ.
එක්සත් ජාතීන්ගේ ඇසුරුම් අනුමැතියෙන් යන්ත්ර හැකියාව වෙන් කරන්න
කිංගල්ගේ නිෂ්පාදන පිටුවේ සඳහන් වන්නේ ප්රකාශිත යෙදුමේ බෙරවලට මීටර් 3 ක පහත වැටීමේ පරීක්ෂණයකින් සමත් විය හැකි අතර සම්පූර්ණ UN සහතිකය ලබා ගත හැකි බවයි. එම හිමිකම් පෑම ප්රකාශිත යෙදුමට සම්බන්ධ කර තබන්න. සෑම බෙරයක්, පිරවුම් ද්රව්යයක් හෝ වෙළඳපොළක් සඳහාම සහතිකයක් ලෙස එය නැවත ලියන්න එපා.
යන්ත්රයකට එක්සත් ජාතීන්ගේ ඇසුරුම් සලකුණක් ලබා දිය නොහැක. අනුමැතිය අදාළ පද්ධතිය යටතේ ඇසුරුම් නිර්මාණ වර්ගයක් සඳහා අදාළ වේ. නිමි බෙරය, වසා දැමීම්, අන්තර්ගතය හෝ පරීක්ෂණ මාධ්ය, සකස් කිරීම, සමීකරණය සහ පරීක්ෂණ ප්රතිඵල සියල්ල වැදගත් වේ. සැලසුම සමත් වූ පසු දැනට පවතින නිෂ්පාදන පාලනය ද වැදගත් වේ.
යුරෝපය සඳහා වන එක්සත් ජාතීන්ගේ ආර්ථික කොමිසම ප්රකාශයට පත් කරයිඑක්සත් ජාතීන්ගේ ආදර්ශ රෙගුලාසි. සංශෝධන 24 2025 දී ප්රකාශයට පත් කරන ලදී. අදාළ වන ජාතික හෝ මාදිලියේ නීති විශේෂිත සංස්කරණයක් භාවිතා කිරීමට හෝ අවශ්යතා එක් කිරීමට හැකිය. ගමනාන්ත වෙළඳපොළ සඳහා අධිකාරිය, පරීක්ෂණ රසායනාගාරය සහ අනුමත මාර්ගය තහවුරු කරන්න.
සාක්ෂි ස්ථර දෙකක් සාදන්න. පළමුවැන්න යන්ත්ර කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණයයි. ඇණවුම් කළ සෛලය නිශ්චිත කොන්දේසි යටතේ එකඟ වූ බෙරය ධාවනය කරන බව ඔප්පු කරයි. දෙවැන්න ඇසුරුම් සැලසුම් ආකාරයේ පරීක්ෂාවයි. එය අදාළ වැඩසටහනට එරෙහිව නිමි ඇසුරුම් ඔප්පු කරයි. එකක් අනෙකා ආදේශ නොකරයි.
යන්ත්ර අත්හදා බැලීම් අතරතුර, පසුව පරීක්ෂා කිරීමට සහාය වන විශේෂාංග මැන බලන්න. ශුද්ධ ස්කන්ධය, දළ වෙඩි ස්කන්ධය, බිත්ති සිතියම, වසා දැමීමේ මානයන්, වළලු ජ්යාමිතිය, කාන්දු ප්රතිඵල සහ ක්රියාවලි සැකසීම් වාර්තා කරන්න. ලේබල් කළ සාම්පල තබා ගන්න. මෙය ඇසුරුම් පරීක්ෂණ කණ්ඩායමට සොයා ගත හැකි ආරම්භක ඉඩමක් ලබා දෙයි.
නිෂ්පාදන පරීක්ෂා කිරීමේ අභිප්රාය පිළිබඳ වැඩි විස්තර සඳහා, Kinggle's දැනට භාවිතා කරන්නරසායනික බෙර පතන පරීක්ෂණ මාර්ගෝපදේශය. වත්මන් ලිපිය නිෂ්පාදන සෛලය කෙරෙහි අවධානය යොමු කරන්න. එම වෙන්වීම ගැනුම්කරුවන්ට යන්ත්ර ඒකාබද්ධ කිරීමේ පිළිතුර හෝ එකම දේ පවසන පිටු දෙකක් කියවීමෙන් තොරව පරීක්ෂණ පිළිතුර සොයා ගැනීමට උපකාර කරයි.
සැබෑ නිෂ්පාදන සිදුවීම් වලින් පිළිගත් ප්රතිදානය ගණනය කරන්න
නිෂ්පාදන පිටුව එහි නම් කරන ලද යෙදුම සඳහා පැයකට බෙර 17 සිට 20 දක්වා ප්රකාශයට පත් කරයි. එය ප්රයෝජනවත් සැලසුම් සඳහනකි. එය වෙනත් බෙරයක් සඳහා සහතික මිලක් නොවේ. බර, බිත්ති සිතියම, දුම්මල, අච්චු සිසිලනය, පිටතට ගැනීම සහ පරීක්ෂා කිරීම යන සියල්ලම ප්රතිඵලය වෙනස් කළ හැකිය.
කාලානුරූපී ධාවනයකින් ආරම්භ කරන්න. සෑම අච්චු සිදුවීමක්ම ගණන් කරන්න. ඉන්පසු එක් එක් බෙරය පිළිගත්, ප්රතික්ෂේප කළ හෝ පරීක්ෂණයක් බලා සිටින ලෙස වර්ග කරන්න. සෑම නැවතුමක්ම සහ එහි හේතුව සටහන් කරන්න. නිෂ්පාදනය පාලනය කරන එකම තත්ත්ව සැලැස්ම භාවිතා කරන්න.
පිළිගත් බෙර ÷ නිරීක්ෂණය නිෂ්පාදන මිනිත්තු x 60
දළ ද්රව්ය ඉල්ලුම ද ගණනය කරන්න. පැයකට සිදුවීම් අච්චු ගැසීම මගින් දළ පැරිසන් ස්කන්ධය ගුණ කරන්න. නිමි බෙර බර නාමාවලි අනුපාතයකින් ගුණ නොකරන්න. එම කෙටි මග ෆ්ලෑෂ්, ප්රතික්ෂේප කිරීම්, ආරම්භක ද්රව්ය සහ අනෙකුත් ක්රියාවලි පාඩු නොසලකා හරියි.
දළ පැරිසන් ස්කන්ධ x පැයකට වාත්තු සිදුවීම්
පළමු සමත් අස්වැන්න නැවත වැඩ කිරීමෙන් හෝ නැවත පරීක්ෂාවෙන් වෙන් කරන්න. කාන්දු වන ස්ථානය අසමත් වන අතර පසුව වසා දැමීමේ ගැලපුමෙන් පසු ගමන් කරන බෙරයක් සිදුවීම් ලොගයෙන් අතුරුදහන් නොවිය යුතුය. හේතුව වැදගත්. එය වාත්තු කිරීම, නිම කිරීම, වසා දැමීම එකලස් කිරීම හෝ පරීක්ෂක වෙත යොමු විය හැක.
සිසිලනය බොහෝ විට චක්රය පාලනය කරයි. අමතර තත්පර කිහිපයක් වළලු ජ්යාමිතිය ආරක්ෂා කරන්නේ නම්, එම කාලය පිළිගත් අනුපාතයට අයත් වේ. ඕවලාකාර බෙල්ල හෝ අස්ථායී මානයන් නිර්මාණය කරන වේගවත් නිකුතුවක් ඵලදායිතා ලාභයක් නොවේ.
ප්රතිසාධනය සහ පහළ ශේෂය හෙළි කිරීමට ප්රමාණවත් දිගු ධාවනයක් භාවිතා කරන්න. ආරම්භයේ සහ අවසානයේ යන්ත්ර සැකසුම් වාර්තා කරන්න. දචක්ර කාල මාර්ගෝපදේශයනිස්සාරණ ප්රතිසාධනය, වාත්තු කිරීම, සිසිලනය සහ හැසිරවීම වෙන් කරන්නේ කෙසේද යන්න පැහැදිලි කරයි. දබලශක්ති මාර්ගෝපදේශයපිළිගත් බෙරයකට බලය සහ ශක්තිය ප්රකාශිත මිනුම් සීමාවක් අවශ්ය වන්නේ මන්දැයි පැහැදිලි කරයි.
ප්රයෝජනවත් අවසන් KPI කට්ටලයකට පැයකට පිළිගත් බෙර, පළමු සමත් අස්වැන්න, පිළිගත් බෙරයකට දළ කිලෝග්රෑම්, ඩ්රම් එකකට කැපූ කිලෝග්රෑම්, ගණන් කළ අක්රීය කාලය සහ පිළිගත් බෙරයකට ශක්තිය ඇතුළත් වේ. සෑම අංකයකටම එකඟ වූ ආරම්භක සහ නැවතුම් රීතියක් අවශ්ය වේ.
කඳු මුදුන්, ප්රවේශය සහ තාපය ඉවත් කිරීම වටා කර්මාන්තශාලා මායිම සැලසුම් කරන්න
පොදු යන්ත්ර ප්රමාණය මීටර් 9.5 ත් 4.1 ත් 6.5 ත් අතර වේ. එම පෙට්ටිය ස්ථාපන අවකාශය නොවේ. ක්රියාකරුවන්, අච්චු වෙනස් කිරීම්, වේදිකා, කැබිනට්, පයිප්ප, වාහක සහ ආරක්ෂාව ඉන් ඔබ්බට විහිදේ. වහලය ඉදිකිරීමට සහ නඩත්තු කිරීමට ද ඉඩ දිය යුතුය.
උපකරණ පිරිසැලසුම් ඇඳීම සමඟ ආරම්භ කරන්න. ඉස්කුරුප්පු සහ හයිඩ්රොලික් සංරචක සඳහා නඩත්තු ඇදීමේ ඉඩ එක් කරන්න. ට්රක් රථයේ හෝ ගබඩා ප්රදේශයේ සිට තහඩු දක්වා අච්චු මාර්ගය සලකුණු කරන්න. සෑම අවස්ථාවකදීම දොඹකරය හෝ ෆෝක්ලිෆ්ට් ධාරිතාව පරීක්ෂා කරන්න. ඉවත් කරන ලද උණුසුම් බෙර සහ ෆ්ලෑෂ් ගමන් කරන්නේ කොතැනදැයි පෙන්වන්න.
සම්පීඩිත වාතය යන්ත්රය සම්බන්ධතාවයේ පීඩනය හා ප්රවාහය අවශ්ය වේ. Kinggle 0.8 MPa සහ 1.8 m³/min ප්රකාශනය කරයි. සම්පීඩක කාමරය රේඛීය අලාභය, අනෙකුත් පරිශීලකයින්, උපරිම ඉල්ලුම, ග්රාහක පරිමාව සහ වායු ප්රතිකාර සඳහා ගිණුම් ගත යුතුය. පිඹීමේ ක්රියාවලියට එකඟ වූ වාතයේ ගුණාත්මකභාවය ද අවශ්ය වේ.
සිසිලනය සඳහා ස්ථාවර උෂ්ණත්වය සහ ප්රවාහය අවශ්ය වේ. පොදු පිටුව 0.3 MPa සහ 120 L/min ලැයිස්තුගත කරයි. අච්චුව, හයිඩ්රොලික් සහ අනෙකුත් පාරිභෝගිකයින් වෙන් කරන තාප බර පත්රයක් ඉල්ලා සිටින්න. දේශීය පරිසර තත්ත්වය සහ ජල තත්ත්වය සඳහා සිසිලන කුළුණ හෝ සිසිලන කුළුණ ප්රමාණය කරන්න.
විදුලි සැලසුම් සඳහා සම්බන්ධිත භාරය, වෝල්ටීයතාව, සංඛ්යාතය, කේබල් මාර්ගය, ආරක්ෂාව සහ ට්රාන්ස්ෆෝමර් පරීක්ෂාව අවශ්ය වේ. පිටුවේ 70 සිට 80 kW “සාමාන්ය බලශක්ති පරිභෝජනය” පේළිය බල යොමුවකි. එය ස්ථාපනය කරන ලද භාරය නොවන අතර බෙරයකට ශක්තිය නොවේ.

සම්පූර්ණ සමාලෝචනය කරන්නබ්ලෝ මෝල්ඩින් උපයෝගිතා සැලැස්මයන්ත්රය සහ සහායක සැපයුම්කරුවන් සමඟ. තාක්ෂණික ගිවිසුමේ සෑම සැපයුම් කොන්දේසියක්ම සහ සීමාවක්ම දමන්න.
එක් සොයා ගත හැකි බෙර තොගයක් අනුගමනය කරන පිළිගැනීමේ අත්හදා බැලීමක් ධාවනය කරන්න
කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණය අනුමත බෙර ඇඳීම, අච්චුව සහ ද්රව්ය භාවිතා කළ යුතුය. නිෂ්පාදන ෙරසින් නොමැති නම්, ආදේශක සහ ප්රතිඵලයේ සීමාවන් ලේඛනගත කරන්න. වියළි යන්ත්ර චලනය නිෂ්පාදන පිළිගැනීමේ පරීක්ෂණයක් ලෙස හඳුන්වන්න එපා.
සංචාරයට පෙර පරීක්ෂණ සැලැස්මට එකඟ වන්න. උපකරණ, නියැදි ප්රමාණය, ධාවන කාලය සහ පිළිගැනීමේ සීමාවන් නම් කරන්න. නැවතුම් ගණන් කරන ආකාරය තීරණය කරන්න. ධාවනය අතරතුර වෙනස් විය හැකි සැකසුම් මොනවාද සහ වෙනස් කිරීමක් අනුමත කරන්නේ කවුරුන්ද යන්න නිර්වචනය කරන්න.
- ගොඩනැගීම තහවුරු කරන්න.සම්පූර්ණ KGB200L/LP මාදිලිය, extruders, head, controller, clamp, robot, bottom blowing, guarding and order order axiliries ගිවිසුමට එරෙහිව පරීක්ෂා කරන්න.
- ක්රමාංකනය සහ උපයෝගිතා තහවුරු කරන්න.උපකරණ හැඳුනුම්පත් වාර්තා කරන්න. යන්ත්ර මායිමේ බලය, වාතය සහ සිසිලන තත්ත්වයන් තහවුරු කරන්න.
- අනුමත ද්රව්ය පැටවීම.රෙසින් ශ්රේණිය, කැබලි අක්ෂර, වර්ණය, ආකලන සහ රෙග්රයින්ඩ් වට්ටෝරුව වාර්තා කරන්න. අපේක්ෂිත සම්ප්රේෂණ මාර්ගය අනුගමනය කරන්න.
- ක්රියාවලිය ස්ථාවර කරන්න.විධිමත් ධාවනය ආරම්භ කිරීමට පෙර පුනරාවර්තන දියවන තත්ත්වයන්, සමුච්චය ප්රතිසාධනය, විසර්ජන හැසිරීම, සිසිලනය සහ පිටතට ගැනීම වෙත ළඟා වන්න.
- ආරම්භක වට්ටෝරුව කැටි කරන්න.එක් සංශෝධන අංකයක් සමඟ උෂ්ණත්වය, වේගය, පැරිසන් පැතිකඩ, වේලාවන්, පීඩන සහ පහළ සිටුවම් සුරකින්න.
- එකඟ වූ කවුළුව ධාවනය කරන්න.අච්චු, පිළිගත් සහ ප්රතික්ෂේප කරන ලද බෙර ගණන් කරන්න. එක් එක් නැවතුම කාලසීමාව සහ හේතුව සමඟ ලොග් කරන්න.
- නියැදි සැලැස්ම මැන බලන්න.ස්කන්ධය, මානයන්, බිත්ති සිතියම, මුදු සහ බෙල්ල ජ්යාමිතිය, සිඳලීමේ ගුණාත්මකභාවය, පෙනුම සහ කාන්දු ප්රතිඵලය පරීක්ෂා කරන්න.
- පහළ ශේෂය විගණනය කරන්න.රොබෝව තහවුරු කරන්න, කැපීම, පරීක්ෂක සහ වාහකයන්ට අනාරක්ෂිත සමුච්චනයකින් තොරව වාත්තු අනුපාතය පවත්වා ගත හැකිය.
- සෑම අපගමනයක්ම වසා දමන්න.ප්රතිඵලය, හිමිකරු සහ නැවත පරීක්ෂා කිරීමේ ක්රමය වාර්තා කරන්න. සාමාන්ය “පරීක්ෂණය සමත්” ප්රකාශයක විවෘත ගැටලුවක් සඟවන්න එපා.
ආරම්භය, මැද සහ අවසානයේ සිට සාම්පල තබා ගන්න. සෑම බෙරයක්ම කාලය, වට්ටෝරුව සහ ප්රතිඵලය සමඟ ලේබල් කරන්න. අත්හදා බැලීමේ වාර්තාව සමඟ බිත්ති සිතියම සහ කාන්දු වාර්තාව තබා ගන්න. මෙය කර්මාන්තශාලා සංචාරයක් පසුව ආරම්භ කිරීම සහ දෝශ නිරාකරණය සඳහා සහාය විය හැකි සාක්ෂි බවට පත් කරයි.
අනුමත සාම්පල සහ ඒවායේ ලේබල ඡායාරූපගත කරන්න. වසා දැමීමට පෙර අවසන් වට්ටෝරුව අපනයනය කරන්න. වාර්තාව ප්රතික්ෂේප කිරීමට හේතු නොවූ නොවිසඳුණු නිරීක්ෂණ ද ලැයිස්තුගත කළ යුතුය. මෙම විස්තර ස්ථාපනය කිරීමෙන් පසු වෙබ් අඩවිය කණ්ඩායමට පැහැදිලි නැවත ආරම්භ කිරීමේ ස්ථානයක් ලබා දෙයි.
ක්රමය එකඟ වන්නේ නම් යන්ත්ර ව්යාපෘතිය අතරතුර ක්රියාකාරී පැකේජ පරීක්ෂණ දැක ගත හැකිය. එහෙත් විධිමත් සැලසුම් ආකාරයේ අනුමැතිය වෙනත් තැනක සිදු විය හැක. එම වාර්තා වෙන වෙනම තබා ගන්න. සෑම වාර්තාවක්ම ඔප්පු කරන දේ හරියටම සඳහන් කළ යුතුය.
Kinggle හි විකුණුම් ක්රියාවලියට පරීක්ෂා කිරීම, පරීක්ෂා කිරීම සහ පරීක්ෂණයට සම්බන්ධ වීමට ආරාධනාවක් ඇතුළත් වේ. අනුගමනය කිරීමට එම අවස්ථාව භාවිතා කරන්නකර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශය. බෙදා හැරීමෙන් පසු, ස්ථාපිත උපයෝගිතා සහ දේශීය ද්රව්ය පද්ධතිය සමඟ ක්රියාත්මක වන නිශ්චිත අඩවි පිළිගැනීමක් නැවත කරන්න.
KGB200L/LP කොටුව සඳහා උපුටා දැක්වීමට සූදානම් RFQ එකක් සාදන්න
ප්රයෝජනවත් විමසීමක් මඟින් සැපයුම්කරුට සම්පූර්ණ නිෂ්පාදන මාර්ගය පරීක්ෂා කිරීමට ඉඩ ලබා දේ. ඩ්රම් ගොනුව සමඟ ආරම්භ කරන්න. තිබේ නම් චිත්රයක්, ඡායාරූප සහ භෞතික සාම්පලයක් එක් කරන්න. යෝජිත පන්තිය තුළ නිෂ්පාදිතය 200L, 220L හෝ වෙනත් ප්රමාණයක්ද යන්න සඳහන් කරන්න.
ශුද්ධ අච්චු බර, දළ වෙඩි තැබීමේ ඇස්තමේන්තුව සහ අංක සහිත බිත්ති සිතියම සපයන්න. HMWHDPE ශ්රේණිය, වර්ණය, ආකලන සහ නැවත සකස් කිරීමේ රීතිය නම් කරන්න. අන්තර්ගතය, වසා දැමීමේ පද්ධතිය, රසායනික-ප්රතිරෝධක අවශ්යතා සහ අදාළ පැකේජ පරීක්ෂණ සඳහන් කරන්න.
ප්රතිදානය පැයකට පිළිගත් බෙර ලෙස අර්ථ දක්වන්න. වාර්ෂික පරිමාව, මාරු කිරීමේ රටාව සහ සැලසුම් කළ වෙනස් කිරීම් එක් කරන්න. පිටතට ගැනීම, කැපීම, විවෘත කිරීමේ නිමාව, කාන්දු පරීක්ෂාව, පරීක්ෂා කිරීම, සලකුණු කිරීම සහ palletizing විස්තර කරන්න. කිංගල් විසින් උපුටා දැක්විය යුතු අයිතම මොනවාද සහ ගැනුම්කරු සපයන්නේ කුමන අයිතමද යන්න සලකුණු කරන්න.
කර්මාන්තශාලා දත්ත අමුණන්න. වෝල්ටීයතාව, සංඛ්යාතය, සම්පීඩිත වායු ධාරිතාව, සිසිලන ප්රභවය, පරිසර පරාසය, උන්නතාංශය, ගොඩනැගිලි උස, දොඹකර ධාරිතාව සහ පවතින බිම් සැලැස්ම ඇතුළත් කරන්න. කැමති යන්ත්ර දිශානතිය සහ බෙර ප්රවාහය එක් කරන්න.
සම්පූර්ණ KGB200L/LP වින්යාසය සමඟ ලිඛිත ප්රතිචාරයක් ඉල්ලා සිටින්න. එයට අච්චු ලියුම් කවරය, නිස්සාරණය සහ හිස ගෘහ නිර්මාණ ශිල්පය, සමුච්චය පදනම, උපයෝගිතා, සහායක ලැයිස්තුව, පිරිසැලසුම, පිළිගැනීමේ සැලැස්ම සහ දත්ත භාරදීම ඇතුළත් විය යුතුය. එකම විස්තරය ලෙස "සම්මත වින්යාසය" පිළිගන්න එපා.
අවසාන තීරණය සෑම වැදගත් බෙර අවශ්යතාවයක්ම යන්ත්ර විශේෂාංගයකට හෝ පරීක්ෂණයකට සම්බන්ධ කළ යුතුය. එක් අවශ්යතාවයකට හිමිකරුවෙකු නොමැති නම්, ඇණවුම නිකුත් කිරීමට පෙර එය වසා දමන්න. ඔබ තවමත් ගොනු එකතු කරන්නේ නම්, Kinggle's භාවිතා කරන්නබාගත කිරීමේ මධ්යස්ථානයසහයන්ත්ර වීඩියෝලබා ගත හැකි යොමු සඳහා. ඉන්පසු පාලිත ව්යාපෘති පැකේජය යවන්නසම්බන්ධතා පෝරමය.
නිතර අසන ප්රශ්න
මෙම පිළිතුරු බොහෝ විට වින්යාසය හෝ පිළිගැනීමේ සැලැස්ම වෙනස් කරන මිලදී ගැනීමේ ප්රශ්න ආවරණය කරයි. ඔවුන් යන්ත්ර යොමුව ලෙස වත්මන් Kinggle නිෂ්පාදන පිටු භාවිතා කරයි. ව්යාපෘති ලේඛන අවසන් නියෝගය පාලනය කළ යුතුය.
KGB200L/LP නිර්මාණය කර ඇති නිෂ්පාදන මොනවාද?
Kinggle KGB200L/LP ස්ථානගත කරන්නේ 220L ද්විත්ව වළලු නිල් රසායනික බෙර සඳහා 250L පන්තියේ විශේෂිත යන්ත්රයක් ලෙසය. වෙනස් බෙරයකට තවමත් දළ පැරිසන් ස්කන්ධය, අච්චු ගැළපීම, බිත්ති බෙදා හැරීම, වසා දැමීම්, සිසිලනය, පිටතට ගැනීම සහ අවශ්ය පැකේජ පරීක්ෂණ සඳහා චෙක්පත් අවශ්ය වේ.
300 pcs/h කියන්නේ යන්ත්රය පැයකට රසායනික බෙර 300ක් නිෂ්පාදනය කරනවාද?
අංකය නිෂ්පාදන වගුව වියළි චක්රයක් ලෙස pcs/h 300 ලේබල් කරයි. එම පිටුවම එහි නම් කරන ලද රසායනික-බෙර යෙදුම සඳහා පැයකට කෑලි 17 සිට 20 දක්වා ප්රකාශයට පත් කරයි. අවසාන පිළිගත් නිමැවුම නිෂ්පාදන අච්චුව, දුම්මල, සිසිලනය, ස්වයංක්රීයකරණය සහ තත්ත්ව සැලැස්ම සමඟ ඔප්පු කළ යුතුය.
KGB200L/LP එකට කිලෝ 15ක නිමි බෙරයක් සෑදිය හැකිද?
පිටුවෙහි කිලෝග්රෑම් 12 සිට 15 දක්වා නිමි-බෙර යොමුවක් සහ කිලෝග්රෑම් 18 PE සමුච්චක-බර යොමුවක් ලැයිස්තුගත කරයි. දළ පැරිසන් ස්කන්ධයට ෆ්ලෑෂ් සහ අනෙකුත් ටිම් ද ඇතුළත් වේ. හිස් වින්යාසය කැටි කිරීමට පෙර සම්පූර්ණ ස්කන්ධ ශේෂය, දුම්මල පදනම, රක්ෂිතය සහ බිත්ති සිතියම තහවුරු කරන්න.
KGB200L/LP KGB200L යන්ත්රයමද?
නැත. Kinggle ඒවා සම්බන්ධ නමුත් වෙනස් වින්යාසයන් ලෙස ප්රකාශයට පත් කරයි. KGB200L/LP පිටුව 100 mm ඉස්කුරුප්පු දෙකක්, ද්විත්ව ස්ථර විස්තරයක් සහ 39 t යන්ත්ර බර ලැයිස්තුගත කරයි. KGB200L පිටුව 120 mm ඉස්කුරුප්පුවක් සහ 36 t යන්ත්ර බරක් ලැයිස්තුගත කරයි.
මෙම යන්ත්රය මිලදී ගැනීමෙන් ඩ්රම්ස් එක්සත් ජාතීන්ගේ සහතිකය ලබා දෙනවාද?
නැත. යන්ත්රයක් එක්සත් ජාතීන්ගේ ඇසුරුම් සලකුණක් ලබා නොදේ. අදාළ නීතිරීති යටතේ පරීක්ෂා කරන ලද ඇසුරුම් සැලසුම් වර්ගයට අනුමැතිය අදාළ වේ. නිමි බෙරය, වසා දැමීම්, අපේක්ෂිත අන්තර්ගතයන් හෝ පරීක්ෂණ මාධ්ය, සකස් කිරීම, පරීක්ෂණ ප්රතිඵල සහ දැනට පවතින නිෂ්පාදන සියල්ල පාලනය කරයි.
KGB200L/LP මිල කැඳවීමක් සඳහා මා යැවිය යුත්තේ කුමක්ද?
බෙර ඇඳීම, ඡායාරූප, නියැදිය, මානයන්, විවෘත කිරීම්, ශුද්ධ බර, බිත්ති සිතියම, HMWHDPE ශ්රේණිය, කප්පාදු ඇස්තමේන්තුව, වසා දැමීම්, අන්තර්ගතය, පරීක්ෂණ, පිළිගත් නිමැවුම් ඉලක්කය, පහළ විෂය පථය සහ කර්මාන්තශාලා උපයෝගිතා යවන්න. අවශ්ය ස්ථර ව්යුහය සහ ස්වයංක්රීයකරණ මායිම ද සඳහන් කරන්න.
එක් අනුමත බෙරයක් සම්පූර්ණ යන්ත්ර පිරිවිතර බවට පත් කරන්න
Kinggle ඩ්රම් ඇඳීම, ද්රව්ය, බිත්ති සිතියම, වසා දැමීම්, පරීක්ෂණ සැලැස්ම, ප්රතිදාන ඉලක්කය සහ කර්මාන්තශාලා උපයෝගිතා යවන්න. එවිට ඉංජිනේරු කණ්ඩායමට KGB200L/LP වින්යාසය, අච්චුව, සහායක සහ පිළිගැනීමේ විෂය පථය තහවුරු කළ හැක.
KGB200L/LP විසඳුමක් ඉල්ලන්න