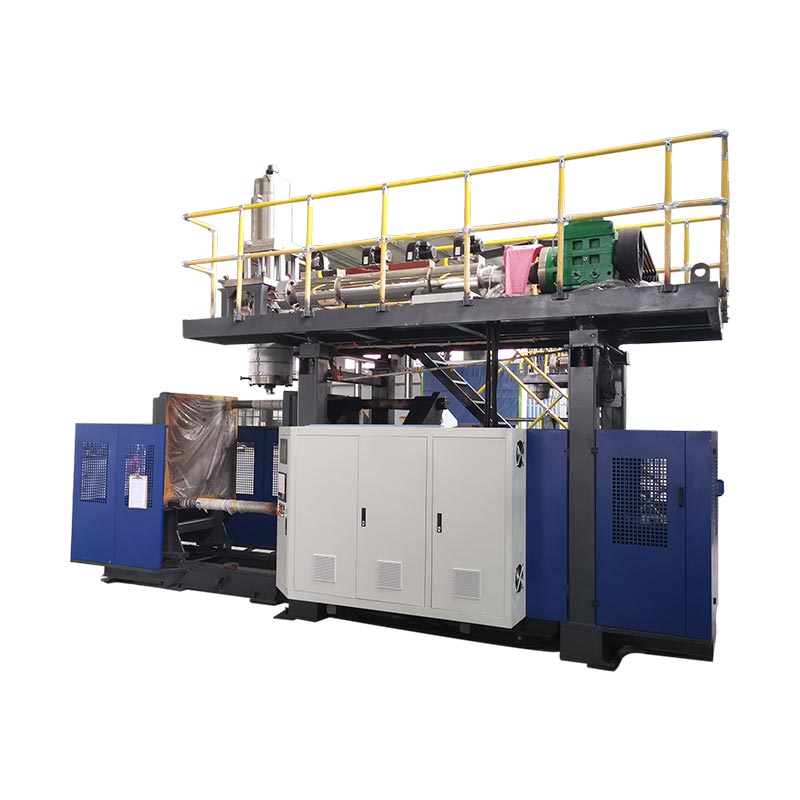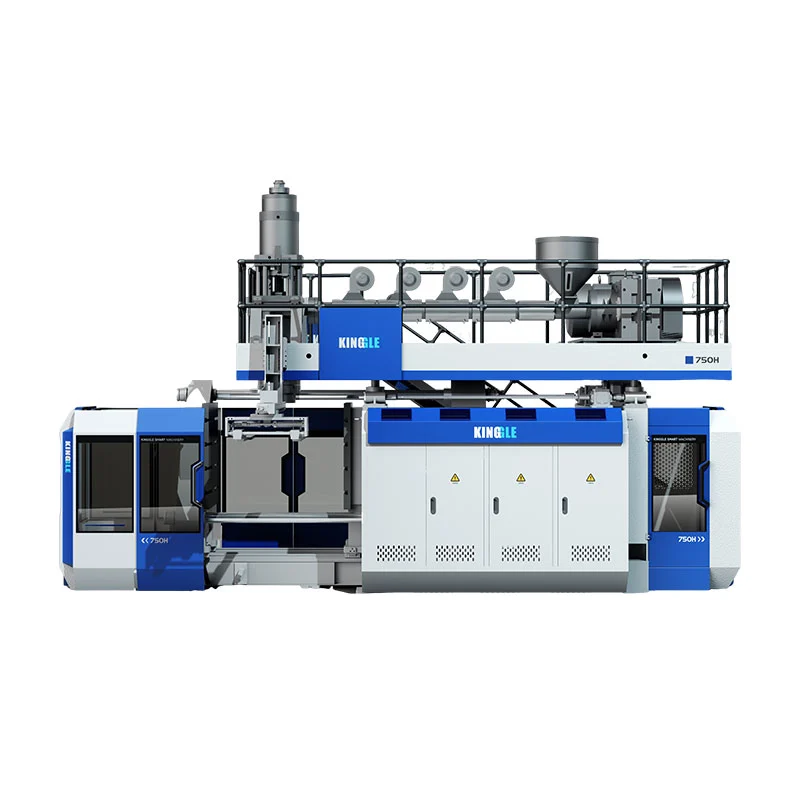

අනුමත නිෂ්පාදනයට ප්රකාශිත තනි-එක්ස්ට්රඩර් පිරිසැලසුම භාවිතා කළ හැකි විට සහ එහි ද්රව්ය, ප්රතිදානය සහ නිෂ්පාදන පරීක්ෂණ නිර්වචනය කළ පසු KGB90AP හි දියවන ප්රවාහ දෙක අවශ්ය නොවන විට Kinggle KGB90A තෝරන්න.නිෂ්පාදන පිරිවිතරය ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිස්සාරණය සඳහා අව්යාජ ලෙස ඉල්ලා සිටින විට KGB90AP තෝරන්න, මන්ද එහි වත්මන් නිෂ්පාදන පිටුවේ මිලිමීටර් 70 ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කර ඇති අතර ද්රව්ය ප්රවාහ දෙක වෙන වෙනම පරීක්ෂා කළ යුතුය. තෝරා ගැනීමට පෙර, 60L ධාරිතාව ලේබලය මත පමණක් රඳා නොසිට, නිමි කොටසට එරෙහිව අච්චු ලියුම් කවරය, දළ පැරිසන් ස්කන්ධය, දුම්මල, බිත්ති ව්යුහය, පිළිගත් නිමැවුම් සහ කර්මාන්තශාලා උපයෝගිතා තහවුරු කරන්න.

මිල කැඳවීමක් ඉල්ලා සිටීමට පෙර ගත යුතු තීරණ පහක්
- එක් දියවන ධාරාවක් හෝ දෙකක්
- උපරිම දළ පරිසන් ස්කන්ධය
- නිමි අච්චු ප්රමාණය සහ අතුරුමුහුණත්
- සැබෑ නිෂ්පාදනය සමඟ පිළිගත් ප්රතිදානය
- යන්ත්ර සහ සම්පූර්ණ රේඛීය උපයෝගිතා විෂය පථය
KGB90A
එක් 90 mm ඉස්කුරුප්පුවක් සහ 45 kW extruder මෝටරයක් සමඟ ප්රකාශයට පත් කර ඇත. ව්යාපෘති තහවුරු කිරීමට යටත්ව, එක් ප්රවාහ නිෂ්පාදන සංකල්පයක් සඳහා මෙතැනින් ආරම්භ කරන්න.
KGB90AP
70 mm ඉස්කුරුප්පු දෙකක් සහ 22 kW extruder motors දෙකක් සමඟ ප්රකාශයට පත් කර ඇත. එහි ප්රකාශිත අරමුණ ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනයයි.
| ප්රකාශිත අයිතමය | KGB90A | KGB90AP | තේරීමේ තේරුම |
|---|---|---|---|
| උපරිම බහාලුම් ධාරිතාව | 60 එල් | 60 එල් | නාමික ධාරිතාව නිශ්චිත කොටසක් ගැලපෙන බව ඔප්පු නොවේ. |
| Extruder සැකැස්ම | එක් 90 mm ඉස්කුරුප්පුවක් | 70 mm ඉස්කුරුප්පු දෙකක් | බිත්ති සහ වර්ණ ව්යුහය සඳහා ප්රධාන මාදිලියේ වෙනස මෙයයි. |
| Extruder මෝටර් බලය | 45 kW | 2 x 22 kW | ස්ථාපිත මෝටර් ශ්රේණිගත කිරීම් නිෂ්පාදන බලශක්ති ප්රතිඵල නොවේ. |
| ප්රකාශිත HDPE ද්රවාංක ධාරිතාව | 130 සිට 160 kg / h | 130 සිට 160 kg / h | සැබෑ දුම්මල සහ දළ පැරිසන් ඉල්ලුම සමඟ ධාරිතාව තහවුරු කරන්න. |
| සමුච්චය ධාරිතාව | 6.6 L | 6.6 L | සම්පූර්ණ පැරිසන්ට එරෙහිව වෙඩි පරිමාව සහ ස්කන්ධය පරීක්ෂා කරන්න. |
| ප්රකාශිත PE සමුච්චක බර | කිලෝ ග්රෑම් 4.95 කි | කිලෝ ග්රෑම් 4.95 කි | කොටසක් බර පමණක් ෆ්ලෑෂ්, ටේල්ස් සහ ක්රියාවලි දීමනාව බැහැර කරයි. |
| කලම්ප බලය | 280 kN | 280 kN | ප්රක්ෂේපිත ප්රදේශය සහ ක්රියාවලි ඉල්ලුම තවමත් සමාලෝචනය අවශ්ය වේ. |
| උපරිම පුස් ප්රමාණය, W x H | 700 x 980 මි.මී | 700 x 980 මි.මී | නිමි අච්චු එකලස් කිරීම මානයන් දෙකටම ගැලපේ. |
| අච්චු ඝණකම පරාසය | 460 සිට 550 දක්වා මි.මී | 460 සිට 550 දක්වා මි.මී | ඇතුළු කිරීම්, පසුපස තහඩු සහ සවි කිරීම් විස්තර ඇතුළත් කරන්න. |
| යන්ත්ර ප්රමාණය, L x W x H | 5.45 x 3.5 x 4.2 m | 5.45 x 3.5 x 4.2 m | මෙය යන්ත්ර කවරය මිස සම්පූර්ණ නිෂ්පාදන සෛලය නොවේ. |
| යන්ත්රයේ බර | 14 ටී | 15 ටී | අත්තිවාරම සහ හැසිරවීම සඳහා අවසාන පොදු සැකැස්ම භාවිතා කරන්න. |
මූලාශ්රය: වත්මන් කිංගල්KGB90A නිෂ්පාදන පිටුවසහKGB90AP නිෂ්පාදන පිටුව, 2026 සැප්තැම්බර් 9 පරීක්ෂා කරන ලදී. සංඛ්යා ප්රකාශිත යොමු වේ, සෑම වින්යාසයක් සඳහාම සහතිකයක් නොවේ.
පළමු තීරණය වන්නේ බිත්ති ව්යුහය මිස 60L ලේබලය නොවේ
මාදිලි දෙකම එකම නාමික 60L ධාරිතාවක් දරයි. එම හවුල් ලේබලය ඒවා එකිනෙකට හුවමාරු කළ හැකි නොවේ. KGB90A නිෂ්පාදන වගුව එක් 90 mm ඉස්කුරුප්පුවක් ලැයිස්තුගත කරයි. KGB90AP වගුව මිලිමීටර් 70 ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කරයි. ද්විත්ව නිස්සාරණ පද්ධතිය ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනය සඳහා අදහස් කරන බව Kinggle පවසයි.
නිෂ්පාදන ඇඳීම සමඟ ආරම්භ කරන්න. අවශ්ය සෑම බිත්ති ස්ථරයක්ම, වර්ණ කලාපයක් සහ ද්රව්ය ප්රවාහයක් සලකුණු කරන්න. එක් එක් පවතින්නේ මන්දැයි සඳහන් කරන්න. දෙවන නිස්සාරණය නිෂ්පාදන අවශ්යතාවයකින් යුක්ති සහගත වේ. එය එකතු නොකළ යුත්තේ වඩාත් සංකීර්ණ යන්ත්රයක් වඩාත් හැකියාවෙන් ශබ්ද කරන නිසා පමණි.
එක් ප්රවාහ නිෂ්පාදනයක් සඳහා, KGB90A යනු වඩාත් සරල ප්රකාශිත ගෘහ නිර්මාණ ශිල්පයයි. අවසාන යෝජනාවට තවමත් ද්රව්ය සහ මෙවලම් සමාලෝචනය අවශ්ය වේ. පිටුව ද්රව්යමය පවුල් ලෙස PE, PP සහ ABS ලැයිස්තුගත කරයි, නමුත් එම ලැයිස්තුව සෑම ශ්රේණියක්ම එකම ප්රතිදානයකින් ක්රියාකරන බව ඔප්පු නොකරයි. දියවන හැසිරීම, නිෂ්පාදන ජ්යාමිතිය සහ පිළිගැනීමේ පරීක්ෂණ ව්යාපෘති යෙදවුම් ලෙස පවතී.
නිශ්චිත ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනයක් සඳහා, KGB90AP ප්රකාශිත නිස්සාරණ ප්රවාහ දෙක සපයයි. උපුටා දැක්වීම තවත් ඉදිරියට යා යුතුය. එක් එක් ප්රවාහය පෝෂණය කරන්නේ කුමන දුම්මල හෝ වර්ණයදැයි එය හඳුනාගත යුතුය. ඉලක්ක ස්ථර සම්බන්ධතාවය, ආරම්භක ක්රමය සහ පරීක්ෂණ සැලැස්ම ද සඳහන් කළ යුතුය. extruders දෙකක් හැකියාව නිර්මාණය කරයි. ඔවුන් විසින්ම නිමි බිත්ති පිරිවිතර නිර්වචනය නොකරයි.
ඩයි අවුට්ලට් හෝ අච්චු කුහර සහිත ස්ථර පටලවා ගැනීමෙන් වළකින්න. ස්ථරයක් නිෂ්පාදන බිත්තිය හරහා ගමන් කරයි. ඩයි අවුට්ලට් එක පැරිසන් එකක් සාදයි. කුහරයක් එක් කොටසක් සාදයි. කිංගල්ගේහිස, කුහරය සහ ස්ථර මාර්ගෝපදේශයඑම ගණන් වෙන් කරයි. සෑම ගණනයක්ම තමන්ගේම RFQ රේඛාව මත තබන්න.
බෙදාගත් වේදිකාව ගැන ප්රකාශිත වගු දෙක පවසන දේ
වත්මන් ආකෘති වගු වල පොදු සාදන ලියුම් කවරයක් පෙන්වයි. දෙකම 280 kN කලම්ප බලය සහ 960 x 980 mm අච්චු තහඩුව ලැයිස්තුගත කරයි. දෙකම උපරිම අච්චු ප්රමාණය 700 x 980 මි.මී. ප්රකාශිත අච්චු ඝණකම පරාසය 460 සිට 550 දක්වා මි.මී. ලැයිස්තුගත ඇකියුලේටර ධාරිතාව 6.6 L වන අතර, PE සමුච්චකයේ බර කිලෝග්රෑම් 4.95 කි.
මෙම සමානකම් එක්ස්ට්රඩර් සැකැස්ම වඩාත් දෘශ්යමාන කරයි. KGB90A ලැයිස්තුගත 45 kW extruder මෝටරයක් සහිත 90 mm ඉස්කුරුප්පුවක් භාවිතා කරයි. KGB90AP 22 kW මෝටර දෙකක් සහිත 70 mm ඉස්කුරුප්පු දෙකක් භාවිතා කරයි. පිටු දෙකම 130 සිට 160 kg/h දක්වා HDPE ද්රවාංක-ධාරිතා පරාසයක් ප්රකාශයට පත් කරයි.
වගුව පැහැදිලිවම වෙනම ප්රතිදානයන් ඉදිරිපත් කරන්නේ නම් මිස KGB90AP ධාරිතා සංඛ්යා දෙක එක් නොකරන්න. එය සිදු නොවේ. ප්රකාශිත පරාසය දැනටමත් ආකෘතිය විස්තර කරයි. ද්විත්ව පිටකිරීමේ පිරිසැලසුමකට දළ දියවීම ප්රවාහ අතර බෙදිය හැක, නමුත් අනුමත ස්ථර අනුපාතය එක් එක් ප්රවාහයේ සැබෑ ඉල්ලුම තීරණය කරයි. දුම්මල හැසිරවීම ප්රමාණය කිරීමට සහ අත්හදා බැලීමක් කිරීමට පෙර කර්මාන්ත ශාලාවට එම අනුපාතය අවශ්ය වේ.
යන්ත්ර මානයන් ද 5.45 x 3.5 x 4.2 m ට සමාන ලෙස ප්රකාශයට පත් කෙරේ. KGB90A සඳහා 14 t සිට KGB90AP සඳහා t 15 දක්වා ලැයිස්තුගත බර වෙනස් වේ. එම ටොන් එකක වෙනස කලින් සැලසුම් කිරීම සඳහා ප්රයෝජනවත් වේ. අවසාන අත්තිවාරම, එසවීම හෝ නැව්ගත කිරීමේ සැලැස්ම සඳහා එය ප්රමාණවත් නොවේ.
මේස දෙකේ එකම වියළි චක්ර ලේබලය ද ඇත. එය යන්ත්ර චලන යොමුවක් ලෙස පමණක් සලකන්න. එය පරීක්ෂණ බහාලුමක්, දුම්මල, බර කොටස, සිසිලන කාලය හෝ ප්රතික්ෂේප කිරීමේ රීතිය හඳුනා නොගනී. නිෂ්පාදන ලිපියක් නිෂ්පාදන පොරොන්දුවක් බවට නාමාවලියක් හැරවීම වෙනුවට එම සීමාව පැහැදිලි කළ යුතුය.
KGB90A යනු වඩාත් සෘජු ආරම්භක ස්ථානයයි
KGB90A යනු මෙම සංසන්දනයේ තනි-extruder ආකෘතියයි. එහි ප්රකාශිත පිටුවෙහි එක් 90 mm ඉස්කුරුප්පුවක්, 24 L/D අනුපාතයක් සහ 45 kW extruder මෝටරයක් ලැයිස්තුගත කර ඇත. Kinggle විසින් සම්මත මාදිලි විස්තරයේ කොටසක් ලෙස MOOG 100 ඝණකම පාලකයක්, රොබෝ අතක් සහ පහළට පිඹින පද්ධතියක් ද ලැයිස්තුගත කරයි.
මෙම පිරිසැලසුම අනුමත නිෂ්පාදනය එක් දියවන ප්රවාහයක් භාවිතා කරන විට ප්රායෝගික ආරම්භක ලක්ෂ්යයකි. Kinggle විසින් ලැයිස්තුගත කළ හැකි යෙදුම් අතර රසායනික ඇසුරුම් බැරල්, ගොඩගැසීමේ බාල්දි, එළිමහන් ජල ටැංකි, කාර් ටැංකි, සෙල්ලම් බඩු, වාහන අමතර කොටස්, මෙවලම් පෙට්ටි සහ මාර්ග බාධක ඇතුළත් වේ. ලැයිස්තුව නිෂ්පාදන පළල පෙන්වයි. එම කණ්ඩායම්වල සෑම අයිතමයක්ම එක් අච්චුවක් හෝ එක් වට්ටෝරුවකට ගැලපෙන බව සහතික නොකරයි.
සුදුසු යැයි උපකල්පනය කිරීමට පෙර සැබෑ කොටස යවන්න. 60L පටු ටැංකියකට සහ 60L පළල මෙවලම් පෙට්ටියකට බෙහෙවින් වෙනස් ප්රක්ෂේපිත ප්රදේශ තිබිය හැක. ඒවායේ අච්චු පළල, උස සහ ඝණකම ද වෙනස් විය හැක. හසුරුවීම්, ගැඹුරු ඇඳීම්, ඇතුළු කිරීම් සහ වෙන් කිරීමේ රේඛා අවශ්ය පැරිසන් සහ කලම්ප භාරයට බලපායි. උපරිම නිෂ්පාදන පරිමාව එක් පිරික්සුම් අගයක් පමණි.
තනි පිටකිරීමේ සැකැස්ම ද්රව්යමය මාර්ගය නිර්වචනය කිරීම පහසු කරයි. වියලීම, පෝෂණය කිරීම, වර්ණ ගැන්වීම සහ පිරිසිදු කිරීම සඳහා එක් ප්රධාන දුම්මල ධාරාවක් ඇත. එය ක්රියාවලි වැඩ ඉවත් නොකරයි. දුම්මල වෙනස්කම්, වර්ණ වෙනස් කිරීම් සහ නැවත සකස් කිරීමේ නීති තවමත් ආරම්භයට සහ වෙනස් කිරීමට බලපායි. දHDPE සහ PP මාර්ගෝපදේශයද්රව්ය නම් පමණක් වට්ටෝරුව සකස් නොකරන්නේ මන්දැයි පැහැදිලි කරයි.
KGB90A තෝරන්න නිෂ්පාදන අවශ්යතාවය එයට සහය වූ පසුව පමණි. ගැණුම්කරු පසුව දෙවන ස්ථරයක් හෝ වෙනම දෘශ්ය වර්ණ ප්රවාහයක් එක් කරන්නේ නම්, එම වෙනස්වීම සම්පූර්ණ නිස්සාරණයට සහ ඩයි-හෙඩ් පැකේජයට බලපෑ හැකිය. මැෂින් නිර්මාණය ශීත කිරීමට පෙර බිත්ති ව්යුහය නිරවුල් කිරීම වඩා ලාභදායී වේ.
KGB90AP එකතු කරන දේ සහ එය තවමත් ගැනුම්කරුගෙන් අවශ්ය දේ
Kinggle KGB90AP විස්තර කරන්නේ ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ වැඩ සඳහා ද්විත්ව නිස්සාරණ ආකෘතිය ලෙසය. එහි වත්මන් වගුවේ 70 mm ඉස්කුරුප්පු දෙකක් සහ 22 kW extruder motors දෙකක් ලැයිස්තුගත කර ඇත. ප්රකාශිත උපරිම බහාලුම් ධාරිතාව, කලම්ප දත්ත, අච්චු ලියුම් කවර සහ සමුච්චක සංඛ්යා KGB90A වගුවට ගැලපේ.
අමතර නිස්සාරණ ප්රවාහය නිර්වචන වෙනසයි. එය ඩයි-හෙඩ් පද්ධතියට නිශ්චිත දියවන ප්රවාහ දෙකක් පෝෂණය කිරීමට ව්යාපෘතියට ඉඩ දෙයි. එම ප්රවාහයන් වර්ණ දෙකක් හෝ සැලසුම් කළ ස්ථර ව්යුහයක් නියෝජනය කළ හැක. ගැනුම්කරු ද්රව්ය යුගලය සහ ඔවුන් අතර අවශ්ය සම්බන්ධතාවය සැපයිය යුතුය. "ද්විත්ව ස්ථරය" යන වචන වලින් ගැළපුම උපකල්පනය නොකළ යුතුය.
ස්ථර පාලනය සඳහා ද පරීක්ෂණ ක්රමයක් අවශ්ය වේ. කර්මාන්තශාලාව සම්පූර්ණ බිත්ති ඝණත්වය, තනි ස්ථර බෙදා හැරීම, වර්ණ මායිම, පෙනුම හෝ නිෂ්පාදන-විශේෂිත කාර්ය සාධන පරීක්ෂණයක් පරීක්ෂා කරන්නේද යන්න තීරණය කරන්න. කොටස කොටස් කර හෝ මනින ස්ථානය සඳහන් කරන්න. සමත් ප්රතිඵලයකට අවශ්ය වන්නේ චිත්ර ඇඳීම හෝ පාලන සැලැස්මක් මිස යන්ත්රයේ දෘශ්ය මතයක් නොවේ.
ප්රකාශිත KGB90AP පිටුව ද මෙවලම් පෙට්ටි, රසායනික ඇසුරුම් සහ සෙල්ලම් බඩු යෙදුම් ලෙස නම් කරයි. එක් එක් බිත්තියේ හැඩය සහ වර්ණ ස්ථානගත කිරීම සඳහා විවිධ ඉල්ලීම් කළ හැකිය. මෙවලම් පෙට්ටියක ගැඹුරු විශේෂාංග සහ පුළුල් ප්රක්ෂේපිත ප්රදේශයක් තිබිය හැක. රසායනික ඇසුරුම් සඳහා නිශ්චිත ද්රව්ය සහ කාර්ය සාධන පිරිවිතර අවශ්ය විය හැකිය. සෙල්ලම් බඩු කොටස් පෙනුම සහ වර්ණ-මායිම් අවශ්යතා ගෙන ඒමට හැකිය. යන්ත්ර යෝජනාව සැබෑ කොටස අනුගමනය කළ යුතුය.
කිංගල්-සත්කාරකMOOG DigiPack III අත්පොතඇකියුමුලේටර්-යන්ත්ර බිත්ති පැතිකඩයන් තල්ලු කිරීමේදී ඇකියුලේටර ස්ථානයට සම්බන්ධ බව පැහැදිලි කරයි. එය පැරිසන් දිගේ පැතිකඩ ස්ථානගත කිරීමට සහාය වේ. එය ගැනුම්කරුගේ ස්ථර අනුපාතය ස්වයංක්රීයව පාලනය නොකරයි. නිස්සාරණය සහ ඩයි-හෙඩ් සැලසුම එම වෙනම අවශ්යතාවයට ආමන්ත්රණය කළ යුතුය.
60L නිෂ්පාදනයක් තවමත් අච්චුව සහ ඇකියුලේටරයට ගැලපේ
නාමික පරිමාව දුර්වල අවසාන සුදුසු පරීක්ෂණයකි. ඉතා වෙනස් අච්චු ඉල්ලා සිටින අතර හිස් නිෂ්පාදන දෙකකට එකම පරිමාවක් තබා ගත හැකිය. කොටසෙහි උපරිම පළල, උස සහ ගැඹුර සමඟ ආරම්භ කරන්න. වෙන්වීමේ රේඛාව, පින්ච්-ඕෆ්, ෆ්ලෑෂ් සාක්කු, බෙල්ල හෝ පහළ-බ්ලෝ අතුරුමුහුණත, ඇතුළු කිරීම්, සිසිලන සම්බන්ධතා සහ සවි කිරීම් තහඩු එකතු කරන්න.
නිමි අච්චු එකලස් කිරීම ප්රකාශිත යන්ත්ර කවුළුව සමඟ සසඳන්න. 60L පිටු දෙකම උපරිම අච්චු ප්රමාණය 700 x 980 mm සහ 460 සිට 550 mm ඝණකම පරාසයක් ලැයිස්තුගත කරයි. තහඩුව 960 x 980 මි.මී. මෙම සංඛ්යා කලින් පරීක්ෂා කිරීමට ඉඩ සලසයි. අනුමත යන්ත්රය සහ අච්චු ඇඳීම් අවසන් අතුරු මුහුණත තහවුරු කළ යුතුය.
ඊළඟට පැරිසන් පරීක්ෂා කරන්න. දළ පැරිසන් ස්කන්ධයට නිමි භාණ්ඩය, ෆ්ලෑෂ්, වලිග සහ සෑදීමේදී අල්ලා ගන්නා ඕනෑම ක්රියාවලි ද්රව්ය ඇතුළත් වේ. නිෂ්පාදන පිටු දෙකම 4.95 kg PE සමුච්චක බරක් ලැයිස්තුගත කරයි. එම සංඛ්යාව නිමි කොටස බර සමඟ පමණක් සංසන්දනය නොකරන්න. සම්පූර්ණ දළ වෙඩිල්ල භාවිතා කර සැබෑ දුම්මල තහවුරු කරන්න.
ගුරුත්වාකර්ෂණය හෝ සිසිලනය විකෘති කිරීමට පෙර පැරිසන් ද අවශ්ය දිග සහ හැඩයට ළඟා විය යුතුය. බිත්ති ක්රමලේඛනය එම දිග දිගේ ද්රව්ය බෙදා හැරීම සිදු කරයි. ගැඹුරු කොන්, හැන්ඩ්ල් සහ පුළුල් කොටස් පැරිසන් වෙනස් ලෙස දිගු කළ හැකිය. කිංගල්ගේparison වැඩසටහන් මාර්ගෝපදේශයමනින ලද බිත්ති ස්ථාන වලට එරෙහිව පැතිකඩ පරීක්ෂා කළ යුතු ආකාරය පෙන්වයි.
අවසාන වශයෙන්, කලම්ප ඉල්ලුම සහ අච්චු විවෘත කිරීම සමාලෝචනය කරන්න. ප්රක්ෂේපිත ප්රදේශය, පහර පීඩනය සහ කොටස් ජ්යාමිතිය බර සෑදීමට බලපායි. ඇතුල් කිරීම් සහ කොටස් ඉවත් කිරීම විවෘත අවකාශයට බලපායි. දextrusion blow අච්චු නිර්මාණ මාර්ගෝපදේශයසම්පූර්ණ අතුරුමුහුණත් පිරික්සුම් ලැයිස්තුවක් සපයයි.
වියළි චක්ර රූපය නිමි භාණ්ඩ ප්රතිදානය ලෙස විකුණන්න එපා
වත්මන් නිෂ්පාදන පිටු දෙකම "500 PC/HR" වියළි චක්ර ප්රතිදානය ලෙස ලැයිස්තුගත කරයි. ලේබලය වැදගත් වේ. ඕනෑම මාදිලියකට පැයකට පිළිගත් 60L නිෂ්පාදන 500ක් සෑදිය හැකි බව වියළි චක්රයක් ඔප්පු නොකරයි. එයට හඳුනාගත් කොටසක්, දළ පැරිසන් බර, ද්රව්ය, බිත්ති ඝණත්වය, සිසිලන අවශ්යතාවය හෝ පහළ ක්රියාවලිය ඇතුළත් නොවේ.
සැබෑ නිමැවුම ආරම්භ වන්නේ සම්පූර්ණ නිෂ්පාදන චක්රයෙනි. සමුච්චය කිරීම සහ පැරිසන් තල්ලු කිරීම අච්චුව වැසීමට අනුරූප විය යුතුය. පිඹීම, සිසිලනය, පිටාර ගැලීම, විවෘත කිරීම සහ කොටස් ඉවත් කිරීම අවසන් කළ යුතුය. කප්පාදු කිරීම සහ පහළට හැසිරවීම ද වේගවත් විය යුතුය. ප්රතික්ෂේප කළ කොටසක් පිළිගත් ප්රතිදානයට අයත් නොවේ.
ප්රකාශිත HDPE ද්රවාංක ධාරිතාව පරාසය තවත් සීමාවකි. පිටු දෙකම 130 සිට 160 kg/h දක්වා ලැයිස්තුගත කර ඇත. එම පරාසය දළ ද්රව්ය ඉල්ලුම සමඟ සසඳන්න, නිමි කොටස බර පමණක් නොවේ. දළ පැයක ඉල්ලුමට සෑම පැරිසන් සංරචක සහ සැලසුම්ගත සිදුවීම් අනුපාතය ඇතුළත් වේ. සැබෑ දුම්මල සහ ක්රියාවලියේ තත්ත්වය ප්රතිඵලය වෙනස් කළ හැකිය.
කිංගල් භාවිතා කරන්නචක්ර කාල මාර්ගෝපදේශයසීමාකාරී සිදුවීම හඳුනා ගැනීමට. ඉන්පසු ස්ථාවර ධාවනයක් හරහා පිළිගත් කොටස් ගණන් කරන්න. කොටස් බර, බිත්ති බෙදා හැරීම, මානයන් සහ අවශ්ය ක්රියාකාරී පරීක්ෂණ වාර්තා කරන්න. නිෂ්පාදනයට වැඩි සිසිලසක් අවශ්ය වූ විට හෝ රේඛාව කොටස් ප්රතික්ෂේප කරන විට වේගවත් යන්ත්ර චලිතයකට අඩු වටිනාකමක් ඇත.
ශක්තිය එකම පිළිගත් නිමැවුම් හරය භාවිතා කළ යුතුය. පොදු වගු දෙක සාමාන්ය බලශක්ති පරිභෝජනය ලෙස 35 සිට 45 kW පරාසයක් ලේබල් කරයි. කිලෝවොට් විස්තර කරන්නේ සාමාන්ය බලය මිස කොටසකට ශක්තිය නොවේ. දබලශක්ති මිනුම් මාර්ගෝපදේශයපිළිගත් නිෂ්පාදනයක් සඳහා kWh මැනිය යුතු ආකාරය පැහැදිලි කරයි. එම ප්රතිඵලය සත්ය නඩු විභාගයට බැඳ තබන්න.
නිෂ්පාදන සෛලය ප්රකාශිත යන්ත්ර කවරයට වඩා විශාලය
60L පිටු දෙක එකම යන්ත්ර මානයන් ප්රකාශයට පත් කරයි: දිග මීටර් 5.45, පළල මීටර් 3.5 සහ උස මීටර් 4.2. එය ප්රයෝජනවත් පළමු චෙක්පතකි. එය සේවා අන්තරාල, ද්රව්ය පද්ධති, ක්රියාකරු තනතුරු, අච්චු හැසිරවීම, කොටස් විසර්ජන හෝ පහළට උපකරණ නොපෙන්වයි.
නිෂ්පාදන ප්රවාහය වටා සෛලය ගොඩනඟන්න. දුම්මල ඇතුල් වන ස්ථානය සහ නිමි කොටස් පිටවන ස්ථානය සලකුණු කරන්න. රොබෝවරයා, කැපීම, පරීක්ෂා කිරීම සහ ප්රතික්ෂේප කරන ලද ද්රව්ය සඳහා ඉඩ දෙන්න. අච්චු වෙනස් කිරීමේ මාර්ගය පෙන්වන්න. හීටර්, හයිඩ්රොලික්ස්, ඩයි හෙඩ් සහ පාලන කැබිනට් වෙත ප්රවේශය තබා ගන්න. අවසාන පොදු සැකැස්ම මෙම අතුරුමුහුණත් හඳුනාගත යුතුය.

තෝරාගත් වින්යාසයට උපයෝගිතා ද අයත් වේ. අවසාන සම්බන්ධිත භාරය, සැපයුම් වෝල්ටීයතාවය, යන්ත්ර-ආදාන වායු අවශ්යතාවය සහ සිසිලන-ජල අවශ්යතාවය සඳහා විමසන්න. සෑම දේශීය සහායකයක්ම ඇතුළත් කරන්න. සමාන ආකෘතියක වගුවකින් ශාකය සැලසුම් නොකරන්න. විකල්ප සහ දේශීය විදුලි නිර්මාණය අවසන් පැකේජය වෙනස් කළ හැක.
කිංගල්ගේඋපයෝගිතා අවශ්යතා මාර්ගෝපදේශයමෙහෙයුම් ඉල්ලුමෙන් සම්බන්ධිත භාරය වෙන් කරයි. එය සම්පීඩිත වායු ප්රවාහය, සිසිලනය සහ පිරිසැලසුම ද ආවරණය කරයි. ව්යාපෘති උපයෝගිතා පත්රය සහ අවසාන යන්ත්ර ඇඳීම සමඟ එය භාවිතා කරන්න. යන්ත්රය නැව්ගත කිරීමට පෙර අඩවි සැලැස්ම අනුමත කළ යුතුය.
බිම මෙන් ප්රවේශමෙන් සිරස් මාර්ගය පරීක්ෂා කරන්න. ප්රකාශිත උස සෑම ඉසිලීමේ ක්රියාවක්ම හෝ අඩවි බාධකයක් ඇතුළත් නොවේ. දොරවල්, වහළ ව්යුහය, දොඹකර ප්රවේශය සහ අච්චු හැසිරවීම සඳහා භාවිතා කරන මාර්ගය සමාලෝචනය කරන්න. පිරිසැලසුම මත නඩත්තු වේදිකා සහ විවෘත ආරක්ෂකයන් පෙන්වන්න. යන්ත්රයක් ගොඩනැගිල්ල තුළට සවි කළ හැකි අතර තවමත් ස්ථාපනය කිරීමට හෝ සේවා කිරීමට අපහසු වේ.
පහළ රේඛාව සමඟ සමාලෝචනය සම්පූර්ණ කරන්න. විශාල කොටසකට ස්ථායි කිරීමට, කැපීමට සහ හානියකින් තොරව ගමන් කිරීමට ඉඩ අවශ්ය වේ. රොබෝ පතන ස්ථානය, වාහක පළල සහ පරීක්ෂණ ස්ථානය තහවුරු කරන්න. ක්රියාවලිය ඇඹරුම් යන්තයකට ෆ්ලෑෂ් නැවත ලබා දෙන්නේ නම්, එම මාර්ගයද සලකුණු කරන්න. මෙම විස්තර බොහෝ විට යන්ත්රය වාඩි විය හැකි ස්ථානය තීරණය කරයි.
නිෂ්පාදන සාක්ෂි කොටස් අටක් වටා RFQ ගොඩනඟන්න
කොටස් පැකේජයක් නොමැතිව ආදර්ශ ඉල්ලීමක් විශාලතම තීරණ විවෘත කරයි. කිංගල්ගේවිකුණුම් ක්රියාවලියනිෂ්පාදන ඡායාරූප හෝ චිත්ර, බර, ප්රමාණය, ද්රව්ය, ඝනකම, ප්රතිදානය සහ රසායනික-ප්රතිරෝධක අවශ්යතා ඉල්ලා සිටී. KGB90A සහ KGB90AP තීරණය සඳහා, එම තොරතුරු මෙම අනුපිළිවෙලින් සංවිධානය කරන්න.
- පාලිත කොටස ඇඳීම යවන්න.සමස්ත මානයන්, බෙල්ල හෝ අතුරු මුහුණත විස්තර, වෙන්වීමේ රේඛා සීමාවන් සහ නවතම සංශෝධනය ඇතුළත් කරන්න.
- දළ සහ නිමි ස්කන්ධය සඳහන් කරන්න.නිමි භාණ්ඩයේ බර ෆ්ලෑෂ්, ටේල්ස් සහ අනෙකුත් ක්රියාවලි ද්රව්ය වලින් වෙන් කරන්න.
- සෑම ද්රව්ය ප්රවාහයක්ම නිර්වචනය කරන්න.දුම්මල ශ්රේණිය, සැපයුම්කරු, වර්ණය, නැවත ඇඹරීමේ රීතිය සහ ප්රවාහ අතර අවශ්ය ඕනෑම සම්බන්ධයක් දෙන්න.
- බිත්ති ව්යුහය විස්තර කරන්න.එක් ධාරාවක්, ද්විත්ව ස්ථරයක් හෝ ද්විත්ව වර්ණයක් සලකුණු කරන්න. පරීක්ෂණ ක්රමය සහ පිළිගැනීමේ සීමාවන් එක් කරන්න.
- අච්චු පැකේජය ලබා දෙන්න.අවසාන පළල, උස, ඝනකම, බර, සිසිලන පිරිසැලසුම, සවි කිරීම් ස්ථාන, ඇතුළු කිරීම් සහ පිඹින අතුරු මුහුණත ඉදිරිපත් කරන්න.
- පිළිගත් ප්රතිදානය සකසන්න.පැයකට විකිණිය හැකි කොටස් නිර්වචනය කරන්න, සැලසුම් කළ මාරු කිරීම්, ප්රතිකාර ප්රතික්ෂේප කිරීම සහ වේගය පවත්වා ගත යුතු පහළ ක්රියාවලිය.
- කර්මාන්තශාලා කොන්දේසි ලැයිස්තුගත කරන්න.වෝල්ටීයතාව, සංඛ්යාතය, සම්පීඩිත වාතය, සිසිලන ජලය, සිවිලිමේ උස, එසවුම් ප්රවේශය සහ පවතින බිම් ප්රමාණය ඇතුළත් කරන්න.
- නඩු විභාගයට එකඟ වන්න.පිළිගැනීමට පෙර අවශ්ය දුම්මල, අච්චුව, පරීක්ෂණ කාලසීමාව, තත්ත්ව පරීක්ෂාවන්, ප්රතිදාන ගණන, බලශක්ති සීමාව සහ ලේඛන නම් කරන්න.
ව්යාපෘති-විශේෂිත දත්ත වලින් සම්මත ආකෘති දත්ත වෙන් කරන ප්රතිචාරයක් ඉල්ලන්න. සම්මත වගුව වේදිකාව සංසන්දනය කිරීමට උපකාරී වේ. තාක්ෂණික ගිවිසුම ඇණවුම් කළ වින්යාසය විස්තර කළ යුතුය. නිෂ්පාදන ඇඳීම, අච්චු ඇඳීම, උපයෝගිතා පත්රය සහ පිළිගැනීමේ සැලැස්ම මත සංශෝධන අංක තබා ගන්න.
භාවිතා කරන්නකර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශයධාවනය නිර්වචනය කිරීමට. නිෂ්පාදන ආශ්රිත ශක්තිය තීරණයේ කොටසක් නම්, EUROMAP 46.2 දී ඇති යන්ත්රයක්, අච්චුවක් සහ නිශ්චිත නිෂ්පාදනයක් සඳහා මිනුම් ක්රමයක් සපයයි. ක්රමයට පාරිභෝගික අවශ්යතා සපුරාලීම සඳහා නිෂ්පාදනයට අවශ්ය වේ.
කිංගල්ගේබාගත පිටුවසමාලෝචනය සඳහා පරාමිති වගු සහ පාලක ලේඛන සපයයි. සෑම ලේඛනයක්ම අවසාන ආකෘතියට සහ පාලන පැකේජයට ගැලපෙන බව තහවුරු කරන්න. සමාන යන්ත්රයක් සඳහා අත්පොතක් ප්රයෝජනවත් පසුබිමකි, නමුත් එය ඇණවුම් කළ තාක්ෂණික ගොනුව ඉක්මවා නොයයි.
නිෂ්පාදනය ආරම්භ කිරීමට පෙර එකම දත්ත කට්ටලයට අත්සන් කිරීමට දෙපැත්තෙන්ම ඉල්ලා සිටින්න. වෙනස් කරන ලද බිත්ති ව්යුහයක් මගින් පිටකිරීමේ තේරීම වෙනස් කළ හැකිය. බර parison වෙඩි සමාලෝචනය වෙනස් කළ හැක. විශාල අච්චුවකට යන්ත්ර ගැලපීම වෙනස් කළ හැකිය. සංශෝධන පාලනය අහම්බෙන් අවසාන පිළිගැනීමේ පදනම බවට පත්වීමෙන් කලින් උපුටා දැක්වීම වළක්වයි.
විවෘතව පවතින අයිතම මොනවාදැයි RFQ සඳහන් කළ යුතුය. සාමාන්ය උදාහරණ අතර අවසාන දුම්මල ශ්රේණිය, අච්චු සිසිලන සම්බන්ධතා හෝ පහළ ස්වයංක්රීයකරණය ඇතුළත් වේ. සෑම විවෘත ලක්ෂයකටම හිමිකරු සහ නියමිත දින ලබා දෙන්න. කර්මාන්තශාලාවට පසුව තවමත් ගැණුම්කරු අනුමැතිය අවශ්ය තොරතුරු වලින් තහවුරු කරන ලද යන්ත්ර සැලසුම් යෙදවුම් වෙන් කළ හැක.
අනුමත නිෂ්පාදනයට ගැලපෙන ආකෘතිය තෝරන්න
KGB90A සහ KGB90AP බොහෝ ප්රකාශිත පිහිටුවීමේ සීමාවන් බෙදා ගනී. එබැවින් ආදර්ශ තේරීම ආරම්භ වන්නේ නිස්සාරණ ගෘහ නිර්මාණ ශිල්පයෙනි. අනුමත එක්-ප්රවාහ සංකල්පයක් සඳහා ආරම්භක ලක්ෂ්යය ලෙස KGB90A භාවිතා කරන්න. නිශ්චිත ස්තරය හෝ වර්ණ ව්යුහය සඳහා නිස්සාරණ ප්රවාහ දෙකක් අවශ්ය වූ විට KGB90AP භාවිත කරන්න.
නිෂ්පාදන නිර්වචනය සඳහා ආදේශකයක් ලෙස ආකෘති සංකීර්ණත්වය භාවිතා නොකරන්න. ද්විත්ව නිස්සාරණ යන්ත්රයකට ද්රව්ය හැසිරවීමේ මාර්ග දෙකක්, නිශ්චිත ආරම්භක ක්රමයක් සහ ස්ථරයක් හෝ වර්ණ පිරික්සුම් සැලැස්මක් අවශ්ය වේ. නිෂ්පාදනයට එම කාර්යයන් අවශ්ය නොවේ නම්, ඔවුන් පිළිගත් නිෂ්පාදන ප්රතිලාභයක් නිර්මාණය නොකර වැඩ එකතු කරයි.
ලැයිස්තුගත යන්ත්ර බර අඩු නිසා පමණක් KGB90A තෝරා නොගන්න. අච්චු ගැළපීම, දළ පැරිසන් ඉල්ලුම සහ පිළිගත් නිමැවුම් වැදගත් වේ. එක්-ප්රවාහ නිෂ්පාදනයක් තවමත් ප්රවේශමෙන් බිත්ති ක්රමලේඛනය, සිසිලනය සහ කොටස් හැසිරවීම ඉල්ලා සිටිය හැක. නිෂ්පාදන අත්හදා බැලීම සම්පූර්ණ ප්රතිඵලය ඔප්පු කළ යුතුය.
ගැනුම්කරු අනාගත නිෂ්පාදන අපේක්ෂා කරන්නේ නම්, ඒවා දැන් ලැයිස්තුගත කරන්න. විශාලතම අච්චුව සහ බරම දළ පැරිසන් පරීක්ෂා කරන්න. අනාගත ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ අවශ්යතාවයක් සලකුණු කරන්න. ඉන්පසු අතිරේක ගෘහ නිර්මාණ ශිල්පය පළමු මිලදී ගැනීම හෝ පසුව රේඛාවට අයත් දැයි තීරණය කරන්න. තහවුරු නොකළ අනාගත අදහස් වත්මන් පිළිගැනීමේ පරීක්ෂණයෙන් වෙන්ව තබා ගන්න.
නැව්ගත කිරීමට පෙර, එකඟ වූ ද්රව්ය සමඟ එකඟ වූ කොටස ක්රියාත්මක කරන්න. වට්ටෝරුව, ගුණාත්මක ප්රතිඵල, පිළිගත් නිමැවුම් සහ උපයෝගිතා තත්ත්වයන් වාර්තා කරන්න. භාවිතා කරන්නආරම්භක පිරික්සුම් ලැයිස්තුවකොමිස් කිරීම සඳහා සහවෙනස් කිරීමේ මාර්ගෝපදේශයනිෂ්පාදන පවුලට අච්චු හෝ වර්ණ කිහිපයක් ඇතුළත් වන විට.
නිතර අසන ප්රශ්න
KGB90A සහ KGB90AP අතර ඇති ප්රධාන වෙනස කුමක්ද?
වත්මන් KGB90A වගුවේ එක් 90 mm ඉස්කුරුප්පුවක් සහ 45 kW extruder මෝටරයක් ලැයිස්තුගත කර ඇත. KGB90AP වගුවේ 70 mm ඉස්කුරුප්පු දෙකක් සහ 22 kW මෝටර දෙකක් ලැයිස්තුගත කර ඇත. Kinggle විස්තර කරන්නේ KGB90AP ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදන සඳහා ද්විත්ව නිස්සාරණ විකල්පය ලෙසයි. බොහෝ ප්රකාශිත සාදන මානයන් වෙනත් ආකාරයකින් සමාන වේ.
60L ධාරිතාව ශ්රේණිගත කිරීම යනු සෑම 60L නිෂ්පාදනයක්ම ගැළපෙනවාද?
නැත. වෙළුම කලින් පිරික්සීමේ අගයක් පමණි. නිමි අච්චුව තහඩුව, උපරිම අච්චු මානයන්, ඝනකම පරාසය සහ විවෘත කිරීමේ සැකැස්මට ගැලපේ. දළ පාරිසන් සමුච්චක අවශ්යතාවයට ගැළපිය යුතුය. ප්රක්ෂේපණය කළ ප්රදේශය, කලම්ප ඉල්ලුම, ඇතුළු කිරීම්, සිසිලනය සහ කොටස් ඉවත් කිරීම ද සමාලෝචනය අවශ්ය වේ.
පැයකට ප්රකාශිත කෑලි 500 නිෂ්පාදන ප්රතිදානය ලෙස භාවිතා කළ හැකිද?
නැත. පිටු දෙකම එම රූපය වියළි චක්ර ප්රතිදානය ලෙස ලේබල් කරයි. එය අච්චු නිෂ්පාදනයක්, දුම්මල, බර, සිසිලන කාලය, ප්රතික්ෂේප කිරීමේ රීතිය හෝ පහළට සැකසීම හඳුනා නොගනී. සැබෑ නිෂ්පාදනය සහ ද්රව්ය සමඟ එකඟ වූ අත්හදා බැලීමකදී නිෂ්පාදන ප්රතිදානය පිළිගත් කොටස් ලෙස මැනිය යුතුය.
ගැනුම්කරුවෙකු KGB90AP ද්විත්ව නිස්සාරණ ආකෘතිය තෝරාගත යුත්තේ කවදාද?
අනුමත නිෂ්පාදනයට නිශ්චිත ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ ව්යුහයක් සඳහා දියවන ප්රවාහ දෙකක් අවශ්ය වූ විට KGB90AP තෝරන්න. ද්රව්ය දෙකම, ප්රවාහ සහ පරීක්ෂණ ක්රමය අතර අපේක්ෂිත සම්බන්ධතාවය නිර්වචනය කරන්න. සාමාන්ය උත්ශ්රේණි කිරීමක් ලෙස පමණක් දෙවන extruder එක එකතු නොකරන්න.
60L යන්ත්ර යෝජනාවක් සඳහා කිංගල්ට අවශ්ය නිෂ්පාදන තොරතුරු මොනවාද?
නිෂ්පාදන ඇඳීම හෝ ඡායාරූප, මානයන්, නිමි සහ දළ ස්කන්ධය, දුම්මල ශ්රේණිය, බිත්ති ව්යුහය, ඝණකම අවශ්යතා, ප්රතිදාන ඉලක්කය සහ ක්රියාකාරී පරීක්ෂණ යවන්න. පවතින විට අච්චු විස්තර සහ කර්මාන්තශාලා උපයෝගිතා එක් කරන්න. මෙම තොරතුරු යන්ත්රය, හිස, අච්චුව සහ අත්හදා බැලීමේ සැලැස්ම එකම නිෂ්පාදන පදනම භාවිතා කිරීමට ඉඩ දෙයි.
ආකෘති දෙක අතර බලශක්ති පරිභෝජනය සැසඳිය යුත්තේ කෙසේද?
සමාන කොන්දේසි යටතේ එකම පිළිගත් නිෂ්පාදනයක් සාදන අතරතුර එක් එක් මාදිලිය මැන බලන්න. පටිගත කිරීමේ යන්ත්රය kWh, පිළිගත් ප්රතිදානය, නිස්සාරණය කළ ස්කන්ධය සහ එකම කාලානුරූපී කවුළුවෙන් සහායක ඇතුළත් වේ. සම්බන්ධිත මෝටර් ශ්රේණිගත කිරීම් හෝ වියළි චක්රයක් නිෂ්පාදන බලශක්ති ප්රතිඵල ලෙස සංසන්දනය නොකරන්න.
ආකෘතිය තෝරා ගැනීමට පෙර භාණ්ඩය යවන්න
චිත්රය, දුම්මල, දළ පැරිසන් ස්කන්ධය, බිත්ති ව්යුහය, පුස් තොරතුරු, පිළිගත් ප්රතිදානය සහ කර්මාන්තශාලා උපයෝගිතා බෙදා ගන්න. KGB90A, KGB90AP හෝ වෙනත් වේදිකාවක් ව්යාපෘතියට ගැලපෙන්නේද යන්න එවිට Kinggle හට තහවුරු කළ හැක.
නිෂ්පාදන මත පදනම් වූ යෝජනාවක් ඉල්ලන්නමෙම මාර්ගෝපදේශය සඳහා මූලාශ්ර පරීක්ෂා කරන ලදී
- Kinggle KGB90A 60L ඇකියුමුලේට් බ්ලෝ මෝල්ඩින් යන්ත්රය, වත්මන් නිෂ්පාදන විස්තරය සහ ප්රකාශිත වගුව, 2026 සැප්තැම්බර් 9 පරීක්ෂා කරන ලදී.
- Kinggle KGB90AP 60L ඇකියුමුලේටර් බ්ලෝ මෝල්ඩින් යන්ත්රය, ද්විත්ව නිස්සාරණ විස්තරය සහ ප්රකාශිත වගුව, 2026 සැප්තැම්බර් 9 පරීක්ෂා කරන ලදී.
- Moog DigiPack III උපදෙස් අත්පොත, accumulator-ස්ථාන පැතිකඩ-පාලන ක්රමය, Kinggle හරහා ප්රවේශ විය.
- EUROMAP 46.2, අනුවාදය 1.0, ජනවාරි 2014, නිශ්චිත නිෂ්පාදනයක් සහ අච්චුවක් සඳහා නිෂ්පාදන ආශ්රිත ශක්තිය මැනීම.
- කිංගල් විකුණුම් ක්රියාවලිය, යන්ත්ර යෝජනා සඳහා නිෂ්පාදන තොරතුරු ඉල්ලා ඇත, 2026 සැප්තැම්බර් 9 පරීක්ෂා කරන ලදී.