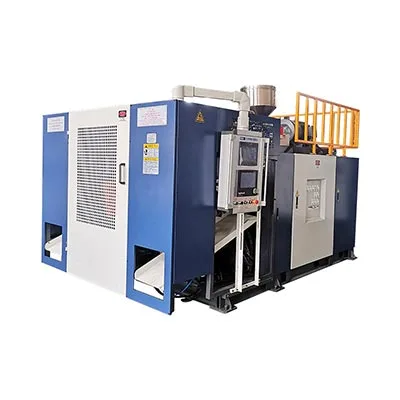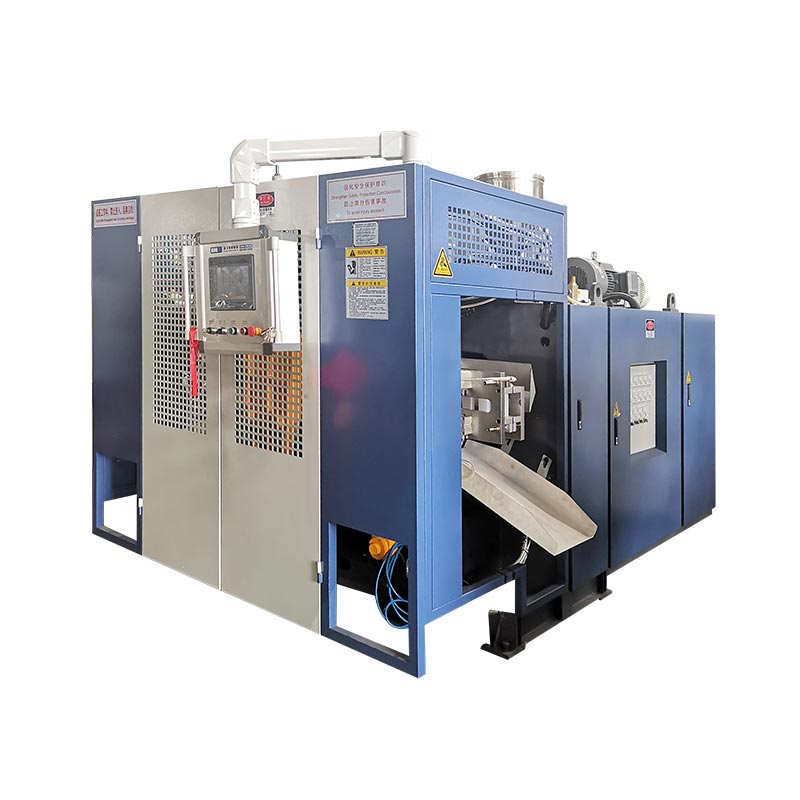

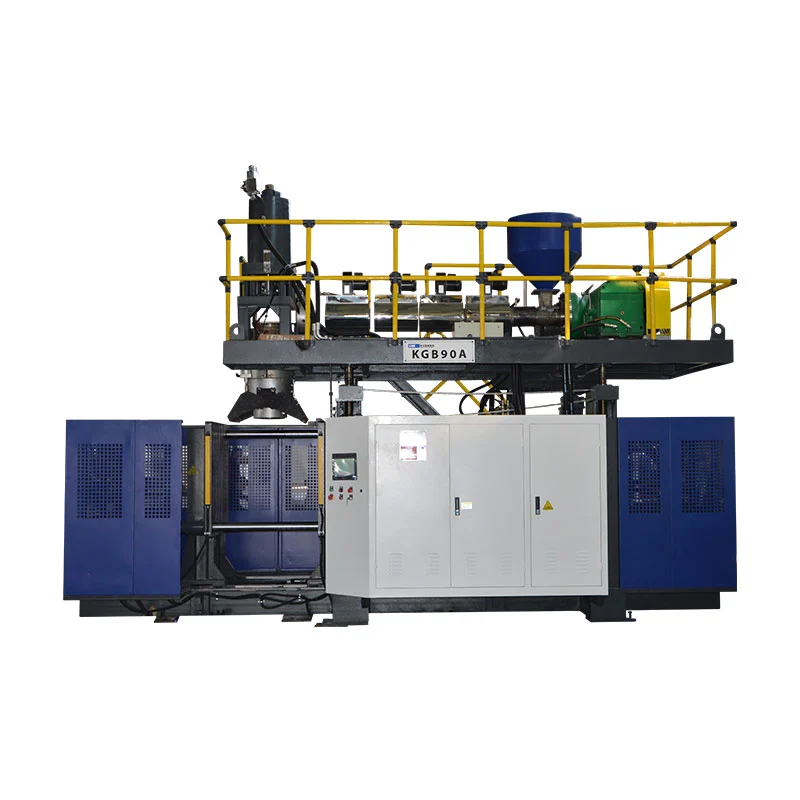
ඔබේ නිෂ්පාදනයට අවශ්ය ද්රව්ය ප්රවාහ ගණන අනුව KGB80A සහ KGB80AP අතර තෝරන්න. Kinggle විසින් ප්රකාශයට පත් කරන ලද KGB80A වගුව මිලිමීටර් 80 ඉස්කුරුප්පුවක් ලැයිස්තුගත කරන අතර KGB80AP වගුව මිලිමීටර් 70 ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කර ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනය විස්තර කරයි. ඔවුන්ගේ ප්රකාශිත අච්චු ලියුම් කවරය, කලම්පය, සමුච්චකය සහ උපයෝගිතා යොමු වෙනත් ආකාරයකින් සමාන වේ, එබැවින් වලංගු තීරණයකට තවමත් සත්ය කොටස, අච්චුව, දුම්මල සැලැස්ම සහ අත්හදා බැලීමේ නිර්ණායක අවශ්ය වේ.
යන්ත්ර දෙකකට එකම 30L ලේබලය බෙදා ගත හැකි අතර තවමත් විවිධ නිෂ්පාදන ගැටලු විසඳා ගත හැක. එක් දුම්මල ප්රවාහයකින් සාදන ලද රසායනික බෙරයක් වර්ණ දෙකක් සහිත මෙවලම් පෙට්ටියක් හෝ ද්රව්ය ස්ථර දෙකකින් සාදන ලද බිත්තියක් මෙන් එකම නිස්සාරණ කාර්යයක් නිර්මාණය නොකරයි. බහාලුම් පරිමාවෙන් පමණක් මිලදී ගැනීම එම වෙනස සඟවයි.
මෙම සංසන්දනය KGB80A සහ KGB80AP සලකනු ලබන්නේ නිෂ්පාදන වේදිකා ලෙස මිස අත් පත්රිකා නාම විශේෂණ ලැයිස්තුවක් ලෙස නොවේ. එය දැනට Kinggle හි නිෂ්පාදන පිටු දෙකෙහි ප්රකාශිත දත්ත අනුගමනය කරයි. වෙබ් අඩවිය වින්යාස කිරීමේ ප්රශ්නයක් විවෘතව තබන තැන, ලිපිය එසේ පවසන අතර එම අයිතමය උද්ධෘත හෝ කර්මාන්තශාලා අත්හදා බැලීම වෙත ගෙන යයි.
උපුටා දැක්වීමක් ඉල්ලා සිටීමට පෙර විසඳිය යුතු කරුණු පහක්
- බිත්තියට එක් දියවන ධාරාවක්, ස්ථර දෙකක්, වර්ණ දෙකක්, දර්ශන තීරුවක් හෝ වෙනත් ව්යුහයක් අවශ්යද යන්න නිර්වචනය කරන්න.
- ප්රකාශිත තහඩු, අච්චු ලියුම් කවරය, ආරම්භක පහර සහ ඝනකම පරාසයට එරෙහිව අච්චුව පරීක්ෂා කරන්න.
- 5 L සහ 3.75 kg PE accumulator යොමු සමඟ දළ parison ඉල්ලුම සසඳන්න.
- 650 pcs/h වියළි චක්ර රූපයක් ලෙස සලකන්න, පොරොන්දු වූ නිෂ්පාදන ප්රතිදානය ලෙස නොවේ.
- පරීක්ෂණ සැලැස්මට ද්රව්ය, ගුණාත්මකභාවය, ප්රතිදානය සහ උපයෝගිතා පිළිගැනීමේ රීති ලියන්න.
දත්ත සීමාව:පහත පිරිවිතරයන් ධාරාවෙන් පැමිණේKGB80A පිටුවසහKGB80AP පිටුව, 2026 සැප්තැම්බර් 11 පරීක්ෂා කරන ලදී. ඒවා සංසන්දනාත්මක යොමු වේ. අනුමත මිල කැඳවීම, යන්ත්ර ඇඳීම සහ තාක්ෂණික ගිවිසුම බෙදාහැරීමේ වින්යාසය පාලනය කරයි.
යන්ත්ර නාමයෙන් නොව නිෂ්පාදන බිත්තියෙන් ආරම්භ කරන්න
පළමු ප්රශ්නය නිෂ්පාදනයේ ලීටර් 20ක් හෝ 30ක් තිබේද යන්න නොවේ. ස්වාධීනව පාලනය කරන ලද දියවන ධාරාවන් කොපමණ ප්රමාණයක් මිය යන හිසට ඇතුළු විය යුතු දැයි විමසන්න. සාම්ප්රදායික ඒක-ද්රව්ය බිත්තියකට එක් නිර්වචනය කළ දුම්මල මාර්ගයක් අවශ්ය වේ. වර්ණ දෙකක කොටසකට වර්ණ ධාරාවන් දෙකක් අවශ්ය වේ. ද්වි-ස්ථර නිෂ්පාදනයක් සඳහා සම-නිස්සාරණ හිසක් ඇතුළත හමුවන ධාරා දෙකක් අවශ්ය වේ. එම ප්රවාහ එකම මූලික බහුඅවයව හෝ විවිධ ද්රව්ය භාවිතා කළ හැක, නමුත් ඒවායේ ගැළපුම සහ සැකසුම් කවුළු තවමත් සමාලෝචනය අවශ්ය වේ.
හිස් සහ කුහර ගැන ගැනුම්කරුවන්ට ද ඇසෙන නිසා මෙම වෙනස නැති කර ගැනීම පහසුය. තට්ටුවක් යනු බිත්තිය හරහා ද්රව්යමය කලාපයකි. ඩයි අවුට්ලට් එක පැරිසන් එකක් නිර්මාණය කරයි. පුස් කුහරයක් එක් කොටසක් නිර්මාණය කරයි. ද්වි-ස්ථර යන්ත්රයක් ස්වයංක්රීයව හිස් දෙකේ යන්ත්රයක් නොවන අතර කුහර දෙකක අච්චුව ද්රව්ය ස්ථර දෙකක් නිර්මාණය නොකරයි. කිංගල්ගේහිස, කුහරය සහ ස්ථර මාර්ගෝපදේශයඑම ගණන් වෙන් වෙන්ව තබයි.
පොදු KGB80AP විස්තරය මෙම කරුණ මත විශේෂිත වේ. එය ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ වැඩ සඳහා ද්විත්ව නිස්සාරණ වේදිකාවක් ලෙස ආකෘතිය ඉදිරිපත් කරයි. එහි වගුවේ 70 mm ඉස්කුරුප්පු දෙකක් සහ 22 kW extruder මෝටර් දෙකක් ලැයිස්තුගත කර ඇත. KGB80A වගුවේ එක් 80 mm ඉස්කුරුප්පුවක් සහ 37 kW මෝටරයක් ලැයිස්තුගත කර ඇත. එක යන්ත්රයක් දියුණුයි කියන අපැහැදිලි ප්රකාශයකට වඩා එම ගෘහ නිර්මාණ වෙනස ප්රයෝජනවත් වේ.
ලිඛිතව පැහැදිලි කිරීමට එක් අයිතමයක් තිබේ. KGB80A නිෂ්පාදන විස්තරයේ තනි සහ බහු-ස්ථර විකල්ප සඳහන් වන අතර එහි ප්රකාශිත පිරිවිතර වගුව එක් නිස්සාරකයක් පෙන්වයි. මෙම ප්රකාශ දෙකම කළ හැක්කේ අවසාන විකල්ප පැකේජය සම්මත ගෘහ නිර්මාණ ශිල්පය වෙනස් කරන්නේ නම් පමණි. කුමන පැකේජය අදහස් කරන්නේ දැයි අනුමාන නොකරන්න. සෑම extruder එකක්ම, එයට පවරා ඇති ද්රව්ය, ඩයි-හෙඩ් ව්යුහය සහ වෙනස් කළ හැකි ස්ථර-අනුපාත පරාසය නම් කිරීමට උද්ධෘතයෙන් අසන්න.
කිංගල් දැනට 30L වේදිකා දෙකම සඳහා ප්රකාශයට පත් කරන දේ
පහත වගුව වත්මන් නිෂ්පාදන පිටු දෙක හරහා සෘජුවම සැසඳිය හැකි ක්ෂේත්ර ප්රතිනිෂ්පාදනය කරයි. බොහෝ වේදිකා දත්ත සමාන වේ. පිටු දෙකෙහිම 30 L උපරිම බහාලුම් ධාරිතාවක්, 215 kN කලම්ප බලයක්, 5 L සමුච්චයක් සහ 3.75 kg PE සමුච්චකය-බර සඳහනක් ලැයිස්තුගත කර ඇත. වැදගත් ප්රකාශිත වෙනස්කම් වන්නේ නිස්සාරණ සැකැස්ම සහ යන්ත්ර බරයි.
| ප්රකාශිත ක්ෂේත්රය | KGB80A | KGB80AP | එය භාවිතා කරන්නේ කෙසේද |
|---|---|---|---|
| උපරිම බහාලුම් ධාරිතාව | 30 එල් | 30 එල් | තිර ලේබලය පමණි; එය අච්චුව, වෙඩි තැබීම හෝ නිෂ්පාදන සුදුසු බව ඔප්පු නොවේ |
| ප්රතිදානය | 650 pcs / h, වියළි චක්රය | 650 pcs / h, වියළි චක්රය | යන්ත්ර-චලන යොමුව, නිෂ්පාදන ප්රතිදානය පිළි නොගනී |
| යන්ත්ර ප්රමාණය | 4.7 x 3.5 x 4 m | 4.7 x 3.5 x 4 m | පිරිසැලසුම් සැලසුම් කිරීම සඳහා ලියුම් කවරය ආරම්භ කිරීම |
| යන්ත්රයේ බර | 12 ටී | 13 ටී | අවසාන ඇඳීමට යටත්ව, බිම සහ හැසිරවීමේ සමාලෝචනය සඳහා ආදානය |
| කලම්ප බලය | 215 kN | 215 kN | ප්රක්ෂේපිත ප්රදේශය සහ එකඟ වූ පහර කොන්දේසි සමඟ සසඳන්න |
| උපරිම අච්චු ප්රමාණය | 520 x 860 මි.මී | 520 x 860 මි.මී | සැබෑ අච්චු ඇඳීම සහ සම්බන්ධතා පරීක්ෂා කරන්න |
| අච්චු ඝණකම පරාසය | 360 සිට 420 දක්වා මි.මී | 360 සිට 420 දක්වා මි.මී | ස්ථාපිත අච්චු ඝණකම, තහඩු සහ ඇඩප්ටර් තහවුරු කරන්න |
| විවෘත ආඝාතය | 350 සිට 850 මි.මී | 350 සිට 850 මි.මී | කොටස් මුදා හැරීම, ඇතුළු කිරීම් සහ පිටතට ගැනීමේ මාර්ගය පරීක්ෂා කරන්න |
| ඉස්කුරුප්පු සැකැස්ම | 1 x 80 මි.මී | 2 x 70 මි.මී | ප්රධාන ප්රකාශිත ගෘහ නිර්මාණ වෙනස |
| Extruder මෝටර් සැකැස්ම | 1 x 37 kW | 2 x 22 kW | ප්රකාශිත නිස්සාරණ ධාවකයන් දෙකට එරෙහිව එකක් තහවුරු කරයි |
| ප්රකාශිත HDPE ද්රවාංක ධාරිතාව | 120 සිට 140 kg / h | 120 සිට 140 kg / h | ද්රව්ය විෂය පථය යොමුව; දළ ඉල්ලුම සමඟ සසඳන්න |
| සමුච්චය ධාරිතාව | 5 එල් | 5 එල් | සම්පූර්ණ දළ පාරිසන්ට එරෙහිව පරීක්ෂා කරන්න |
| ප්රකාශිත PE සමුච්චක බර | කිලෝ ග්රෑම් 3.75 කි | කිලෝ ග්රෑම් 3.75 කි | නිමි භාණ්ඩයේ බරට සමාන නොවේ |
| බ්ලෝ-වායු යොමුව | 0.8 MPa; 0.7 m³/min | 0.8 MPa; 0.7 m³/min | අවසාන යන්ත්ර ඇතුල්වීමේ අවශ්යතාවය තහවුරු කරන්න |
| සිසිලන ජලය යොමුව | 0.3 MPa; 70 L/min | 0.3 MPa; 70 L/min | උෂ්ණත්වය, ගුණාත්මකභාවය, ආපසු පැමිණීම සහ පරිපථ විෂය පථය තහවුරු කරන්න |
| ප්රකාශිත සාමාන්ය බලශක්ති රේඛාව | 27 සිට 37 kW දක්වා | 27 සිට 37 kW දක්වා | බලය යොමු කිරීම, පිළිගත් කොටසකට kWh සහතික නොවේ |
බෙදාගත් අංක යන්ත්ර එකිනෙකට හුවමාරු කළ හැකි නොවේ. දෙවන ද්රව්ය ප්රවාහයක් පෝෂක මාර්ගයක්, බැරලයක්, ධාවකයක්, උෂ්ණත්ව ඉතිහාසයක් සහ පිරිසිදු කිරීමේ අනුපිළිවෙලක් එක් කරයි. නිෂ්පාදන පිටුව එකම බාහිර ලියුම් කවරයක් සහ උපයෝගිතා යොමුවක් පෙන්විය හැක, නමුත් නිෂ්පාදන ක්රමය තවමත් වෙනස් වේ. එබැවින් ව්යාපෘති ගොනුව සැසඳීමේ වගුව මත පමණක් රඳා නොසිට අවසාන විදුලි බර, ද්රව්ය හැසිරවීමේ විෂය පථය සහ පාලන පැකේජය හඳුනාගත යුතුය.
KGB80A දිශාව
නිෂ්පාදන සංක්ෂිප්තය එක් නිර්වචනය කළ දියවන ප්රවාහයක් සහ ප්රකාශිත අච්චුව සහ වෙඩි ලියුම් කවරය ගැළපෙන විට මෙතැනින් ආරම්භ කරන්න.
KGB80AP දිශාව
ස්තරය හෝ වර්ණ ඉදිකිරීම සඳහා ස්වාධීනව පෝෂණය කරන ලද දියවන ධාරාවන් දෙකක් අවශ්ය වූ විට මෙතැනින් ආරම්භ කරන්න.
KGB80A යනු පිරිසිදු ආරම්භක ස්ථානයයි
KGB80A වගුවේ එක් මිලිමීටර් 80 ඉස්කුරුප්පුවක්, එක් 37 kW extruder මෝටරයක් සහ ප්රකාශිත HDPE ද්රවාංක-ධාරිතා පරාසය 120 සිට 140 kg/h දක්වා විස්තර කරයි. එක් ද්රව්ය ප්රවාහයක් වටා නිර්වචනය කරන ලද නිෂ්පාදනයක් සඳහා, එය වඩාත් සරල ප්රකාශිත මූලික රේඛාව වේ. ද්රව්ය සැලැස්මට අවශ්ය විට හඳුනා ගැනීමට, වියලීමට හෝ තත්වයට පත් කිරීමට එක් ප්රධාන පෝෂක මාර්ගයක් ඇත, වර්ණය, මාත්රාව, පවිත්ර කිරීම සහ කැබලි අක්ෂරයෙන් සොයා ගැනීම.
සරල යනු ස්වයංක්රීය යන්න නොවේ. දුම්මල ශ්රේණිය, මාස්ටර්බැච්, ආකලන පැකේජය සහ නැවත සකස් කිරීමේ රීතියට තවමත් ලිඛිත වට්ටෝරුවක් අවශ්ය වේ. රසායනික බෙරයක් සඳහා මෙවලම් පෙට්ටියකින් හෝ ජල භාජනයකින් වෙනස් දුම්මල සහ වලංගු කිරීමේ සැලැස්මක් අවශ්ය විය හැකිය. කිංගල්ගේHDPE එදිරිව PP මාර්ගෝපදේශයපොලිමර් පෙළපත් නාමය දියවන උෂ්ණත්වය, සිසිලන කාලය හෝ නිෂ්පාදන කාර්ය සාධනය නොසකසන්නේ මන්දැයි පැහැදිලි කරයි.
KGB80A පිටුව රසායනික ඇසුරුම් බැරල්, ස්ටැකිං බහාලුම්, ජල බහාලුම්, මෙවලම් පෙට්ටි, ඉසින යන්ත්ර, සෙල්ලම් බඩු සහ ස්වයංක්රීය සම්බන්ධ කොටස් යෙදුම් පවුල් ලෙස ලැයිස්තුගත කරයි. එම උදාහරණ මගින් අපේක්ෂිත පරාසය පෙන්වයි; එම කණ්ඩායම්වල සෑම නිෂ්පාදනයක්ම ගැලපෙන බව ඔවුන් ඔප්පු කරන්නේ නැත. පුළුල් මෙවලම් පෙට්ටියක් එහි අභ්යන්තර පරිමාව 30 L ට වඩා අඩු වූ විට පවා අච්චු-ලියුම් කවර පිරික්සීම අසාර්ථක විය හැක. බර තාක්ෂණික කොටසක් L 30 ට වඩා අඩුවෙන් රඳවා තබා ගනිමින් දළ වෙඩි ඉල්ලුම ඉක්මවිය හැක.
නිෂ්පාදිතය චෙක්පත් හතරක් සමත් වූ පසු ආකෘතිය අපේක්ෂකයෙකු ලෙස සලකන්න: ද්රව්ය-ප්රවාහ ගණන, අච්චු අතුරුමුහුණත, දළ පැරිසන් ඉල්ලුම සහ පිළිගත් ප්රතිදානය. ව්යාපෘතියට දර්ශන තීරුවක්, විශේෂ වර්ණ මාර්ගයක් හෝ අමතර ස්තරයක් අවශ්ය නම්, උපුටා දැක්වීමේ නිශ්චිත KGB80A විකල්පය පෙන්වීමට Kinggleගෙන් ඉල්ලා සිටින්න. පොදු පිටුවේ බහු-ස්ථර වචන යෝජිත ද්රව්ය මාර්ගයේ රූප සටහනක් සඳහා කිසි විටෙක ආදේශ නොකළ යුතුය.
KGB80AP එහි දෙවන නිස්සාරණ පද්ධතිය උපයන තැන
KGB80AP යනු කොටසට ස්වාධීනව පෝෂණය වන දියවන ප්රවාහ දෙකක් අවශ්ය වූ විට වඩාත් පැහැදිලිව ප්රකාශිත තේරීම වේ. Kinggle එය ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනය සඳහා විස්තර කරන අතර 22 kW මෝටර දෙකක් සහිත 70 mm ඉස්කුරුප්පු දෙකක් ලැයිස්තුගත කරයි. සෑම ප්රවාහයකටම එහි ද්රව්ය සංග්රහය සහ සැකසුම් සැකසීම් ලබා ගත හැක, දියවීම මිය යන හිසෙහි හමුවීමට පෙර.
දෙවන extruder විසින් අර්ථ දක්වා ඇති බිත්ති අවශ්යතාවක් විසඳිය යුතුය. එය වර්ණ දෙකක් වෙන් කිරීම, විවිධ ද්රව්ය ස්ථර දෙකකට තැබීම හෝ වෙනත් අනුමත ප්රවාහ දෙකක ඉදිකිරීමකට සහාය විය හැක. "ද්විත්ව ස්තරය" වඩා හැකියාවක් ඇති බැවින් එය එකතු නොකළ යුතුය. එක් එක් ප්රවාහයේ අඩංගු දේ ගැනුම්කරු සඳහන් කළ යුතුය, වෙන් කිරීම අවශ්ය වන්නේ ඇයි සහ නිමි බිත්තිය පරීක්ෂා කරන්නේ කෙසේද යන්නයි.
ස්ථර අනුපාතය වෙනම පාලන ගැටළුවකි. පොදු ඉස්කුරුප්පු ප්රමාණය ගැණුම්කරුවෙකුට වෙනස් කළ හැකි ස්ථර පරාසයක් හෝ නිශ්චිත දුම්මල යුගලයක් සඳහා එම අනුපාතයේ ස්ථායිතාව නොකියයි. ප්රවාහ දෙක හරහා ප්රතිදානය සමතුලිත විය යුතුය. එක් ස්ථරයක් බිත්තියේ කුඩා කොටසක් සපයන්නේ නම්, එහි extruder තවමත් අවශ්ය අනුපාතයට ස්ථාවර මෙහෙයුම් කවුළුවක් අවශ්ය වේ. යෝජිත ඩයි-හෙඩ් සැලසුම, ද්රව්ය පැවරීම, ස්ථර-අනුපාත පරාසය සහ නියැදීමේ ක්රමය සඳහා විමසන්න.
බිත්ති-ඝනකම ක්රමලේඛනය ස්ථර-අනුපාත පාලනය ප්රතිස්ථාපනය නොකරයි. කිංගල්-සත්කාරකMoog DigiPack III අත්පොතඇකියුමුලේටර් යන්ත්රයකට එහි බිත්ති පැතිකඩ තල්ලු කිරීමේදී ඇකියුලේටර ස්ථානයට සම්බන්ධ කළ හැකි ආකාරය පැහැදිලි කරයි. එම කාර්යය පැරිසන් දිගේ දළ බිත්තිය බෙදා හරිනු ලැබේ. සම-නිස්සාරණ පද්ධතියට තවමත් දියවන ප්රවාහ දෙක එම බිත්තිය බෙදා ගන්නා ආකාරය පාලනය කිරීමට සිදු වේ.
ධාරා දෙකක් ද දෛනික වැඩ වෙනස් කරයි. කර්මාන්තශාලාව ද්රව්ය හුවමාරුව වැළැක්විය යුතුය, ආප්ප මාර්ග දෙකක් කළමනාකරණය කළ යුතුය, උෂ්ණත්ව ඉතිහාසය දෙකක් නිරීක්ෂණය කළ යුතුය සහ එක් එක් මාර්ගය සඳහා පිරිසිදු කිරීමක් සැලසුම් කළ යුතුය. ද්වි-වර්ණ මෙවලම් පෙට්ටියක සිට එක්-වර්ණ බෙරයකට වෙනස් කිරීමෙන් ද්රව්ය ඉතිරි කර ගත හැක්කේ නිෂ්පාදන කණ්ඩායමට පරිපථ දෙකම ඉවත් කර ලේඛනගත කළ හැකි නම් පමණි. එම කාර්යය ඇතුළත් කරන්නවෙනස් කිරීමේ සැලැස්ම.
30L ලේබලයකට අච්චුව හෝ පැරිසන් යෝග්යතාවය තහවුරු කළ නොහැක
බහාලුම් ධාරිතාව පරිමාව ලේබලයක් පමණි. යන්ත්ර ගැලපීම බාහිර ජ්යාමිතිය සහ හිස ලබා දිය යුතු ප්ලාස්ටික් ස්කන්ධය මත රඳා පවතී. නිමි භාණ්ඩ ඇඳීම සමඟ ආරම්භ කරන්න. pinch-off land, flash pockets, neck tooling, blow-pin සැකැස්ම, ඇතුල් කිරීම්, සිසිලන සම්බන්ධතා, ඉසිලීමේ ස්ථාන සහ ඕනෑම ඉවත් කිරීමේ නිෂ්කාශනයක් අච්චු සමාලෝචනයට එක් කරන්න.
නිෂ්පාදන පිටු දෙකම 520 x 860 mm උපරිම පුස් ප්රමාණය, 360 සිට 420 mm පුස් ඝනකම පරාසයක් සහ 350 සිට 850 mm දක්වා වූ විවෘත පහර පරාසයක් ප්රකාශයට පත් කරයි. දෘශ්ය නිෂ්පාදන මානයන් නොව සම්පූර්ණ අච්චු එකලස් කිරීම සමඟ එම අගයන් සසඳන්න. ඇඩැප්ටර තහඩු සහ සේවා සම්බන්ධතා අවකාශය පරිභෝජනය කළ හැකිය. අච්චු ඇඳීම මුලින් යෝජනා කරන ආකාරයට වඩා ගැඹුරු කොටස් වලට වැඩි විවෘත කිරීම් සහ නිස්සාරණයක් අවශ්ය විය හැකිය.
215 kN කලම්ප යොමුව සඳහා එහිම ගණනය කිරීම අවශ්ය වේ. පිඹින පීඩනය වෙන්වන තලයේ පෙනෙන ප්රක්ෂේපණය කළ ප්රදේශය හරහා ක්රියා කරයි. නිෂ්පාදන දිශානතිය, ෆ්ලෑෂ් ප්රදේශය සහ ක්රියාකාරී ස්ථාන ගණන එම ප්රදේශයට බලපායි. පරිමාවෙන් පමණක් කලම්ප අනුමත නොකරන්න. ව්යාපෘති තහවුරු කිරීම සඳහා යෝජිත අච්චු පිරිසැලසුම සහ ක්රියාවලි පීඩනය Kinggle වෙත යවන්න. දextrusion blow අච්චු නිර්මාණ මාර්ගෝපදේශයඅතුරු මුහුණත වඩාත් විස්තරාත්මකව ආවරණය කරයි.
නිමි කොටස ස්කන්ධය + ඉහළ ෆ්ලෑෂ් + පහළ ෆ්ලෑෂ් + බෙල්ල හෝ හසුරුව කැපීම + වෙනත් අල්ලා ගත් ක්රියාවලි සීරීම්
ශුද්ධ බෝතලයේ බර පමණක් නොව, එම දළ ඉල්ලුම හිස සමඟ සසඳන්න. පිටු දෙකෙහිම 5 L සමුච්චකය සහ 3.75 kg PE සමුච්චකය-බර සඳහනක් ප්රකාශයට පත් කෙරේ. 3.75 kg රූපය ද්රව්යමය විෂය පථය වන අතර විශ්වීය කොටස් බර සීමාවක් ලෙස නොසැලකිය යුතුය. දුම්මල ඝනත්වය, දියවන හැසිරීම, ඩයි ඩිසයින්, අවශ්ය කුෂන් සහ ක්රියාවලි ආන්තිකය යන සියල්ල.
ප්රයෝජනවත් ව්යාපෘති සමාලෝචනයක් ස්කන්ධ ශේෂය පෙන්වයි. නියෝජිත මෙවලමකින් අල්ලා ගත් සෑම කොටසක්ම කිරා මැන බැලීම හෝ ඇස්තමේන්තු කිරීම, දුම්මල ශ්රේණිය සටහන් කර සැලසුම් කර ඇති කුෂන් සඳහන් කරන්න. දළ ප්රකාශනය ප්රකාශිත යොමුවට ඉතා ආසන්නව පිහිටා තිබේ නම්, වෙනස් හිසක් හෝ යන්ත්ර ආකෘතියක් වඩා ස්ථායී කවුළුවක් ලබා දෙන්නේ දැයි අසන්න. නාමික 30L යන්ත්රයක් සෑම හැඩයක් සඳහාම නිවැරදි ලීටර් 30 බෙර සෑදීමේ යන්ත්රය ස්වයංක්රීයව නොවේ.
650 pcs/h රේඛාව යන්ත්ර දත්ත ලෙස කියවන්න, විකුණුම් පොරොන්දුවක් නොවේ
Kinggle වගු දෙකම 650 pcs/h "ප්රතිදානය (වියළි චක්රය)" ලෙස ලේබල් කරයි. වියළි චක්රයක් දියවීම, පිඹීම, සිසිලනය, කොටස් ඉවත් කිරීම, කැපීම හෝ පරීක්ෂා කිරීමකින් තොරව යන්ත්ර චලනය මැන බලයි. එය කන්ටේනරයක්, බිත්ති ඝණත්වය, දුම්මල, අච්චු උෂ්ණත්වය හෝ ප්රතික්ෂේප කිරීමේ රීතිය හඳුනා නොගනී. රූපය යාන්ත්රික වේදිකාව සංසන්දනය කිරීමට උපකාරී වේ, නමුත් එය පැයකට විකිණිය හැකි කොටස් ලෙස ව්යාපාර සැලැස්මකට පිටපත් කළ නොහැක.
සම්පූර්ණ නිෂ්පාදන චක්රය සමඟින් නිමැවුම් සැලසුම් කිරීම ආරම්භ කරන්න. වාර්තා ඇකියුලේටරය පිරවීම, පැරිසන් තල්ලු කිරීම, අච්චු වසා දැමීම, පහර, පිටාර ගැලීම, සිසිලනය, අච්චුව විවෘත කිරීම, පිටතට ගැනීම සහ පහළට හැසිරවීම. දිගම අවශ්ය සිදුවීම පුනරාවර්තන කාලය පාලනය කරයි. ඝන රසායනික බැරලයක් සිසිලනය-සීමිත විය හැක. ද්වි-වර්ණ නිෂ්පාදනයක් මන්දගාමී දියවන ප්රවාහයෙන් හෝ පහළ ක්රියාවලියෙන් සීමා විය හැක.
දළ අච්චු සිදුවීම් x එක් සිද්ධියකට කොටස් x පිළිගැනීමේ අනුපාතය, පැය ගණනින් මනින ලද ධාවන කාලයෙන් බෙදීම
ප්රකාශිත HDPE ද්රවාංක-ධාරිතා පරාසය මාදිලි දෙක සඳහා 120 සිට 140 kg/h වේ. එය HDPE යොමුවක් ලෙස පමණක් භාවිතා කරන්න. ෆ්ලෑෂ් සහ අනෙකුත් ග්රහණය කරගත් ද්රව්ය ඇතුළත් දළ පැයක ඉල්ලුම සමඟ එය සසඳන්න. KGB80AP විවිධ ද්රව්ය දෙකක් භාවිතා කරන්නේ නම්, එක් එක් ප්රවාහය සඳහා අවශ්ය ස්කන්ධ අනුපාතය ලේඛනගත කරන්න. ඒකාබද්ධ එකතුවක් අස්ථායී අඩු අනුපාත ස්ථරයක් සැඟවිය හැක.
සැබෑ අච්චුව සහ නිශ්චිත දුම්මල සහිත ස්ථාවර කවුළුවක් හරහා පිළිගත් ප්රතිදානය මැනීම. නැවතුම්, අතින් මැදිහත්වීම්, වට්ටෝරු වෙනස් කිරීම් සහ ප්රතික්ෂේප කළ කොටස් සලකුණු කරන්න. කිංගල්ගේචක්ර-කාල ප්රශස්තකරණ මාර්ගෝපදේශයසීමාකාරී පියවර සොයා ගන්නා ආකාරය පෙන්වයි. දකර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශයප්රතිඵලය නැවත නැවතත් කළ හැකි පිළිගැනීමේ වාර්තාවක් බවට පත් කරයි.
ප්රකාශිත අඩි සටහන කර්මාන්තශාලා සෛලයේ කේන්ද්රය පමණි
පිටු දෙකේම 4.7 x 3.5 x 4 m යන්ත්ර කවරයක් පෙන්වයි. ඔවුන් KGB80A සඳහා 12 t සහ KGB80AP සඳහා 13 t ලැයිස්තුගත කරයි. එම සංඛ්යා මුල් පිරිසැලසුම් කටයුතු සඳහා උපකාරී වේ, නමුත් භාවිතා කළ හැකි සෛලයකට අච්චුව, හිස, ද්රව්ය සැපයීම, රොබෝ හෝ කොටස් ඉවත් කිරීම, කැපීම, සීරීම් හැසිරවීම සහ නඩත්තු කිරීම සඳහා ප්රවේශය අවශ්ය වේ. අනුමත පොදු විධිවිධානය අවසන් මායිම සැකසිය යුතුය.

මහජන උපයෝගිතා පේළි ද සමාන වේ: හමන වාතය සඳහා 0.8 MPa සහ 0.7 m³/min, ඊට අමතරව සිසිලන ජලය සඳහා 0.3 MPa සහ 70 L/min. පීඩනය සහ ගලායාම වෙන වෙනම සටහන් කරන්න. ඇතුල් වීමේ උෂ්ණත්වය, ජලයේ ගුණාත්මකභාවය, සම්බන්ධතා ප්රමාණය සහ ආපසු පැමිණීමේ කොන්දේසි එකතු කරන්න. ශාඛාව එකවර ඉල්ලුමේ ප්රමාණවත් ප්රවාහයක් ලබා දීමට අපොහොසත් වන අතර ශීර්ෂයකට පීඩනය පෙන්විය හැක.
පිටු දෙකම සාමාන්ය බලශක්ති පරිභෝජනය ලෙස 27 සිට 37 kW දක්වා ලේබල් කරයි. ඒකකය kW බලය විස්තර කරයි. එය සම්බන්ධිත බරක් නොවන අතර, එය නිෂ්පාදනයක් සඳහා ශක්තියක් නොවේ. ප්රකාශිත මෝටර් විධිවිධාන වෙනස් වේ, එබැවින් සාමාන්ය-විදුලි රැහැන් ගැලපුනත් අවසාන විදුලි කාලසටහන ව්යාපෘති තහවුරු කිරීම වටී. කිංගල් භාවිතා කරන්නඋපයෝගිතා සැලසුම් මාර්ගෝපදේශයප්රධාන යන්ත්රය, සහායක සහ කර්මාන්තශාලා සේවා වෙන් කිරීමට.
බලශක්ති සංසන්දනය සඳහා එකම නිෂ්පාදන සීමාව අවශ්ය වේ.යුරෝමැප් 46.2පාරිභෝගික අවශ්යතා සපුරාලන නිශ්චිත නිස්සාරණ පහර මෝල්ඩින් යන්ත්රයක්, අච්චුවක් සහ නිෂ්පාදනයක් සඳහා නිෂ්පාදන ආශ්රිත මිනුම් නිර්වචනය කරයි. එම තර්කය වේගවත් වියලි චක්රයක් හෝ සැහැල්ලුවෙන් පටවන ලද පරීක්ෂණයක් සැබෑ නිෂ්පාදනය සඳහා පෙනී සිටීම වළක්වයි. එකඟ වූ අත්හදා බැලීමේ කොන්දේසි යටතේ පිළිගත් කොටසකට හෝ පිළිගත් කිලෝග්රෑමයකට kWh වාර්තා කරන්න.
කර්මාන්තශාලා සැලසුම් සටහන:අවසාන යන්ත්ර බර, ගුරුත්වාකර්ෂණ මධ්යස්ථානය, අත්තිවාරම් බර, එසවුම් ක්රමය, ස්ථාපිත බලය සහ සම්බන්ධක ස්ථාන අනුමත චිත්රයෙන් තහවුරු කරන්න. පොදු පිටුව අත්තිවාරමක් හෝ විදුලි නිර්මාණ ලේඛනයක් නොවේ.
නිෂ්පාදන අත්හදා බැලීම අවසන් මාදිලියේ තේරීම විසඳා ගැනීමට ඉඩ දෙන්න
ප්රයෝජනවත් අත්හදා බැලීමක් පිළිගත හැකි නියැදියකට වඩා වැඩි යමක් කරයි. තෝරාගත් ද්රව්ය ගෘහ නිර්මාණ ශිල්පය, අච්චුව සහ යන්ත්රය අවශ්ය ප්රතිඵලය රඳවා ගත හැකි බව පෙන්නුම් කරයි. නඩු විභාගය ආරම්භ වීමට පෙර පිළිගැනීමේ ක්රමය ලියන්න. එසේ නොමැතිනම්, ගැණුම්කරුවෙකුට සහ සැපයුම්කරුවෙකුට එකම ධාවනය නැරඹිය හැකි අතර විවිධ අර්ථකථන සහිතව පිටව යා හැක.
- නිෂ්පාදන සංශෝධනය කැටි කරන්න.ඇඳීම, මානයන්, ශුද්ධ බර, බිත්ති සිතියම, බෙල්ල හෝ වසා දැමීමේ අතුරු මුහුණත සහ ක්රියාකාරී පරීක්ෂණ හඳුනා ගන්න.
- ද්රව්ය සැලැස්ම කැටි කරන්න.එක් එක් දුම්මල, සැපයුම්කරු, ශ්රේණිය, වර්ණය, ආකලන සහ නැවත සකස් කිරීමේ රීතිය නම් කරන්න. KGB80AP සඳහා, සෑම ප්රවාහයක්ම සහ ඉලක්ක ස්ථර අනුපාතයක් පවරන්න.
- යන්ත්ර වින්යාසය සටහන් කරන්න.ආකෘතිය, ඉස්කුරුප්පු, මෝටර, ඩයි හෙඩ්, බිත්ති පාලකය, අච්චුව, බ්ලෝ-පින් පද්ධතිය, පිටතට ගැනීම සහ පහළට යන උපකරණ ලැයිස්තුගත කරන්න.
- ස්කන්ධ ශේෂය පෙන්වන්න.නිමි කොටසේ බර වාර්තා කරන්න, එක් එක් ෆ්ලෑෂ් හෝ ටිම් කොටස, දළ පැරිසන් ස්කන්ධය සහ ද්රව්ය ක්රියාවලියට ආපසු ගියේය.
- ස්ථාවර කවුළුව නිර්වචනය කරන්න.රාජ්ය උනුසුම් තත්ත්වයන්, වට්ටෝරු සංශෝධනය, නියැදි කාලසීමාව, අවසර ලත් අතින් මැදිහත්වීම් සහ අවම අඛණ්ඩ නිරීක්ෂණ කාලය.
- නිෂ්පාදනයේ ගුණාත්මකභාවය මැනීම.අදාළ වන පරිදි මානයන්, බිත්ති බෙදා හැරීම, කාන්දු ක්රියාකාරිත්වය, වසා දැමීමේ ගැලපීම, පැටවීම, වැටීම හෝ රසායනික සේවාව සඳහා ගැනුම්කරුගේ අනුමත චෙක්පත් භාවිතා කරන්න.
- පිළිගත් ප්රතිදානය ගණන් කරන්න.වෙනම දළ සිදුවීම්, දළ කොටස්, පිළිගත් කොටස්, ප්රතික්ෂේප කිරීම්, සැලසුම් කළ නැවතුම් සහ සැලසුම් නොකළ නැවතුම්.
- උපයෝගිතා සහ බලශක්ති වාර්තා කරන්න.යන්ත්ර ඇතුල්වන වාතය සහ ජල තත්ත්වයන් සැලකිල්ලට ගන්න. බලශක්තිය වැදගත් නම්, මීටර් මායිම නිර්වචනය කර එය පිළිගත් නිෂ්පාදනයට එරෙහිව ගණනය කරන්න.
KGB80AP අත්හදා බැලීමක් සඳහා, පිරිවිතරයට අවශ්ය වූ විට බිත්තිය ස්ථරයෙන් මෙන්ම සම්පූර්ණ ඝනකමෙන් සාම්පල කරන්න. නිවැරදි සම්පූර්ණ බිත්තියක් තවමත් වැරදි ස්ථරයේ බෙදීම සැඟවිය හැක. දුම්මල සහ නිෂ්පාදනය සඳහා එකඟ වූ ක්රමයක් භාවිතා කරන්න. මනින ලද ප්රතිඵලය වට්ටෝරුව සහ නියැදි ස්ථානය අසල තබා ගන්න එවිට කණ්ඩායමට ඕනෑම වෙනසක් සොයා ගත හැක.
ඕනෑම ආකෘතියක් සඳහා, නිෂ්පාදිතය දිගේ ස්ථාන කිහිපයක් පරීක්ෂා කරන්න. හැන්ඩ්ල්ස්, කොන්, පින්ච් ප්රදේශ සහ පුළුල් පැනල් වෙනස් ආකාරයකින් දිගු විය හැකිය. දparison වැඩසටහන් මාර්ගෝපදේශයපාලක පිහිටීම භෞතික බිත්ති මිනුම්වලට සම්බන්ධ කළ යුතු ආකාරය පැහැදිලි කරයි. මෙවලම සහ නිෂ්පාදන සංශෝධනය සමඟ පිළිගත් පැතිකඩ සුරකින්න.
“එක් 30L යන්ත්රයක්” ඉල්ලා සිටීම වෙනුවට කොටස වටා RFQ සාදන්න
කෙටි ආකෘති ඉල්ලීමක් සැපයුම්කරුට බොහෝ තීරණ මාරු කරයි. කිංගල්ගේවිකුණුම් ක්රියාවලියනිෂ්පාදන ඡායාරූප හෝ චිත්ර, බර, ප්රමාණය, ද්රව්ය, ඝනකම, ප්රතිදානය සහ රසායනික-ප්රතිරෝධක අවශ්යතා ඉල්ලා සිටී. මෙම සංසන්දනය සඳහා, ද්රව්ය-ප්රවාහ නිර්වචනය එම පැකේජයේ ඉහළින්ම පිහිටා තිබිය යුතුය.
එක් පාලිත ගොනු කට්ටලයක් යවන්න. පවතින විට නිෂ්පාදන ඇඳීම සහ 3D දත්ත ඇතුළත් කරන්න. ඉලක්ක බර, බිත්ති අවශ්යතා, දුම්මල ශ්රේණිය, මාස්ටර් බැච්, ආකලන සහ නැවත සකස් කිරීමේ ප්රතිපත්තිය එක් කරන්න. අවශ්ය සෑම වර්ණයක්ම, ස්ථර ගණන සහ එක් එක් ස්ථරයේ අරමුණ සඳහන් කරන්න. ඉන්පසු වාර්ෂික සහ පැයකට පිළිගත් ප්රතිදාන ඉලක්කය, මාරු කිරීමේ රටාව, පවතින උපයෝගිතා, ශාක වෝල්ටීයතාව, සිවිලිම සහ ප්රවේශ සීමාවන් එකතු කරන්න.
ඉන්පසු කොටස මුදා හරින පරීක්ෂණ විස්තර කරන්න. රසායනික බෙරයක් සඳහා කාන්දු වීම, වසා දැමීම, හැසිරවීම හෝ නියාමනය කළ ඇසුරුම් පරීක්ෂා කිරීම් අවශ්ය විය හැකිය. මෙවලම් පෙට්ටියකට සරනේරු, අගුල, පැටවීම හෝ එකලස් කිරීමේ චෙක්පත් අවශ්ය විය හැක. Kinggle හට යන්ත්රය, අච්චුව සහ පහළ විෂය පථය යෝජනා කළ හැක්කේ එම අවශ්යතා දෘශ්යමාන වූ විට පමණි. එකම නාමික ධාරිතාවක් ඇති නිසා වෙනත් නිෂ්පාදනයකින් පරීක්ෂණ අගයන් ආනයනය නොකරන්න.
සම්මත උපකරණ, තහවුරු කළ විකල්ප සහ ගැණුම්කරු විසින් සපයන ලද උපකරණ වෙන් කිරීමට මිල ගණන් විමසන්න. එය පිටකිරීමේ ගණන, ඉස්කුරුප්පු ප්රමාණය, ඩයි-හෙඩ් ඉදිකිරීම, බිත්ති පාලකය, ද්රව්ය පෝෂක, රොබෝ හෝ පිටතට ගැනීම, කැපීම, ඇඹරුම් යන්තය, කාන්දු පරීක්ෂණය, සිසිලන උපකරණ සහ කොමිස් කිරීමේ විෂය පථය හඳුනාගත යුතුය. එම විස්තර මට්ටම KGB80A එදිරිව KGB80AP මිල පත්රිකාවක උපසර්ගයකට වඩා තාක්ෂණික තීරණයක් කරයි.
KGB80A එදිරිව KGB80AP තීරණයක්
අනුමත නිෂ්පාදිතය එක් දියවන ප්රවාහයක් භාවිතා කරන විට සහ ප්රකාශිත අච්චුව, කලම්ප සහ සමුච්චිත යොමු කිරීම් ක්රියාකාරී ආන්තිකය සමඟ ගැලපෙන විට KGB80A දිශාව තෝරන්න. එහි වත්මන් වගුව පැහැදිලි එක්-එක්ස්ට්රූඩර් පදනමක් ලබා දෙයි. උද්ධෘතය බහු-ස්ථර හෝ දර්ශන තීරු විකල්පයක් එක් කරන්නේ නම්, සංශෝධිත ද්රව්ය-මාර්ග රූප සටහන සහ යාවත්කාලීන උපයෝගිතා කාලසටහන අවශ්ය වේ.
නිෂ්පාදනයට වර්ණ හෝ ස්ථර ඉදිකිරීම සඳහා වෙන වෙනම පෝෂණය කළ ප්රවාහ දෙකක් අවශ්ය වූ විට KGB80AP දිශාව තෝරන්න. එක් එක් extruder ක්රියාවලි කරන්නේ කුමක්ද සහ ප්රතිදානයන් දෙක සමතුලිත වන්නේ කෙසේද යන්න තහවුරු කරන්න. අච්චු අත්හදා බැලීමට පෙර ඉලක්ක ස්ථර අනුපාතය, අවසර ලත් විචලනය සහ පරීක්ෂණ ක්රමය නිර්වචනය කරන්න.
නිමි කොටස 30L ඩ්රම් ලෙස හැඳින්වෙන නිසා පමණක් මාදිලි දෙකම තෝරා නොගන්න. නිෂ්පාදන ඇඳීම, දළ පැරිසන්, අච්චු එකලස් කිරීම, දුම්මල සැලැස්ම සහ පිළිගැනීමේ අනුපාතය සැබෑ යෙදවුම් වේ. ඒවා සවි කළ පසු, ආදර්ශ වෙනස සරල වන අතර ඉතිරි කාර්යය තාක්ෂණික ගිවිසුමට අයත් වේ.
අපේක්ෂකයින් දෙදෙනාම ගැලපෙන බව පෙනේ නම්, ඔවුන් නිර්මාණය කරන නිෂ්පාදන කාර්යය සංසන්දනය කරන්න. එක් ද්රව්ය ප්රවාහයක් සාමාන්යයෙන් අදහස් කරන්නේ අඩු ආහාර මාර්ග සහ කෙටි පිරිසිදු කිරීමේ සැලැස්මකි. ප්රවාහ දෙකක් නිර්වචනය කරන ලද ස්ථරයක් හෝ වර්ණ ව්යුහයක් සඳහා අවශ්ය වෙන වෙනම පාලනය සපයන නමුත් මාර්ග දෙකම ස්ථාවරව පැවතිය යුතුය. නිවැරදි යන්ත්රය යනු නැවත නැවතත් කළ හැකි ක්රියාවලියක් සමඟ අනුමත බිත්තිය නිපදවන යන්ත්රය මිස දිගු උපකරණ ලැයිස්තුවක් ඇති යන්ත්රය නොවේ.
අවසාන තීරණය සොයා ගත හැකි ලෙස තබා ගන්න. තෝරාගත් වින්යාසය නිෂ්පාදන සංශෝධනය, අච්චු ඇඳීම, ද්රව්ය කාලසටහන සහ අත්හදා බැලීමේ වාර්තාවට අමුණන්න. මෙය පසුකාලීන මිලදී ගැනීමේ ඇණවුමක් හෝ මෘදුකාංග වට්ටෝරුවක් ආදර්ශ තේරීම පිටුපස ඇති හේතුව අහිමි වීම වළක්වයි.
යන්ත්රය තෝරා ගැනීමට පෙර කොටස Kinggle යවන්න
නිෂ්පාදන ඇඳීම, බර, මානයන්, දුම්මල ශ්රේණි, වර්ණ හෝ ස්ථර සැලැස්ම, අච්චු තොරතුරු, අවශ්ය ප්රතිදානය, තත්ත්ව පරීක්ෂණ සහ කර්මාන්තශාලා උපයෝගිතා බෙදා ගන්න. KGB80A, KGB80AP හෝ වෙනත් වින්යාසයක් ව්යාපෘතියට ගැලපෙන්නේද යන්න පසුව Kinggle හට තහවුරු කළ හැක.
නිෂ්පාදන මත පදනම් වූ යෝජනාවක් ඉල්ලන්නනිතර අසන ප්රශ්න
KGB80A සහ KGB80AP අතර ඇති ප්රධාන වෙනස කුමක්ද?
ප්රකාශිත නිස්සාරණ සැකැස්ම ප්රධාන වෙනසයි. KGB80A වගුවේ එක් 80 mm ඉස්කුරුප්පුවක් සහ 37 kW extruder මෝටරයක් ලැයිස්තුගත කර ඇත. KGB80AP වගුවෙහි 70 mm ඉස්කුරුප්පු දෙකක් සහ 22 kW මෝටර දෙකක් ලැයිස්තුගත කර ඇති අතර, එහි නිෂ්පාදන විස්තරය ද්විත්ව ස්ථර හෝ ද්විත්ව වර්ණ නිෂ්පාදනය නියම කරයි.
KGB80A බහු ස්ථර නිෂ්පාදනයක් කළ හැකිද?
KGB80A නිෂ්පාදන විස්තරය තනි සහ බහු ස්ථර විකල්ප සඳහන් කරයි, නමුත් එහි වත්මන් පිරිවිතර වගුව එක් extruder ලැයිස්තුගත කරයි. උපුටා දැක්වීමේ නියම විකල්පය, ද්රව්ය ප්රවාහ ගණන, ඩයි-හෙඩ් ව්යුහය සහ උපයෝගිතා කාලසටහන නිර්වචනය කිරීමට කිංගල්ගෙන් ඉල්ලා සිටින්න. සම්මත ප්රකාශිත වගුව බහු ස්ථර ගොඩනැගීමක් විස්තර කරන බව උපකල්පනය නොකරන්න.
30L ධාරිතාවය යනු ඕනෑම ලීටර් 30ක නිෂ්පාදනයක් ගැලපෙනවාද?
නැත. නිෂ්පාදිතය සහ අච්චුව තහඩු, අච්චු ලියුම් කවරය, ආරම්භක පහර සහ ඝනකම පරාසයට ගැලපේ. දළ පැරිසන් ඉල්ලුම, ප්රක්ෂේපණය කළ ප්රදේශය, පහර තත්ව, පිටතට ගැනීම නිෂ්කාශනය සහ අවශ්ය තත්ත්ව පරීක්ෂණ ද ආදර්ශ තීරණයට බලපායි.
650 pcs/h මෙම යන්ත්රවල නිෂ්පාදන ප්රතිදානයද?
නිෂ්පාදන පිටු දෙකම වියළි චක්ර රූපයක් ලෙස 650 pcs/h ලේබල් කරයි. සත්ය පිළිගත් ප්රතිදානය රඳා පවතින්නේ කොටස, දුම්මල, අච්චුව, පැරිසන් සෑදීම, සිසිලනය, හැසිරවීම, පරීක්ෂා කිරීම, ප්රතික්ෂේප කිරීම සහ නැවැත්වීම මත ය. ස්ථාවර අත්හදා බැලීමක් අතරතුර එකඟ වූ නිෂ්පාදනය සමඟ ප්රතිදානය තහවුරු කරන්න.
3.75 kg PE accumulator බරෙන් අදහස් කරන්නේ කුමක්ද?
එය සමුච්චකය සඳහා ප්රකාශිත PE ද්රව්ය යොමුවකි, සහතික කළ නිමි-කොටස බරක් නොවේ. නිෂ්පාදිතය, ෆ්ලෑෂ්, සිඳීම සහ ක්රියාවලි ආන්තිකය ඇතුළුව දළ පරිසන් ස්කන්ධය සමඟ හිස සසඳන්න. තෝරාගත් දුම්මල සහ මිය යන හිස සඳහා අවසාන සීමාව තහවුරු කරන්න.
KGB80A හෝ KGB80AP මිල කැඳවීමක් සඳහා මා යැවිය යුතු තොරතුරු මොනවාද?
නිෂ්පාදන ඇඳීම, මානයන්, බර, දුම්මල ශ්රේණි, වර්ණ, ස්ථර ව්යුහය, බිත්ති ඉලක්ක, පුස් තොරතුරු, පිළිගත් ප්රතිදාන අවශ්යතා, තත්ත්ව පරීක්ෂණ සහ කර්මාන්තශාලා උපයෝගිතා යවන්න. ස්වාධීනව පාලනය වන ද්රව්ය ප්රවාහ එකක් හෝ දෙකක් අවශ්යද යන්න පැහැදිලිව සඳහන් කරන්න.
මූලාශ්ර සහ සත්යාපන සටහන්
මෙම ලිපියේ ආදර්ශ පිරිවිතර 2026 සැප්තැම්බර් 11 දින Kinggle හි සජීවී නිෂ්පාදන පිටුවලට එරෙහිව පරීක්ෂා කරන ලදී. සමාගම් පිටු ප්රකාශිත වින්යාස සහ සේවා යෙදවුම් සඳහා සහය දක්වයි; ඒවා නිෂ්පාදන කාර්ය සාධනය පිළිබඳ ස්වාධීන සාක්ෂි නොවේ. EUROMAP ලේඛනය සපයනු ලබන්නේ නිෂ්පාදන ආශ්රිත බලශක්ති-මිනුම් ක්රමයක් මිස Kinggle මාදිලියේ කාර්ය සාධන ප්රතිඵලයක් නොවේ.
- කිංගල් KGB80A 30L ඇකියුමලේට් බ්ලෝ මෝල්ඩින් යන්ත්රය, නිෂ්පාදන විස්තරය සහ පිරිවිතර වගුව.
- Kinggle KGB80AP 30L ඇකියුමුලේටර් බ්ලෝ මෝල්ඩින් යන්ත්රය, ද්විත්ව නිස්සාරණය විස්තරය සහ පිරිවිතර වගුව.
- කිංගල් විකුණුම් ක්රියාවලිය, යන්ත්ර යෝජනාවක් සඳහා ගැනුම්කරු තොරතුරු ඉල්ලා ඇත.
- Moog DigiPack III ස්ථාපනය, නඩත්තු කිරීම සහ පරිශීලක අත්පොත, accumulator-ස්ථාන බිත්ති-පැතිකඩ ක්රමය.
- යුරෝමැප් 46.2, අනුවාදය 1.0, ජනවාරි 2014, නිස්සාරණ පහර මෝල්ඩින් යන්ත්ර සඳහා නිෂ්පාදන ආශ්රිත ශක්තිය මැනීම.