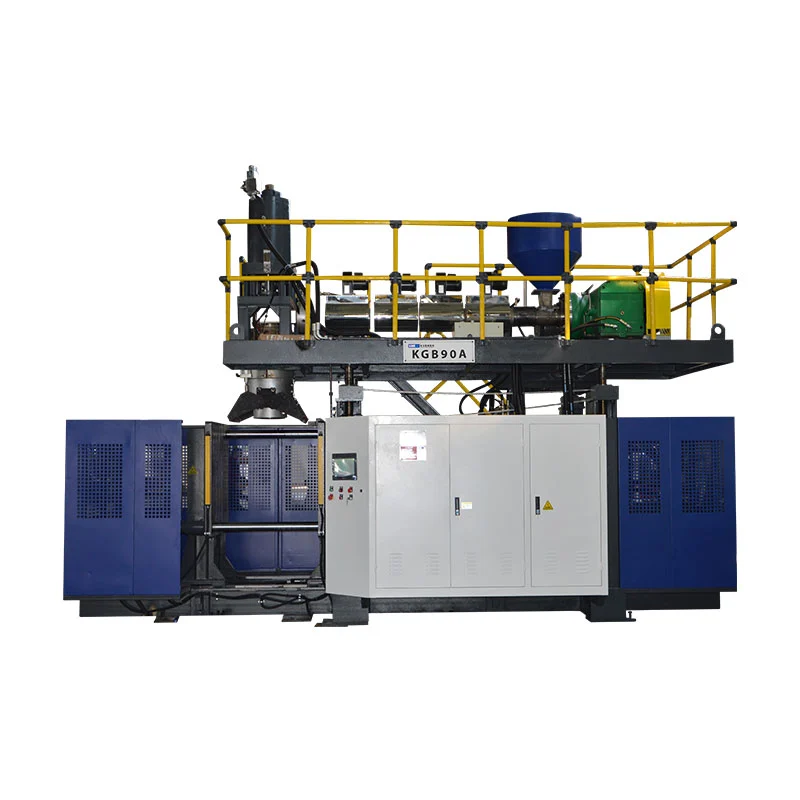

KGB100B විශාල හිස් නිෂ්පාදන සඳහා අපේක්ෂකයෙකු වන්නේ කොටස, අච්චුව, දළ පැරිසන් සහ කර්මාන්ත ශාලාව එහි ප්රකාශිත සීමාවන්ට ගැලපෙන විට පමණි. Kinggle විසින් 120 L උපරිම බහාලුම් ධාරිතාවක්, 920 x 1200 mm උපරිම අච්චු ප්රමාණය, 12(20) L සමුච්චක යොමුවක් සහ 9(15) kg PE සමුච්චක-බර යොමුවක් ලැයිස්තුගත කරයි. එම සංඛ්යා ඉංජිනේරු සමාලෝචනය ආරම්භ කරයි, නමුත් නිෂ්පාදන ඇඳීම සහ අත්හදා බැලීමේ සැලැස්මක් අවසන් තේරීම විසඳිය යුතුය.
120L බ්ලෝ මෝල්ඩින් යන්ත්රයක් සොයන ගැනුම්කරුවෙකුට සාමාන්යයෙන් සැබෑ කොටසක් මනසේ ඇත. එය රසායනික බෙරයක්, රථවාහන බාධකයක්, පාවෙන, ටැංකියක්, සෙල්ලම් බඩු හෝ විශාල තාක්ෂණික සංරචකයක් විය හැකිය. වෙළුම් ලේබලය ප්රයෝජනවත් වේ, නමුත් එය දුෂ්කරම ප්රදේශ, අච්චු චලනය, බිත්ති බෙදා හැරීම හෝ සිසිලන ඉල්ලුම විස්තර නොකරයි.
මෙම මාර්ගෝපදේශය KGB100B නිෂ්පාදන පද්ධතියක් ලෙස කියවයි. ප්රකාශිත සෑම අංකයක්ම ඔබට පැවසිය හැකි දේ සහ එයට නොහැකි දේ එය පැහැදිලි කරයි. එය RFQ සමඟ යැවිය යුතු දේ ද පෙන්වයි, එබැවින් සාකච්ඡාව සාමාන්ය යන්ත්ර නාමයකින් පරීක්ෂා කළ හැකි විසඳුමකට ගමන් කළ හැකිය.

වේගවත් නිෂ්පාදන යෝග්යතා පරීක්ෂාවක් සඳහා ප්රශ්න හයක්
- සම්පූර්ණ අච්චුව තහඩු, අච්චු ලියුම් කවරය සහ ඝනකම පරාසයට ගැලපේද?
- සිසිල් කළ කොටස පවතින විවරයේ අච්චුවෙන් පිටවිය හැකිද?
- තෝරාගත් සමුච්චිත වින්යාසය තුළ දළ පරිසන් ස්කන්ධය තිබේද?
- නිස්සාරණයට ඉලක්ක චක්රය සඳහා ප්රමාණවත් ද්රව්ය නැවත ලබා ගත හැකිද?
- කලම්ප බලයට එකඟ වූ ප්රක්ෂේපණය කළ ප්රදේශය සහ පිඹින පීඩනය අඩංගු විය හැකිද?
- බලාගාරයට ස්ථාවර බලය, සිසිලන ජලය සහ සම්පීඩිත වාතය සැපයිය හැකිද?
පිරිවිතර සීමාව:මෙම මාර්ගෝපදේශයේ ඇති සංඛ්යා ධාරාවෙන් පැමිණේKinggle KGB100B නිෂ්පාදන පිටුව. ඒවා 2026 සැප්තැම්බර් 15 දින පරීක්ෂා කරන ලදී. ඒවා ප්රකාශිත තිරගත යොමු ලෙස සලකන්න. අනුමත මිල කැඳවීම, පිරිසැලසුම, යන්ත්ර ඇඳීම සහ තාක්ෂණික ගිවිසුම ඇණවුම් කළ යන්ත්රය නිර්වචනය කළ යුතුය.
120L ලේබලයක් යනු නිෂ්පාදන අනුමැතිය නොව ආරම්භක ලක්ෂ්යයකි
KGB100B උපරිම බහාලුම් ධාරිතාව ලෙස Kinggle 120 L ප්රකාශයට පත් කරයි. එය ගැනුම්කරුවන්ට ඉක්මන් පරාසයක සලකුණු ලබා දෙයි. L 120 ට අඩු සෑම කොටසක්ම යන්ත්රයේ ක්රියාත්මක වන බව එහි නොකියයි. සංයුක්ත බෙරයක් සහ දිගු ගමනාගමන බාධකයක් ඉතා වෙනස් පුස් පළල, ප්රක්ෂේපිත ප්රදේශ, පැරිසන් දිග සහ ඉවත් කිරීමේ මාර්ග තිබිය හැක.
නාමික පරිමාව ද ද්රව්ය ඉල්ලුම සැඟවිය හැක. ඝන ඉළ ඇට, හැන්ඩ්ල් සහ පින්ච් කලාප සහිත කුඩා තාක්ෂණික කොටසකට වඩා විශාල සිහින් බිත්ති සහිත පාවෙන වාතය වැඩි නමුත් අඩු දුම්මල අඩංගු විය හැක. යන්ත්රය පසුව ෆ්ලෑෂ් හෝ ටිම් බවට පත්වන ද්රව්ය ඇතුළුව සම්පූර්ණ උණුසුම් පැරිසන් සෑදිය යුතුය. නිමි භාණ්ඩයේ බර පමණක් එම නිසා හිස ලබා දිය යුතු වෙඩිල්ල අවතක්සේරු කරයි.
ජ්යාමිතිය තීරණය නැවත වෙනස් කරයි. ගැඹුරු ඇඳීම් ප්රදේශවලට පැරිසන් දැඩි ලෙස දිගු කළ හැකිය. පුළුල් පැනල් වලට වැඩි කලම්ප බලයක් අවශ්ය විය හැක. බහාලුම් පරිමාව අදාළ වීමට පෙර දිගු කොටස් අච්චුව සිට අච්චුව දක්වා දුරින් හෝ පිටතට ගැනීමේ අවකාශයෙන් සීමා කළ හැකිය. බෙල්ල ඇතුළු කිරීම්, අභ්යන්තර නූල් සහ පහළට පිඹීම චක්රයට වැඩි චලනයක් එකතු කළ හැකිය.
කෙටි ලැයිස්තුවක් තැනීමට 120L විස්තරය භාවිතා කරන්න. ඉන්පසු යන්ත්රය සමඟ සැබෑ කොටස සහ අච්චුව සංසන්දනය කරන්න. කිංගල්ගේම මේ නිසාවිකුණුම් ක්රියාවලියආදර්ශ නිර්දේශයකට පෙර නිෂ්පාදන ඡායාරූප, චිත්ර, බර, ප්රමාණය, ද්රව්ය, ඝණකම සහ ප්රතිදාන අවශ්යතා ඉල්ලා සිටී.
එම අනුක්රමය ධාරිතා ලේබලය එහි නිසි භූමිකාවේ තබා ගනී: පළමුව ඉක්මන් පරීක්ෂාව, දෙවනුව ඉංජිනේරුමය තහවුරු කිරීම.
KGB100B පිරිවිතර ගැනුම්කරුවන්ගේ ප්රශ්න බවට පත් කරන්න
සෑම අංකයක්ම චෙක්පතකට යොමු වන විට පිරිවිතර වගුවක් වඩාත් ප්රයෝජනවත් වේ. KGB100B පිටුව යන්ත්ර ප්රමාණය, කලම්ප කිරීම, නිස්සාරණය, සමුච්චය හිස සහ උපයෝගිතා යොමු කිරීම් ආවරණය කරයි. සමහර අගයන් පැහැදිලි සීමාවන් වේ. වෙනත් අය ප්රකාශිත වින්යාසයක් හෝ බරක් නොමැති යන්ත්ර තත්වයක් විස්තර කරයි.
පිටුවෙහි සමුච්චකය 12(20) L ලෙසද PE සමුච්චකය බර 9(15) kg ලෙසද දක්වා ඇත. වරහන් මඟින් ලැයිස්තුගත විකල්ප දක්වනු ඇත, නමුත් පිටුව තේරීමේ රීතිය නිර්වචනය නොකරයි. එබැවින් උපුටා දැක්වීම එක් හිස සැකැස්මක් සහ එහි ද්රව්යමය විෂය පථය නම් කළ යුතුය. ව්යාපෘතිය සඳහා Kinggle එය තහවුරු කරන්නේ නම් මිස, විශාල රූපය සම්මත යන්ත්ර උපකල්පනයක් සමඟ ඒකාබද්ධ නොකරන්න.
| ප්රකාශිත ක්ෂේත්රය | KGB100B යොමුව | එය අවුලුවාලිය යුතු ප්රශ්නය |
|---|---|---|
| උපරිම බහාලුම් ධාරිතාව | ලීටර් 120 | එහි නාමික පරිමාව පමණක් නොව, සත්ය නිෂ්පාදන ජ්යාමිතිය සහ දළ පැරිසන් ගැලපේද? |
| ප්රතිදානය | 320 pcs / h, වියළි චක්රය | නිෂ්පාදන අච්චුව, දුම්මල, සිසිලනය සහ තත්ත්ව නීති සමඟ යන්ත්රයට තබා ගත හැකි ප්රතිදානය කුමක්ද? |
| යන්ත්ර ප්රමාණය | 5.9 x 3.8 x 4.6 m | ප්රවේශය, වේදිකා, හෝස්, හැසිරවීම සහ නඩත්තු කිරීම සඳහා ප්රමාණවත් ස්ථාපිත ඉඩක් තිබේද? |
| යන්ත්රයේ බර | 18 ටී | අවසාන සාමාන්ය සැකැස්ම ඇඳීමෙන් පසු කුමන අත්තිවාරම සහ රිගින් කිරීමේ සැලැස්මද? |
| කලම්ප බලය | 440 kN | එකඟ වූ ක්රියාවලි පීඩනයකදී නිෂ්පාදනයේ ප්රක්ෂේපණය කළ ප්රදේශයට එය ප්රමාණවත්ද? |
| තහඩු සහ අච්චු යොමු | 1200 x 1200 mm තහඩු; 920 x 1200 mm උපරිම අච්චුව | අච්චු ශරීරය, සවි කිරීමේ රටාව, සේවා සහ සම්බන්ධතා එකට ගැලපෙනවාද? |
| විවෘත කිරීම සහ චලනය | 500 සිට 1400 mm දක්වා විවරයක්; 600 mm චලනය වන ආඝාතය | ඝට්ටනයකින් හෝ උණුසුම් පෘෂ්ඨ වලට හානි නොකර කොටස මුදා හැර පිටවිය හැකිද? |
| අච්චු ඝණකම | 510 සිට 600 දක්වා මි.මී | ස්ථාපිත ඝනකමට පිටුබලය තහඩු, ඇඩප්ටර සහ අවශ්ය මෙවලම් ඇතුළත් වේද? |
| Extruder | 100 mm ඉස්කුරුප්පු ඇණ; 24 L/D; 55 kW මෝටරය | තෝරාගත් ඉස්කුරුප්පු ඇණ සහ ක්රියාවලි කවුළුව ප්රකාශිත දුම්මලයට ගැලපේද? |
| ප්රකාශිත HDPE ද්රවාංක ධාරිතාව | 160 සිට 200 kg / h | දළ ද්රව්ය ඉල්ලුම සත්ය සූත්රගත කිරීම සඳහා ඔප්පු කරන ලද ස්ථායී නිමැවුමකට වඩා අඩුද? |
| සමුච්චය හිස | 12(20) L; 9(15) kg PE යොමුව | කුමන විකල්පය උපුටා දක්වා ඇති අතර, එය භාවිතා කළ හැකි ක්රියාවලි ආන්තිකය සමඟ දළ පැරිසන් ස්කන්ධය ආවරණය කරයිද? |
| ඩයි-පින් විෂ්කම්භය | උපරිම 450 මි.මී | පැරිසන් විෂ්කම්භය සහ නිෂ්පාදන පිරිසැලසුම සඳහා අවශ්ය ඩයි සහ මෙවලම් පැකේජය කුමක්ද? |
| සිසිලන ජලය යොමුව | 0.3 MPa; 120 L/min | මෙය අදාළ වන්නේ කුමන ආදාන උෂ්ණත්වය, ජලයේ ගුණාත්මකභාවය සහ පරිපථ විෂය පථයටද? |
| ප්රකාශිත සාමාන්ය බලශක්ති රේඛාව | 52 සිට 60 kW දක්වා | ස්ථායී අත්හදා බැලීමකදී මනිනු ලබන නිෂ්පාදිතයට අදාළ kWh/kg සහ පිළිගත් කොටසකට kWh මොනවාද? |
නිෂ්පාදන පිටුව 0.8 MPa පහර පීඩනයක් සහ 1.8ක වායු ප්රවාහ අගයක් ද ප්රකාශයට පත් කරයි, නමුත් එහි දෘශ්ය ඒකකය M2/MIN ලෙස විදහා දක්වයි. එම ඒකකයට පහසුකම් පිරිවිතර ඇතුළත් කිරීමට පෙර නිවැරදි කිරීමක් හෝ තහවුරු කිරීමක් අවශ්ය වේ. වගකිවයුතු RFQ ඒකකය නිශ්ශබ්දව වෙනස් කිරීම වෙනුවට අවිනිශ්චිතතාවය සලකුණු කළ යුතුය.
අදාළ පේළි එකට කියවන්න. පුස් ප්රමාණය විවෘත හා ඝනකම සමඟ අයත් වේ. සමුච්චිත ස්කන්ධය තෝරාගත් දුම්මල සහ දළ වෙඩිල්ල සමඟ අයත් වේ. දියවීමේ ධාරිතාව ප්රතිසාධන කාලය සහ ස්ථායී දියවීමේ ගුණාත්මක භාවයට අයත් වේ. යන්ත්ර මානයන් නඩත්තු ප්රවේශය සහ සහායක උපකරණ සමඟ අයත් වේ. මෙම සම්බන්ධිත කියවීම එක් හිතකර සංඛ්යාවක් වෙනස් ව්යාපෘති බාධාවක් සැඟවීම වළක්වයි.
අච්චු ලියුම් කවරය සහ කොටස් ඉවත් කිරීමේ මාර්ගය පරීක්ෂා කරන්න
ප්රකාශිත උපරිම අච්චු ප්රමාණය 920 x 1200 මි.මී. තහඩුව 1200 x 1200 මි.මී., සහ අච්චු ඝණකම පරාසය 510 සිට 600 දක්වා වේ. මෙම අගයන් අදාළ මානයන් විස්තර කරයි, නමුත් ඒවා එකිනෙකට හුවමාරු නොවේ. අච්චුවක් ප්රකාශිත මුහුණත මානයන්ට ගැළපෙන අතර තවමත් ටයි පොලු, පයිප්ප, සවිකරන සිදුරු හෝ චලනය වන උපකරණ සමඟ ගැටේ.
නිෂ්පාදන සටහනකින් නොව එකලස් කිරීමේ ඇඳීමකින් ආරම්භ කරන්න. අච්චු අර්ධ, පිටුබලය තහඩු, ජල බහුවිධ, පිඹින කටු, බෙල්ල හෝ පහළ මෙවලම්, හයිඩ්රොලික් උපාංග, සංවේදක සහ විදුලි පෙට්ටි දෙකම පෙන්වන්න. මැද රේඛාව සහ සවි කිරීමේ රටාව හඳුනා ගන්න. විවෘත කිරීමේදී පුස් ශරීරයෙන් පිටත චලනය වන සෑම අයිතමයක්ම සලකුණු කරන්න.
ඊළඟට, ඉවත් කිරීම අනුකරණය කරන්න. KGB100B පිටුව 500 සිට 1400 mm තහඩු විවෘත කිරීමේ යොමුවක් සහ 600 mm තහඩු චලනය වන පහරක් ප්රකාශයට පත් කරයි. නිමි කොටස මුදා හැරීමට පැහැදිලි ඉඩක් අවශ්ය වේ, අවශ්ය නම් කරකවන්න සහ යන්ත්රයෙන් ඉවත් වන්න. ෆ්ලෑෂ්, ටේල්ස්, හැන්ඩ්ල් සහ උණුසුම් නම්යශීලී බිත්තිවලට සැබෑ ඉවත් කිරීමේ ලියුම් කවරය විශාල කළ හැක.
කොටසෙහි තද බව ද වැදගත් වේ. බිත්තිය සූදානම් වීමට පෙර රොබෝවෙකු එය ග්රහණය කළහොත් විශාල හිස් කොටසක් විකෘති විය හැක. සරල පහත වැටීමක් බෙල්ලට හානි කිරීමට හෝ උණුසුම් පුවරුවක සලකුණක් තැබිය හැකිය. අච්චුව ඇතුළත සිසිලන කාලය සහ පිටකිරීමෙන් පසු ආධාරක පිරිසැලසුම් සමාලෝචනයට අයත් වේ.
කර්මාන්තශාලා දසුන:යන්ත්ර සාමාන්ය සැකැස්ම අසල අච්චු ඇඳීම තබා ගන්න. දොඹකර කොක්ක මාර්ගය, අච්චු-කරත්ත මාර්ගය, සේවා පැත්තේ නිෂ්කාශනය සහ ක්රියාකරුගේ ආරක්ෂිත ප්රවේශය එක් කරන්න. ප්රකාශිත 5.9 x 3.8 x 4.6 m යන්ත්ර මානයන් සම්පූර්ණ සෛල පියසටහන නොවේ.
පොදු නිෂ්පාදන පිටුව පුස් බර සීමාවක් ප්රකාශයට පත් නොකළද, නිසි සමාලෝචනයකට අච්චු බර සහ ඉසිලීමේ ස්ථාන ඇතුළත් වේ. අවසර ලත් පුස් බර සහ නිශ්චිත වින්යාසය සඳහා නිර්දේශිත හැසිරවීමේ ක්රමය තහවුරු කිරීමට කිංගල්ගෙන් ඉල්ලා සිටින්න. දextrusion blow molding අච්චු නිර්මාණ මාර්ගෝපදේශයසිසිලනය, pinch-off සහ venting සඳහා සම්පූර්ණ පිරික්සුම් ලැයිස්තුවක් සපයයි.
සමුච්චකය දළ පරිසන් ස්කන්ධයෙන් ප්රමාණය කරන්න
ඇකියුමුලේටර් හෙඩ් ස්ටෝර්ස් දිය වී විශාල ප්රදේශයක් ඉල්ලුම මත තල්ලු කරයි. අදාළ ද්රව්ය ප්රමාණය හිසෙන් පිටවන සම්පූර්ණ වෙඩිල්ලයි. එයට විකිණිය හැකි කොටස, ඉහළ සහ පහළ ෆ්ලෑෂ්, හසුරුව හෝ බෙල්ලේ සීරීම්, සහ තෝරාගත් මෙවලම් මගින් නිර්මාණය කරන ලද වෙනත් ඕනෑම කැපූ ද්රව්ය ඇතුළත් වේ.
දළ පරිසන් ස්කන්ධය = නිමි කොටස් ස්කන්ධය + ෆ්ලෑෂ් සහ ටිම් ස්කන්ධ + පාලිත ක්රියාවලි දීමනාව
දීමනාව විශ්වීය ප්රතිශතයක් නොවේ. එය අනුමත කොටස, අච්චු සංකල්පය, ද්රව්යමය හැසිරීම් සහ පරීක්ෂණ ප්රතිඵලය පැමිණිය යුතුය.
KGB100B සඳහා PE සමුච්චකය-බර යොමුව ලෙස Kinggle 9(15) kg ප්රකාශයට පත් කරයි. නිමි භාණ්ඩයේ බර කිලෝ ග්රෑම් 9 ක් හෝ 15 ක් විය හැකි බවට පොරොන්දුවක් නොවේ. එය PP, ABS හෝ පිරවූ සංයුතියකට ස්වයංක්රීයව මාරු කළ නොහැක. ෙරසින් ඝනත්වය, දියවන ශක්තිය, උෂ්ණත්වය සහ හිස තත්ත්වය භාවිතා කළ හැකි ක්රියාවලිය කවුළුව බලපායි.
12(20) L accumulator ධාරිතාව රේඛාවට එම සැලකිල්ල අවශ්ය වේ. ලීටර් ධාරිතාව පද්ධතිය තුළ පරිමාව විස්තර කරන අතර නිෂ්පාදන ඇඳීම සහ ද්රව්ය සැලැස්ම සාමාන්යයෙන් කළමනාකරණය කරනු ලබන්නේ ස්කන්ධයෙනි. කුමන හිස විකල්පය ඇතුළත් කර ඇත්ද, ප්රකාශිත ස්කන්ධයට සහය දක්වන දුම්මල සහ එකඟ වූ මෙහෙයුම් ලක්ෂ්යයේ හිසෙහි කොපමණ ද්රව්ය ඉතිරිව ඇත්දැයි විමසන්න.
පෙරනිමියෙන් න්යායික සීමාවක ධාවනය නොකරන්න. ව්යාපෘතියකට බිත්ති බෙදා හැරීම සහ වෙඩි තැබීමේ වෙනස නිවැරදි කිරීමට ප්රමාණවත් පාලන පරාසයක් අවශ්ය වේ. දළ ප්රාග්ධනය පවතින ධාරිතාව සියල්ලම පාහේ අල්ලාගෙන සිටින්නේ නම්, පසුකාලීන ද්රව්යමය වෙනසක් හෝ දේශීය ඝනකම නිවැරදි කිරීමක් එම කාමරය ඉවත් කළ හැකිය. අත්හදා බැලීමේදී ස්ථායී වෙඩි ස්කන්ධය, නැවත නැවතත් කළ හැකි පැරිසන් දිග සහ තෝරාගත් හිස සඳහා පිළිගත හැකි කුෂන් පෙන්විය යුතුය.
බහු-කොටස් අච්චුවක් සඳහා, එක් චක්රයකට නිකුත් කරන ලද සෑම පැරිසන් ගණනය කරන්න. සම්පූර්ණ වෙඩි තැබීම සෑම සක්රීය අලෙවිසැලක් සහ එහි කප්පාදුව ආවරණය කළ යුතුය. හිස් ගණන සහ කුහර ගණන ගණිතය වෙනස් කළ හැක, එබැවින් ඒවා RFQ හි වෙන වෙනම සඳහන් කරන්න. දහිස සහ කුහරය මාර්ගෝපදේශයඑම වෙනස පැහැදිලි කරයි.
ද්රව්ය ඉල්ලුමට සහ ප්රතිසාධන කාලයට extruder ගලපන්න
KGB100B පිටුව 100 mm ඉස්කුරුප්පුවක්, 24 L/D අනුපාතයක්, 55 kW extruder motor සහ තාපන කලාප හතරක් ලැයිස්තුගත කරයි. එය HDPE ද්රවාංක ධාරිතාව 160 සිට 200 kg/h දක්වා පරාසයක් ප්රකාශයට පත් කරයි. එම පරාසය ද්රව්යමය විෂය පථය සහිත යොමුවකි. එය සෑම ශ්රේණියක් සඳහාම සහතික කළ ප්රතිදානයක් ලෙස නොසැලකිය යුතුය, masterbatch, regrind ratio හෝ උෂ්ණත්ව කවුළුව.
නිෂ්පාදන ඉලක්කය දළ පැයක ඉල්ලුම බවට පරිවර්තනය කරන්න. නිමි කොටස් ස්කන්ධය නොව දළ පරිසන් ස්කන්ධය භාවිතා කරන්න. සියලුම ක්රියාකාරී ස්ථාන ඇතුළත් කර පැයකට සැලසුම් කළ සිදුවීම් භාවිතා කරන්න. යන්ත්රය පිළිගත හැකි කොටස් සාදන අතරතුර නිස්සාරණය සහ හිස පවත්වා ගත යුතු ද්රව්ය අනුපාතය මෙය ලබා දෙයි.
දළ ද්රව්ය ඉල්ලුම, kg/h = එක් සිද්ධියකට දළ පැරිසන් ස්කන්ධය, kg x පැයකට අච්චු සිදුවීම් x එක් සිද්ධියකට ක්රියාකාරී පැරිසන්
ප්රතිඵලය සැබෑ සූත්රගත කිරීම පිළිබඳ පරීක්ෂණයක් සමඟ සසඳන්න. අත් පත්රිකා පරාසයකට පමණක් දියවන ගුණාත්මක භාවය හෝ ප්රතිසාධන ආන්තිකය ස්ථාපිත කළ නොහැක.
ප්රතිසාධන කාලය යන්ත්ර චක්රය තුළට ගැලපේ. අච්චුව සිසිලනය සඳහා වසා තිබේ නම්, නිස්සාරණය කරන්නා බොහෝ විට සමුච්චකය නැවත ආරෝපණය කිරීමට එම කාලය භාවිතා කරයි. කෙටි සිසිලන චක්රයක් එබැවින් අවශ්ය ද්රවාංක අනුපාතය ඉහළ නැංවිය හැකිය. හිස ඊළඟ වෙඩි තැබීම සඳහා සූදානම් නැතිනම් වේගවත් අච්චු චලිතයට කුඩා වටිනාකමක් ඇත.
ද්රව්ය හැසිරවීම සැඟවුණු බාධාවක් විය හැකිය. විශාල කොටස් ඉක්මනින් දුම්මල පරිභෝජනය කරයි. ශාකයට විශ්වාසදායක සම්ප්රේෂණය, ද්රව්යයට අවශ්ය විට වියළීම, මිශ්ර කිරීම සහ දූෂණය පාලනය කිරීම අවශ්ය වේ. Regrind මගින් තොග ඝනත්වය සහ ආහාර හැසිරීම වෙනස් කළ හැක. ලිඛිත සූත්රගත කිරීමක් “HDPE plus regrind” වැනි පුළුල් ලේබලයකට වඩා ප්රයෝජනවත් වේ.
දුම්මල ශ්රේණිය, සැපයුම්කරු, වර්ණ පැකේජය, නැවත අඹරන ප්රතිශතය, උෂ්ණත්ව සැකසුම්, ඉස්කුරුප්පු වේගය සහ සැබෑ දළ ස්කන්ධය ඇතුළත් කිරීමට අත්හදා බැලීමේ වාර්තාවෙන් අසන්න. වෙනත් ද්රව්යයක් සැලසුම් කර ඇත්නම්, ද්රව්යමය විශේෂිත සාක්ෂි ඉල්ලා සිටින්න. කිංගල්ගේHDPE සහ PP සැකසුම් මාර්ගෝපදේශයපොලිමර් ලේබලය පමණක් යන්ත්ර සැකසුම විසඳන්නේ නැත්තේ මන්දැයි පැහැදිලි කරයි.
කලම්ප බලය, ප්රක්ෂේපණය කළ ප්රදේශය සහ පිඹින තත්ත්වයන් සම්බන්ධ කරන්න
KGB100B පිටුව 440 kN කලම්ප බලයක් ප්රකාශයට පත් කරයි. විශාල සංඛ්යාවක් ස්වයංක්රීයව වඩා හොඳ නොවන අතර වෙළුම් ලේබලයකට කලම්පය වලංගු කළ නොහැක. අච්චුව අභ්යන්තර පීඩනයට නිරාවරණය වන ප්රක්ෂේපණය කරන ලද ප්රදේශය හරහා වෙන් කිරීමේ බලය දකියි. නිෂ්පාදනයේ හැඩය, ෆ්ලෑෂ් ලෑන්ඩ්, පින්ච්-ඕෆ් සැලසුම සහ ක්රියාවලි පීඩනය මේ සියල්ල සැබෑ අවශ්යතාවයට බලපායි.
ප්රක්ෂේපණය කරන ලද ප්රදේශය යනු අච්චු වෙන් කිරීමේ තලයේ පීඩන කුහරයේ සිල්වට් ය. පුළුල් පැතලි සංරචකයක් ගැඹුරු නමුත් පටු භාජනයකට වඩා වෙන් කිරීමේ බරක් නිර්මාණය කළ හැකිය. සමාලෝචනය සැබෑ කුහර ඇඳීම භාවිතා කළ යුතුය. එයට තෝරාගත් පහර පීඩනය සහ එකඟ වූ ඕනෑම ආරක්ෂක සාධකයක් ද ඇතුළත් විය යුතුය.
ප්රසිද්ධ පිටුවේ 0.8 MPa පහර-පීඩන යොමුව ලෙස ලැයිස්තුගත කර ඇත. සෑම නිෂ්පාදනයක්ම එකම සැකසුමක ධාවනය විය යුතු බව එයින් අදහස් නොවේ. ෙරසින් උෂ්ණත්වය, වාතාශ්රය, බිත්ති ඝණකම, මතුපිට විස්තර සහ සිසිලන උපාය මාර්ගය ක්රියාවලියට බලපායි. කර්මාන්තශාලා අත්හදා බැලීමේදී ෆ්ලෑෂ් වර්ධනය හෝ අස්ථායී පුස් හැසිරීම් නොමැතිව පිළිගත හැකි කොටස් නිපදවන ලේඛනගත නිෂ්පාදන කවුළුවක් භාවිතා කළ යුතුය.
Pinch-off නිර්මාණය එකම පද්ධතියේ කොටසකි. දුර්වල මුද්රා තැබීම කාන්දු වීම හෝ බිඳෙනසුලු වෑල්ඩයක් නිර්මාණය කළ හැකිය. අධික ද්රව්ය ෆ්ලෑෂ් විශාල කර කැපීම දුෂ්කර කරයි. අච්චු පෙළගැස්ම, කලම්ප චලිතය සහ පැරිසන් ස්ථානගත කිරීම මෙවලමට වන්දි ගෙවීමට වඩා සහාය විය යුතුය.
එම ඇඳීම සමාලෝචනය කිරීමට අච්චු සැපයුම්කරු සහ යන්ත්ර සැපයුම්කරුගෙන් ඉල්ලා සිටින්න. මෙය එක් එක් පාර්ශවයන් තමන්ගේම උපකරණ පමණක් අනුමත කරන පොදු පරතරයක් වළක්වයි. අවසාන තාක්ෂණික ගිවිසුමේ ප්රක්ෂේපිත ප්රදේශය, ක්රියාවලි පීඩනය, කලම්ප අවශ්යතාවය, අච්චු ඝණකම, සවි කිරීම සහ සම්බන්ධතා විස්තර නම් කළ යුතුය.
සම්පූර්ණ අච්චු කෝෂය වටා කර්මාන්තශාලාව සැලසුම් කරන්න
KGB100B පිටුව යන්ත්ර ප්රමාණය 5.9 x 3.8 x 4.6 m සහ බර 18 t ප්රකාශනය කරයි. මේවා පිරිසැලසුම සහ රිග් කිරීම සඳහා වටිනා ආරම්භක ස්ථාන වේ. ඒවාට සෑම වේදිකාවක්ම, දුම්මල පද්ධතියක්, සිසිලන යන්ත්රයක්, සම්පීඩකයක්, පිටතට ගැනීමේ උපාංගයක්, වාහකයක්, ට්රයිමර් හෝ ආරක්ෂිත සීමාවක් ඇතුළත් නොවේ.
යන්ත්රයට ඉහලින් ආරම්භ කරන්න. පැහැදිලි ගොඩනැඟිලි උස, දොඹකර ධාරිතාව, හිස ඉවත් කිරීමේ මාර්ගය සහ හීටර් සහ හයිඩ්රොලික් සංරචක වෙත ප්රවේශය තහවුරු කරන්න. ඉන්පසු පිටත වැඩ කරන්න. ක්රියාකරුවන්ට අච්චුව පරීක්ෂා කිරීමට, සිරවී ඇති කොටසක් ඉවත් කිරීමට සහ සාමාන්ය සේවා ස්ථාන කරා ළඟා වීමට ඉඩ අවශ්ය වේ. ද්රව්ය බෙදා හැරීම සහ නිමි කොටස් හැසිරවීම අනාරක්ෂිත කලාප හරහා නොයන මාර්ග අවශ්ය වේ.
සිසිලන ජලය නල ප්රමාණයේ ඇස්තමේන්තුවකට වඩා වටිනවා. පිටුව 0.3 MPa සහ 120 L/min ලැයිස්තුගත කරයි, නමුත් ශාකයට අවශ්ය ආදාන උෂ්ණත්වය, පිළිගත හැකි උෂ්ණත්වය ඉහළ යාම, ජලයේ ගුණාත්මකභාවය, පෙරීම සහ ආපසු පැමිණීමේ තත්ත්වය ද අවශ්ය වේ. පුස් පරිපථ සහ තෙල් සිසිලනය සඳහා වෙනම පාලනයක් අවශ්ය විය හැකිය. අවසාන උපයෝගිතා පත්රිකාව ප්රකාශිත ප්රවාහයට ඇතුළත් කර ඇති දේ සඳහන් කළ යුතුය.
සම්පීඩිත වාතය එකම ප්රතිකාර අවශ්ය වේ. වෙබ් අඩවිය 0.8 MPa පීඩන සඳහනක් ලබා දෙයි, නමුත් එහි දෘශ්ය වායු ප්රවාහ ඒකකය නොගැලපේ. නිවැරදි කරන ලද යන්ත්ර ඇතුල්වීමේ ඉල්ලුම, උපරිම ඉල්ලුම, වාතයේ ගුණාත්මකභාවය, පිනි ලක්ෂ්යය සහ සම්බන්ධතා ප්රමාණය ඉල්ලා සිටින්න. විශාල පිඹින අවස්ථා වලදී පීඩනය ස්ථාවරව තබා ගැනීමට ග්රාහකයක් අවශ්ය විය හැක.
නිෂ්පාදන පිටුව 52 සිට 60 kW දක්වා "සාමාන්ය බලශක්ති පරිභෝජනය" ලෙස ලේබල් කරයි. kW බලශක්ති ඒකකයක් නිසා, රූපය ප්රකාශිත බල යොමුවක් ලෙස පමණක් භාවිතා කරන්න. එය එක් කොටසකට kWh බවට පරිවර්තනය නොකරන්න. නිෂ්පාදනයට අදාළ ශක්තිය අච්චුව, දුම්මල, චක්රය, සහායක සහ පිළිගත් ප්රතිදානය මත රඳා පවතී.
යුරෝමැප් 46.2ලබා දී ඇති නිස්සාරණ පහර මෝල්ඩින් යන්ත්රයක්, අච්චුවක් සහ නිශ්චිත නිෂ්පාදනයක් සඳහා නිෂ්පාදන ආශ්රිත මිනුම් නිර්වචනය කරයි. එය පාරිභෝගික අවශ්යතා සපුරාලන ස්ථාවර ක්රියාකාරිත්වය සහ නිෂ්පාදන ගුණත්වය අවශ්ය වේ. මෙය පිළිගැනීමේ පරීක්ෂණය සඳහා හොඳ පදනමකි. කිංගල්ගේඋපයෝගිතා අවශ්යතා මාර්ගෝපදේශයශාක දත්ත පත්රිකාව සැකසීමට උදවු කළ හැක.

320 pcs / h වියළි චක්රයක් නිෂ්පාදන ප්රතිදානය නොවේ
KGB100B වියළි චක්ර ප්රතිදානය ලෙස Kinggle 320 pcs/h ලේබල් කරයි. වියළි චක්රයක් සම්පූර්ණ නිෂ්පාදන ක්රියාවලිය ඔප්පු නොකර යන්ත්ර චලනය මැන බලයි. අපේක්ෂිත නිෂ්පාදන තත්ත්වයන් යටතේ දුම්මල ප්රතිසාධනය, පැරිස් පහත වැටීම, පිඹීම, සිසිලනය, කොටස් ඉවත් කිරීම, කැපීම හෝ තත්ත්ව පරීක්ෂාව ඇතුළත් නොවේ.
විශාල කොටස් බොහෝ විට සිසිලනය-සීමිත වේ. ඝන හැන්ඩ්ල්, කොන් සහ පින්ච් කලාප පුළුල් බිත්ති ප්රදේශවලට වඩා වැඩි කාලයක් අවශ්ය විය හැකිය. වේගවත් විවෘත කිරීමේ චලනයකට හැඩය රඳවා ගැනීමට නොහැකි තරම් මෘදු කොටසක් මුදා හැරිය නොහැක. රොබෝ යන්ත්රය, ට්රයිමර් හෝ වාහකය වාත්තු යන්ත්රයට වඩා මන්දගාමී නම් ස්වයංක්රීයකරණයට ද වේගය සැකසිය හැක.
වෙනම ප්රතිදාන අගයන් තුනක් භාවිතා කරන්න. පළමුව, වියළි චක්රය චලන යොමුවක් ලෙස පමණක් සටහන් කරන්න. දෙවනුව, නිෂ්පාදන අත්හදා බැලීමේදී පැයකට දළ අච්චු කොටස් මැනීම. තෙවනුව, එකඟ වූ තත්ත්ව පරීක්ෂාවන් සහ ගණන් කළ නැවතුම්වලින් පසු පැයකට පිළිගත් කොටස් වාර්තා කරන්න.
පිළිගත් ප්රතිදානය = දළ අච්චු කළ කොටස් - ප්රතික්ෂේප කළ කොටස් - ගණන් කළ නැවතුම් වලදී අහිමි වූ කොටස්
මාරුව සැලසුම් කිරීම සඳහා, මිනුම් කාලය සහ නැවතුම් කාණ්ඩ ලේඛනගත කරන්න. කෙටි හොඳම චක්ර නිරීක්ෂණයක් ස්ථාවර නිෂ්පාදන අනුපාතයක් නොවේ.
පිළිගැනීමේ සැලැස්ම කොටස, අච්චුව, දුම්මල, වර්ණය, නැවත සකස් කිරීමේ රීතිය, ක්රියාකරු ක්රියා සහ සහායක උපකරණ නම් කළ යුතුය. එය ගුණාත්මක ප්රමිතිය ද නිර්වචනය කළ යුතුය. බර, මානයන්, කාන්දු කාර්ය සාධනය, ෆ්ලෑෂ් තත්ත්වය, පෙනුම සහ බිත්ති ඝනකම ස්ථාන පොදු වර්ග වේ, නමුත් ව්යාපෘතිය වැදගත් ඒවා තෝරාගත යුතුය.
ඉලක්ක චක්රය අයවැයක් ලෙස භාවිතා කරන්න. එය සමුච්චය විසර්ජනය, අච්චු චලනය, පිඹීම, සිසිලනය, පිටාර ගැලීම, විවෘත කිරීම, පිටතට ගැනීම සහ යථා තත්ත්වයට පත් කරන්න. මෙම සීමාව යන්ත්රය, අච්චුව, ද්රව්ය හෝ පහළ වැඩ වලින් පැමිණේ දැයි පෙන්වයි. දචක්ර-කාල ප්රශස්තකරණ මාර්ගෝපදේශයදෝෂය වෙනත් තැනකට මාරු නොකර එක් අදියරක් වැඩිදියුණු කරන්නේ කෙසේද යන්න පැහැදිලි කරයි.
බිත්ති ක්රමලේඛනය පිටපත් කළ වක්රයක් නොව නිෂ්පාදිතය අනුගමනය කළ යුතුය
විශාල නිස්සාරණ පහර අච්චු කරන ලද කොටස් අසමාන ලෙස විහිදේ. උරහිස්, කෙළවර, හසුරුව හෝ ගැඹුරු ඇඳීම අසල ඇති ද්රව්ය පුළුල් පුවරුවක ඇති ද්රව්යයට වඩා වැඩි දුරක් ගමන් කළ හැකිය. ඒකාකාර ඩයි හිඩැස් එකකින් එක් ප්රදේශයක් ඉතා තුනී විය හැකි අතර තවත් ප්රදේශයක් අනවශ්ය බරක් දරයි.
KGB100B පිටුව පවසන්නේ සම්මත මාදිලියේ MOOG 100 ඝණකම පාලකයක් ඇතුළත් බවයි. හරියටම ස්ථාපිත පාලකය, පැතිකඩ විභේදනය සහ විකල්ප පැකේජය උපුටා දැක්වීමේදී නම් කළ යුතුය. ඒKinggle-සත්කාරක Moog DigiPack III අත්පොතඇකියුමුලේටර් යන්ත්ර පාලකයකට මෙවලම් පිහිටීම ක්රමලේඛනගත පැතිකඩකට සම්බන්ධ කළ හැකි ආකාරය පෙන්වයි. එය වෙඩි තැබීමේ ප්රමාණය, කුෂන් සහ සමුච්චය-ස්ථාන ක්රියාකාරකම් ද ලැයිස්තුගත කරයි. එම අත්පොත පාලන තර්කනය නිදර්ශනය කරයි, නමුත් එය KGB100B අතුරු මුහුණත නිවැරදිව උපකල්පනය කිරීමට භාවිතා නොකළ යුතුය.
දන්නා ජ්යාමිතිය සහ අච්චු වේලාවෙන් පළමු පැතිකඩ සාදන්න. ඉන්පසු නිශ්චිත ස්ථානවල කොටස් කපා හෝ මැන බලන්න. වරකට එක් කලාපයක් වෙනස් කර සංශෝධනය වාර්තා කරන්න. බරින් වැඩි කොටසක් ඉබේම හොඳ කොටසක් නොවේ. ඉලක්කය කාර්ය සාධනය අවශ්ය විට ප්රමාණවත් ද්රව්ය වන අතර එය අවශ්ය නොවන විට අඩු අතිරික්තයකි.
පැතිකඩ කාර්යය වෙඩි ස්කන්ධයට සහ පැරිසන් දිගට සම්බන්ධ විය යුතුය. එක් පැතිකඩ කලාපයක් විශාල කිරීමෙන් වෙනත් තැන්වල පවතින ද්රව්ය වෙනස් වේ. උෂ්ණත්වය සහ ඉදිමීම ද ප්රතිඵලය මාරු කළ හැකිය. ද්රව්ය ශ්රේණිය, වර්ණය, හිස උෂ්ණත්වය, වෙඩි තැබීම් සැකසීම් සහ අච්චු අනුවාදය සමඟ අනුමත වට්ටෝරුව සුරකින්න.
දparison වැඩසටහන් මාර්ගෝපදේශයපියවරෙන් පියවර සුසර කිරීමේ ක්රමයක් සපයයි. මෙම ව්යාපෘතිය සඳහා, FAT විසින් මනින ලද බිත්ති සිතියම සහ අර්ධ-බර පරාසය සමඟ අවසාන සුරැකි පැතිකඩ සංසන්දනය කළ යුතුය.
මිලදී ගැනීමේ තීරණයට පිළිතුරු සපයන කර්මාන්තශාලා අත්හදා බැලීමක් ධාවනය කරන්න
ප්රයෝජනවත් කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණයක් යන්ත්ර නිරූපණයක් නොවේ. එය ලේඛනගත කොන්දේසි යටතේ එකඟ වූ නිෂ්පාදනයක් සෑදීමේ පාලිත උත්සාහයකි. ප්රතිඵලය මගින් පරීක්ෂා කරන ලද දේ, එය මනිනු ලැබුවේ කෙසේද සහ පරීක්ෂණ විෂය පථයෙන් පිටත ඉතිරිව ඇති දේ පෙන්විය යුතුය.
යුරෝමැප් 46.2 උපකාරක මිනුම් විනය ඉදිරිපත් කරයි. යන්ත්රය ස්ථාවර තත්ත්වයක තිබීම, පාරිභෝගික අවශ්යතා සපුරාලීම සඳහා නිෂ්පාදනවල ගුණාත්මකභාවය සහ ප්රධාන ක්රියාවලි දත්ත ලේඛනගත කිරීම සඳහා එය ඉල්ලා සිටී. Kinggle හි විකුණුම් ක්රියාවලිය පවසන්නේ පාරිභෝගිකයින්ට පරීක්ෂණයට සම්බන්ධ වීමට ආරාධනා කළ හැකි බවයි. නඩු විභාගය ආරම්භ වීමට පෙර එම අවස්ථාව ලිඛිත ප්රොටෝකෝලයක් බවට පත් කරන්න.
- පරීක්ෂණ ලිපිය කැටි කරන්න.කොටස් සංශෝධනය, අච්චුව, හිස් සැකැස්ම, කුහරය හෝ පිටවන ගණන, සහ ස්ථාපිත සෑම විකල්පයක්ම හඳුනා ගන්න.
- සංයුතිය සටහන් කරන්න.දුම්මල ශ්රේණිය, සැපයුම්කරු, වර්ණ පැකේජය, ආකලන සහ නැවත සකස් කිරීමේ රීතිය ලැයිස්තුගත කරන්න. හැකි නම් දන්නා එක් කොටසකින් ප්රමාණවත් ද්රව්ය තබා ගන්න.
- සැකසුම තහවුරු කරන්න.බැරල් සහ හිස උෂ්ණත්වය, වෙඩි තැබීම් සැකසීම්, පැතිකඩ ගොනුව, පිඹින තත්වයන්, සිසිලන-ජල තත්ව සහ ස්වයංක්රීය තත්ත්වය වාර්තා කරන්න.
- ස්ථාවර මෙහෙයුමක් කරා ළඟා වන්න.පළමු පිළිගත හැකි කොටස තෝරා නොගන්න. කාර්ය සාධනය මැනීමට පෙර ස්ථායීකරණ නීති සහ නියැදි කවුළුව සමඟ එකඟ වන්න.
- ස්කන්ධ ශේෂය මැනීම.නිමි කොටස, ෆ්ලෑෂ් සහ අනෙකුත් සැරසිලි කිරා මැන බලන්න. උද්ධෘත සමුච්චකරණ විධිවිධානයට එරෙහිව දළ පරිසන් ස්කන්ධය තහවුරු කරන්න.
- නිෂ්පාදනයේ ගුණාත්මකභාවය පරීක්ෂා කරන්න.බිත්ති ඝණකම, මානයන්, බර, කාන්දු කාර්ය සාධනය සහ දෘශ්ය දෝෂ සඳහා අනුමත ස්ථාන සහ ක්රම භාවිතා කරන්න.
- පිළිගත් ප්රතිදානය ගණන් කරන්න.එකඟ වූ කාල සීමාව තුළ සම්පූර්ණ චක්ර, දළ කොටස්, ප්රතික්ෂේප කිරීම් සහ නැවැත්වීම් වාර්තා කරන්න. වියළි චක්රය වෙනම වාර්තාවක් ලෙස තබා ගන්න.
- උපයෝගිතා මැනීම.වෝල්ටීයතාව, බලය, සම්පීඩිත වායු පීඩනය සහ ප්රවාහය, සිසිලන-ජල උෂ්ණත්වය, පීඩනය සහ ප්රවාහය නිර්වචනය කරන ලද මායිම් වාර්තා කරන්න.
- පුනරාවර්තන හැකියාවට අභියෝග කරන්න.තෝරාගත් එක් කැබැල්ලක් මත පමණක් නොව, නියැදි කවුළුව හරහා වෙඩි ස්කන්ධය, පැරිසන් ස්ථානය සහ නිෂ්පාදන මිනුම් පරීක්ෂා කරන්න.
- වසන්න අපගමනය.සෑම අසාර්ථක අයිතමයකටම හිමිකරු, ක්රියාව, සාක්ෂි අවශ්යතාවය සහ නැව්ගත කිරීමේ අනුමැතියට පෙර නියමිත දිනය ලබා දෙන්න.
අත්සන් කළ සාරාංශය සමඟ අමු කියවීම් තබා ගන්න. ඡායාරූප නියැදි හඳුනා ගැනීම සහ මිනුම් ස්ථානය පෙන්විය යුතුය. වට්ටෝරු ගොනු, අනතුරු ඇඟවීම් සහ අපගමනය සටහන් සාක්ෂිවල කොටසකි. දපිඹින මෝල්ඩින් යන්ත්රය FAT මාර්ගෝපදේශයසම්පූර්ණ පිළිගැනීමේ රාමුවක් අඩංගු වේ.
නියැදි තේරීම ද රීතියක් අවශ්ය වේ. අනුපිළිවෙලින් අංක කොටස් සහ අසාර්ථක නියැදියක් වඩා හොඳ එකක් සමඟ ප්රතිස්ථාපනය නොකරන්න. සැකසුම් වෙනස් වුවහොත්, නව නියැදි කණ්ඩායමක් ආරම්භ කර වෙනස් කිරීමේ කාලය සටහන් කරන්න. මෙය ප්රතිඵලය සොයා ගත හැකි ලෙස තබා ගනී. එය හිතාමතා ක්රියාවලි සංවර්ධනයෙන් සාමාන්ය විචලනය ද වෙන් කරයි.
නැව්ගත කිරීම අනුමත කිරීමට පෙර, පරීක්ෂණ වාර්තාව අත්සන් කළ අවශ්යතා අනුකෘතිය සමඟ සසඳන්න. සම්මත වූ යන්ත්ර චලන පරීක්ෂාවකට විවෘත නිෂ්පාදන-ගුණාත්මක අයිතමයක් වසා දැමිය නොහැක. සම්පූර්ණ කළ නොහැකි වූ ඕනෑම පරීක්ෂණයක් හේතුව සහ එකඟ වූ පසු විපරම් ක්රමය සමඟ දෘශ්යමානව පැවතිය යුතුය.
යන්ත්ර සාදන්නෙකුට ඉංජිනේරු කළ හැකි RFQ එකක් සකස් කරන්න
"එක් ලීටර් 120 බ්ලෝ මෝල්ඩින් යන්ත්රයක්" සඳහා නොපැහැදිලි ඉල්ලීමක් නොපැහැදිලි යෝජනාවක් ආරාධනා කරයි. ඒ වෙනුවට සංයුක්ත තාක්ෂණික පැකේජයක් යවන්න. එය පරිපූර්ණ වීමට අවශ්ය නැත, නමුත් එය දන්නා අවශ්යතා විවෘත තීරණ වලින් වෙන් කළ යුතුය.
මානයන් සහිත නිෂ්පාදන ඇඳීමකින් හෝ 3D ගොනුවකින් ආරම්භ කරන්න. ඔවුන් බෙල්ල, ඇතුළු කිරීම්, හැන්ඩ්ල් හෝ ටිම් පැහැදිලි කරන විට ඡායාරූප එක් කරන්න. ඉලක්කගත නිමි බර සඳහන් කර තීරණාත්මක බිත්ති ප්රදේශ හඳුනා ගන්න. ද්රව්ය ශ්රේණිය සහ අවසර දී ඇති ඕනෑම නැවත ඇඹරීම නම් කරන්න. රසායනික ප්රතිරෝධය හෝ නියාමන පරීක්ෂණය වැදගත් නම්, නියම ප්රමිතිය සහ නිෂ්පාදන තත්ත්වය සඳහන් කරන්න.
ඉන්පසු නිෂ්පාදනය නිර්වචනය කරන්න. පැයකට හෝ දිනකට පිළිගත් කොටස්, ලබා ගත හැකි මාරුවීම්, සැලසුම් කළ ස්වයංක්රීයකරණය සහ පහළ පියවර ලබා දෙන්න. ව්යාපෘතියට නව අච්චුවක් ඇතුළත් වේද යන්න සඳහන් කරන්න. අච්චුවක් දැනටමත් පවතී නම්, එහි එකලස් කිරීමේ ඇඳීම, බර, ඝණකම, සවිකිරීම සහ සේවා සම්බන්ධතා ලබා දෙන්න.
පහසුකම් තොරතුරුවලට විදුලි සැපයුම, සංඛ්යාතය, සම්පීඩිත වායු ධාරිතාව, සිසිලන-ජල තත්ව, පැහැදිලි උස, ප්රවේශ දොර, දොඹකර සහ බිම් දත්ත ඇතුළත් විය යුතුය. මෙම අයිතමයන් යන්ත්රය සමඟ සංසන්දනය කිරීමට ස්ථාපනය කරන තෙක් බලා නොසිටින්න. විශාල කොටස් ව්යාපෘති නිස්සාරණයෙන් මෙන් පහසුවෙන් රිගින් කිරීම සහ නිෂ්පාදන හැසිරවීම මගින් සීමා කළ හැක.
පරීක්ෂණය සමඟ අමුණන්න
නිෂ්පාදන සහ අච්චු ඇඳීම්, දුම්මල විස්තර, නිමැවුම් ඉලක්කය, තත්ත්ව නිර්ණායක, උපයෝගිතා කොන්දේසි, පිරිසැලසුම් සීමාවන් සහ අපේක්ෂිත ස්වයංක්රීයකරණ විෂය පථය.
යෝජනාවේ ඉල්ලීම
අවසාන හිස විකල්පය, ඉස්කුරුප්පු ඇණ සහ ධාවකය, අච්චුව ගැලපෙන ප්රකාශය, උපයෝගිතා සීමාවන්, පිරිසැලසුම, පිළිගැනීමේ ප්රොටෝකෝලය, සැපයූ විකල්ප සහ තාක්ෂණික බැහැර කිරීම්.
සම්පුර්ණ කරන ලද අවශ්යතා අනුකෘතියක් ඉල්ලන්න. සෑම පේළියක්ම "අනුකූල", "වෙනස්කම් අවශ්යයි" හෝ "ඇතුළත් කර නැත" යනුවෙන් සඳහන් කළ යුතු අතර පසුව යෝජනාවට යොමු කිරීමක් විය යුතුය. විද්යුත් තැපෑලෙහි විසිරුණු ප්රකාශවලට වඩා මෙය විගණනය කිරීම පහසුය. Kinggle සපයයි aබාගත ප්රදේශයතාක්ෂණික ලියකියවිලි සඳහා සහ ඒව්යාපෘති විමර්ශන පෝරමයමූලික සම්බන්ධතා සඳහා.
KGB100B කෙටි ලැයිස්තුවට අයත් වන විට
KGB100B නිෂ්පාදනය එහි විශාල-කොටස් යෙදුම් පරාසය අසලට වැටෙන විට සහ ඉංජිනේරු චෙක්පත් පෙළගැසෙන විට සමීප සමාලෝචනයක් ලැබිය යුතුය. නිෂ්පාදන පිටුව රසායනික බැරල්, වාහන අමතර කොටස්, ගමනාගමන බාධක, පාවෙන, සෙල්ලම් බඩු සහ ගෘහ භාණ්ඩ යෙදුම් ලෙස නම් කරයි. එම ලැයිස්තුව අපේක්ෂිත ක්ෂේත්රය පෙන්වයි, නමුත් එය නිශ්චිත කොටසක් ක්රියාත්මක වන බවට සාක්ෂි නොවේ.
ශක්තිමත් කෙටි ලැයිස්තු නඩුවකට විශේෂාංග හතරක් ඇත. අච්චුව චලනය හා සේවා සඳහා කාමරයට ගැලපේ. Gross parison mass තහවුරු හිස් විකල්පයට ගැලපේ. Extrusion recovery අපේක්ෂිත ද්රව්ය සමඟ අවශ්ය චක්රය සඳහා සහය දක්වයි. කර්මාන්තශාලාවට එකඟ වූ සීමාවන්හිදී උපයෝගිතා සහ හැසිරවීම සැපයිය හැකිය.
එම කොන්දේසි වලින් එකක් අසාර්ථක වූ විට වෙනත් වින්යාසයකට යන්න. විශාල සමුච්චයක් මගින් වෙඩි ස්කන්ධය විසඳිය හැකි නමුත් අච්චු පළල නොවේ. විශාල තහඩුවකින් අච්චු ලියුම් කවරය විසඳිය හැකි නමුත් නිස්සාරණය ප්රතිසාධනය නොවේ. වේදිකාවේ වැඩ කරන පරාසයට වඩා කොටස ඉතා කුඩා වන විට වෙනස් යන්ත්ර ප්රමාණය වඩා ලාභදායී විය හැක.
දත්ත අසම්පූර්ණ වූ විටද විරාමයක් තබන්න. වෙබ් අඩවියේ වරහන් ශීර්ෂ සංඛ්යා සහ නොගැලපෙන වායු ප්රවාහ ඒකකයට ලිඛිත පැහැදිලි කිරීමක් අවශ්ය වේ. වියළි චක්ර අංකයට ප්රතිදාන සහතිකයක් වසා දැමිය නොහැක. මේවා තාක්ෂණික ගිවිසුමක් සඳහා සාමාන්ය අයිතම මිස අනුමාන කිරීමට හේතු නොවේ.
මිලදී ගැනීමේ තීරණය අර්ධ-පාදක අත්හදා බැලීමේ සැලැස්මකින් අවසන් විය යුතුය. යන්ත්රය එකඟ වූ අනුපාතය සහ උපයෝගිතා සීමාව අනුව ස්ථාවර, පිළිගත හැකි කොටස් සෑදිය හැකි නම්, ආකෘතිය කාර්යයට ගැලපේ. එම සාක්ෂි අස්ථානගත වී ඇත්නම්, කෙටි ලැයිස්තුව තාවකාලිකව පවතී.
නිතර අසන ප්රශ්න
KGB100B 120L පිඹින යන්ත්රයෙන් සෑදිය හැකි නිෂ්පාදන මොනවාද?
Kinggle KGB100B පිටුවේ රසායනික බැරල්, වාහන අමතර කොටස්, ගමනාගමන බාධක, පාවෙන, සෙල්ලම් බඩු සහ ගෘහ භාණ්ඩ ලැයිස්තුගත කරයි. මේවා යෙදුම් යොමු, ස්වයංක්රීය අනුමත කිරීම් නොවේ. සැබෑ නිෂ්පාදනයට තවමත් අච්චු ප්රමාණය, දළ පැරිසන් ස්කන්ධය, කලම්ප ඉල්ලුම, ද්රව්ය, ඉවත් කිරීමේ මාර්ගය සහ සිසිලනය සඳහා චෙක්පත් අවශ්ය වේ.
120 L යනු 120 L ට අඩු සෑම බහාලුමක්ම ගැලපේද?
අංක නාමික බහාලුම් පරිමාව යනු එක් පිරික්සුම් අගයක් පමණි. L 120 ට අඩු කොටසකට තවමත් අච්චු ලියුම් කවරය, ප්රක්ෂේපිත ප්රදේශ සීමාව, සමුච්චය ඉල්ලුම හෝ පවතින ඉවත් කිරීමේ ඉඩ ඉක්මවිය හැක. ආදර්ශ-විශේෂිත සමාලෝචනයක් සඳහා නිෂ්පාදන සහ අච්චු ඇඳීම් යවන්න.
KGB100B ට කිලෝ 15ක නිමි HDPE නිෂ්පාදනයක් කළ හැකිද?
පොදු මේසයේ සිට එම උපකල්පනය නොකරන්න. පිටුව PE accumulator-weight reference එකක් ලෙස 9(15) kg ප්රකාශනය කරයි, පැහැදිලිවම ලැයිස්තුගත හිස් ධාරිතාවන් දෙකක් සමඟින්. දළ පැරිසන් ස්කන්ධයට කොටස සහ සියලු ෆ්ලෑෂ් හෝ ටිම් ඇතුළත් වේ. තෝරාගත් හිස, දුම්මල සහ භාවිතා කළ හැකි ක්රියාවලි ආන්තිකය Kinggle විසින් තහවුරු කර අත්හදා බැලීමකදී ඔප්පු කළ යුතුය.
320 pcs/h අපේක්ෂිත නිෂ්පාදන නිමැවුමද?
අංකය කිංගල් 320 pcs/h වියළි චක්රයක් ලෙස ලේබල් කරයි. සත්ය පිළිගත් ප්රතිදානයට නිස්සාරණය, පැරිසන් සෑදීම, පිඹීම, සිසිලනය, ඉවත් කිරීම, සිඳීම, ප්රතික්ෂේප කිරීම සහ නැවැත්වීම ඇතුළත් වේ. අවශ්ය පිළිගත් ප්රතිදානය සඳහන් කර නිෂ්පාදන අච්චුව සහ ද්රව්ය සමඟ එය සත්යාපනය කරන්න.
බලශක්ති භාවිතය සැසඳිය යුත්තේ කෙසේද?
එකම අච්චුව, නිෂ්පාදනය, දුම්මල, තත්ත්ව රීති සහ පරීක්ෂණ සීමාව යටතේ නිෂ්පාදන ආශ්රිත ශක්තිය සසඳන්න. KGB100B පිටුව සාමාන්ය බලශක්ති රේඛාවක් ලෙස 52 සිට 60 kW දක්වා ප්රකාශයට පත් කරයි, එය බල යොමුවකි. පිටු අගය පරිවර්තනය කිරීම වෙනුවට ස්ථාවර නිෂ්පාදනයේදී පිළිගත් කොටසකට kWh/kg සහ kWh මැනීම.
KGB100B මිල කැඳවීමක් සඳහා මා යැවිය යුතු තොරතුරු මොනවාද?
නිෂ්පාදන ඇඳීම් සහ ඡායාරූප, මානයන්, නිමි බර, බිත්ති අවශ්යතා, ද්රව්ය ශ්රේණිය, නැවත සකස් කිරීමේ රීතිය, පිළිගත් ප්රතිදානය, තත්ත්ව පරීක්ෂණ, අච්චු දත්ත, උපයෝගිතා කොන්දේසි සහ ස්වයංක්රීයකරණ අවශ්යතා යවන්න. නොදන්නා අයිතම පැහැදිලිව සලකුණු කරන්න. මෙය සැපයුම්කරුට හිස, අච්චු ගැළපීම සහ අත්හදා බැලීමේ විෂය පථය තහවුරු කිරීමට ප්රමාණවත් තොරතුරු සපයයි.
යන්ත්රය තෝරා ගැනීමට පෙර ඔබේ කොටස පරීක්ෂා කරන්න
නිෂ්පාදන ඇඳීම, දළ බර ඇස්තමේන්තුව, දුම්මල, අච්චු දත්ත, නිමැවුම් ඉලක්කය සහ කර්මාන්තශාලා උපයෝගිතා තත්ත්වයන් Kinggle වෙත යවන්න. කණ්ඩායමට KGB100B වේදිකාව සහ එහි තෝරාගත් සමුච්චක වින්යාසය ව්යාපෘතියට ගැලපෙන්නේ දැයි සමාලෝචනය කළ හැක.
නිෂ්පාදනයට ගැළපෙන සමාලෝචනයක් ඉල්ලන්න