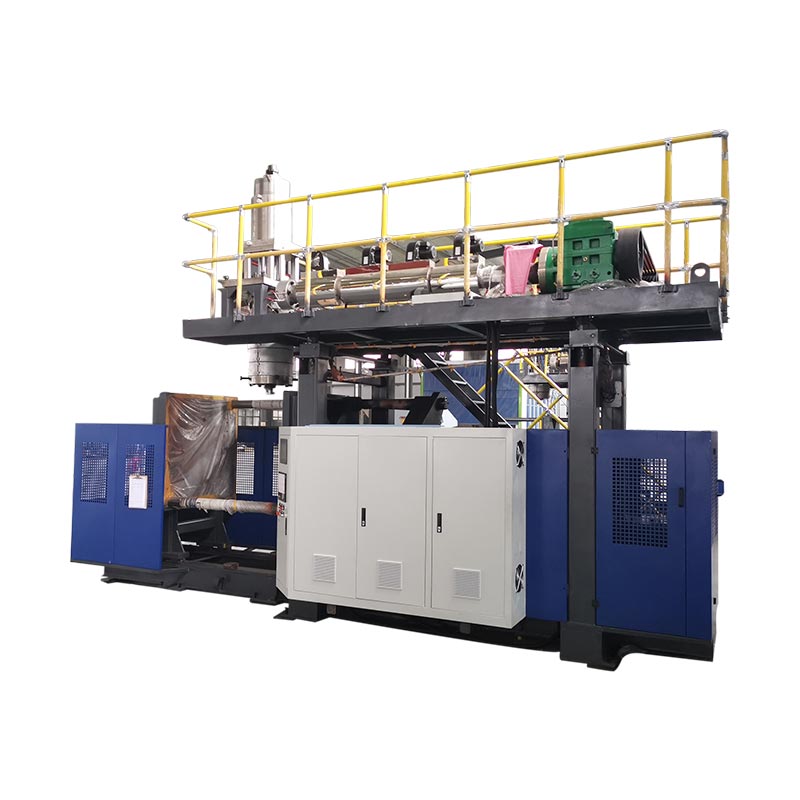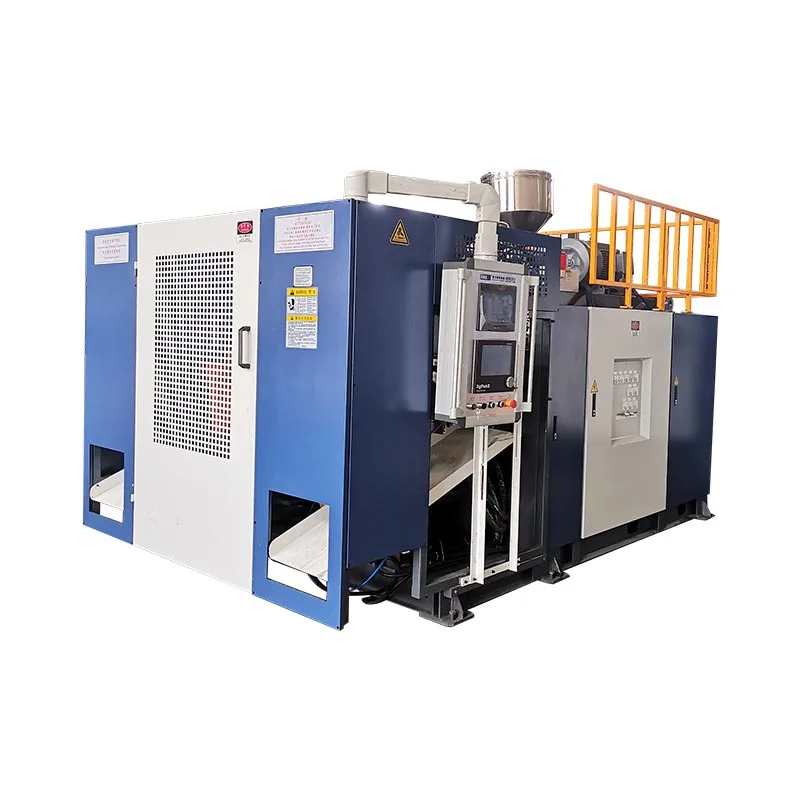

KGB110A මානකරන නිෂ්පාදන සාම්පලයකින් වින්යාස කරන්න, 160L නමෙන් පමණක් නොවේ. කොටස් ජ්යාමිතිය, ශුද්ධ බර, බිත්ති සිතියම, දුම්මල, කැපීම සහ නිෂ්පාදන ඉලක්කය වාර්තා කරන්න. අච්චු ලියුම් කවරය, දළ පැරිසන් ඉල්ලුම, නිස්සාරණය ප්රතිසාධනය, කලම්ප අවශ්යතාවය සහ කර්මාන්තශාලා උපයෝගිතා පරීක්ෂා කිරීමට එම යෙදවුම් භාවිතා කරන්න.
ලීටර් 160 බ්ලෝ මෝල්ඩින් යන්ත්රයකට ඉතා වෙනස් නිෂ්පාදන සෑදිය හැකිය. කුහර මාර්ග බාධකයක් පුළුල් ප්රක්ෂේපිත ප්රදේශයක් ඇත. පොන්ටූනයකට දිගු ඇඳීම් කලාප සහ මුද්රා තැබීමේ අවශ්යතා තිබිය හැක. මේස පුවරුවක් පළල නමුත් සාපේක්ෂව නොගැඹුරු විය හැක. එක් ආකෘති නාමයක් එම වෙනස්කම් ඉවත් නොකරයි.
වඩාත්ම ප්රයෝජනවත් ආරම්භක ස්ථානය බොහෝ විට දැනටමත් ගැනුම්කරුගේ මේසය මත ඇති වස්තුවයි. එය මැන, එය කිරා මැන බලා වැදගත් ප්රදේශ සලකුණු කරන්න. එම නියැදිය නිෂ්පාදන නිර්මාණය, මෙවලම්, යන්ත්ර වින්යාසය සහ පිළිගැනීමේ පරීක්ෂණය අතර සම්බන්ධකය බවට පත් වේ.

ව්යාපෘතිය මෙහෙයවිය යුතු පිටු හයක නියැදි ගොනුව
Dimensioned part drawing, සමස්ත විශාලත්වය, විවෘත කිරීම්, ඇතුළු කිරීම් සහ එකලස් කිරීමේ අතුරුමුහුණත්.
ශුද්ධ කොටස බර, ද්රව්ය ශ්රේණිය, වර්ණය, ආකලන සහ නැවත ඇඹරීමට අවසර ඇත.
තීරණාත්මක ස්ථාන සහ නිෂ්පාදන පරීක්ෂණ අවශ්යතා සහිත බිත්ති ඝනකම සිතියම.
ඉහළ ෆ්ලෑෂ්, පහළ වලිගය, හැන්ඩ්ල් සීරීම් සහ අනෙකුත් පාඩු පෙන්වන සිතියම කපා දමන්න.
පිළිගත් නිමැවුම් ඉලක්කය, මාරු කිරීමේ රටාව, ස්වයංක්රීයකරණය සහ පහළ වැඩ.
කර්මාන්තශාලා බලය, වාතය, ජලය, ප්රවේශය, එසවීම සහ පවතින සෛල අවකාශය.
ප්රකාශිත-දත්ත සටහන:Kingle හි වත්මන් පිටු මාතෘකාව සහ යෙදුම් පෙළ 160L පන්තියේ KGB110A ස්ථානගත කරයි. එම පිටුවම දැනට සාරාංශයේ සහ උපරිම ධාරිතාව වගුවේ 120 L පෙන්වයි. මෙම ලිපිය ප්රකාශිත 160L නිෂ්පාදන ස්ථානගත කිරීම අනුගමනය කරයි, නමුත් නියම ඇණවුම් කළ ධාරිතාව උද්ධෘත සහ තාක්ෂණික ගිවිසුමේ තහවුරු කළ යුතුය.
නිෂ්පාදන නියැදියෙන් ආරම්භ කරන්න, නාමාවලිය ලේබලයෙන් නොවේ
යන්ත්ර තීරණය අසාර්ථක විය හැකි ස්ථානය නියැදිය ඔබට කියයි. එහි බාහිර මානයන් අච්චුවට බලපායි. එහි බර සහ කප්පාදුව ඇකියුලේටරයට බලපායි. එහි පුළුල් පෘෂ්ඨයන් ප්රක්ෂේපිත ප්රදේශයට බලපායි. ගැඹුරු කොන් සහ හැසිරවීම් බිත්ති බෙදා හැරීමට බලපායි. සිසිලන හැසිරීම චක්රය කාලය හා ඉවත් කිරීම බලපායි.
පරිමාව තවමත් ප්රයෝජනවත් වේ. එය ව්යාපෘතිය සාමාන්ය යන්ත්ර පරාසයක තැබීමට උපකාරී වේ. එහෙත් එකම සංවෘත පරිමාවක් සහිත නිෂ්පාදන දෙකකට විවිධ හිස්, කලම්ප හෝ අච්චු විවරයන් අවශ්ය විය හැකිය. දේශීය ඉළ ඇට සහ ඝන ස්ථාපන කලාප සහිත ඝන තාක්ෂණික පුවරුවකට වඩා අඩු දුම්මල භාවිතා කරන අතරතුර විශාල පාවෙන වාතය වැඩි ප්රමාණයක් අඩංගු විය හැක.
එකම මූලාශ්රය ලෙස තරඟකරුවෙකුගේ නිමි කොටස මත රඳා නොසිටින්න. හැකි නම්, මුල් නිර්මාණ ගොනුව සහ අපේක්ෂිත කාර්ය සාධන අවශ්යතාවය එක් කරන්න. පිටපත් කරන ලද නියැදියක පැරණි අච්චුවකට හෝ ක්රියාවලියකට වන්දි ගෙවන බිත්ති ඝණත්වය ඇතුළත් විය හැක. එහි කාර්යය තේරුම් නොගෙන එම බිත්තිය පුනරුච්චාරණය කිරීමෙන් කාර්ය සාධනය වැඩි දියුණු නොකර බර එකතු කළ හැකිය.
කිංගල් ලේඛනගත කර ඇතවිකුණුම් ක්රියාවලියනිෂ්පාදන ඡායාරූප, ඇඳීම්, බර, ප්රමාණය සහ ද්රව්ය සමඟ ආරම්භ වේ. එය ඝනකම, නිමැවුම් සහ රසායනික-ප්රතිරෝධක අවශ්යතා ද ඉල්ලා සිටී. යන්ත්ර නිර්දේශය නිෂ්පාදන සාක්ෂි අනුගමනය කරන බැවින් එම ඇණවුම ප්රායෝගිකයි.
නියැදි ගොනුවේ එක් සංශෝධන අංකයක් තිබිය යුතුය. බෙල්ල, හසුරුව, ඇතුළු කිරීම හෝ සමස්ත දිග වෙනස් වේ නම්, යන්ත්රය සහ අච්චුව ශීත කිරීමට පෙර ගොනුව යාවත්කාලීන කරන්න. මෙම උද්ධෘතය මුල් නියැදියකට ගැළපෙන නමුත් නිෂ්පාදන ඇඳීම තවදුරටත් උද්ධෘත කොටුවට නොගැලපෙන ව්යාපෘතියක් මග හරියි.
ඉංජිනේරු සමාලෝචනයෙන් ගැලවිය හැකි නියැදි ලේඛනයක් සාදන්න
මූලික මිනුම් වලින් ආරම්භ කරන්න. සමස්ත දිග, පළල සහ උස සටහන් කරන්න. ආරම්භක විෂ්කම්භයන්, බෙල්ලේ නිමාව, ෆ්ලැන්ජ් ප්රමාණය, හැසිරවීම නිෂ්කාශනය සහ ඕනෑම ඇතුල් කිරීමක පිහිටීම එක් කරන්න. නියැදියෙන් ඒවා හෙළිදරව් වන්නේ නම්, වෙන්වීමේ රේඛාව සහ දෘශ්ය පින්ච් ප්රදේශ සලකුණු කරන්න.
ක්රමාංකනය කළ පරිමාණයෙන් සම්පූර්ණ නිෂ්පාදනය කිරා මැන බලන්න. ඉන්පසු පුපුරවා නොගත් ඉවත් කළ හැකි සංරචක වෙන් කරන්න. තොප්පිය, ප්ලග්, ලෝහ ඇතුළු කිරීම හෝ ෆෝම් පිරවීම අච්චු ප්ලාස්ටික් ලෙස ගණන් නොගත යුතුය. පොලිමර් පෙනුමෙන් උපකල්පනය කරනවා වෙනුවට ද්රව්ය හඳුනාගැනීමේ ක්රමය සටහන් කරන්න.
බිත්ති ඝණකම සඳහා ස්ථාන සිතියමක් අවශ්ය වේ. චිත්රයක හෝ ඡායාරූපයක ඇති ලකුණු අංක කරන්න. කොන්, උරහිස් සංක්රාන්ති, හැන්ඩ්ල්, පාදක සම්බන්ධතා, සවිකරන කලාප සහ පුළුල් පැනල් ඇතුළත් කරන්න. තනි සාමාන්ය ඝනකමක් කාර්ය සාධනය පාලනය කළ හැකි තුනී ප්රදේශය සඟවයි.
ඊළඟට, නිෂ්පාදන පරීක්ෂණ ලියන්න. පාවෙන, ගමනාගමන බාධකයක්, ගෘහ භාණ්ඩ පැනලයක් සහ කාර්මික බහාලුමක් එකම පාස් නිර්ණායක නොමැත. ගැණුම්කරුගේ සැබෑ ඇඳීම, නියාමන අවශ්යතාවය හෝ අභ්යන්තර පරීක්ෂණය භාවිතා කරන්න. අසම්බන්ධිත නිෂ්පාදනයකින් පහත වැටීමේ උස, පැටවීම හෝ කාන්දු පරීක්ෂණයක් ණයට නොගන්න.
| සාම්පල සාක්ෂි | එය පටිගත කරන්නේ කෙසේද | යන්ත්ර තීරණය බලපායි |
|---|---|---|
| සමස්ත ජ්යාමිතිය | Dimensioned drawing හෝ checked 3D file | අච්චු ලියුම් කවරය, මැද රේඛාව, හිස පිහිටීම සහ ඉවත් කිරීමේ මාර්ගය |
| ශුද්ධ අච්චු බර | වෙන වෙනම එකලස් කරන ලද කොටස් නොමැතිව බර | දළ පැරිසන් ස්කන්ධය සඳහා ආරම්භක ලක්ෂ්යය |
| බිත්ති බෙදා හැරීම | තෝරාගත් මිනුම් ක්රමය සමඟ අංකගත ස්ථාන | පැරිසන් පැතිකඩ, වෙඩි බෙදා හැරීම සහ අත්හදා බැලීමේ නිර්ණායක |
| ෙරසින් පද්ධතිය | ශ්රේණිය, සැපයුම්කරු, වර්ණය, ආකලන සහ නැවත සකස් කිරීමේ රීතිය | ඉස්කුරුප්පු යෝග්යතාවය, දියවන අනුපාතය සහ සැකසුම් කවුළුව |
| කප්පාදු කර ෆ්ලෑෂ් කරන්න | අපේක්ෂිත ඉහළ, පහළ, හසුරුව සහ පැති සීරීම් | ඇකියුමුලේටර් ඉල්ලුම සහ නැවත ඇඹරුම් භාරය |
| ක්රියාකාරී පරීක්ෂණ | නම් කරන ලද ක්රමය, තත්ත්වය, නියැදි ප්රමාණය සහ සමත් සීමාව | අච්චු නිර්මාණය, සිසිලනය, බිත්ති ඉලක්ක සහ FAT විෂය පථය |
| පිළිගත් ප්රතිදානය | පැයකට හොඳ කොටස් හෝ පරීක්ෂා කිරීමෙන් පසු මාරු කිරීම | ප්රතිසාධන අනුපාතය, සිසිලනය, ස්වයංක්රීයකරණය සහ පහළ ධාරිතාව |
නියැදිය සාක්ෂියක් මිස සම්පූර්ණ පිරිවිතරයක් නොවේ. එය වයස්ගත වූ, විකෘති වූ හෝ රසායනික ද්රව්ය අවශෝෂණය කර තිබිය හැක. වඩා හොඳ ප්රශ්න ඇසීමට එය භාවිතා කරන්න, පසුව අනුමත චිත්ර ඇඳීම සහ පරීක්ෂණ ප්රමිතිය ලේඛන ධුරාවලියේ භෞතික නියැදියට ඉහළින් තබන්න.
චෙක්පත් කට්ටලයක් ලෙස KGB110A පිරිවිතර කියවන්න
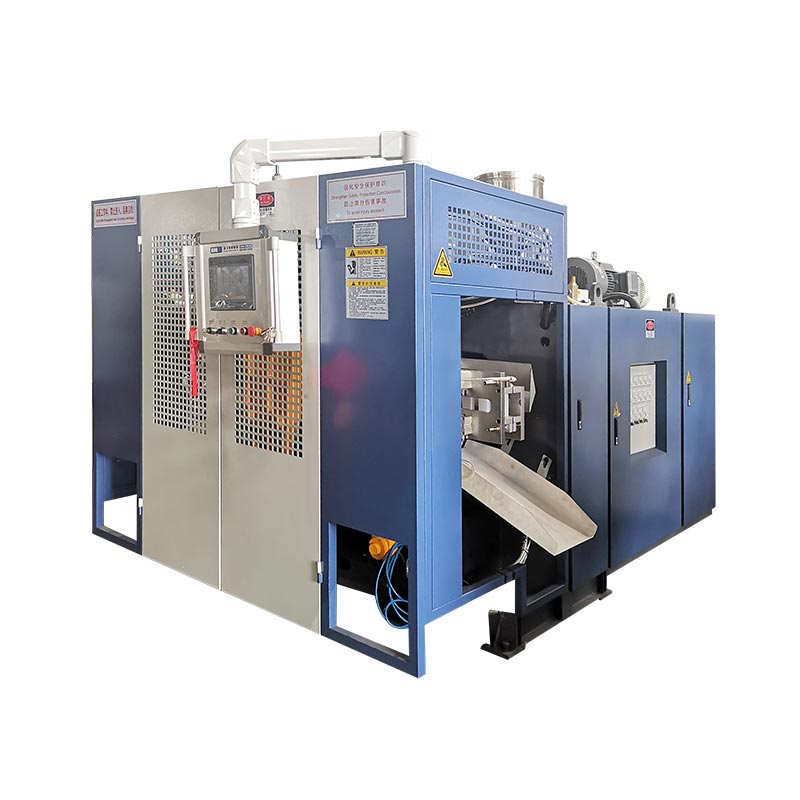
දKGB110A නිෂ්පාදන පිටුව6.6 x 4.2 x 5.2 m යන්ත්ර ප්රමාණය සහ 22 t යන්ත්ර බර ප්රකාශයට පත් කරයි. එහි කලම්ප කොටස 760 kN, 1100 x 1400 mm තහඩුවක් සහ 1000 x 1400 mm උපරිම අච්චුව ලැයිස්තුගත කරයි. පිටුව 610 සිට 750 mm පුස් ඝනකම පරාසයක් ද ලබා දෙයි.
විවෘත කිරීම සහ චලනය සඳහා, පිටුව 600 සිට 1600 mm දක්වා සහ 600 mm චලනය වන පහරක් පෙන්වයි. මෙම සංඛ්යා වලට ඒවා අසල අච්චු එකලස් කිරීම අවශ්ය වේ. ප්රයෝජනවත් ප්රශ්නය නම් සම්පූර්ණ සිසිලන කොටසට අපේක්ෂිත රොබෝ, ඇතුළු කිරීම් සහ ටිම් තවමත් අමුණා ඇති අච්චුව මුදා හැර තැබිය හැකිද යන්නයි.
නිස්සාරණ කොටස 110 mm ඉස්කුරුප්පුවක්, 25 L / D අනුපාතයක්, 75 kW extruder මෝටර් සහ තාපන කලාප හතරක් ලැයිස්තුගත කරයි. ප්රකාශිත HDPE ද්රවාංක ධාරිතාව 160 සිට 200 kg/h වේ. එම පරාසය පිටුවේ HDPE වචන වලට අයත් වේ. එය වෙනත් ද්රව්යයක් හෝ සූත්රගත කිරීමක් සඳහා එකම අනුපාතය ඔප්පු නොකරයි.
ප්රධාන කොටස 12(20) L සමුච්චක ධාරිතාව සහ 9(15) kg PE සමුච්චක බර ප්රකාශයට පත් කරයි. එය 450(600) mm උපරිම ඩයි-පින් විෂ්කම්භයක් ද ලැයිස්තුගත කරයි. වරහන් අගයන් වින්යාස තේරීම් පිළිබිඹු කළ හැක, නමුත් පිටුව රීතිය නිර්වචනය නොකරයි. යෝජනාව තෝරාගත් හිස, ඩයි ටූලින් සහ දුම්මල පදනම සඳහන් කළ යුතුය.
පිටුව MOOG 100 ඝනකම පාලකයක්, රොබෝ අතක් සහ පහළ පිඹින පද්ධතියක් සහිත සම්මත ආකෘතිය විස්තර කරයි. මේවා පළමු පාර්ශ්වයේ ප්රකාශන වේ. උද්ධෘතය තවමත් එක් එක් සැපයූ අයිතම, එහි අතුරු මුහුණත සහ ඕනෑම ව්යාපෘති-විශේෂිත වෙනසක් නම් කළ යුතුය.
කර්මාන්තශාලා කියවීම:එහි ප්රශ්න නොමැතිව වගුව මිලදී ගැනීමේ ඇණවුමකට පිටපත් නොකරන්න. එය තෘප්තිමත් කිරීමට අදහස් කරන සෑම පිරිවිතරයක් අසලම නියැදි මිනුම්, අච්චු ඇඳීම හෝ උපයෝගිතා ගණනය කරන්න.
නිෂ්පාදනයේ හැඩය අච්චුව ගැලපෙන සහ ඉවත් කිරීමේ අවකාශයට පරිවර්තනය කරන්න
නිෂ්පාදන ඇඳීම අච්චුවක් බවට පත් වන්නේ හැකිලීමේ උපාය, කුහරය වානේ, සිසිලනය, පින්ච්-ඕෆ්, වාතාශ්රය, බෙල්ලේ මෙවලම් සහ සවිකිරීම එකතු කිරීමෙන් පසුව පමණි. ප්රතිඵලයක් වශයෙන් එකලස් කිරීම නිෂ්පාදනයට වඩා විශාල විය හැකිය. 1000 x 1400 mm සීමාවක් තුළ සුවපහසු ලෙස පෙනෙන කොටසක් සම්බන්ධතා සහ චලනය වන උපාංග එකතු කළ පසු තද විය හැක.
පළල, උස සහ ස්ථාපිත ඝණකම වෙන වෙනම පරීක්ෂා කරන්න. පිටුබලය තහඩු සහ ඇඩප්ටර ඇතුළු සම්පූර්ණ එකලස් කිරීම භාවිතා කරන්න. 1100 x 1400 mm තහඩු යොමුවට එරෙහිව සවි කිරීමේ රටාව තහවුරු කරන්න. ඒවායේ ස්ථාපිත ස්ථානවල ජලය, හයිඩ්රොලික්, වායුමය සහ විදුලි සම්බන්ධතා පෙන්වන්න.
අවකාශය විවෘත කිරීම චලන ගැටලුවකි. මේස පුවරුවකට ගැඹුරු ඉළ ඇට ඉවත් කිරීමට අවශ්ය විය හැකිය. බාධකයක් කෝණයකින් කුහරය හැර යා හැක. පොන්ටූනයක් උණුසුම්ව පවතින විට නම්යශීලීව පැවතිය හැකි අතර පිටතට ගැනීමේදී සහය අවශ්ය විය හැක. රොබෝ ග්රහණයට සහ කොටස් භ්රමණයට ඔවුන්ගේම ස්වීප් ලියුම් කවරයක් අවශ්ය වේ.
එම අවස්ථාවේදීම අච්චු වෙනස් කිරීමේ මාර්ගය සැලසුම් කරන්න. KGB110A පිටුව 22 t යන්ත්ර බරක් ලබා දෙන නමුත් අවසර ලත් අච්චු බර ප්රකාශනය නොකරයි. අවසාන පුස්-බර සීමාව, ඉසිලීමේ ලකුණු සහ සාමාන්ය සැකැස්ම ඇඳීම සඳහා කිංගල්ගෙන් විමසන්න. ඉන්පසු ශාක දොඹකරය, කොක්ක උස සහ ප්රවේශය තහවුරු කරන්න.
අච්චු සිසිලනය මුළු චක්රය පාලනය කළ හැකිය. විශාල පෘෂ්ඨ සඳහා සමතුලිත පරිපථ අවශ්ය වන අතර ඝන ලක්ෂණ සඳහා නාභිගත සිසිලනය අවශ්ය විය හැක. දextrusion blow molding අච්චු මාර්ගෝපදේශයpinch-off, venting සහ පරිපථ සැලසුම් වඩාත් විස්තරාත්මකව ආවරණය කරයි.
හිස තෝරා ගැනීමට පෙර දළ පැරිසන් ඉල්ලුම ගණනය කරන්න
ඇකියුලේටරය එක් මෝල්ඩින් ඉසව්වකදී ඩයි එකෙන් පිටවන සියලුම ද්රව්ය ලබා දිය යුතුය. නිමි භාණ්ඩයේ බර එක් කොටසක් පමණි. හිස ෆ්ලෑෂ්, ටේල්ස්, හැන්ඩ්ල් සීරීම් සහ කප්පාදු කිරීමේ ක්රියාවලිය ඉවත් කරන ඕනෑම ද්රව්යයක් ද පෝෂණය කරයි.
දළ පැරිසන් ස්කන්ධය = ශුද්ධ අච්චු නිෂ්පාදන + ෆ්ලෑෂ් සහ ටිම් + ලේඛනගත ක්රියාවලි දීමනාව
මනින ලද හෝ අච්චු ව්යුත්පන්න අගයන් භාවිතා කරන්න. පාවෙන, බාධක, ගෘහ භාණ්ඩ සහ තාක්ෂණික කොටස් සඳහා විශ්වීය සීරීම් ප්රතිශතයක් නොමැත.
KGB110A සඳහා PE සමුච්චකය-බර රේඛාව ලෙස Kinggle 9(15) kg ප්රකාශයට පත් කරයි. නිමි භාණ්ඩ ධාරිතාව නොව, හිස සහ ද්රව්යමය යොමු ලෙස සලකන්න. PE ශ්රේණිය, දියවන උෂ්ණත්වය, ප්රතිචක්රීකරණය කළ අන්තර්ගතය සහ මිය යන සැකසුම භාවිතා කළ හැකි හැසිරීම් වෙනස් කළ හැක. තවත් දුම්මලයකට තමන්ගේම සමාලෝචනයක් අවශ්ය වේ.
පැරිසන් දිග ස්කන්ධය සමඟ වැදගත් වේ. අච්චුව වැසීමට පෙර දිගු පැරිසන් එල්ලා වැටීමට හෝ දිගු විය හැක. පුළුල් ඩයි එකක් නිෂ්පාදනය වටා අවශ්ය ඇඳීම අඩු කළ හැකි නමුත් හිස සහ මෙවලම් අවශ්යතා වෙනස් කළ හැකිය. නඩු විභාගය අතරතුර ඩයි ප්රමාණය, ක්රමලේඛනගත පරතරය, නිස්සාරණ කාලය සහ පැරිසන් ස්ථානය වාර්තා කරන්න.
දළ ඉල්ලුම ද regrind කෙරෙහි බලපායි. විශාල සීරීම් ප්රවාහයක් නිර්මාණය කරන අතරතුර අධික ෆ්ලෑෂ් ඇකියුලේටරයට ගැලපේ. කැටිති, සම්ප්රේෂණ සහ මිශ්ර කිරීමේ පද්ධතිය අඛණ්ඩව පැවතිය යුතුය. regrind නිෂ්පාදනයට නැවත පැමිණෙන්නේ නම්, එහි ප්රතිශතය සහ දූෂණය පාලනය අනුමත සූත්රගතකරණයට අයත් වේ.
පැතිකඩ නිවැරදි කිරීම සඳහා පාලන පරාසය තබන්න. එහි ප්රායෝගික කෙළවරේ දිවෙන හිසකට ඝන කොන හෝ දිගු පැරිසන් සඳහා කුඩා ඉඩක් තිබිය හැක. අත්හදා බැලීමේදී ස්ථායී දළ ස්කන්ධය, පිළිගත හැකි කුෂන් සහ නිර්වචනය කළ නියැදි කවුළුවක් මත නැවත නැවතත් කළ හැකි පැරිසන් ස්ථානගත කිරීම පෙන්විය යුතුය.
බිත්ති සිතියම පාලිත පැරිසන් පැතිකඩක් බවට පත් කරන්න
නිෂ්පාදනයට ද්රව්ය අවශ්ය වන්නේ කොතැනද යන්න බිත්ති සිතියම කියයි. පැරිසන් ප්රොෆයිල් එකේ කියනවා පැරිසන් ඔළුවෙන් පිටවෙන නිසා ඩයි ගැප් එක වෙනස් විය යුත්තේ කවදාද කියලා. එම වාර්තා දෙක සම්බන්ධ කිරීම වෙනත් කොටසකින් පැතිකඩක් පිටපත් කිරීමට වඩා ප්රයෝජනවත් වේ.
නියැදි ඇඳීමේ බිත්ති ස්ථාන අංක කරන්න. එක් එක් අත්හදා බැලීමෙන් පසුව, එකම අනුපිළිවෙලෙහි එකම ස්ථාන කපා හෝ මැනීම. සෑම කණ්ඩායමක් සමඟම කොටස් බර සහ පැතිකඩ සංශෝධනය වාර්තා කරන්න. සැකසුම් කිහිපයක් එකවර වෙනස් වුවහොත්, ප්රතිඵලය සඳහා හේතුව කණ්ඩායමට අහිමි වේ.
KGB110A පිටුව MOOG 100 ඝණකම පාලකයක් නම් කරයි. ඒKinggle විසින් සත්කාරකත්වය සපයන Moog DigiPack III අත්පොතනිෂ්පාදන ගොනු ගබඩා කරන සහ ක්රමලේඛනගත බිත්ති ඝණකම යන්ත්ර ස්ථානයට සම්බන්ධ කරන පාලක ක්රමයක් පැහැදිලි කරයි. එය ප්රයෝජනවත් ක්රියාවලි සාක්ෂියකි, නමුත් එය සෑම KGB110A සඳහාම සපයන ලද නිවැරදි පාලක අතුරුමුහුණත හඳුනා නොගනී.
පැතිකඩකට සෑම දෝෂයක්ම නිවැරදි කළ නොහැක. ඩයි සහ මැන්ඩ්රල් ජ්යාමිතිය, හිස කේන්ද්රගත කිරීම, දියවන උෂ්ණත්වය, පැරිසන් ඉදිමීම සහ අච්චු වේලාව තවමත් වැදගත් වේ. පැරිසන් අච්චුව මැදට ඇතුළු වුවහොත්, ද්රව්ය එකතු කිරීමෙන් බර වැඩි වන විට රෝග ලක්ෂණය සැඟවිය හැක.
කොටස සමත් වූ පසු, සම්පූර්ණ වට්ටෝරුව සුරකින්න. ද්රව්ය, වර්ණය, උෂ්ණත්වය, වෙඩි තැබීම් සැකසීම, පැතිකඩ ගොනුව, පිඹීම, සිසිලනය සහ අච්චු සංශෝධනය ඇතුළත් කරන්න. දparison වැඩසටහන් මාර්ගෝපදේශයසම්පූර්ණ සුසර කිරීමේ අනුපිළිවෙලක් සපයයි.
නිස්සාරණය ප්රතිසාධනය සිසිලනය සහ පිළිගත් ප්රතිදානයට ගැලපේ
පොදු වගුව KGB110A HDPE ද්රවාංක-ධාරිතා පරාසය ලෙස 160 සිට 200 kg/h දක්වා ලැයිස්තුගත කරයි. නිෂ්පාදන ප්රශ්නය නම්, ස්ථායී දියවීමේ ගුණාත්මක භාවය පවත්වා ගනිමින් තෝරාගත් ඉස්කුරුප්පු ඇණට ඊළඟ වෙඩි තැබීමට පෙර ඇකියුලේටරය නැවත පිරවිය හැකිද යන්නයි. උපරිම අත් පත්රිකා අනුපාතයකට එයට පිළිතුරු දිය නොහැක.
සම්පූර්ණ පැරිසන් වෙතින් දළ පැයක ඉල්ලුම ගණනය කරන්න. පැයකට සැලසුම් කරන ලද අච්චු සිදුවීම් සහ සක්රීය අලෙවිසැල් භාවිතා කරන්න. එවිට සත්ය දුම්මල, වර්ණය සහ නැවත ඇඹරීමේ තත්ත්වය සඳහා පරීක්ෂා කරන ලද උණු කිරීමේ අනුපාතය සමඟ ප්රතිඵලය සසඳන්න.
දළ ද්රව්ය ඉල්ලුම, kg/h = දළ පැරිසන් ස්කන්ධ x පැයකට වාත්තු සිදුවීම් x එක් සිද්ධියකට ක්රියාකාරී පැරිසන්
KGB110A පිටුව 320 pcs/h ලැයිස්තුගත කරයි, නමුත් එය වියළි චක්රය ලේබල් කරයි. වියලි චක්රය යන්ත්ර චලන යොමුවකි. නිෂ්පාදන ප්රතිදානයට සමුච්චිත ප්රතිසාධනය, පැරිසන් සෑදීම, පිඹීම, සිසිලනය, පිටාර ගැලීම, විවෘත කිරීම, පිටතට ගැනීම, කප්පාදු කිරීම සහ ගුණාත්මක පාඩු ඇතුළත් වේ.
විශාල කොටස් බොහෝ විට චක්රයේ සිසිලනය සඳහා වැය කරයි. එම කාලය නිස්සාරණයට හිස නැවත පිරවීමට ඉඩ දිය හැකිය. වඩා හොඳ අච්චු සිසිලනය චක්රය කෙටි කරයි නම්, අවශ්ය ද්රවාංක අනුපාතය ඉහළ යයි. එබැවින් චක්ර ප්රශස්තිකරණය පුස් උෂ්ණත්වය පමණක් නොව ප්රතිසාධනය සහ බිත්තියේ ගුණාත්මකභාවය පරීක්ෂා කළ යුතුය.
එකඟ වූ චෙක්පත් වලින් පසු පැයකට පිළිගත් කොටස් වාර්තා කරන්න. වියළි චක්රය, දළ චක්ර, ප්රතික්ෂේප කිරීම් සහ නැවතුම් වෙනම තීරුවල තබා ගන්න. දචක්ර-කාල ප්රශස්තකරණ මාර්ගෝපදේශයඅදියරෙන් අදියර කාල අයවැයක් ගොඩනඟන්නේ කෙසේදැයි පෙන්වයි.
ප්රක්ෂේපිත ප්රදේශයට සහ ක්රියාවලිය පීඩනයට එරෙහිව 760 kN පරීක්ෂා කරන්න
KGB110A සඳහා කිංගල් 760 kN කලම්ප බලය ප්රකාශයට පත් කරයි. එම අංකය ප්රයෝජනවත් වන්නේ කුහරයේ ප්රක්ෂේපණය කළ ප්රදේශය සහ එකඟ වූ අභ්යන්තර පීඩනයට අමතරව පමණි. ප්රක්ෂේපණය කරන ලද ප්රදේශය යනු වෙන්වීමේ තලයේ ඇති කුහරයේ සිල්වට් ය. එය බහාලුම් පරිමාව හෝ මතුපිට ප්රදේශය නොවේ.
පුළුල් බාධකයක් හෝ මේසයක් නොගැඹුරු විට පවා සැලකිය යුතු වෙන් කිරීමේ බරක් නිර්මාණය කළ හැකිය. ගැඹුරු නමුත් පටු පාවෙන වෙනස් ආකාරයකින් හැසිරිය හැක. බහු-කුහර හෝ බහු-කොටස් පිරිසැලසුම් කලම්ප මගින් පෙනෙන මුළු ප්රක්ෂේපිත ප්රදේශය වැඩි කරයි.
නිෂ්පාදන පිටුව 0.8 MPa පහර පීඩනය ලැයිස්තුගත කරයි. ගණනය කිරීමේදී සැබෑ නිෂ්පාදන කවුළුව භාවිතා කරන්න. අච්චු වාතාශ්රය, දියවන උෂ්ණත්වය, මතුපිට විස්තර සහ බිත්ති ඝණකම අවශ්ය පීඩනය වෙනස් කළ හැකිය. කර්මාන්තශාලා පරීක්ෂණය මඟින් සැකසූ පීඩනය සහ පවතින යන්ත්ර ඇතුල්වීමේ පීඩනය වාර්තා කළ යුතුය.
ෆ්ලෑෂ් තත්ත්වය ප්රයෝජනවත් සාක්ෂියකි. වැඩෙන ෆ්ලෑෂ් අධික වෙන් කිරීමේ බලයක්, දිරාපත් වූ ප්රදේශ, පෙළගැස්වීමේ ගැටළු හෝ අතිරික්ත ද්රව්ය පෙන්වා දිය හැකිය. කලම්ප බලය වැඩි කිරීමෙන් සෑම ෆ්ලෑෂ් ගැටළුවක්ම නිවැරදි නොකරන්න. අච්චුව පරීක්ෂා කර එකට ක්රියාවලිය කරන්න.
යන්ත්ර සැපයුම්කරු සහ අච්චු සැපයුම්කරු එක් ගණනය කිරීමක් අනුමත කළ යුතුය. තාක්ෂණික ගොනුවේ ප්රක්ෂේපිත ප්රදේශය, ක්රියාවලි පීඩනය, කලම්ප අවශ්යතාවය සහ උපකල්පිත සාධකය දමන්න. මෙය විවිධ උපකල්පන මත රඳා පවතින වෙනම අනුමත කිරීම් දෙකක් වළක්වයි.
කුහරය පිරිසැලසුම වෙනස් වුවහොත් නැවත ගණනය කිරීම පරීක්ෂා කරන්න. දෙවන කොටස එකතු කිරීම, වෙන් කිරීමේ රේඛාව චලනය කිරීම හෝ පැනලයක් විශාල කිරීම ප්රක්ෂේපිත ප්රදේශය වෙනස් කළ හැකිය. ඇතුල් කිරීම් සහ අතුරු ක්රියා ද අච්චුව ප්රතික්රියා කරන ආකාරය වෙනස් කළ හැකිය. මුල් නිෂ්පාදන කටු සටහනකට වඩා අවසාන අච්චු ඇඳීම, මෙම චෙක්පත වසා දැමිය යුතුය.
විශේෂාංග වාක්ය ඛණ්ඩයක් මත විශ්වාසය තැබීම වෙනුවට ද්රව්ය ස්ථර නිර්වචනය කරන්න
KGB110A පිටුව පවසන්නේ වේදිකාවට තනි ස්ථර නිෂ්පාදන සැපයිය හැකි අතර ද්වි-ස්ථර හෝ බහු-ස්ථර ව්යුහයන් ගොඩනගා ගත හැකි බවයි. එකම පොදු පිරිවිතර වගුවේ මිලිමීටර් 110 ඉස්කුරුප්පුවක් සහ එක් 75 kW නිස්සාරණ මෝටරයක් ලැයිස්තුගත කර ඇත. බහු-ස්ථර ව්යාපෘතියක් එබැවින් සම්මත වගුවෙන් ඔබ්බට වින්යාස ඇඳීම අවශ්ය වේ.
වෙනත් ස්ථරයක් සඳහා නිෂ්පාදන හේතුව සමඟ ආරම්භ කරන්න. එය වර්ණ ස්ථානගත කිරීම, ප්රතිචක්රීකරණය කරන ලද මූලික ද්රව්ය හෝ ක්රියාකාරී බාධකයක් විය හැකිය. එක් එක් ස්ථරයේ ඇති ද්රව්ය සහ ඉලක්ක අනුපාතය සඳහන් කරන්න. ගැළපුම, සැකසුම් උෂ්ණත්වය සහ අවසර ලත් විචලනය පරීක්ෂා කරන්න.
ඉන්පසු දියවන මාර්ග රූප සටහන ඉල්ලා සිටින්න. එය සෑම extruder, adapter, head channel සහ control point හඳුනාගත යුතුය. යෝජනාවේ මෝටර් ප්රමාණය, තාපන බර, ද්රව්ය හැසිරවීම සහ සංශෝධිත උපයෝගිතා එකතුව ද පෙන්විය යුතුය. සාමාන්ය “බහු ස්ථර” ලේබලයක් මෙම උපකරණය නිර්වචනය නොකරයි.
වෙනස් කිරීමේ කාර්යය එක් එක් ද්රව්යමය මාර්ගය සමඟ වර්ධනය වේ. පිරිසිදු කිරීමේ පරිමාව, පිරිසිදු කිරීමේ ප්රවේශය, වර්ණ අනුපිළිවෙල සහ සීරීම් වෙන් කිරීම මෙහෙයුම් කාලයට බලපායි. නිෂ්පාදනයට බහු ස්ථර අවශ්ය නොවේ නම්, අමතර පද්ධතිය ගැනුම්කරු අගයක් නිර්මාණය නොකර වැඩ එකතු කළ හැක.
තනි ස්ථර දිශාව
නිෂ්පාදන ක්රියාකාරිත්වය, වර්ණය සහ ප්රතිචක්රීකරණ සැලැස්ම එක් බිත්ති ව්යුහයක් සමඟ සපුරාලිය හැකි විට එක් නිර්වචනය කළ දුම්මල ප්රවාහයක් භාවිතා කරන්න.
බහු ස්ථර දිශාව
සෑම ස්ථරයකටම ලේඛනගත ශ්රිතයක් සහ පිළිගැනීමේ පරාසයක් ඇති විට ව්යාපෘති-විශේෂිත සම-නිස්සාරණ වින්යාසයක් ඉල්ලන්න.
කිංගල්ගේබහු-ස්ථර සම-නිස්සාරණ මාර්ගෝපදේශයස්ථර භූමිකාවන් සහ RFQ හි ඇති ප්රශ්න පැහැදිලි කරයි.
22 t යන්ත්රයක් වටා සම්පූර්ණ සෛලය සැලසුම් කරන්න
ප්රකාශිත යන්ත්ර මානයන් 6.6 x 4.2 x 5.2 m වේ. යන්ත්රයේ බර ටී 22 කි. මෙම අගයන් ශාක සැකැස්ම ආරම්භ කරයි. ඒවාට සේවා නිෂ්කාශනය, පඩිපෙළ, අච්චු හැසිරවීම, දුම්මල උපකරණ, සම්පීඩකය, සිසිලන පද්ධතිය, පිටතට ගැනීම හෝ පහළට නිම කිරීම ඇතුළත් නොවේ.
පළමුව සිරස් මාර්ගය පරීක්ෂා කරන්න. ගොඩනැගිල්ලට යන්ත්රය සඳහා ප්රමාණවත් උසක් අවශ්ය වේ, වේදිකාවට ප්රවේශය සහ සැලසුම්ගත එසවීම. නඩත්තු කිරීමට උඩිස් ඉවත් කිරීම අවශ්ය නම්, ඩයි හෙඩ් සහ එක්ස්ට්රූඩර් සංරචක සඳහා මාර්ගය සලකුණු කරන්න. අවසන් ඇඳීමෙන් දොඹකර ධාරිතාව සහ කොක්ක ළඟා වීම තහවුරු කරන්න.
KGB110A පිටුව සිසිලන ජලය සඳහා 0.3 MPa සහ 120 L/min ප්රකාශනය කරයි. ව්යාපෘති පත්රයට ඇතුල් වීමේ උෂ්ණත්වය, ආපසු පැමිණීමේ සීමාව, ජලයේ ගුණාත්මකභාවය, පෙරීම සහ පරිපථ විෂය පථය ද අවශ්ය වේ. උෂ්ණත්වය නොමැති ප්රවාහ අංකයක් සිසිලන පද්ධතිය ප්රමාණය කළ නොහැක.
සම්පීඩිත වාතය සඳහා, පිටුව 0.8 MPa සහ 1.8 m³/min ලැයිස්තුගත කරයි. උපරිම සහ සාමාන්ය ඉල්ලුම, ග්රාහක ප්රමාණය, පිනි ලක්ෂ්යය, පෙරීම සහ සම්බන්ධතා ප්රමාණය තහවුරු කරන්න. ශීර්ෂය අඩුවෙන් ඇති විට විශාල පිඹින සිදුවීම් පීඩනය පහළට ඇද දැමිය හැක.
පිටුව සාමාන්ය බලශක්ති පරිභෝජනය ලෙස 52 සිට 60 kW දක්වා ලේබල් කරයි. kW බලය නිසා, මෙය ප්රකාශිත මෙහෙයුම්-බල යොමුවක් ලෙස සලකන්න. එය එක් කොටසකට kWh බවට පරිවර්තනය නොකරන්න.යුරෝමැප් 46.2ස්ථාවර තත්ව යටතේ දී ඇති යන්ත්රයක්, අච්චුවක් සහ නිෂ්පාදනයක් සමඟ නිෂ්පාදන ආශ්රිත බලශක්ති මැනීම සම්බන්ධ කරයි.
දකර්මාන්තශාලා උපයෝගිතා මාර්ගෝපදේශයවිදුලි සීමාවන්, වාතය, ජලය, සිවිල් වැඩ සහ ප්රවේශය ආවරණය කරයි. ස්ථාපන අනුමැතිය සඳහා පොදු ලියුම් කවරයට වඩා අවසාන සාමාන්ය සැකැස්ම ඇඳීම භාවිතා කරන්න.

සොයා ගත හැකි නිෂ්පාදන අත්හදා බැලීමක් සමඟින් වින්යාසය ඔප්පු කරන්න
කර්මාන්තශාලා අත්හදා බැලීමක් නියැදි ගොනුවේ විස්තර කර ඇති නිෂ්පාදන කාර්යය ප්රතිනිර්මාණය කළ යුතුය. අනුමත අච්චුව, දුම්මල සහ ප්රධාන විකල්ප තිබිය යුතුය. ආදේශකයක් භාවිතා කරන්නේ නම්, වෙනස සටහන් කර ඒ අනුව නිගමන සීමා කරන්න.
ධාවනය කිරීමට පෙර නියැදි අනුපිළිවෙල සැලසුම් කරන්න. අච්චු අනුපිළිවෙලෙහි අංක කොටස්. ස්ථාවර නිෂ්පාදනය ආරම්භ වන විට සහ මිනුම් කවුළුව කොපමණ කාලයක් පවතින්නේද යන්න නිර්වචනය කරන්න. EUROMAP 46.2 ට එහි නිෂ්පාදන ආශ්රිත බලශක්ති ක්රමය සඳහා ස්ථාවර යන්ත්ර තත්ත්වයන් අවශ්ය වන අතර පරීක්ෂණ සන්දර්භයේ කොටසක් ලෙස නිෂ්පාදන ගුණත්වය ලේඛනගත කරයි.
- වින්යාසය හඳුනා ගන්න.යන්ත්ර අනුක්රමික අංකය, හිස විකල්පය, ඩයි ටූලින්, අච්චු සංශෝධනය, පාලකය සහ ස්ථාපිත ස්වයංක්රීයකරණය වාර්තා කරන්න.
- සකස් කිරීම තහවුරු කරන්න.දුම්මල ශ්රේණිය, සැපයුම්කරු, වර්ණය, ආකලන සහ සත්ය අත්හදා බැලීමේ ද්රව්ය වලින් අන්තර්ගතය නැවත අඹරන්න.
- වට්ටෝරුව අල්ලා ගන්න.උෂ්ණත්වය, වෙඩි තැබීම් සැකසීම්, බිත්ති පැතිකඩ, පහර සැකසීම්, සිසිලන තත්ත්වයන් සහ ස්වයංක්රීය කාලය සුරකින්න.
- ස්කන්ධ ශේෂය වසා දමන්න.නිෂ්පාදිතය, සෑම ටිම් ප්රවාහයක්ම සහ සම්පූර්ණ දළ වෙඩි තැබීම කිරා මැන බලන්න. උපුටා ගත් ශීර්ෂ පදනම සමඟ එය සසඳන්න.
- බිත්ති සිතියම මැන බලන්න.අංකිත ස්ථාන සහ එකඟ වූ ක්රමය භාවිතා කරන්න. එක් එක් නියැදි අංකයට කියවීම් සම්බන්ධ කර තබා ගන්න.
- ක්රියාකාරී චෙක්පත් ක්රියාත්මක කරන්න.අනුමත අවශ්යතාවයේ ලියා ඇති නිෂ්පාදන-විශේෂිත පරීක්ෂණ සහ සීමාවන් පමණක් යොදන්න.
- ප්රතිදානය අවංකව ගණන් කරන්න.වෙනම වියළි චක්රය, දළ චක්ර, පිළිගත් කොටස්, එකඟ වූ කාල සීමාව තුළ ප්රතික්ෂේප කිරීම සහ නතර කිරීම.
- වාර්තා උපයෝගිතා.පිළිගත් නිෂ්පාදනය සිදු කරන අතරතුර නිශ්චිත මායිම්වල බලය, වාතය සහ ජලය මැනීම.
- විවෘත අයිතම වසන්න.සෑම අපගමනයකටම හිමිකරු, නිවැරදි කිරීමේ ක්රියාමාර්ග, සාක්ෂි අවශ්යතා සහ නියමිත දිනය ලබා දෙන්න.
වාර්තාව සඳහා හොඳම කොටස පමණක් තෝරා නොගන්න. විචලනය පෙන්වන අනුපිළිවෙලක් තබා ගන්න. වට්ටෝරුව වෙනස් වුවහොත්, නව නියැදි කණ්ඩායමක් ආරම්භ කරන්න. මෙය ක්රියාවලි සංවර්ධනය පිළිගැනීමේ සාක්ෂි වලින් වෙන් කරයි.
පරීක්ෂණයට පෙර මිනුම් මෙවලම් පිළිබඳව එකඟ වන්න. ප්රතිඵලයට බලපාන පරිමාණ විභේදනය, ඝනකම ක්රමය සහ ක්රමාංකන තත්ත්වය වාර්තා කරන්න. නියැදි අනුපිළිවෙල සඳහා එකම මෙවලම් භාවිතා කරන්න. ගැනුම්කරු සහ සැපයුම්කරු විවිධ ක්රමවලින් මනින්නේ නම්, කොටස් එකඟ නොවන බව තීරණය කිරීමට පෙර එම ක්රම සංසන්දනය කරන්න.
අසාර්ථක ප්රතිඵලයකට සන්දර්භය අවශ්යයි. අදාළ සැකසුම්, අනතුරු ඇඟවීමේ ඉතිහාසය, නියැදි අංකය සහ පරීක්ෂණ වාර්තාව තබා ගන්න. නිවැරදි කරන ලද කොටසකට අලුත්වැඩියාව ඔප්පු කළ හැකි නමුත් එය පෙර අපගමනය මකා නොදැමිය යුතුය. මෙම ඉතිහාසය නිවැරදි කිරීම ස්ථාවරද තාවකාලිකද යන්න තීරණය කිරීමට කණ්ඩායමට උපකාර කරයි.
අමු දත්ත, ඡායාරූප, වට්ටෝරු අපනයන සහ අත්සන් කළ සාරාංශ එකට ගබඩා කරන්න. දකර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශයයන්ත්ර, නිෂ්පාදන සහ ලේඛන චෙක්පත් සඳහා පුළුල් ප්රොටෝකෝලයක් සපයයි.
KGB110A ගැලපෙනවාද යන්න තීරණය කිරීමට දොරටු හතරක් භාවිතා කරන්න
සාක්ෂි ද්වාර හතරක් වැසෙන විට KGB110A කෙටි ලැයිස්තුවට අයත් වේ. පළමුව, අච්චුව තහඩුව, ලියුම් කවරය, ඝණකම පරාසය සහ චලනය ගැලපේ. දෙවනුව, තෝරාගත් ප්රධානියාට ප්රයෝජනවත් පාලන පරාසයක් සමඟ දළ පැරිසන් ලබා දිය හැකිය. තෙවනුව, නිස්සාරණය ප්රතිසාධනය සත්ය ද්රව්ය සමඟ ඉලක්ක චක්රයට සහය දක්වයි. හතරවනුව, කර්මාන්තශාලාවට අවශ්ය උපයෝගිතා සහ හැසිරවීම සැපයිය හැකිය.
160L ලේබලයකට කිසිදු ගේට්ටුවක් ප්රතිස්ථාපනය කළ නොහැක. දිගු කොටසක් අච්චු පරීක්ෂාව අසමත් විය හැක. බර කොටසක් වෙඩි පරීක්ෂාව අසාර්ථක විය හැක. කෙටි චක්රයක් ප්රතිසාධන පරීක්ෂාව අසමත් විය හැක. සීමිත උසකින් යුත් කර්මාන්ත ශාලාවක් ස්ථාපන පරීක්ෂාව අසමත් විය හැක.
නිෂ්පාදනය සහ අච්චුව ඉතා කුඩා වන විට සහ විශාල වේදිකාව ප්රයෝජනවත් ධාරිතාවක් එකතු නොකරන විට යන්ත්ර පරාසයක් පහළට ගෙන යන්න. දළ වෙඩි තැබීම, අච්චු අවකාශය හෝ කලම්ප ඉල්ලුම ඔප්පු කළ පරාසය ඉක්මවන විට ඉහළට ගෙන යන්න හෝ වෙනත් වින්යාසයක් ඉල්ලන්න. දKGB100B 120L මාර්ගෝපදේශයයාබද පහළ පරාසයේ ඉංජිනේරු චෙක්පත් සපයයි.
අත්සන් කළ අවශ්යතා අනුකෘතියක් සමඟ තේරීම අවසන් කරන්න. සෑම පේළියක්ම ගැණුම්කරුගේ ආදානය, යෝජිත වින්යාසය සහ අනුකූලතාවය සනාථ කරන සාක්ෂි නම් කළ යුතුය. නොදන්නා අයිතම අත් පත්රිකා උපකල්පනයක් සමඟ ප්රතිස්ථාපනය කරනවාට වඩා විවෘතව පැවතිය යුතුය.
යන්ත්ර ආකෘතිය පසුව නිෂ්පාදන ගොනුවේ ප්රතිඵලයකි. එම නියෝගය අච්චු නිර්මාණකරුට, යන්ත්ර සාදන්නාට සහ ගැණුම්කරුට වැඩ කිරීමට එක් කරුණු මාලාවක් ලබා දෙයි.
නිතර අසන ප්රශ්න
KGB110A 160L බ්ලෝ මෝල්ඩින් යන්ත්රය අදහස් කරන්නේ කුමන නිෂ්පාදන සඳහාද?
කිංගල්ගේ නිෂ්පාදන පිටුවේ බැරල්, ගෘහ භාණ්ඩ, පාවෙන, පොන්ටූන්, සෙල්ලම් බඩු, වාහන අමතර කොටස් සහ ගමනාගමන බාධක ලැයිස්තුගත කරයි. මේවා යෙදුම් පවුල් වේ. නිශ්චිත නිෂ්පාදනයට තවමත් අච්චු ගැළපීම, දළ පැරිසන් ස්කන්ධය, කලම්ප ඉල්ලුම, ද්රව්ය, සිසිලනය සහ ඉවත් කිරීම සඳහා චෙක්පත් අවශ්ය වේ.
මා භෞතික සාම්පලයක් මෙන්ම චිත්රයක් එවිය යුත්තේ ඇයි?
චිත්රය අනුමත ජ්යාමිතිය නිර්වචනය කරන අතර නියැදිය ඉංජිනේරු කණ්ඩායමට බර, වෙන්වීමේ රේඛාව, කැපීම, බිත්ති බෙදා හැරීම සහ හැසිරවීම පරීක්ෂා කිරීමට උපකාරී වේ. හැකි විට දෙකම භාවිතා කරන්න. නියැදිය වත්මන් සැලසුමට වඩා වෙනස් නම් ඇඳීම සහ ලිඛිත පරීක්ෂණ පාලනය කළ යුතුය.
320 pcs/h යනු KGB110A හි නිෂ්පාදන ප්රතිදානයද?
අංකය. KGB110A පිටුව වියළි චක්රය ලෙස 320 pcs/h ලේබල් කරයි. පිළිගත් ප්රතිදානයට නිෂ්පාදන අච්චුව සහ දුම්මල සමඟ නිස්සාරණය ප්රතිසාධනය, පැරිසන් සෑදීම, පිඹීම, සිසිලනය, පිටතට ගැනීම, කැපීම, ප්රතික්ෂේප කිරීම සහ ගණන් කළ නැවතුම් ඇතුළත් විය යුතුය.
15 kg නිමි PE කොටසක් KGB110A මත ධාවනය කළ හැකිද?
පොදු වගුව PE සමුච්චකය-බර සඳහනක් ලෙස 9(15) kg පෙන්වයි, නිමි භාණ්ඩ ධාරිතාව නොවේ. දළ පැරිසන් ස්කන්ධයට නිෂ්පාදනය සහ සියලු ෆ්ලෑෂ් හෝ ටිම් ඇතුළත් වේ. තෝරාගත් හිස, දුම්මල පදනම සහ මෙහෙයුම් ආන්තිකය තහවුරු කරන්න, ඉන්පසු නිෂ්පාදන අත්හදා බැලීමේ ප්රතිඵලය ඔප්පු කරන්න.
සම්මත KGB110A බහු ස්ථර නිෂ්පාදන කරයිද?
නිෂ්පාදන විස්තරය තනි-ස්ථර සහ බහු-ස්ථර විසඳුම් සඳහන් කරන අතර, පොදු වගුවේ එක් ඉස්කුරුප්පුවක් සහ එක් නිස්සාරක මෝටරයක් ලැයිස්තුගත කර ඇත. බහු-ස්ථර ව්යාපෘතියකට වෙනම දියවන මාර්ගයක් ඇඳීම, පිටකිරීමේ ලැයිස්තුව, හිස වින්යාස කිරීම, ස්ථර අනුපාත පරාසය සහ සංශෝධිත උපයෝගිතා පත්රයක් අවශ්ය වේ.
KGB110A විමසුමකට ඇතුළත් කළ යුත්තේ කුමක්ද?
නිෂ්පාදන ඇඳීම, නියැදි ඡායාරූප, මානයන්, ශුද්ධ බර, බිත්ති සිතියම, දුම්මල, කප්පාදු ඇස්තමේන්තු, තත්ත්ව පරීක්ෂණ, පිළිගත් නිමැවුම් ඉලක්කය, අච්චු දත්ත සහ කර්මාන්තශාලා උපයෝගිතා යවන්න. කිංගල් හට හිස, පුස් අවකාශය, නිස්සාරණ සැකැස්ම සහ පිළිගැනීමේ සැලැස්ම තහවුරු කළ හැක.
පරිමාවක් පමණක් නොව නිෂ්පාදන සාක්ෂි යවන්න
නියැදි ගොනුව, පුස් තොරතුරු, නිමැවුම් ඉලක්කය සහ ශාක තත්වයන් Kinggle සමඟ බෙදා ගන්න. KGB110A වින්යාසය තහවුරු කිරීමට සහ නිෂ්පාදන මත පදනම් වූ අත්හදා බැලීමක් නිර්වචනය කිරීමට ව්යාපෘති කණ්ඩායමට එම කරුණු භාවිත කළ හැක.
KGB110A වින්යාස සමාලෝචනයක් ඉල්ලන්නමූලාශ්ර සහ සමාලෝචන පදනම
- කිංගල්, 160L ඇකියුමුලේට් බ්ලෝ මෝල්ඩින් මැෂින්, මාදිලිය KGB110A. නිෂ්පාදන ස්ථානගත කිරීම, පිරිවිතර සහ ප්රකාශිත යෙදුම්, 2026 සැප්තැම්බර් 15 පරීක්ෂා කරන ලදී.
- කිංගල් විකුණුම් ක්රියාවලිය. නිෂ්පාදන-තොරතුරු ඉල්ලීම සහ ප්රකාශිත පරීක්ෂණ කාර්ය ප්රවාහය, 2026 සැප්තැම්බර් 15 පරීක්ෂා කරන ලදී.
- Kinggle විසින් සත්කාරකත්වය සපයන Moog DigiPack III උපදෙස් අත්පොත. ඇකියුලේටරය හෝ අඛණ්ඩ යන්ත්ර සඳහා ගබඩා කරන ලද නිෂ්පාදන ගොනු සහ වැඩසටහන්ගත බිත්ති ඝණකම පාලනය.
- යුරෝමැප් 46.2, Extrusion Blow Moulding Machines, නිෂ්පාදන ආශ්රිත බලශක්ති පරිභෝජනය තීරණය කිරීම. අනුවාදය 1.0, ජනවාරි 2014.
කතුවැකි සටහන:Kinggle මෙම මාර්ගෝපදේශයේ නිෂ්පාදකයා සහ ප්රකාශකයා වේ. නිෂ්පාදන දත්ත පළමු පාර්ශ්වයේ ප්රකාශිත තොරතුරු ලෙස ඉදිරිපත් කෙරේ. අත්සන් කරන ලද ව්යාපෘති පිරිවිතර සහ සාක්ෂි සහිත නඩු විභාගය ඇණවුම් කළ යන්ත්රය පාලනය කළ යුතුය.