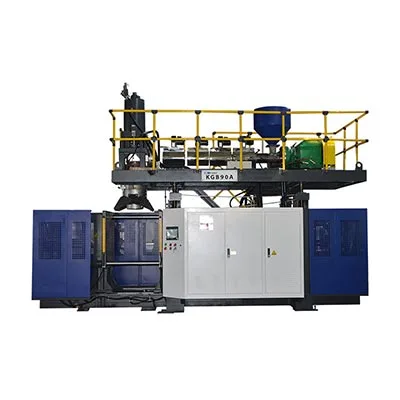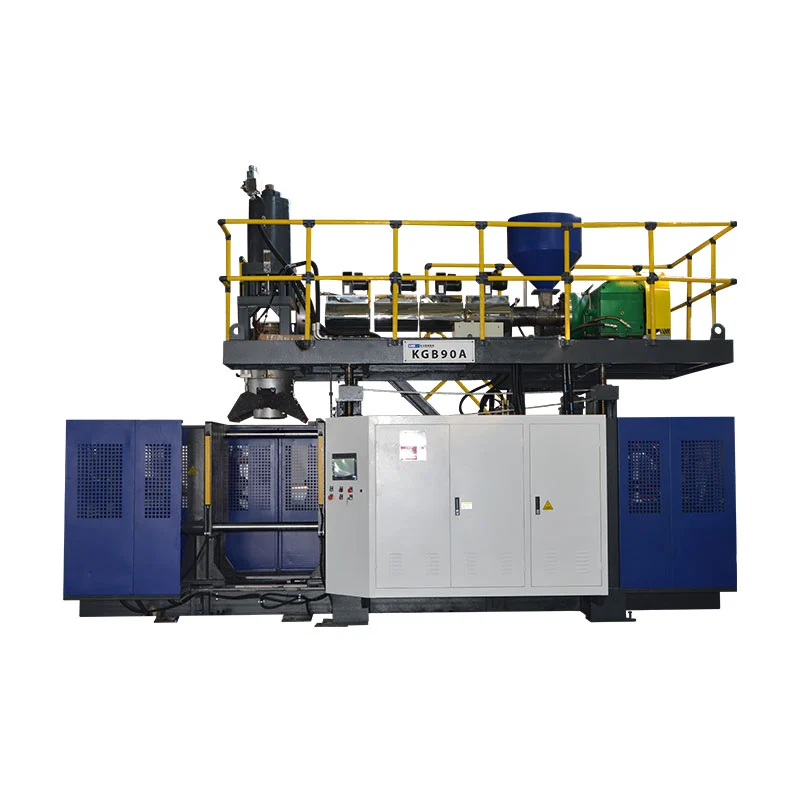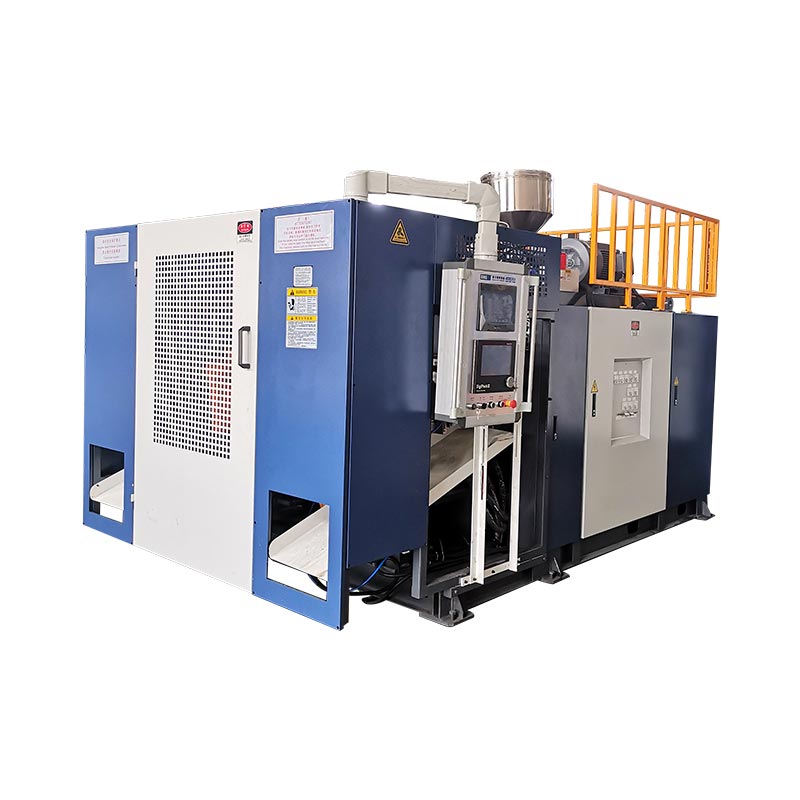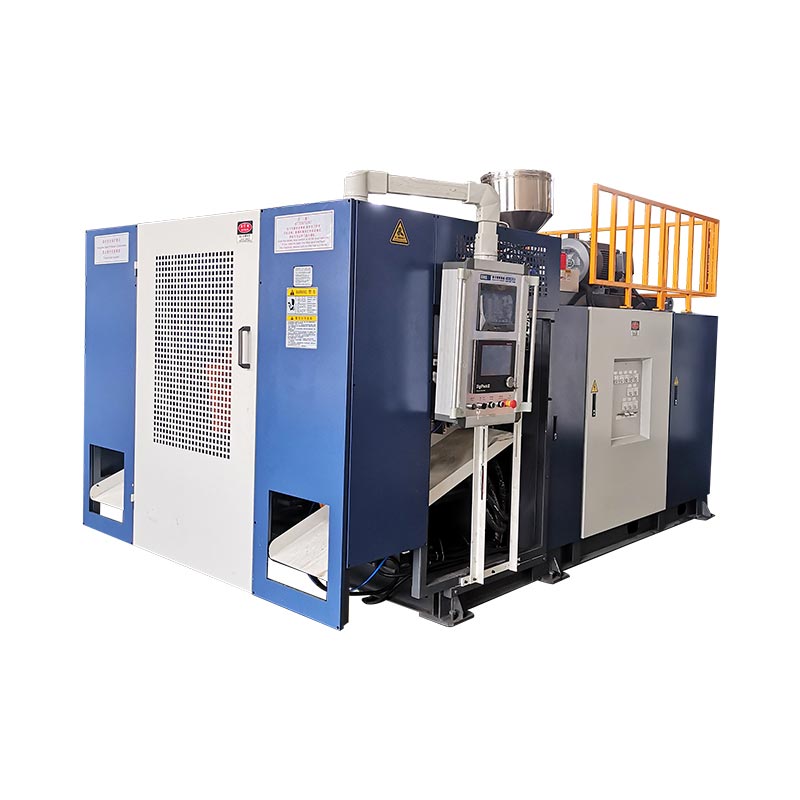

දෙවන ස්ථානය යන්ත්රය නිස්සාරණය, සිසිලනය සහ අච්චු හැසිරවීමේ කාලය භාවිතා කරන ආකාරය වෙනස් කරයි. එය ස්වයංක්රීයව විකිණිය හැකි ප්රතිදානය දෙගුණ නොකරයි, බෝතලයකට අඩු ශක්තියක් හෝ විශාල නිෂ්පාදනයක් නොකරයි. යුගල කරන ලද Kinggle යන්ත්ර ප්රමාණ තුනක් සැබෑ වෙනස්කම් දිස්වන ස්ථානය පෙන්වයි.

ඇත්තතනි එදිරිව ද්විත්ව ස්ථාන පහර මෝල්ඩින් යන්ත්රයඑබැවින් සංසන්දනය සම්පූර්ණ සෛල අධ්යයනයක් මිස කරත්ත ගණන නොවේ. තීරණය බෝතලය, නිෂ්පාදන කාලසටහන, දළ දියවන ඉල්ලුම, ස්ථාන දෙකක අනුපිළිවෙල සහ පිළිගත් කොටස් අවශ්යතාවය සම්බන්ධ කළ යුතුය.
එක් දුම්රිය ස්ථානයක් සහ දෙකක් අතර සිදුවන වෙනස්කම් මොනවාද?
තනි-නැවතුම් අඛණ්ඩ නිස්සාරණ පිඹින යන්ත්රයක, එක් අච්චු-සහ-ක්ලැම්ප් ස්ථානයක් පැරිසන් අල්ලා, කොටස සාදා, එය සිසිල් කර එය මුදා හරියි. මීළඟ හැඩගැන්වීමේ සිදුවීම එම එක් දුම්රිය ස්ථානයේ අනුපිළිවෙල වටා ගැලපිය යුතුය.
ද්විත්ව නැවතුම්-නැවතුම්-නැවත-නැවතුම්-නිස්සාරණ පහර මෝල්ඩින් යන්ත්රයක් හවුල් නිස්සාරණ පද්ධතියක් වටා අච්චු ස්ථාන දෙකක් විකල්ප කරයි. එක් නැවතුම්පොළක් පිඹින, සිසිලන හෝ අර්ධ-ඉවත් කිරීමේ පියවරක තිබිය හැකි අතර අනෙක ඊළඟ පැරිසන් අල්ලා ගැනීමට සූදානම් වේ. ද්විත්ව ස්ථාන උපකරණ සමහර වෙළඳපලවල ද්විත්ව ඒකපාර්ශ්වික හෝ ෂටල් බ්ලෝ මෝඩින් යන්ත්රයක් ලෙසද විස්තර කරන්නේ එබැවිනි.
මෙම සරල කළ අනුපිළිවෙල අවසාන නිෂ්පාදන අනුපාතය නොව අවස්ථාව පැහැදිලි කරයි. දුම්රිය ස්ථානයේ ගමන් කිරීම, පැරිසන් සෑදීම, අච්චුව වසා දැමීම, පිඹීම, පිටාර ගැලීම, සිසිලනය, පිටකිරීම, කැපීම සහ පහළට මාරු කිරීම තවමත් එකට ගැලපේ. ස්වාධීන ෂටල්-මැෂින් සාහිත්යය තනි- සහ ද්විත්ව-පාර්ශ්වික වින්යාසයන් තනි- සහ බහු-පැරිසන් ඩයි හෙඩ් වලින් වෙන වෙනම ලැයිස්තුගත කරයි, මේවා විවිධ උපකරණ තේරීම් බව තහවුරු කරයි.
ස්ථාන ගණන, හිස් ගණන, කුහර ගණන සහ ස්ථර ගණන පටලවා නොගන්න
බොහෝ උද්ධෘත වැරදි ආරම්භ වන්නේ "ද්විත්ව" දෙගුණ කිරීම නොකියා භාවිතා කරන බැවිනි. ද්විත්ව නැවතුම් යන්ත්රයක් යනු ද්විත්ව හිස් යන්ත්රයක්, කුහර දෙකක අච්චුවක් හෝ ද්වි-ස්ථර රේඛාවක් අවශ්ය නොවේ.
| වාරය | එය ගණන් කරන දේ | එය වෙනස් වන දේ | සැපයුම්කරු සඳහා ප්රශ්නය |
|---|---|---|---|
| තනි හෝ ද්විත්ව දුම්රිය ස්ථානය | අනුපිළිවෙලින් වැඩ කරන පුස් සහ කලම්ප ස්ථාන | යන්ත්ර අනුපිළිවෙල, අච්චු-සැකසුම් අවශ්යතාවය, ප්රතිදාන විභවය, අඩිපාර සහ හැසිරවීම | මෙම යන්ත්රය මත සම්පූර්ණ අච්චු මධ්යස්ථාන කීයක් විකල්ප වේද? |
| තනි හෝ බහු හිස මැරීම | එක් අච්චු ඉසව්වකදී පැරිසන් නිස්සාරණය විය | අච්චු කුහර කීයක් එකවර පෝෂණය කළ හැකි අතර අවශ්ය පිටවන පිට්ටනිය | අලෙවිසැල් කීයක් ඇතුළත් කර තිබේද, ඒවායේ මධ්ය දුර කොපමණද? |
| තනි හෝ බහු කුහර අච්චුව | එක් අච්චුවක පිහිටුවා ඇති කොටස් වසා දමයි | වාත්තු කිරීමේ සිද්ධියකට කොටස්, අච්චු ප්රමාණය, සිසිලන ශේෂය සහ කප්පාදුව | එක් පුස් සිදුවීමක් විකිණිය හැකි කොටස් කීයක් නිපදවිය යුතුද? |
| තනි හෝ බහු ස්ථර | කොටස බිත්තියේ ද්රව්ය ස්ථර | Extruders, die-head architecture, ද්රව්ය හැසිරවීම සහ ක්රියාවලි පාලනය | උපුටා දැක්වීමට ඇතුළත් කර ඇති ද්රව්ය සහ ස්ථර ව්යුහය කුමක්ද? |
දR&B අඛණ්ඩ නිස්සාරණ ෂටල දත්ත පත්රිකාව, උදාහරණයක් ලෙස, තනි- සහ බහු-පැරිසන් ඩයි හෙඩ් එක-හෝ-ස්ටේෂන් ක්ලැම්ප් වින්යාසයන්ගෙන් වෙන් වෙන්ව ලැයිස්තුගත කරයි. බහු-පරිසන් මෙවලම් එක් ප්රතිදාන ලීවරයක් වේ; දෙවන අච්චු මධ්යස්ථානය තවත් එකකි. යෝජනාවක් ලීවරයක් භාවිතා කළ හැකිය, නැතහොත් දෙකම ඒකාබද්ධ කළ හැකිය, එබැවින් උද්ධෘතය එක් එක් වෙන වෙනම හඳුනාගත යුතුය.
පාරිභාෂිතය ද කලාපය අනුව වෙනස් වේ. ගැනුම්කරුවන්ට සෙවිය හැකද්විත්ව ස්ථාන පිඹින යන්ත්රය, ද්විත්ව ස්ථාන පිඹින යන්ත්රය, ස්ථාන දෙකක බෝතල් පිඹීමේ යන්ත්රයහෝද්විත්ව ඒක පාර්ශවීය ෂටල පිඹින අච්චුව. නමෙන් පමණක් තෝරාගැනීමට වඩා භෞතික අනුපිළිවෙල තහවුරු කරන්න.
මුල් සංසන්දනය: යුගල කිංගල් යන්ත්ර ප්රමාණ තුනක්
පහත විශ්ලේෂණය වත්මන් Kinggle නිෂ්පාදන පිටු හයක ප්රකාශිත පිරිවිතර භාවිතා කරයි. සෑම යුගලයකටම එකම නාමික උපරිම බහාලුම් ධාරිතාවක් ඇත, එමඟින් දුම්රිය ස්ථානයේ වෙනස දැකීමට පහසු වේ. සංඛ්යා නාමාවලි යොමු වේ, සෑම බෝතලයක්, දුම්මලයක්, ඩයි හෙඩ් හෝ විකල්ප පැකේජයක් සඳහා නිෂ්පාදන සහතිකයක් නොවේ.
| ධාරිතාව සහ ආකෘතිය | ස්ථාන | ප්රකාශිත නිමැවුම් ලේබලය | HDPE ද්රවාංකය | යන්ත්ර මානයන් (L×W×H) | සරල L×W ලියුම් කවරය* | බර | කලම්ප බලය |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | තනිකඩ | 600 pcs / h වියළි චක්රය | 30 kg/h | 3.1 × 1.7 × 2.5 m | 5.3 m² | 2.5 ටී | 40 kN |
| 2LKGB2D | ද්විත්ව | 600 × 2 pcs / h වියළි චක්රය | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8 m² | 4.5 ටී | 40 kN |
| 5LKGB5L | තනිකඩ | 500 pcs / h වියළි චක්රය | 55 kg/h | 3.1 × 2.2 × 2.5 m | 6.8 m² | 3.0 ටී | 65 kN |
| 5LKGB5D | ද්විත්ව | 500 × 2 pcs / h වියළි චක්රය | 80 kg/h | 3.2 × 2.2 × 2.5 m | 7.0 m² | 5.2 ටී | 65 kN |
| 15LKGB15L | තනිකඩ | 450 pcs / h වියළි චක්රය | 100 kg/h | 4.5 × 2.2 × 2.8 m | 9.9 m² | 7.5 ටී | 165 kN |
| 15LKGB15D | ද්විත්ව | 450 × 2 pcs / h වියළි චක්රය | 120 kg/h | 4.8 × 2.9 × 2.8 m | 13.9 m² | 12.5 ටී | 165 kN |

යුගල දත්ත හෙළි කරන දේ
1. ස්ථාන ගණන උපරිම කොටස් ප්රමාණය නිර්වචනය නොකරයි
සෑම කිංගල් යුගලයක් තුළම, නාමික බහාලුම් ධාරිතාව සහ ප්රකාශිත කලම්ප බලය එලෙසම පවතී: 2L සහ 40 kN, 5L සහ 65 kN, හෝ 15L සහ 165 kN. දෙවන ස්ථානය නිෂ්පාදන අනුපිළිවෙල වෙනස් කරයි; එය 5L වේදිකාවක් 15L වේදිකාවක් බවට පත් නොකරයි.
යන්ත්ර තෝරාගැනීමේදී මෙම වෙනස වැදගත් වේ. කොටස් පරිමාව, ප්රක්ෂේපිත ප්රදේශය, අච්චු මානයන් සහ අවශ්ය කලම්ප තවමත් වේදිකාවට ගැලපේ. කිංගල්ගේපිඹින මෝල්ඩින් යන්ත්ර තේරීමේ මාර්ගෝපදේශයස්ථාන ගණන තෝරා ගැනීමට පෙර කන්ටේනරයෙන් ආරම්භ වේ.
2. ද්විත්ව ස්ථාන යුගල උණු කිරීමේ ධාරිතාව එක් කරයි, නමුත් එක් ස්ථාවර අනුපාතයකින් නොවේ
ප්රකාශිත HDPE ද්රවාංක ධාරිතාව 2L යුගලයේ 30 සිට 55 kg/h දක්වාද, 5L යුගලයේ 55 සිට 80 kg/h දක්වාද, 15L යුගලයේ 100 සිට 120 kg/h දක්වාද ඉහළ යයි. එම වැඩිවීම් සමාන නොවන අතර විශ්වීය "ද්විත්ව ස්ථාන ගුණකය" බවට පරිවර්තනය නොකළ යුතුය.
දත්තවල වැදගත්ම ධාරිතා පාඩම මෙයයි. ස්ථාන දෙකකට වැඩි අච්චු අවස්ථා නිර්මාණය කළ හැකි නමුත්, නිස්සාරණය කරන්නාට තවමත් දළ පැරිසන් ස්කන්ධය සැපයිය යුතුය. බර බෝතලයක්, වැඩි ෆ්ලෑෂ්, වැඩි ඩයි අලෙවිසැල් හෝ කෙටි සිදුවීම් විරාමයක් දියවන ඉල්ලුම වැඩි කරයි. නිස්සාරණය බාධකයක් බවට පත් වූ විට, ස්ථාන ලබා ගැනීමේ හැකියාව එකතු කිරීමෙන් එය විසඳිය නොහැක.
3. බර සහ ස්ථාපන ලියුම් කවරය ප්රමාණයෙන් වෙනස් ලෙස වැඩි වේ
තනි මාදිලියේ සිට ද්විත්ව මාදිලිය වෙත ගමන් කිරීම ප්රකාශිත යන්ත්ර බර 2L ට ටොන් 2.5 සිට 4.5 දක්වා ද, 5L ට 3.0 සිට 5.2 දක්වා ද, සහ 15L දී ටොන් 7.5 සිට 12.5 දක්වා ද ඉහළ නංවයි. ගණනය කරන ලද L×W යන්ත්ර කවරය 5.3 සිට 6.8 m² දක්වා, 6.8 සිට 7.0 m² දක්වා සහ 9.9 සිට 13.9 m² දක්වා වෙනස් වේ.
එබැවින් බිම් ප්රදේශය "පාහේ එකම" හෝ "දෙගුණයක් විශාල" ලෙස ආරක්ෂිතව විස්තර නොකෙරේ. ප්රතිඵලය වේදිකාව මත රඳා පවතී. යන්ත්ර-ලියුම් කවර ගණනය කිරීම කර්මාන්තශාලා පිරිසැලසුමක් නොවේ: සේවා ප්රවේශය, ද්රව්ය සැපයුම, සිසිලන බහුවිධ, පාලන කැබිනට්, කොටස් විසර්ජනය සහ අච්චු හැසිරවීම සඳහා තවමත් ඉඩ අවශ්ය වේ. කිංගල් භාවිතා කරන්නබලය, වාතය, ජලය සහ පිරිසැලසුම් මාර්ගෝපදේශයඅඩවි සැලැස්ම කැටි කිරීමට පෙර.
4. වියළි චක්ර ලේබලය සංසන්දනාත්මක සංඥාවක් මිස බෙදාහැරීමේ පොරොන්දුවක් නොවේ
වියළි චක්රයක් නිමි කොටසක නිෂ්පාදන තත්ත්වයන් සනාථ නොකර යන්ත්ර චලනය වාර්තා කරයි. සත්ය ප්රතිදානයට පැරිසන් සෑදීම, පහර සහ පිටාර කාලය, සිසිලනය, පිටකිරීම, කැපීම, තත්ත්ව අලාභය සහ සැලසුම් කළ නැවතුම් ඇතුළත් විය යුතුය. ඝනකම 15L jerrycan එකක් සහ 500ml සැහැල්ලු බෝතලයක් එකම ස්ටේෂන් ගණන් සහිත යන්ත්රයක් මත ධාවනය වන නිසාම එකම ප්රතිදානයක් ලබා දිය නොහැක.
වාත්තු සිදුවීම් සහ ස්කන්ධ සමතුලිතතාවයෙන් ප්රතිදානය ගණනය කරන්න
නිෂ්පාදනයෙන් ආරම්භ කර පසුපසට වැඩ කරන්න. නාමාවලි අංකයක් මාරු පැය ගණනින් ගුණ කිරීමෙන් ආරම්භ නොකරන්න.
පියවර 1: අවශ්ය හොඳ ප්රතිදානය නිර්වචනය කරන්න
නියමිත නිෂ්පාදන වේලාවන්, සැලසුම් වෙනස් කිරීම් සහ බලාගාරයේ පවතින උපකල්පන භාවිතා කරමින් තහවුරු කරන ලද ඉල්ලුම පැයකට හොඳ කොටස් බවට පරිවර්තනය කරන්න. පාදක, සෘතුමය උච්චතම අවස්ථාව සහ අනාගත වර්ධනය වැනි ඉල්ලුම් අවස්ථා වෙන් වෙන්ව තබා ගන්න, එබැවින් එක් ශුභවාදී ඉලක්කයක් තුළ සැඟවීමට වඩා අතිරික්ත ධාරිතාව දෘශ්යමාන වේ.
පියවර 2: එක් සම්පූර්ණ අච්චු සිදුවීමක් මැනීම
යෝජිත අච්චුව සඳහා, පැරිසන් ගණන, සාදන ලද කොටස්, දළ පැරිසන් ස්කන්ධය, නිමි-කොටස ස්කන්ධය, ෆ්ලෑෂ්/රිග්රන්ඩ් මාර්ගය, ස්ථාවර සිදුවීම් පරතරය සහ පිළිගත් තත්ත්ව ප්රතිඵලය සටහන් කරන්න. වාත්තු කිරීමේ සිදුවීමක් යනු එක් අච්චුවක් පැරිසන් ද්රව්ය අල්ලාගෙන එහි කොටස් කට්ටලයක් නිපදවයි.
හොඳ කොටස්/h = වාත්තු සිදුවීම්/h × එක් සිද්ධියකට කොටස් × පිළිගත් කොටස
දළ දියවන ඉල්ලුම (kg/h) = වාත්තු සිද්ධීන්/h × සිදුවීමකට දළ පැරිසන් ස්කන්ධය (kg)
පිළිගත් කොටස එකඟ වූ නඩු විභාගයකින් හෝ අවංක ශාක උපකල්පනයකින් පැමිණිය යුතුය. දළ පැරිසන් ස්කන්ධයට නිමි බෝතලය පමණක් නොව, වාත්තු කිරීමේ අවස්ථාවට ඇතුළු වන ද්රව්ය ඇතුළත් වේ. flash reground නම්, එහි හැසිරවීම සහ නැවත හඳුන්වාදීම තවමත් රේඛාවට බලපායි.
පියවර 3: බාධක එක පේළියක් ලෙස පරීක්ෂා කරන්න
සත්ය ද්රව්ය යටතේ යෝජිත නිස්සාරණය සමඟ දළ දියවන ඉල්ලුම සසඳන්න. ඉන්පසු අච්චු සිසිලනය, වාතය පිඹීම, කොටස් ඉවත් කිරීම, කැපීම, කාන්දු වීම පරීක්ෂා කිරීම, සම්ප්රේෂණය කිරීම, ඇසුරුම් කිරීම සහ ඇඹරුම් යන්තයේ ධාරිතාව තහවුරු කරන්න. අඩුම තිරසාර අදියර රේඛා ප්රතිදානය සකසයි.
පුළුල් අඛණ්ඩ යන්ත්ර ප්රතිදාන තර්කනය සඳහා, Kinggle's බලන්නඅඛණ්ඩ පහර අච්චු යන්ත්ර මාර්ගෝපදේශය. වේග අත්හදා බැලීම් වලදී කොටසක් බර හෝ බිත්ති බෙදා හැරීම වෙනස් වේ නම්, භාවිතා කරන්නparison වැඩසටහන් මාර්ගෝපදේශයසහ එක් එක් කොන්දේසියේ එකම බිත්ති ස්ථාන තහවුරු කරන්න.
නිෂ්පාදන සැලැස්මට ගැලපෙන වින්යාසය කුමක්ද?
තනි දුම්රිය ස්ථානය සාමාන්යයෙන් පිරිසිදු කෙටි ලැයිස්තුව වේ...
- තහවුරු කරන ලද ඉල්ලුම පිළිගත හැකි මෙහෙයුම් ආන්තිකය සහිත එක් අච්චු ස්ථානයකට ගැලපේ;
- නිෂ්පාදන වෙනස්කම් නිතර සිදු වේ හෝ නිෂ්පාදන ධාවනය කෙටි වේ;
- අයවැය, නඩත්තු හෝ වලංගු හේතූන් මත එක් අච්චු කට්ටලයක් වඩාත් කැමති වේ;
- කොටස, අච්චුව හෝ ඉවත් කිරීමේ ක්රමය ප්රත්යාවර්ත පිරිසැලසුම අඩු ප්රායෝගික කරයි;
- කර්මාන්තශාලා ඉඩ, එසවුම් ප්රවේශය හෝ පහළ ස්වයංක්රීයකරණය සීමිතය;
- ඉල්ලුම තවමත් ඔප්පු වී නැති වෙළඳපලකට ව්යාපෘතිය ඇතුල් වෙමින් පවතී.
ද්විත්ව දුම්රිය ස්ථානය සම්පූර්ණ රේඛීය අධ්යයනයකට සුදුසු වන්නේ...
- ස්ථායී පුනරාවර්තන ඉල්ලුම යථාර්ථවාදී ඒකපුද්ගල ප්රතිදානය ඉක්මවා යයි;
- ගැලපෙන පුස් ස්ථාන දෙකකට නැවත නැවතත් කළ හැකි ක්රියාවලියක් ක්රියාත්මක කළ හැක;
- extruder සහ die head එකට අවශ්ය දළ දියවීමේ අනුපාතය සැපයිය හැක;
- සිසිලනය පුස් වැඩ විකල්ප සඳහා ප්රයෝජනවත් කාලය පිටත්;
- කැපීම, පරීක්ෂා කිරීම සහ ද්රව්ය හැසිරවීම වැඩි ප්රවාහය පිළිගත හැකිය;
- අතිරේක අච්චුව, යන්ත්රය සහ උපයෝගිතා විෂය පථය ආරක්ෂාකාරී ව්යාපාරික නඩුවක් ඇත.
කිසිදු ලැයිස්තුවක් නිෂ්පාදන අත්හදා බැලීමක් ප්රතිස්ථාපනය නොකරයි. එය පොදු ප්රසම්පාදන දෝෂයක් වළක්වයි: දෙවන ස්ථානය ස්වාධීන නිමැවුම් උපාංගයක් ලෙස සැලකීම. එය කර්මාන්තශාලාව හරහා මෙවලම්, පාලන, කොමිස් කිරීම සහ කොටස් ගලායාම වෙනස් කරන පද්ධති තීරණයකි.
උපයෝගිතා සහ පහළ ධාරාවේ උපකරණ දුම්රිය ස්ථානයේ වාසිය මකා දැමිය හැක
ද්විත්ව ස්ථාන රේඛාවක් අච්චු සිසිලන පද්ධතියට වැඩි තාපයක් යවා වාත්තු කිරීමේ සිදුවීම් එකට සමීපව නිර්මාණය කළ හැකිය. සම්පීඩිත වාතයට පීඩනය රඳවා තබා ගත යුතු අතර රේඛාව ඉල්ලා සිටින විට ප්රවාහය ලබා දිය යුතුය, ක්රියා විරහිතව පමණක් නොවේ. සිසිලන ජලය ස්ථායී තත්ත්වයන් සහිත අච්චු පරිපථ දෙකටම ළඟා විය යුතුය. විදුලි බෙදා හැරීම, හයිඩ්රොලික් සිසිලනය සහ කැබිනට් පරිසරය අවසාන ගොඩනැගීමට අනුරූප විය යුතුය.
සංසන්දනාත්මක වගුවෙන් ශාක සේවා ගණනය නොකරන්න. සමහර වත්මන් Kinggle වෙබ් පිරිවිතරයන් නොගැලපෙන ඒකක යතුරු ලියනය භාවිතා කරන අතර සාමාන්ය ශක්ති සංඛ්යා සමාන නිෂ්පාදන පරීක්ෂණයක් විස්තර නොකරයි. ඇණවුම් කළ වින්යාසය සඳහා ව්යාපෘති-විශේෂිත උපයෝගිතා පත්රය, විදුලි ඇඳීම සහ සාමාන්ය සැකසුම් ඇඳීම ඉල්ලා සිටින්න.
අච්චුව විවෘත කිරීමෙන් පසු සෑම ක්රියාවලියක්ම පරීක්ෂා කරන්න
- පිටතට ගන්නා උපකරණවලට ප්රත්යාවර්ත ස්ථානවලින් කොටස් ලබා ගත හැකිද?
- කැපීමට සැබෑ ෆ්ලෑෂ් සහ බෙල්ල/පහළ ජ්යාමිතිය හැසිරවිය හැකිද?
- කාන්දු පරීක්ෂකයාට අවශ්ය රේඛා අනුපාතයට සෑම කුහරයක්ම පරීක්ෂා කළ හැකිද?
- වාහකයන්ට ගැටීම, සමුච්චය වීම සහ කොටස් විකෘති වීම වැළැක්විය හැකිද?
- ඇඹරුම් යන්ත්රය සහ බ්ලෙන්ඩර් හසුරුව නැවත ඇඹරුම් අනුපාතය අස්ථායී නොකර ෆ්ලෑෂ් කළ හැකිද?
- ක්රියාකරුවන්ට අනුමත පරීක්ෂාව සහ වෙනස් කිරීමේ කටයුතු සඳහා ආරක්ෂිතව ස්ථාන දෙකටම ළඟා විය හැකිද?
වේගවත් ධාවනය අස්ථායී බිත්ති ඝණත්වය, ෆ්ලෑෂ්, සිසිලන විකෘති කිරීම හෝ නැවත නැවත අනතුරු ඇඟවීම් ඇති කරයි නම්, සම්බන්ධ කරන්නවැළැක්වීමේ නඩත්තු වාර්තාවකිංගල් සමඟHMI දෝශ නිරාකරණ ක්රමයවට්ටෝරු වෙනස්කම් සමඟ භෞතික බාධකයක් සැඟවීමට පෙර.

යන්ත්ර මිල පමණක් නොව සම්පූර්ණ ස්ථාපිත පිරිවැය සසඳන්න
ප්ලාස්ටික් බෝතලයක් සාදන යන්ත්ර මිලක් සොයන ගැණුම්කරුවෙකුට සමාන නොවන මිල ගණන් දෙකක් ලැබිය හැක. එක් දෙවන අච්චු කට්ටලය, පිටතට ගැනීම සහ කාන්දු පරීක්ෂාව ඇතුළත් කළ හැකිය; තවත් කෙනෙකුට පෙන්විය හැක්කේ මූලික අච්චු යන්ත්රය පමණි. එබැවින් අඩු සිරස්තල මිල අඩු සම්පූර්ණ නිෂ්පාදන සෛලයක් විස්තර කළ හැකිය.
| පිරිවැය ස්ථරය | තනි ස්ථාන ප්රශ්නය | ද්විත්ව ස්ථාන ප්රශ්නය |
|---|---|---|
| යන්ත්ර වේදිකාව | කුමන extruder, clamp, පාලන සහ සම්මත සහායක ඇතුළත්ද? | කුමන අමතර කරත්තය, කලම්ප, පහර සහ පාලන උපකරණ ඇතුළත්ද? |
| අච්චු සහ හිස මිය යයි | එක් සම්පූර්ණ අච්චුවක් සහ නිවැරදි ඩයි අවුට්ලට් පැකේජයක් ඇතුළත්ද? | ගැළපෙන අච්චු මධ්යස්ථාන දෙකක් ඇතුළත් වන අතර, හිස ගණන් කිරීම සහ පිටවන තණතීරුව මෙවලම් සැලැස්මට සමානද? |
| කර්මාන්තශාලා සේවා | කුමන බලය, වාතය, ජලය සහ බිම / පැටවීමේ කාර්යය අවශ්යද? | පවතින සේවාවන්ට එකවර කර්මාන්තශාලා ඉල්ලුම යටතේ වේගවත් සිදුවීම් අනුපිළිවෙලට සහාය විය හැකිද? |
| පහළ කොටුව | කුමන පිටතට ගැනීම, කැපීම, පරීක්ෂා කිරීම, ප්රවාහනය සහ ඇඹරුම් පියවර අතින් හෝ ස්වයංක්රීයද? | ප්රවාහයේ සෑම අදියරකටම ප්රත්යාවර්ත ස්ථාන වලින් කොටස් සමුච්චනයකින් තොරව පිළිගත හැකිද? |
| වෙනස් කිරීම සහ වලංගු කිරීම | ගැනුම්කරුගේ ක්රියාපටිපාටිය යටතේ එක් අච්චුවක් සහ වට්ටෝරු වෙනස් කිරීමක් කොපමණ කාලයක් ගතවේද? | නිෂ්පාදන වෙනස් කිරීමෙන් පසු ස්ථාන දෙකක් පෙළගස්වා, සුදුසුකම් ලබා සහ ප්රතිසාධනය කරන්නේ කෙසේද? |
| මෙහෙයුම් අවදානම | තනි පුස් නැවතුම්පළ නතර වුවහොත් නැති වී යන ප්රතිදානය කුමක්ද? | එක් දුම්රිය ස්ථානය ආරක්ෂිතව හුදකලා කළ හැකි අතර, හවුල් නිස්සාරණ අනුපිළිවෙලට කුමක් සිදුවේද? |
ප්රයෝජනවත් ආර්ථික සංසන්දනයක් දෙපස එකම ව්යාපෘති මායිම භාවිතා කරයි. අච්චු යන්ත්රය, අච්චු, ඩයි හෙඩ්, සහායක, ස්ථාපනය, කොමිස් කිරීම, පුහුණු කිරීම සහ කර්මාන්තශාලා වෙනස් කිරීම් ඇතුළත් කරන්න. පසුව ගැනුම්කරුගේම මෙහෙයුම් උපකල්පන භාවිතා කරමින් ශ්රමය, උපයෝගිතා, සැලසුම් කළ නඩත්තුව, වෙනස්වීම් අලාභය, තත්ත්ව අලාභය සහ අක්රීය කාලය තක්සේරු කරන්න.
හොඳ කොටසකට පිරිවැය = සැසඳීමේ කාලය තුළ මුළු පිරිවැය ÷ එම කාල සීමාව තුළ නිෂ්පාදනය කරන ලද පිළිගත් කොටස්
අංකනය සහ හරය එකම කාල කවුළුව සහ විෂය පථය භාවිතා කළ යුතුය. තනි ස්ථාන වියළි චක්ර ප්රතිදානයකට ඉහළින් ද්විත්ව ස්ථාන ප්රාග්ධන රූපයක් නොතබන්න, නැතහොත් කප්පාදු කිරීම සහ පරීක්ෂා කිරීම බැහැර කරන මූලික තනි යන්ත්රයක් සමඟ ස්වයංක්රීය ද්විත්ව රේඛාවක් සංසන්දනය නොකරන්න. ඉල්ලුමට එකතු කළ ප්රතිදානය භාවිතා කළ නොහැකි නම්, නිෂ්ක්රීය ධාරිතාව පිරිවැයක් ලෙස පවතී. ඉල්ලුම තනි දුම්රිය ස්ථානයේ හැකියාව ඉක්මවා ගියහොත්, අතපසු වූ නිෂ්පාදනය සහ අතිකාල ද පිරිවැය වේ.
මිල තවමත් වලංගු මිලදී ගැනීමේ සීමාවකි, නමුත් එය තාක්ෂණික යෝග්යතාවයෙන් පසුව අයත් වේ. උපුටා දැක්වීම පේළියෙන් පේළියට සැසඳිය හැකි වන පරිදි ඇතුළත් කර ඇති සෑම සංරචකයක්ම සහ සෑම ගැනුම්කරු විසින් සපයන ලද අයිතමයක්ම හඳුනා ගැනීමට Kinggle ගෙන් ඉල්ලා සිටින්න.
වඩා හොඳ RFQ සහතික කළ කොන්දේසි නාමාවලි යොමු වලින් වෙන් කරයි
සෑම සැපයුම්කරුවෙකුටම එකම ආදාන පත්රය යවන්න. එසේ නොමැති නම්, උපුටා දැක්වීම් දෙකක් විවිධ උපකල්පන භාවිතා කළ හැකි අතර තවමත් සංසන්දනාත්මකව පෙනේ.
| RFQ ක්ෂේත්රය | අවශ්ය ආදානය | එය දුම්රිය ස්ථානය තීරණය වෙනස් කරන්නේ ඇයි? |
|---|---|---|
| කොටස | ඇඳීම හෝ නියැදිය, උපරිම මානයන්, බෙල්ල/අවසානය, හසුරුව, වෙන් කිරීමේ රේඛාව සහ කප්පාදු කිරීමේ අවශ්යතාවය | අච්චු ගැළපීම, චලනය සහ පහළට වැඩ කිරීම නිර්වචනය කරයි |
| ද්රව්ය | නිශ්චිත දුම්මල ශ්රේණිය, වර්ණය, ආකලන, regrind/PCR සැලැස්ම සහ සැපයුම් දත්ත | වෙනස්කම් දියවන හැසිරීම, දළ ප්රතිදානය සහ සිසිලනය |
| ස්කන්ධය සහ බිත්තිය | නිමි බර, දළ parison/flash ඇස්තමේන්තුව, තීරණාත්මක බිත්ති ස්ථාන සහ ඉවසීම | චක්රීය ඉලක්ක දියවන ඉල්ලුම සහ ගුණාත්මක සාක්ෂි බවට පත් කරයි |
| ඉල්ලුම | පැයකට හොඳ කොටස්, මාරුව, වසර සහ උච්ච සමය; SKU/වෙනස් කිරීමේ සැලැස්ම | දෙවන ස්ථානය ඵලදායී ලෙස පැටවීම තබා ගත හැකිද යන්න පෙන්වයි |
| මෙවලම් කිරීම | ස්ථාන ගණන, ඩයි අවුට්ලට්, කුහර, මැද දුර, අච්චු කට්ටල සහ සිසිලන පිරිසැලසුම | "ද්විත්ව නැවතුම්පළ" වෙනස් හිසක් හෝ කුහරය උපකල්පනයක් සැඟවීම වළක්වයි |
| ගුණාත්මකභාවය | බර, මානය, බිත්තිය, කාන්දු වීම, පහත වැටීම, ඉහළ පැටවීම හෝ වෙනත් එකඟ වූ පරීක්ෂණ | චලන වේගය වෙනුවට හොඳ ප්රතිදානය නිර්වචනය කරයි |
| කර්මාන්ත ශාලාව | බල ප්රමිතිය, වාතය/ජල තත්ත්වයන්, බිම සහ සිවිලිම් සීමාවන්, එසවුම් මාර්ගය සහ පහළට යන උපකරණ | සම්පූර්ණ ද්විත්ව ස්ථාන කොටුව ස්ථාපනය කර සහය දැක්විය හැකිද යන්න පරීක්ෂා කරයි |
පිළිගැනීමේ නඩු විභාගය අතරතුර මෙම අයිතම වාර්තා කරන්න
- යන්ත්රය, අච්චුව, හිස, දුම්මල සහ වට්ටෝරු අනන්යතාවය.
- එක් එක් දුම්රිය ස්ථානය සඳහා ස්ථාවර අච්චු-සිදුවීම් පරතරය-එක් වේගවත්ම සිදුවීමක් නොවේ.
- දළ පැරිසන් ස්කන්ධය, නිමි-කොටස බර සහ ෆ්ලෑෂ් මාර්ගය.
- එකඟ වූ පරීක්ෂණ කවුළුව හරහා කුහරය සහ ස්ථානය අනුව පිළිගත් කොටස්.
- විවේචනාත්මක බිත්ති, මාන සහ ක්රියාකාරී ප්රතිඵල.
- නිරූපිත බර යටතේ සැබෑ වාතය, ජලය සහ විදුලි තත්ත්වයන්.
- නඩු විභාගය අතරතුර අනතුරු ඇඟවීම, නතර කිරීම සහ අතින් මැදිහත්වීම් වාර්තාව.
මෙම වාර්තාව "තනි එදිරිව ද්විත්ව ස්ථානය" ගැනුම්කරුගේ නිෂ්පාදනය මත පදනම්ව තීරණයක් බවට පත් කරයි. එය අනාගත දෝශ නිරාකරණය සහ වැළැක්වීමේ නඩත්තුව සඳහා කොමිස් කිරීමේ මූලික පදනම ද සපයයි.
නිතර අසන ප්රශ්න
වේගවත් වන්නේ කුමක්ද: තනි නැවතුම්පොළක් හෝ ද්විත්ව නැවතුම්පොළක් පිඹින යන්ත්රයක්ද?
හවුල් නිස්සාරණ පද්ධතියක් වටා අච්චු මධ්යස්ථාන දෙකක් ප්රත්යාවර්ත වන නිසා ද්විත්ව ස්ථාන යන්ත්රයකට ඉහළ ප්රතිදාන විභවයක් ඇත. සැබෑ හොඳ නිමැවුම තවමත් ද්රවාංක ධාරිතාව, පැරිසන් ගණන, සිසිලනය, කොටස් ඉවත් කිරීම, පහළට උපකරණ සහ පිළිගත් ගුණාත්මකභාවය මත රඳා පවතී.
ද්විත්ව ස්ථාන පිඹින යන්ත්රයක් නිෂ්පාදනය දෙගුණ කරයිද?
ස්වයංක්රීයව නොවේ. ප්රකාශිත වියළි චක්ර සංඛ්යා ප්රත්යාවර්ත ස්ථාන දෙකක් පෙන්විය හැක, නමුත් විකිණිය හැකි ප්රතිදානය දළ දියවන ඉල්ලුම, සිසිලනය, කැපීම, පරීක්ෂා කිරීම, නැවැත්වීම හෝ ප්රතික්ෂේප කිරීම මගින් සීමා කළ හැක. සත්ය නිෂ්පාදන සහ ද්රව්ය සමඟ යන්ත්රය සත්යාපනය කරන්න.
ද්විත්ව ස්ථාන යන්ත්රයක් ද්විත්ව හිස් යන්ත්රයක් හා සමානද?
අංක ස්ථාන ගණන පුස් සහ කලම්ප ස්ථාන විස්තර කරයි. හැඩගැන්වීමේ සිදුවීමක් සඳහා පැරිසන් කීයක් නෙරපා හැර තිබේද යන්න හිස ගණන් කිරීම විස්තර කරයි. යන්ත්රයකට ඩයි අවුට්ලට් එකක් හෝ කිහිපයක් සමඟ ස්ථාන දෙකක් ඒකාබද්ධ කළ හැකිය.
ස්ථාන දෙකට වෙනස් අච්චු ධාවනය කළ හැකිද?
ඒවාට සම්බන්ධ නොවන නිෂ්පාදන කාර්යක්ෂමව ධාවනය කළ හැකි යැයි නොසිතන්න. ස්ථාන නිස්සාරණය සහ ක්රියාවලි කොන්දේසි බෙදා ගනී, එබැවින් නිෂ්පාදන ස්කන්ධය, පැරිසන් වේලාව, සිසිලනය සහ පහළට වැඩ කිරීම අනුකූල විය යුතුය. ඉංජිනේරු කාලය තුළ නිශ්චිත සැකැස්ම තහවුරු කරන්න.
මම 5L බහාලුම් සඳහා තනි හෝ ද්විත්ව ස්ථානයක් තෝරාගත යුතුද?
බහාලුම් පරිමාව පමණක් වේදිකාව හඳුනා ගනී. සත්යාපිත හොඳ-කොටස් ඉල්ලුම, නිෂ්පාදන බර, ධාවන දිග, පුස් සහ හිස සැලැස්ම, පවතින උපයෝගිතා, කර්මාන්තශාලා පිරිසැලසුම සහ පහළ ධාරිතාවෙන් ස්ථාන ගණන තෝරන්න.
බ්ලෝ මෝල්ඩින් යන්ත්ර ප්රතිදානය ගණනය කළ යුත්තේ කෙසේද?
එක් සිදුවීමකට කොටස් සහ පිළිගත් භාගයෙන් ගුණ කළ පැයකට අච්චු සිදුවීම් භාවිතා කරන්න. දළ දියවන ඉල්ලුම, සිසිලනය සහ සෑම පහළ පියවරකටම එරෙහිව ප්රතිඵලය පරීක්ෂා කරන්න. නිෂ්පාදන ප්රතිදානය ලෙස වියළි චක්රය පමණක් භාවිතා නොකරන්න.
තනි-එදිරි-ද්විත්-දුම්රිය උද්ධරණයක් සඳහා අවශ්ය තොරතුරු මොනවාද?
කොටස් ඇඳීම, ද්රව්ය ශ්රේණිය, නිමි සහ දළ පැරිසන් ස්කන්ධය, බිත්ති සහ තත්ත්ව අවශ්යතා, හොඳ කොටස් ඉලක්කය, SKU සැලැස්ම, පුස් සහ කුහර සංකල්පය, උපයෝගිතා, පිරිසැලසුම සහ පහළට යන උපකරණ සපයන්න.