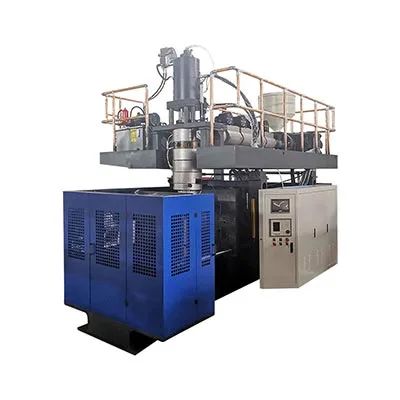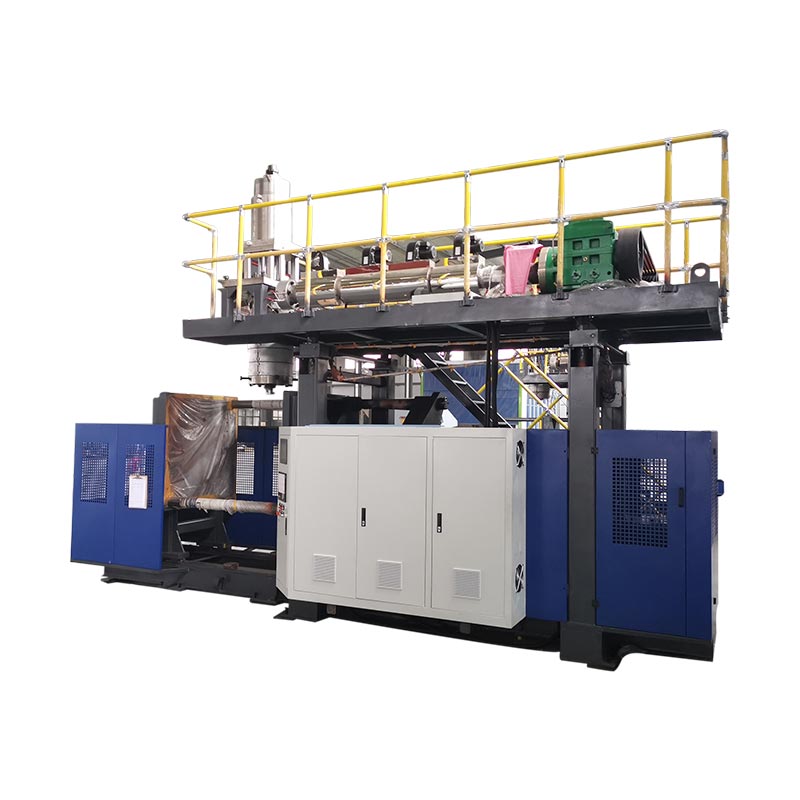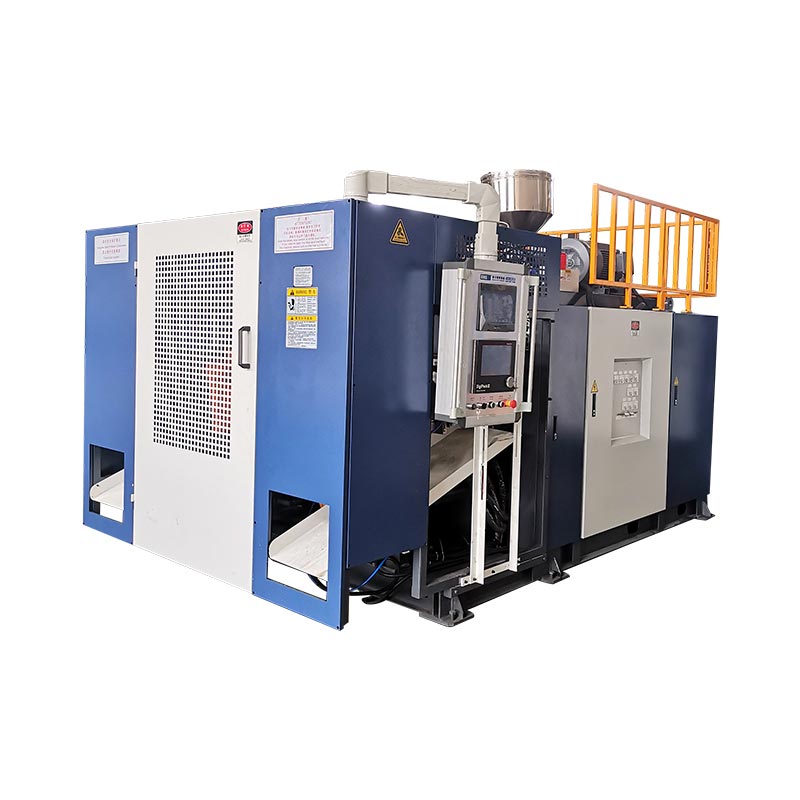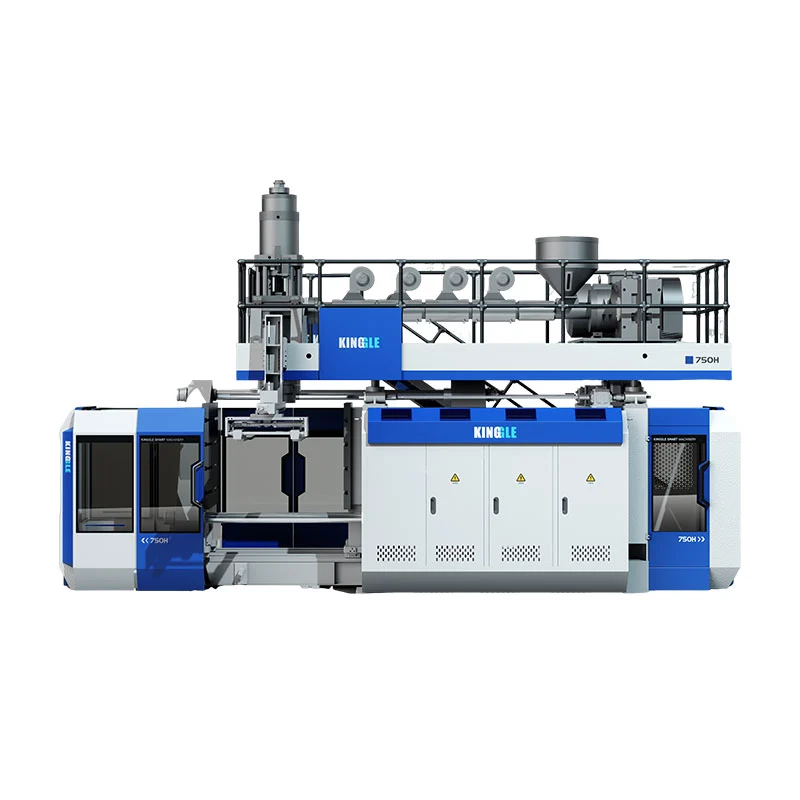

තත්පර වලින් නිමැවුම් සිදුවීම් අතර පරතරයෙන් 3,600 බෙදීම මගින් බ්ලෝ මෝල්ඩින් යන්ත්ර නිෂ්පාදන අනුපාතය ගණනය කරන්න, ඉන්පසු එක් එක් සිදුවීමේදී නිපදවන කොටස් වලින් ගුණ කරන්න. මාරුවකට හොඳ කොටස් ඇස්තමේන්තු කිරීම සඳහා, මනින ලද ගුණාත්මක අස්වැන්න සහ සත්ය ධාවන වේලාවන් යොදන්න, සහ නිස්සාරණය සහ පහළට ඇති උපකරණ ප්රතිඵලයට සහාය විය හැකිදැයි පරීක්ෂා කරන්න. වියළි චක්ර පිරිවිතරයක් පමණක් නිමි බෝතල් ප්රතිදානය ස්ථාපිත නොකරයි.
පිරිවිතර පත්රිකාවක වේගවත්ම චක්රය නොව, සැලසුම් කළ නිෂ්පාදන කාලය පුරා පිළිගත් කොටස් මත ධාරිතා තීරණයක් පදනම් කරන්න. නිස්සාරණ පහර අච්චුව සඳහා, ප්රතිදාන ගණනය කිරීම බෝතලය, මෙවලම් සහ ද්රව්ය ඉල්ලුම සඳහා ගණන් ගත යුතුය. PET ස්ට්රෙච්-බ්ලෝ ශ්රේණිගත කිරීම් එම චෙක්පත් සඳහා ආදේශකයක් නොවේ.
පැයකට බ්ලෝ මෝල්ඩින් ප්රතිදානය ගණනය කරන්නේ කෙසේද?
නිරීක්ෂකයෙකුට හඳුනාගත හැකි ගණන් කිරීමේ සිදුවීමකින් ආරම්භ කරන්න. මෙම මාර්ගෝපදේශය සඳහා, ප්රතිදාන සිදුවීමක් යනු එක් මෙහෙයුම් අච්චුවකින් අච්චු කරන ලද කොටස් මුදා හැරීමකි. සම්පූර්ණ යන්ත්රය හරහා එම සිදුවීම් අතර සාමාන්ය විරාමය, එක් එක් වර මුදා හරින ලද කොටස් ගණන සමඟ සටහන් කරන්න.
සෑම තත්පර 16 කට වරක් යන්ත්රයෙන් කොටස් දෙකක් පිටවන්නේ නම්, ගණනය කිරීම ධාවන පැයකට කොටස් 3,600 ÷ 16 × 2 = 450 කි. මෙය කිංගල් යන්ත්ර ශ්රේණිගත කිරීමක් නොව නිදර්ශන ගණනය කිරීමකි. එය ප්රතික්ෂේප කිරීම් අඩු කිරීමට පෙර අච්චු කරන ලද කොටස් ගණන් කරන අතර ප්රකාශිත විරාමය පවත්වා ගත හැකි යැයි උපකල්පනය කරයි.
නිවැරදි චක්ර කාල සූත්රය භාවිතා කරන්න
එක් නැවතුම්පොළක නිෂ්පාදන චක්ර කාලය සෑම විටම සම්පූර්ණ යන්ත්රයේ නිමැවුම් අතර පරතරය නොවේ. ඒ හා සමානව, එක් කොටසකට තත්පර, කොටස් දෙකක අච්චු සිදුවීමකට තත්පර ගණන සමාන නොවේ. පැතුරුම්පතකට ඇතුල් කිරීමට පෙර සෑම ආදානයක් අසලම ඒකකය ලියන්න.
මනින ලද කාලපරිච්ඡේදයක් සඳහා, සමාන චක්ර කාල සමීකරණය නිමැවුම් සිදුවීම් සංඛ්යාවෙන් බෙදූ ධාවන තත්පර ඉක්මවයි. සිදුවීම් විවිධ ප්රමාණවලින් නිපදවන්නේ නම්, ඒ වෙනුවට සෘජු ගණන් කිරීමේ ක්රමය භාවිතා කරන්න: සම්පූර්ණ අච්චු කරන ලද කොටස් ධාවන වේලාවෙන් බෙදනු ලැබේ.Vorne's OEE පාරිභාෂික ශබ්ද කෝෂයඑලෙසම සම්පූර්ණ ගණන සහ ධාවන කාලය භාවිතා කරමින් සැබෑ ධාවන වේගය නිර්වචනය කරයි.
පටිගත කිරීමකින් චක්ර කාලය ගණනය කිරීමට, ගැළපෙන ලකුණු අතර මැනීම. අඛණ්ඩ වේලා මුද්දර දහයක කාල අන්තර නවයක් අඩංගු වේ, දහයක් නොවේ. අසමාන චක්ර සඳහා, වේගවත් චක්ර තෝරා ගැනීමක් සාමාන්යයට වඩා ගත වූ මුළු කාලය සැබෑ විරාම ගණනින් බෙදන්න.
මූලික එක්සෙල් ඇතුළත් කිරීමකි=3600/A2*B2, A2 හි එක් සිදුවීමකට තත්පර අඩංගු වන අතර B2 හි එක් සිදුවීමකට කොටස් අඩංගු වේ. ඔබේ චක්ර කාල ගණනය කිරීමේ සූත්රය දැනටමත් එක් එක් කොටසකට තත්පර ලබා දෙන්නේ නම්, භාවිතා කරන්න=3600/A2. එම ප්රතිඵලය කුහර ගණනින් ගුණ කිරීමෙන් එම කුහර දෙවරක් ගණන් කරනු ඇත.
එහි යෙදවුම් අනුව ප්රතිඵලය නම් කරන්න. කදිම පරතරයක් කදිම අනුපාතයක් ලබා දෙයි. නියෝජිත මනින ලද විරාමයක් නිරීක්ෂිත ධාවන අනුපාතයක් ලබා දෙයි. ස්වයංක්රීයව වෙනස් කිරීම් හෝ සම්පූර්ණ මාරුවීම් නැවතුම් ඇතුළත් නොවේ. ප්රතිඵලය උද්ධෘතයකට හෝ නිෂ්පාදන කාලසටහනකට මාරු කිරීමේදී වෙනස දෘශ්යමානව තබා ගන්න.
ද්විත්ව ගණන් කිරීමකින් තොරව ස්ථාන, හිස් සහ කුහර ගණන් කරන්න
නැවතුම්පළක්, ඩයි අවුට්ලට් සහ අච්චු කුහරයක් නිෂ්පාදන සැකැස්මේ විවිධ කොටස් විස්තර කරයි. කිංගල්ගේබහු-හිස් එදිරිව බහු-කුහර මාර්ගෝපදේශයඒවා වෙන් කරයි: අලෙවිසැල් පැරිසන් සාදයි, කුහරවල කොටස් සාදයි, සහ ස්ථාන යනු අච්චු සහ කලම්ප ස්ථාන වේ. ඔවුන්ගේ සංඛ්යා එකිනෙකට හුවමාරු කළ හැකි ගුණක නොවේ.
එක් එක් නිකුතුවකට කොටස් දෙකක් නිපදවන ස්ථාන දෙකක් සිතන්න. A ස්ථානය 0 සහ තත්පර 32 ට නිකුත් වේ; B ස්ථානය තත්පර 16 සහ 48 ට නිකුත් වේ. සෑම තත්ත්පර 32කට වරක්ම නැවත නැවත සිදු වන නමුත් සම්පූර්ණ යන්ත්රය තත්පර 16කට වරක් යුගලයක් නිකුත් කරයි. පහත කාල නිර්ණය ගණනය කිරීම පැහැදිලි කිරීම සඳහා පමණක් නිර්මාණය කර ඇත.
| ගණන් කිරීමේ පදනම | ගණනය කිරීම | දළ නිමැවුම |
|---|---|---|
| සම්පූර්ණ යන්ත්රය | තත්පර 3,600 ÷ 16 × කොටස් 2 | කොටස් 450/h |
| වෙනම ස්ථාන එකතුව | තත්පර 3,600 ÷ 32 × කොටස් 2 × ස්ථාන 2 | කොටස් 450/h |
| වැරදි ද්විත්ව ගණන් කිරීම | තත්පර 3,600 ÷ 16 × කොටස් 2 × ස්ථාන 2 | කොටස් 900/h, වැරදියි |
අවසාන ගණනය කිරීම දෙවන ස්ථානය දෙවරක් ගණන් කරයි. එහි දායකත්වය දැනටමත් තත්පර 16 සම්පූර්ණ යන්ත්ර පරතරයට ඇතුළත් කර ඇත. සැබෑ කාල වාර්තාවක, සෑම සිදුවීමක්ම එහි ස්ථානය සමඟ ලේබල් කරන්න එවිට වෙනත් පුද්ගලයෙකුට ගණනය කිරීම ප්රතිනිර්මාණය කළ හැකිය.
දෙවන නැවතුම්පොළක් එකතු කිරීම බර පැටවීම යටතේ එකම වේලාව ආරක්ෂා කරයි යැයි නොසිතන්න. යෝජිත විධිවිධානයට තවමත් ප්රමාණවත් ද්රව්ය බෙදා හැරීම, සිසිලනය සහ හැසිරවීමේ හැකියාව අවශ්ය වේ. දුම්රිය ස්ථාන ගණන පමණක් නොව සැබෑ මෙහෙයුම් කාලසටහන සසඳන්න. කිංගල්ගේතනි සහ ද්විත්ව ස්ථාන සංසන්දනයඅදාළ වින්යාස සන්දර්භය සපයයි.
ක්රියාකාරී තනතුරු ද ගණන් කරන්න. එක් කුහරයක් හිතාමතාම සේවයෙන් තොර නම්, අච්චුවේ එහි නාමික පැවැත්ම ප්රතිදානය නිර්මාණය නොකරයි. එය දෝෂ සහිත බෝතලයක් නිපදවන්නේ නම්, එම බෝතලය දළ ගණනට සහ ප්රතික්ෂේප කිරීමේ සංඛ්යාවට අයත් වේ. කුහර ආදානය අඩු කිරීම සහ එම ප්රතික්ෂේප කළ බෝතලය නැවත අඩු කිරීම ප්රතිදානය අවතක්සේරු කරනු ඇත.
මිශ්ර සැකැස්මක් සඳහා, එක් එක් ප්රවාහය වෙන වෙනම ගණනය කර ප්රතිඵල එක් කරන්න. හවුල් සාමාන්යයක් ප්රයෝජනවත් වන්නේ එහි සිදුවීම් ගණන සහ කොටස් ගණන එකම නිරීක්ෂණ කාලය නියෝජනය කරන විට පමණි. එක් නැවතුම්පොළක් නතර වන විට අනෙක් ස්ථානය දිගටම පවතින විට හෝ අච්චු දෙක විවිධ කොටස් නිපදවන විට මෙය වැදගත් වේ.
ධාවන පැය ප්රතිදානය මාරුවකට හොඳ කොටස් බවට පත් කරන්න
බෙදා හැරීම් කාලසටහන්ගත කරන ගැනුම්කරුවෙකුට යන්ත්ර වේගය පරීක්ෂා කරන ක්රියාකරුවෙකුට වඩා වෙනස් අංකයක් අවශ්ය වේ. සම්පූර්ණ මාරුවෙන්ම ආරම්භ කරන්න, නිෂ්පාදනය කාලසටහන්ගත කර නොමැති කාලය හඳුනා ගන්න, පසුව ඉතිරි සැලසුම්ගත නිෂ්පාදන කාලය තුළ නැවතුම් වාර්තා කරන්න. මුර එකතුවක් උපුටා දැක්වීමට පෙර එම කාල සීමාව සඳහන් කරන්න.
හි පොදු විෂය පථයISO 22400-2:2014ඒවායේ සූත්ර, සංඝටක මූලද්රව්ය, කාල හැසිරීම් සහ ඒකක හරහා KPI නිෂ්පාදනය කිරීම විස්තර කරයි. එය විනයානුකූල මිනුම් සඳහා ප්රයෝජනවත් යොමුවකි. මෙම ලිපිය පහත ප්රායෝගික අර්ථ දැක්වීම් භාවිතා කරයි; යන්ත්රයක් හෝ අත්හදා බැලීමක් එම ප්රමිතියට සහතික කර ඇති බවට එය ප්රකාශ නොකරයි.
යටතේVorne OEE රාමුව, නියමිත නිෂ්පාදන ඇතුළත වෙනස්වීම් ලබා ගත හැකි පාඩු වේ. ඒවා සැලසුම් කළ පමණින් අතුරුදහන් වන්නේ නැත. බැහැර කරන ලද ආහාර විවේකයක් වැනි නිෂ්පාදනය කිරීමට කිසිදු චේතනාවක් නොමැති කාලයට වෙනස් කාර්යභාරයක් ඇත. අවසාන ප්රතිශතය වැඩි දියුණු කිරීම සඳහා එය වෙනස් කිරීමට වඩා අත්හදා බැලීමට පෙර ප්රතිකාරය නිර්වචනය කරන්න.
මෙහි ගුණාත්මක අස්වැන්න යන්නෙන් අදහස් කරන්නේ පිළිගත් කොටස් එකම කාල සීමාවක් සහ ක්රියාවලි මායිමකින් ලබා ගත් ගණන් දෙකම සමඟ සම්පූර්ණ අච්චු කරන ලද කොටස් වලින් බෙදීමයි. කාන්දු පරීක්ෂණයෙන් පසුව පිළිගැනීම සිදුවන්නේ නම්, එම පරීක්ෂණය සඳහා බලා සිටින නිම නොකළ වැඩ තවමත් හොඳ ප්රතිදානයක් තහවුරු කර නොමැත. සිදුවෙමින් පවතින ඕනෑම ආරම්භක හෝ අවසන් කාර්යයක් ලේඛනගත කරන්න.
OEE ගණනය කිරීමක් භාවිතා කළ යුත්තේ කවදාද?
පරමාදර්ශී අනුපාතයකින් ආරම්භ කරන විට, ලබා ගත හැකි බව, වේගය නැතිවීම සහ ගුණාත්මකභාවය සඳහා ගිණුම් කරන්න.Vorne ගණනය කිරීමේ මාර්ගෝපදේශයපහත සම්බන්ධතා ලබා දෙයි. පරමාදර්ශී අනුපාතය ගණනය කළ ප්රතිදානය ලෙස එකම නිෂ්පාදනය සහ ක්රියාකාරී වින්යාසය විස්තර කළ යුතුය.
| සාධකය | ගණනය කිරීම |
|---|---|
| පවතින බව | ධාවන කාලය ÷ සැලසුම් කළ නිෂ්පාදන කාලය |
| කාර්ය සාධනය | නිරීක්ෂණය කළ දළ ධාවන අනුපාතය ÷ කදිම දළ ධාවන අනුපාතය |
| ගුණාත්මකභාවය | පළමු සමත් හොඳ ගණන ÷ මුළු ගණන |
| OEE | ලබා ගත හැකි × කාර්ය සාධනය × ගුණාත්මකභාවය |
එබැවින් හොඳ ප්රතිදානය පරමාදර්ශී අනුපාතය × සැලසුම් කළ නිෂ්පාදන පැය × OEE ලෙස ගණනය කළ හැක. එම ගුණ කිරීමේදී සම්පූර්ණ ප්රතිශත නොව භාග භාවිතා කරන්න. 78.4% ක OEE 0.784 ලෙස සූත්රයට ඇතුල් වේ.
කදිම අනුපාත මාර්ගය හෝ නිරීක්ෂිත අනුපාත මාර්ගය තෝරන්න. නිරීක්ෂණය කරන ලද ධාවන වේගය දැනටමත් එම ධාවන කාලය තුළ ලබා ගත් වේගය පිළිබිඹු කරයි. එකම වේග අලාභය සඳහා වෙනත් කාර්ය සාධන සාධකයකින් එය ගුණ කිරීමෙන් පාඩුව දෙවරක් අඩු කරනු ඇත. ඒ හා සමානව, මනින ලද හොඳ-කොටස්-එක්-මාරුවකට රූපයේ දැනටමත් එම මාරුව තුළ නැවතුම් සහ ප්රතික්ෂේප කිරීම් ඇතුළත් වේ; එකම මාරුව විස්තර කිරීමට දෙවන බ්ලැන්කට් කාර්යක්ෂමතා වට්ටමක් යොදන්න එපා.
Extruder හට ඉලක්ක ප්රතිදානයට සහය විය හැකිද යන්න පරීක්ෂා කරන්න
නිමැවුම් ඇස්තමේන්තුවක් ද්රව්ය අවශ්යතාවයක් ද නිර්මාණය කරයි. නිමි කන්ටේනරයේ බර පමණක් නොව, එක් එක් අච්චු කරන ලද කොටස සඳහා සැකසූ දළ ස්කන්ධය භාවිතා කරන්න. මෙම ගණනය කිරීම සඳහා, දළ ස්කන්ධයට කන්ටේනරය බවට පත්වන ද්රව්ය සහ නිෂ්පාදනය කරන ලද කොටස් හරහා අඛණ්ඩව වෙන් කරන ලද ඒ ආශ්රිත කප්පාදුව ඇතුළත් වේ.
උපකල්පිත 450-කොටස/h සැකැස්ම අච්චු කරන ලද කොටසකට ග්රෑම් 90 ක් ක්රියාවට නංවයි. එහි ධාවන ඉල්ලුම 450 × 90 ÷ 1,000 = 40.5 kg/h වේ. නිමි බෝතලයේ බර ග්රෑම් 70ක් නම්, එහි ශුද්ධ බර පමණක් භාවිතා කිරීමෙන් පැයට කිලෝග්රෑම් 31.5ක අඩු අගයක් නිපදවනු ඇත. අංක දෙකම ව්යුත්පන්න වී ඇත්තේ නිදර්ශන උපකල්පන වලින් මිස මනින ලද බෝතල් ව්යාපෘතියකින් නොවේ.
9 kg / h වෙනස යනු කප්පාදු කිරීම හා සම්බන්ධ උපකල්පිත ද්රව්යය වේ. එහි අවසාන ප්රතිසාධනය මුල් සැකසුම් අවශ්යතාවය ඉවත් නොකරයි. මිලදී ගත් දුම්මල, ප්රතිසාධනය කරන ලද ද්රව්ය සහ බැහැර කිරීම සඳහා වෙනම ගණනය කිරීමක් තබා ගන්න; extruder load ගණනය කිරීම ක්රියාවලිය හරහා ගමන් කරන ද්රව්ය ගැන සැලකිලිමත් වේ.
කිංගල්ගේහිස පිරිසැලසුම් මාර්ගෝපදේශයපවතින නිස්සාරණ ධාරිතාව සමඟ සිදුවීම් ස්කන්ධය ද සම්බන්ධ කරයි. කුහර එකතු කිරීමෙන් එක් සිදුවීමකට කොටස් වැඩි විය හැක, නමුත් එය එම සිදුවීමට අවශ්ය ස්කන්ධයද වැඩි කරයි. විශාල නාමික කුහර ගණනකට ද්රව්ය සැපයුම් සීමාවක් විසඳිය නොහැක.
ද්රව්ය සහ යෝජිත සැකසුම සඳහා අදාළ වන ප්රතිදාන යොමුවක් සමඟ ධාවන ඉල්ලුම සසඳන්න. දිවා ආහාර විවේකයක් හෝ වසා දැමීමක් හරහා ඉල්ලුම සාමාන්යකරණය කිරීමෙන් එය තනුක නොකරන්න. යන්ත්රය නිෂ්පාදනය කරන අතරතුර ද්රව්ය අනුපාතයට සහය විය යුතුය, මාරු-සාමාන්ය අනුපාතය අඩු වුවද.
ප්රාථමික ද්රව්ය සිවිලිමක් එක් කොටසකට දළ කිලෝග්රෑම් වලින් බෙදූ kg/h ලබා ගත හැක. එය පිරික්සීමේ ගණනය කිරීමක් පමණි. එය සිසිලන කාලය, පිළිගත හැකි බිත්ති බෙදා හැරීම, මාන ස්ථාවරත්වය හෝ කැපීම සහ පරීක්ෂණ උපකරණවල ප්රතිදානය ස්ථාපිත නොකරයි. ඒවාට ඔවුන්ගේම චෙක්පත් අවශ්ය වේ.
මූලික සමාලෝචනය සඳහා, වාත්තු කිරීම, නිස්සාරණය සහ පහළ ධාරිතාවන් අනුකූල ඒකකවලට දමා ඒවා සංසන්දනය කරන්න. කුඩාම සහය දක්වන අනුපාතය, ස්වයංක්රීය නිෂ්පාදන සහතිකයක් නොව, අපේක්ෂක සීමාවක් හඳුනා ගනී. සම්පූර්ණ රේඛාවක් සැලසුම් කිරීමේදී අතරමැදි බෆර සහ බාධා කිරීම් ඇතුළත් කරන්න, ඉන්පසු අපේක්ෂිත නිෂ්පාදනය සමඟ යෝජිත සැකැස්ම තහවුරු කරන්න.
වැඩ කළ උදාහරණය: චක්ර කාලය සිට මාරු නිෂ්පාදන සැලැස්ම දක්වා
පහත ක්රියාකාරී උදාහරණය නිස්සාරණ පහර අච්චු සැකසීම සඳහා උපකල්පිත යෙදවුම් භාවිතා කරයි. එය KGB2L කාර්ය සාධන ශ්රේණිගත කිරීමක් නොවේ. ගණනය කිරීම පුරාම එකම වේලාව, කොටස්-ගණනය සහ තත්ත්ව උපකල්පන තබා ගන්න එවිට ධාවන අනුපාතය, මාරුවීමේ මුළු සහ ද්රව්ය ඉල්ලුම එකින් එක පරීක්ෂා කළ හැක.
නිෂ්පාදනය සැලසුම් කර නොමැති විට පැය අටක වැඩ මුරයක විනාඩි 30 ක විවේකයක් අඩංගු වේ යැයි උපකල්පනය කරන්න. නියමිත නිෂ්පාදන අතරතුර තවත් විනාඩි 30 ක නැවතුම් සිදු වේ. ඉතිරි ධාවන කාලය පැය හතකි. එම ධාවන කාලය තුළ සාමාන්යයෙන් තත්පර 16කට වරක් යන්ත්රයෙන් කොටස් දෙකක් ඉවත් වන අතර, 96%ක් නැවත සකස් කිරීමකින් තොරව පරීක්ෂණයෙන් සමත් වේ.
| පියවර | ගණනය කිරීම | ප්රතිඵලය |
|---|---|---|
| සැලසුම්ගත නිෂ්පාදනය | පැය 8 සෘණ 0.5 පැය බැහැර විවේකය | පැය 7.5 |
| ධාවන කාලය | පැය 7.5 ඍණ 0.5 පැය වාර්තාගත නැවතුම් | පැය 7 |
| දළ ධාවන අනුපාතය | 3,600 ÷ 16 × 2 | කොටස් 450/h |
| සම්පූර්ණ අච්චු කොටස් | 450 × 7 | කොටස් 3,150 කි |
| පළමු පාස් හොඳ කොටස් | 3,150 × 0.96 | කොටස් 3,024/මාරුව |
| සැලසුම් කළ පැයකට හොඳ නිමැවුමක් | 3,024 ÷ 7.5 | කොටස් 403.2/h |
| ඔරලෝසු පැයකට හොඳ ප්රතිදානයක් | 3,024 ÷ 8 | කොටස් 378/h |
| ධාවන ද්රව්ය ඉල්ලුම | 450 × 90 g ÷ 1,000 | 40.5 kg/h |
450, 403.2 සහ 378 යන සියල්ලටම එකම දර්ශනය විස්තර කළ හැකි බව සලකන්න. ඔවුන් විවිධ ප්රශ්නවලට පිළිතුරු සපයයි. පළමුවැන්න ධාවනයේදී දළ නිමැවුම ගැන සැලකිලිමත් වේ. දෙවැන්න සැලසුම් කළ නිෂ්පාදන කාලය පුරා පිළිගත් නිමැවුම විහිදුවයි. තෙවනුව එය මුළු මාරුව පුරා පැතිරෙයි. හරය මඟ හරින වාර්තාවක් නොමඟ යවන සුළු සංසන්දනයකට ඉඩ තබයි.
OEE සමඟ ප්රතිඵලය හරස් පරීක්ෂා කරන්න
මෙම උදාහරණය සඳහා පමණක්, එක් සිදුවීමකට කොටස් දෙකක් සහිත තත්පර 14 ක කදිම සිදුවීම් පරතරයක් උපකල්පනය කරන්න. එය පැයට කොටස් 514.286 ක පරමාදර්ශී අනුපාතයකි. ලබා ගත හැකි 7 ÷ 7.5; කාර්ය සාධනය 450 ÷ 514.286; ගුණාත්මකභාවය 0.96 කි. ඔවුන්ගේ නිෂ්පාදනය 0.784, හෝ 78.4% OEE වේ.
අයදුම් කිරීමVorne OEE ගණනය කිරීමේ ක්රමය, 514.286 × 7.5 × 0.784 හොඳ කොටස් 3,024 ක් පමණ ලබා දෙයි. කුඩා සංදර්ශක වට කිරීම යටින් පවතින ප්රතිඵලය වෙනස් නොකරයි. තත්පර 14 ක කදිම පරතරය උදාහරණ උපකල්පනයකි, නාමාවලිය වියළි චක්ර අගයක් නොවේ.
පිළිගත් කොටස් 12,000 ක නිදර්ශන අනුපිළිවෙලක් සඳහා, 12,000 ÷ 3,024 එවැනි මාරුවීම් 3.97 ක් පමණ ලබා දෙයි. අමතර ඇණවුම්-විශේෂිත පාඩු වලට පෙර මෙම උපකල්පන යටතේ කොටස් හතරක් ගණනය කළ කොටස් 12,096 ක් සපයයි. මෙය සැලසුම් කිරීමේ අවස්ථාවකි, බෙදාහැරීමේ කැපවීමක් හෝ ආරම්භක වලංගුකරණය මග හැරීමට හේතුවක් නොවේ.
වාර්තාගත නැවතුම් විනාඩි 30 සිට 60 දක්වා වැඩි වුවහොත්, ධාවන කාලය පැය 6.5 දක්වා පහත වැටේ. වෙනත් උපකල්පනයන් නොවෙනස්ව, ප්රතිදානය 450 × 6.5 × 0.96 = 2,808 හොඳ කොටස් බවට පත් වේ. එවිට ඇණවුම මාරුවීම් හතරක් ඉක්මවයි. මෙම සංසන්දනය මඟින් පවතින ධාවන කාලයෙහි කුඩා වෙනසක් අච්චු චක්රයේ කිසිදු වෙනසක් නොමැතිව කාලසටහන්ගත කිරීමට බලපෑ හැක්කේ මන්දැයි පෙන්වයි.
ඔබේම නිෂ්පාදන අනුපාත ගණනය කිරීමට උත්සාහ කරන්න
පෙරනිමිය උපකල්පිත උදාහරණය ප්රතිනිෂ්පාදනය කරයි. ධාවන කාලය තුළ නිරීක්ෂිත සාමාන්ය පරතරයක් ඇතුළත් කරන්න, වියළි චක්ර ශ්රේණිගත කිරීමක් නොවේ. විරාමය දැනටමත් සම්පූර්ණ යන්ත්රය ආවරණය කරයි නම් නැවත ස්ථාන මගින් ගුණ නොකරන්න. දත්ත මෙම පිටුවේ පවතී.
- ධාවන පැයකට දළ කොටස්
- 450
- මාරුවකට ඇස්තමේන්තුගත හොඳ කොටස්
- 3,024 කි
- සැලසුම් කළ පැයකට හොඳ කොටස්
- 403.2
- ධාවනය වන විට ද්රව්ය ඉල්ලුම
- 40.5 kg/h
ප්රතිඵල ඇස්තමේන්තු, සහතික කළ ප්රතිදානය නොවේ. දශම කොටස් ගණන අපේක්ෂිත සාමාන්ය ප්රකාශ කරයි. මෙම කැල්කියුලේටරය බෆර ආචයනය, ඇණවුම් ආරම්භය, විචල්ය කුහර ගණන හෝ වෙනම කදිම අනුපාත OEE මාදිලියක් ආකෘති නොකරයි. ස්ක්රිප්ට් අක්රිය කර ඇත්නම්, පෙන්වන ප්රතිඵල පෙරනිමි උදාහරණය ලෙස පවතී.
Kinggle හි KGB2L පිරිවිතර ඔබට ධාරිතාව ගැන පවසන්නේ කුමක්ද?
දKGB2L 2L තනි-ස්ථාන පිඹින යන්ත්රයපිරිවිතර පත්රිකාවක් කියවන ආකාරය පිළිබඳ සංයුක්ත උදාහරණයක් සපයයි. එහි ප්රකාශිත අගයන් විවිධ සීමාවන් කිහිපයක් විස්තර කරයි. බහාලුම් පරිමාව, වියළි චක්ර ප්රතිදානය, ද්රව්ය ප්රතිදානය සහ අච්චු මානයන් එක් එක් වෙනස් තේරීම් ප්රශ්නයකට පිළිතුරු සපයයි.

| ප්රකාශිත පරාමිතිය | වටිනාකම | ප්රශ්නය එය පිළිතුරු දීමට උපකාරී වේ |
|---|---|---|
| උපරිම බහාලුම් ධාරිතාව | 2 එල් | යෝජිත නිෂ්පාදනය ප්රකාශිත වෙළුම් කාණ්ඩය තුළද? |
| ප්රතිදානය (වියළි චක්රය) | 600 PC/HR | නාමාවලිය සඳහන් කරන්නේ කුමන වියළි චක්ර යොමුද? |
| HDPE ද්රවාංකය | 30 kg/h | මූලික පිරික්සීම සඳහා ලබා ගත හැකි ද්රව්ය අනුපාත යොමු මොනවාද? |
| ඉස්කුරුප්පු විෂ්කම්භය | 50 මි.මී | සාකච්ඡා කෙරෙන නිස්සාරණ වේදිකාව කුමක්ද? |
| උපරිම පුස් ප්රමාණය, W × H | 360 × 380 මි.මී | මෙවලම් සමාලෝචනය සලකා බැලිය යුතු ප්රකාශිත අච්චු කවරය කුමක්ද? |
| ද්විත්ව හිස මැද දුර | 130 මි.මී | යෝජිත පිරිසැලසුම සමඟ සැසඳීමට අවශ්ය පරතරය යොමු මොනවාද? |
වියළි චක්ර ක්ෂේත්රය නිශ්චිත ලීටර් 2 බෝතලයක් සඳහා අත්හදා බැලීමේ වාර්තාවක් නොවේ. 600 PC/HR පැයකට පිළිගත් බහාලුම් 600ක් ලෙස නැවත ලේබල් නොකරන්න. නිෂ්පාදනයේ දුම්මල, බර, කුහරය සැකැස්ම, සිසිලන අවශ්යතා සහ පිළිගැනීමේ නිර්ණායක තවමත් ස්ථාපිත කළ යුතුය.
වෙනම ස්කන්ධ පරීක්ෂාවක් සඳහා 30 kg/h HDPE යොමුව භාවිතා කරන්න. වැඩ කරන ලද උදාහරණයේ උපකල්පනය කරන ලද කොටසකට දළ ස්කන්ධය ග්රෑම් 90 ක්, 30 න් 0.09 න් බෙදීමෙන් ද්රව්ය-පමණක් පිරික්සීමේ සිවිලිමක් ලෙස වාත්තු කරන ලද කොටස්/h 333.3 ක් පමණ ලැබේ. උදාහරණයේ කොටස් 450/h සඳහා 40.5 kg/h අවශ්ය වනු ඇත, එම ප්රකාශනයට ඉහලින්.
මෙම ගණනය KGB2L වෙතින් කොටස් 333.3/h පොරොන්දු නොවේ. ලැයිස්තුගත 30 kg/h යොමුව භාවිතයෙන් උදාහරණයේ ස්කන්ධය සහ ඉලක්ක අනුපාතය සාධාරණීකරණය කළ නොහැකි බව එය සලකුණු කරයි. ව්යාපෘති සමාලෝචනයකට වෙනස් සහය දක්වන වින්යාසයක්, සංශෝධිත නිෂ්පාදන උපකල්පන හෝ වෙනත් ප්රතිදාන ඉලක්කයක් අවශ්ය වේ.
ඒවගේම කිසිම බෝතල් දෙකක් ගැලපෙන බව ද්විත්ව හිස පරතරය ඔප්පු කරන්නේ නැහැ. ප්රකාශිත ලියුම් කවරයට එරෙහිව සැබෑ අච්චු ඇඳීම සහ සම්පූර්ණ මෙවලම් සැකැස්ම පරීක්ෂා කරන්න. විශාල හෝ පුළුල් නිෂ්පාදන සඳහා, භාවිතා කළ හැකි කුහර ගණන කැමති නිමැවුම් ගුණකයකට වඩා ඇඳීම අනුගමනය කළ යුතුය.
නිර්දේශයක් ඉල්ලා සිටින විට, චිත්ර ඇඳීම, ද්රව්ය ශ්රේණිය, ශුද්ධ සහ දළ බර ඇස්තමේන්තු, අවශ්ය පිළිගත් ප්රතිදානය සහ අපේක්ෂිත මාරු කිරීමේ රටාව එකට යවන්න. පැයකට බෝතල් පිළිබඳ හුදකලා ප්රශ්නයකට පිළිතුරු සැපයීම වෙනුවට යෝජිත දෘඪාංගයට එරෙහිව ධාරිතා උපකල්පන පරීක්ෂා කිරීමට මෙය සැපයුම්කරුට ඉඩ සලසයි.
ඔබ යන්ත්රයක් සඳහා කැපවීමට පෙර ප්රතිදානය තහවුරු කරන්න
පිළිගත් නිමැවුම ධාරිතා ගිවිසුමේ පදනම බවට පත් කරන්න. අච්චුවෙන් පිටවන බෝතල් සහ ඇසුරුම් සඳහා පිරිසිදු කරන ලද බෝතල් විවිධ ගණන් වේ. පරීක්ෂා කිරීමට පෙර, පරීක්ෂා කිරීමේ ලක්ෂ්යය සහ පිළිගත් එකතුව ඇතුළත් කිරීමට බෝතලයක් සපුරාලිය යුතු අවශ්යතා සඳහන් කරන්න. එසේ නොමැතිනම්, බෙදා හැරීමේ අවශ්යතාවය නොවිසඳී තිබියදී අත්හදා බැලීමේ ඉලක්කය සපුරා ගත හැක.
KGB2L සඳහා, ප්රකාශිත 600 PC/HR වියළි චක්ර අගය බෝතල්-ප්රතිදාන කැපවීමෙන් වෙන්ව තබා ගන්න. නිෂ්පාදන ධාරිතාව පිළිබඳ එකඟ වීමට පෙර ද්රව්ය, බෝතල් බර, ක්රියාකාරී කුහර සහ පිළිගැනීමේ අවශ්යතා තහවුරු කරන්න. බෝතල් බෙදා හැරීමේ කාලසටහනක් සඳහා වියළි චක්ර රූපයක් පමණක් ප්රමාණවත් නොවේ.
අත්හදා බැලීමක් එහි ඉලක්කය මග හැරුණු විට, වේගය වැඩි කිරීමට පෙර හිඟය හඳුනා ගන්න. ප්රතිදාන කාල පරතරයන්, නැවතුම් සහ ප්රතික්ෂේප කළ කොටස් වෙන වෙනම සටහන් කරන්න. පැරිසන් බෙදා හැරීමේදී පොරොත්තු කාලය, අච්චුව ඇතුළත සිසිලන කාලය සහ පෝලිම් කැපීමට හෝ කාන්දු වීම පරීක්ෂා කිරීමට පෙර පරීක්ෂා කරන්න. මෙම නිරීක්ෂණ මගින් වාත්තු සීමාවක් පහළ ප්රවාහයේ සීමාවකින් වෙන්කර හඳුනා ගනී.
වරකට එක් ගැලපීමක් තක්සේරු කර පෙර සහ පසු වාර්තා තබා ගන්න. සංසන්දනාත්මක නිරීක්ෂණ කාල සීමාවන් තුළ පිළිගත් ප්රතිදානය මගින් වෙනස විනිශ්චය කරන්න, කෙටි සංදර්ශක චක්රයකින් පමණක් නොවේ. ප්රතිඵලයට අමතරව ද්රව්ය සහ මෙවලම් කොන්දේසි වාර්තා කරන්න. සංඛ්යාව ඉහළ ගියත් තවත් බෝතල් පරීක්ෂා කිරීමේදී අසමත් වුවහොත්, ගැලපීම මඟින් භාවිත කළ හැකි ධාරිතාව වැඩි දියුණු කර තිබීම අවශ්ය නොවේ.
තවත් කෙනෙකුට පරීක්ෂා කළ හැකි වාර්තාවක් තබා ගන්න
- ඇඳීම් සංශෝධනය, දුම්මල ශ්රේණිය, ද්රව්ය මිශ්රණය, ඉලක්ක බර සහ කුහරය සැකැස්ම හඳුනා ගන්න.
- පිළිගැනීමේ චෙක්පත් සහ හොඳ කොටස් ගණනය කරනු ලබන ස්ථානය පිළිබඳව එකඟ වන්න.
- ආරම්භක සහ අවසන් වේලාවන්, නියමිත බැහැර කිරීම්, නිෂ්පාදන නැවැත්වීම් සහ ඒවායේ හේතු වාර්තා කරන්න.
- ප්රතිනිර්මාණය කරන ලද කොටස් දෙවරක් ගණන් නොගෙන ප්රථමයෙන් සම්මත වූ කොටස් සහ ප්රතික්ෂේප කිරීම් වාර්තා කරන්න.
- ගැළපෙන කාල සීමාවන් තුළ නිරීක්ෂණය කරන ලද අනුපාතය, දළ ස්කන්ධ ඉල්ලුම සහ පහළ ප්රතිදානය සසඳන්න.
- එකඟ වූ සැකසුම්, නිරීක්ෂණ සහ නොවිසඳුණු සීමාවන් අත්හදා බැලීමේ වාර්තාව සමඟ තබා ගන්න.
මිනුම් කවුළුවේ ආරම්භයේ සහ අවසානයේ සිදුවන්නේ කුමක්ද යන්න නිර්වචනය කරන්න. උණුසුම් වීමෙන් පසු ගන්නා ලද කෙටි නිරීක්ෂණයක් ආරම්භය සහ අච්චු වෙනස් කිරීමක් ඇතුළත් සම්පූර්ණ ඇණවුමකින් වෙනස් ප්රශ්නයකට පිළිතුරු සපයයි. දෙකම ප්රයෝජනවත් විය හැකි නමුත්, වාර්තාවෙන් බැහැර කළ දේ හඳුනා ගන්නා විට පමණි.
භාවිතා කරන්නබ්ලෝ මෝල්ඩින් යන්ත්ර කර්මාන්තශාලා පිළිගැනීමේ පරීක්ෂණ මාර්ගෝපදේශයපුළුල් පරීක්ෂණ වාර්තාවක් වර්ධනය කිරීමට. ප්රතිදාන ගණනය කිරීම පිළිගැනීමට සහාය වේ; එය නිෂ්පාදන පරීක්ෂාව, උපකරණ චෙක්පත් හෝ මිලදී ගැනීමේ ගිවිසුම ප්රතිස්ථාපනය නොකරයි.
| වාර්තා ක්ෂේත්රය | ඇතුල් විය යුතු දේ |
|---|---|
| නිෂ්පාදනය සහ වින්යාසය | ඇඳීම සංශෝධනය, ද්රව්ය, බර, ක්රියාකාරී කුහර සහ ස්ථාන |
| මිනුම් මායිම | ඔරලෝසු ආරම්භය/අවසානය, සැලසුම් කළ වේලාව, ධාවන කාලය සහ ගණන් කිරීමේ ස්ථානය |
| ගණන් කරයි | සම්පුර්ණ අච්චු, පළමු සමත්, ප්රතික්ෂේප කරන ලද සහ නිම නොකළ කොටස් |
| කොන්දේසි | වාර්තාගත සැකසුම්, සිසිලනය සහ වායු තත්ව, කාර්ය මණ්ඩලය සහ සහායක |
| ප්රතිඵලය | ප්රකාශිත පැයකට හෝ මාරුවකට හොඳ කොටස්, සීමාවන් සහ එකඟ වූ පසු විපරම් |
කිංගල් සමඟ නිෂ්පාදන-විශේෂිත ධාරිතාව ඇස්තමේන්තුවක් සාකච්ඡා කරන්න
නිෂ්පාදන ඇඳීම සහ යෝජිත යන්ත්ර වින්යාසය හා බැඳුනු නිමැවුම් ඇස්තමේන්තුවක් අවශ්ය වේ. ලිඛිත යෝජනාවේ පිළිගත් කොටස් ගණන් කරන්නේ කොතැනද, මිනුම් කොපමණ කාලයක් ක්රියාත්මක වේ සහ කුමන නිෂ්පාදන කොන්දේසි අදාළද යන්න සඳහන් කළ යුතුය. එම විස්තර නොමැතිව, උපකරණ පිරිනැමීම් සංසන්දනය කිරීම සඳහා පැයකට බෝතල් රූපයක් හොඳ පදනමක් නොවේ.
ඔබේ බෝතල් ඇඳීම හෝ නියැදි විස්තර, ද්රව්ය ශ්රේණිය, අවශ්ය හොඳ ප්රතිදානය සහ මාරු කාලසටහන හරහා යවන්නකිංගල්ගේ නිල සම්බන්ධතා පිටුව. අගයක් තවමත් ඇස්තමේන්තුවක් වන විට, එය ලේබල් කරන්න එවිට ඊළඟ සමාලෝචනයට එය විසඳිය හැක.
Ningbo Kinggle Machinery Co., Ltd.
විද්යුත් තැපෑල:sales@kinggle.com
දුරකථන:+86-574-87103665
Yuyao City, Ningbo, Zhejiang, China. නිල සම්බන්ධතා පිටුවට එරෙහිව සම්බන්ධතා විස්තර පරීක්ෂා කර ඇත.
නිතර අසන ප්රශ්න
බ්ලෝ මෝල්ඩින් යන්ත්රයකින් පැයකට බෝතල් කීයක් නිපදවිය හැකිද?
සෑම යන්ත්රයක් සහ බෝතලයක් සඳහාම තනි ප්රතිදාන රූපයක් නොමැත. තත්පර කිහිපයකින් සම්පූර්ණ යන්ත්ර ප්රතිදාන පරතරයෙන් 3,600 බෙදන්න, ඉන්පසු එක් සිද්ධියකට අච්චු කරන ලද කොටස් වලින් ගුණ කරන්න. ධාවන කාලය තුළ හොඳ නිමැවුමක් සඳහා පළමු සමත් ගුණාත්මක අස්වැන්න යොදන්න. මාරුව සැලසුම් කිරීම සඳහා, වාර්තාගත නැවතුම් ඇතුළත් කර ද්රව්ය සහ පහළ ධාරිතාව තහවුරු කරන්න.
ද්විත්ව ස්ථාන යන්ත්රයක් සෑම විටම නිෂ්පාදනය දෙගුණ කරයිද?
නැත. ස්ථාන දෙකක් ඒවායේ නියම වේලාව සහ වින්යාසය නොමැතිව නිෂ්පාදන අනුපාතය ස්ථාපිත නොකරයි. මනින ලද සම්පූර්ණ යන්ත්ර පරතරයට දැනටමත් ස්ථාන දෙකෙන්ම ප්රත්යාවර්ත නිකුත් කිරීම් ඇතුළත් නම්, නැවත දෙකකින් ගුණ නොකරන්න. ඒකාබද්ධ ප්රතිදානය ඇස්තමේන්තු කිරීමට පෙර එක් එක් දුම්රිය ස්ථානයේ වේලාව, ක්රියාකාරී කුහර සහ ද්රව්ය ඉල්ලුම සසඳන්න.
වියළි චක්ර ප්රතිදානය නිමි භාණ්ඩ ප්රතිදානයට සමානද?
නැත. වියළි චක්ර ප්රතිදානය ලේබල් කරන ලද නාමාවලි ක්ෂේත්රයක් නිශ්චිත බහාලුමක පිළිගත් ප්රතිදානය ස්ථාපිත නොකරයි. Kingle's KGB2L පිටුව එම ලේබලය යටතේ 600 PC/HR ලැයිස්තුගත කරයි. බෝතල්-විශේෂිත නිමැවුම් හිමිකම් පෑමක් සඳහා ද්රව්ය, මෙවලම්, බර, මෙහෙයුම් කොන්දේසි සහ පරීක්ෂණ නිර්ණායක, නිර්වචනය කළ මිනුම් කාල සීමාවක් අවශ්ය වේ.
බහාලුම් බර නිෂ්පාදන ධාරිතාවට බලපාන්නේ කෙසේද?
යම් නිෂ්පාදන අනුපාතයකින් අවශ්ය ද්රව්යයට බර බලපායි. නිස්සාරණය පිරික්සීම සඳහා, නිමි-බෝතල් බර පමණක් නොව, වෙන් කළ ටිම් ඇතුළුව, අච්චු කරන ලද කොටසකට දළ සැකසූ ස්කන්ධය භාවිතා කරන්න. ප්රාථමික සිවිලිමක් සඳහා පවතින ද්රව්ය ප්රතිදානය එම දළ ස්කන්ධයෙන් බෙදන්න. මෙම ගණනය කිරීම පමණක් අත් කරගත හැකි අච්චු චක්රයක් හෝ පිළිගත් ප්රතිදානයක් ස්ථාපිත නොකරයි.
නිවැරදි නිමැවුම් ඇස්තමේන්තුවක් සඳහා අවශ්ය තොරතුරු මොනවාද?
නිෂ්පාදන ඇඳීම, ද්රව්ය ශ්රේණිය, ශුද්ධ සහ දළ බර, කුහරය සහ ස්ථාන සැකැස්ම, ඉලක්ක පිළිගත් ප්රතිදානය සහ මාරු කාලසටහන සැපයීම. පිළිගැනීමේ චෙක්පත් සහ පහළ උපකරණ ඇතුළත් කරන්න. අත්හදා බැලීම් වාර්තා තිබේ නම්, සම්පූර්ණ ගණන්, හොඳ ගණන්, වේලාව සහ නැවැත්වීමට හේතු සපයන්න. උපකල්පිත අගයන් මනින ලද ප්රතිඵල වලින් වෙන්ව තබන්න එවිට සැපයුම්කරුට ඉතිරි සාක්ෂි හිඩැස් හඳුනා ගත හැක.
ඇණවුමක් කිරීමට පෙර, පිළිගත් නිමැවුම්, අත්හදා බැලීමේ කොන්දේසි සහ ලිඛිතව ගණන් කිරීමේ ක්රමයට එකඟ වන්න. බෙදා හැරීමේ කාලසටහන සඳහා පදනම ලෙස ලැබෙන නිෂ්පාදන වාර්තාව භාවිතා කරන්න.